







La sélection d'une machine de lyophilisation industrielle implique bien plus que la taille de la chambre et le prix. L'équipement doit équilibrer le transfert de chaleur, le flux de vapeur et la capacité de réfrigération pour atteindre la température cible du produit et les niveaux d'humidité résiduelle. Selon le rapport technique 79 de l'Association des médicaments parentéraux (PDA), un design de lyophilisateur sous-optimal peut augmenter le temps de cycle de 30 à 50 %, impactant directement le débit de fabrication. Cet article fournit une analyse technique approfondie des spécifications de la machine de lyophilisation — de la sélection du fluide thermique de l'étagère à la capacité de glace du condenseur — et fait référence à la mise en œuvre par Nasan, un fabricant avec plus de deux décennies d'expérience dans la fourniture de systèmes validés aux industries pharmaceutiques et alimentaires.
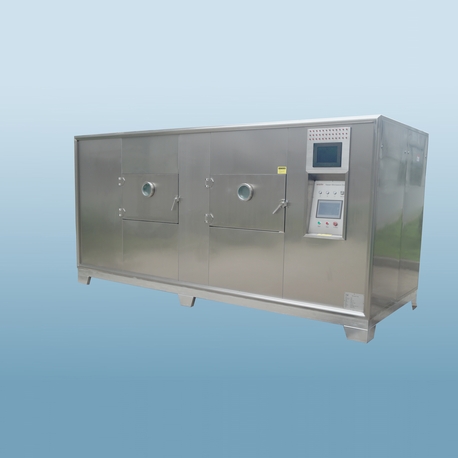
1. Composants principaux et critères de dimensionnement
Une machine de lyophilisation se compose de trois sous-systèmes interdépendants : l'unité de réfrigération, la chambre à vide avec des étagères chauffées/refroidies, et le condenseur. Chacun doit être dimensionné pour gérer la charge thermique de la température eutectique ou de transition vitreuse du produit (Tg'). Par exemple, un lyophilisateur pharmaceutique traitant 10 000 flacons (20 mm de diamètre) nécessite une surface d'étagère d'environ 15 à 20 m² et une capacité de glace du condenseur de 400 à 600 kg. Les modèles industriels de Nasan présentent des étapes de réfrigération doubles (système en cascade) atteignant des températures d'étagère aussi basses que -55°C avec une uniformité de ±1°C sur toutes les étagères, vérifiée par cartographie thermique selon ICH Q7.
Paramètres de dimensionnement à évaluer
Surface d'étagère : Surface utilisable moins la marge de bord (généralement 10 à 15 mm du bord de l'étagère).
Température du condenseur : Doit être d'au moins 15 à 20°C en dessous de la température du produit pour maintenir la force motrice (par exemple, -70°C pour un produit à -30°C).
Taux de glace du condenseur : Exprimé en kg/24h ; pour les unités industrielles, 200 à 1000 kg/24h est courant.
2. Fluides de transfert de chaleur et uniformité de la température des étagères
Le contrôle de la température des étagères influence directement le taux de sublimation et la qualité du produit. La plupart des machines de lyophilisation modernes utilisent de l'huile de silicone comme milieu de transfert de chaleur en raison de sa stabilité sur une large plage de températures (-60°C à +120°C). Le fluide doit avoir une faible viscosité à basse température pour maintenir le flux. La conception des étagères de Nasan incorpore des micro-canaux (au lieu de simples passages percés) pour garantir un ΔT < 1,5°C sur une étagère de 2 m² à l'état stationnaire. Cette uniformité empêche le séchage par effet de bord où les flacons près des bords sèchent plus rapidement que les flacons centraux, une cause courante de rejet de lot.
3. Système à vide : Temps de pompage et étanchéité
Le système à vide doit atteindre et maintenir une pression inférieure à 100 mTorr (13 Pa) pendant le séchage primaire. Les pompes à palettes rotatives à deux étages combinées avec des souffleurs Roots sont standard. Cependant, pour les produits à base de solvant (par exemple, alcool tert-butyle), des pompes sans hydrocarbures (pompes sèches) sont nécessaires pour éviter le reflux d'huile. Une spécification critique est le taux de fuite : selon l'ISO 18453, les machines de lyophilisation industrielles devraient avoir un taux de fuite inférieur à 5×10⁻³ mbar·L/s. Nasan effectue des tests de fuite à l'hélium sur chaque chambre et valide que le temps de pompage de l'atmosphère à 100 mTorr est inférieur à 30 minutes, même pour de grandes chambres.
4. Conception de Condenseur et Systèmes de Dégivrage
Le condenseur capture la vapeur d'eau éliminée lors du séchage. Le type de bobine (verticale ou horizontale) et le matériau (acier inoxydable 316L) affectent l'adhérence de la glace et l'efficacité du dégivrage. L'accumulation de glace réduit la surface et l'efficacité du condenseur ; par conséquent, la capacité de glace doit dépasser la quantité totale d'eau éliminée dans un lot. Pour une charge de glace de 500 kg, une surface de bobine de 80 à 100 m² est typique. Les méthodes de dégivrage incluent le contournement de gaz chaud, le chauffage électrique ou le pulvérisateur d'eau. Les unités de Nasan intègrent un dégivrage à gaz chaud qui se termine en 45 minutes, minimisant le temps d'attente entre les lots.
5. Intégration Clean-in-Place (CIP) et Steam-in-Place (SIP)
Pour les applications pharmaceutiques aseptiques, la machine de lyophilisation doit accueillir CIP et SIP sans démontage. Cela nécessite des buses de pulvérisation positionnées pour couvrir toutes les surfaces internes (murs de la chambre, étagères, condenseur) et un drainage complètement incliné pour éviter les accumulations. Le SIP implique généralement de la vapeur à 121°C pendant 30 minutes, ce qui impose des exigences sur les matériaux de joint (silicone ou EPDM) et l'instrumentation. Les systèmes CIP/SIP de Nasan sont validés pour la réduction des endotoxines (réduction de 3 logs) et incluent des séquences de contrôle automatisées conformes à l'Annexe 15 des cGMP.
6. Développement de Cycle et Considérations de Mise à l'Échelle
Une machine de lyophilisation à l'échelle pilote freeze drying machine (1 à 5 m²) est essentielle pour développer des cycles qui se transfèrent avec succès aux unités de production. Les paramètres clés de mise à l'échelle incluent la pression de la chambre (identique), le profil de température des étagères (identique), mais les taux de montée peuvent différer en raison de la masse thermique. Nason propose un service de mise à l'échelle où des essais pilotes sont effectués sur leurs unités de laboratoire, et le cycle validé est transféré à leurs machines de production avec une équivalence documentée en température de produit et en temps de séchage. Cela réduit le risque lors du transfert de technologie.
7. Efficacité Énergétique et Coût de Cycle de Vie
La lyophilisation industrielle est énergivore ; les systèmes de réfrigération et de vide représentent 80 % de la consommation d'énergie. Les variateurs de fréquence (VFD) sur les compresseurs et les pompes à vide peuvent réduire la consommation d'énergie de 20 à 30 %. De plus, la récupération de chaleur du système de réfrigération (par exemple, le préchauffage de l'eau CIP) améliore l'efficacité globale. La série Eco-Lyte de Nasan intègre ces caractéristiques, atteignant une consommation d'énergie spécifique de 1,8 kWh par kg de glace éliminée, par rapport à la moyenne de l'industrie de 2,5 kWh/kg. L'analyse du coût de cycle de vie doit prendre en compte non seulement l'électricité mais aussi les coûts de maintenance (changements d'huile, remplacements de joints) et de validation.

8. Systèmes de Contrôle et Intégrité des Données
Les machines de lyophilisation modernes sont équipées de systèmes PLC/SCADA conformes à la FDA 21 CFR Part 11. Elles enregistrent plus de 50 paramètres de processus (température du produit, pression, température des étagères, masse de glace) à des intervalles aussi fréquents qu'une seconde. Le système de contrôle de Nasan comprend un outil de surveillance basé sur un modèle qui compare le comportement de séchage réel à un modèle mathématique, alertant les opérateurs en cas de déviations (par exemple, débit obstrué). Cette technologie analytique de processus en temps réel (PAT) permet une qualité par conception (QbD) et soutient la libération de lots sans tests hors ligne étendus.
Questions Fréquemment Posées sur Les Machines de Lyophilisation
Q1 : Comment déterminer la surface d'étagère requise pour mon volume de production ?
A1 : Calculez en fonction du volume de remplissage par flacon et de la taille du lot. Pour un lot de 10 000 flacons de 5 mL (hauteur de liquide de 10 mm), la charge d'étagère typique est de 7 à 10 kg/m². Ajoutez une marge de 20 % pour une future mise à l'échelle. Nasan fournit un calculateur de dimensionnement basé sur vos dimensions de flacon et votre temps de cycle cible.
Q2 : Quelle est la différence entre les températures eutectiques et de transition vitreuse dans le séchage par lyophilisation ?
A2 : La température eutectique (Teu) s'applique aux produits cristallins ; si la température du produit dépasse Teu pendant le séchage primaire, une fusion se produit. La température de transition vitreuse (Tg') s'applique aux produits amorphes ; dépasser Tg' entraîne un effondrement (perte de structure). Les deux doivent être mesurés par DSC (calorimétrie différentielle à balayage) et utilisés pour définir la température maximale de produit autorisée.
Q3 : Puis-je utiliser une machine de lyophilisation pour des solvants autres que l'eau ?
A3 : Oui, mais le condenseur doit être capable d'atteindre des températures inférieures au point de congélation du solvant, et la pompe à vide doit être résistante aux solvants. Pour l'alcool tert-butyle (point de congélation 25°C), un condenseur à -50°C est suffisant. Cependant, des classifications anti-explosion (ATEX) peuvent être requises si des solvants inflammables sont utilisés.
Q4 : À quelle fréquence une machine de lyophilisation doit-elle être validée ?
A4 : La validation initiale (IQ/OQ/PQ) est effectuée lors de l'installation. La revalidation est généralement requise annuellement, ou après des changements majeurs (par exemple, remplacement de la pompe à vide, modification de la chambre). L'étalonnage de routine des capteurs de température et les tests d'étanchéité doivent être effectués tous les 6 à 12 mois.
Q5 : Qu'est-ce qui cause des temps de séchage plus longs que prévu ?
A5 : Les causes courantes incluent : pression de chambre insuffisante (trop élevée ou trop basse), température de plateau basse (limitation du transfert de chaleur), température de condenseur élevée (force motrice réduite), ou résistance du produit (si la structure du gâteau est trop dense). Une approche de conception d'expériences (DoE) peut identifier les points de consigne optimaux.
Q6 : Existe-t-il des machines de lyophilisation pour un traitement continu ?
A6 : Oui, des lyophilisateurs continus ou semi-continu sont en train d'émerger pour des produits de haute capacité. Ils impliquent plusieurs chambres à différentes pressions, permettant un chargement et un déchargement continus. Nasan propose des unités continues à l'échelle pilote pour des tests de faisabilité.