







Seleccionar una máquina de liofilización industrial implica mucho más que el tamaño de la cámara y el precio. El equipo debe equilibrar la transferencia de calor, el flujo de vapor y la capacidad de refrigeración para lograr la temperatura del producto objetivo y los niveles de humedad residual. Según el Informe Técnico 79 de la Asociación de Medicamentos Parenterales (PDA), un diseño subóptimo de liofilizador puede aumentar el tiempo de ciclo en un 30‑50%, impactando directamente en el rendimiento de fabricación. Este artículo proporciona un análisis técnico profundo sobre las especificaciones de la máquina de liofilización, desde la selección del fluido térmico de la estantería hasta la capacidad de hielo del condensador, y hace referencia a la implementación por parte de Nasan, un fabricante con más de dos décadas de experiencia en el suministro de sistemas validados a las industrias farmacéutica y alimentaria.
1. Componentes Clave y Sus Criterios de Dimensionamiento
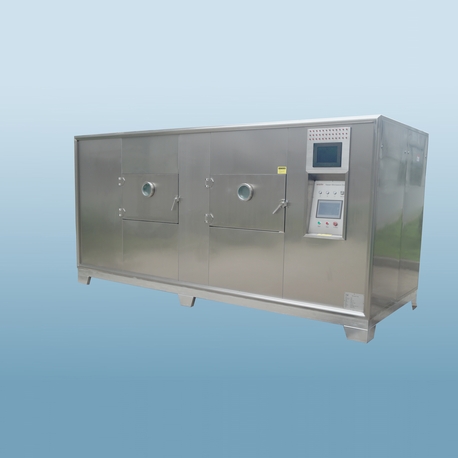
Una máquina de liofilización consiste en tres subsistemas interdependientes: la unidad de refrigeración, la cámara de vacío con estantes calefaccionados/enfriados y el condensador. Cada uno debe dimensionarse para manejar la carga térmica de la temperatura eutéctica o de transición vítrea del producto (Tg'). Por ejemplo, un liofilizador farmacéutico que procesa 10,000 frascos (diámetro de 20 mm) requiere un área de estante de alrededor de 15‑20 m² y una capacidad de hielo del condensador de 400‑600 kg. Los modelos industriales de Nasan cuentan con etapas de refrigeración dual (sistema en cascada) que logran temperaturas de estante tan bajas como -55°C con una uniformidad de ±1°C en todos los estantes, verificado mediante mapeo térmico según ICH Q7.
Parámetros de dimensionamiento a evaluar
Área del estante: Área utilizable menos margen de borde (típicamente 10‑15 mm desde el borde del estante).
Temperatura del condensador: Debe ser al menos 15‑20°C por debajo de la temperatura del producto para mantener la fuerza impulsora (por ejemplo, -70°C para un producto a -30°C).
Tasa de hielo del condensador: Expresada en kg/24h; para unidades industriales, 200‑1000 kg/24h es común.
2. Fluidos de Transferencia de Calor y Uniformidad de Temperatura del Estante
El control de temperatura del estante influye directamente en la tasa de sublimación y la calidad del producto. La mayoría de las máquinas de liofilización modernas utilizan aceite de silicona como medio de transferencia de calor debido a su estabilidad en un amplio rango de temperaturas (-60°C a +120°C). El fluido debe tener baja viscosidad a bajas temperaturas para mantener el flujo. El diseño de estante de Nasan incorpora microcanales (en lugar de simples pasajes perforados) para asegurar que ΔT < 1.5°C en un estante de 2 m² en estado estacionario. Esta uniformidad previene el secado por efecto de borde, donde los frascos cerca de los bordes se secan más rápido que los frascos del centro, una causa común de rechazo de lotes.
3. Sistema de Vacío: Tiempo de Bombeo y Estanqueidad
El sistema de vacío debe alcanzar y mantener una presión por debajo de 100 mTorr (13 Pa) durante el secado primario. Las bombas de paletas rotativas de dos etapas combinadas con sopladores Roots son estándar. Sin embargo, para productos a base de solventes (por ejemplo, alcohol tert-butilico), se necesitan bombas libres de hidrocarburos (bombas secas) para evitar el retorno de aceite. Una especificación crítica es la tasa de fuga: según la ISO 18453, las máquinas de liofilización industriales deben tener una tasa de fuga inferior a 5×10⁻³ mbar·L/s. Nasan realiza pruebas de fuga de helio en cada cámara y valida que el tiempo de bombeo de la atmósfera a 100 mTorr sea inferior a 30 minutos, incluso para cámaras grandes.
4. Diseño del condensador y sistemas de descongelación
El condensador captura el vapor de agua eliminado durante el secado. El tipo de bobina (vertical u horizontal) y el material (acero inoxidable 316L) afectan la adhesión del hielo y la eficiencia de descongelación. La acumulación de hielo reduce el área de superficie del condensador y su eficiencia; por lo tanto, la capacidad de hielo debe exceder el total de agua eliminada en un lote. Para una carga de hielo de 500 kg, un área de superficie de bobina de 80‑100 m² es típica. Los métodos de descongelación incluyen bypass de gas caliente, calefacción eléctrica o pulverización de agua. Las unidades de Nasan incorporan una descongelación por gas caliente que se completa en 45 minutos, minimizando el tiempo de espera entre lotes.
5. Integración de limpieza en el lugar (CIP) y vapor en el lugar (SIP)
Para aplicaciones farmacéuticas asépticas, la máquina de liofilización debe acomodar CIP y SIP sin desensamblaje. Esto requiere boquillas de pulverización posicionadas para cubrir todas las superficies internas (paredes de la cámara, estantes, condensador) y un drenaje que esté completamente inclinado para evitar acumulaciones. SIP típicamente implica vapor a 121°C durante 30 minutos, lo que impone demandas sobre los materiales de juntas (silicona o EPDM) e instrumentación. Los sistemas CIP/SIP de Nasan están validados para la reducción de endotoxinas (reducción de 3 log) e incluyen secuencias de control automatizadas que cumplen con cGMP Anexo 15.
6. Desarrollo de ciclos y consideraciones para escalado
Una máquina de liofilización a escala piloto (1‑5 m²) es esencial para desarrollar ciclos que se transfieran con éxito a unidades de producción. Los parámetros clave para el escalado incluyen la presión de la cámara (igual), el perfil de temperatura del estante (igual), pero las tasas de rampa pueden diferir debido a la masa térmica. Nason proporciona un servicio de escalado donde se realizan pruebas piloto en sus unidades de laboratorio, y el ciclo validado se transfiere a sus máquinas de producción con equivalencia documentada en temperatura del producto y tiempo de secado. Esto reduce el riesgo durante la transferencia de tecnología.
7. Eficiencia energética y costo del ciclo de vida
La liofilización industrial es intensiva en energía; los sistemas de refrigeración y vacío representan el 80% del consumo de energía. Los variadores de frecuencia (VFD) en compresores y bombas de vacío pueden reducir el uso de energía en un 20‑30%. Además, la recuperación de calor del sistema de refrigeración (por ejemplo, precalentamiento del agua CIP) mejora la eficiencia general. La serie Eco‑Lyte de Nasan incorpora estas características, logrando un consumo energético específico de 1.8 kWh por kg de hielo eliminado, en comparación con un promedio de la industria de 2.5 kWh/kg. El análisis de costo del ciclo de vida debe tener en cuenta no solo la electricidad, sino también los costos de mantenimiento (cambios de aceite, reemplazos de sellos) y validación.

8. Sistemas de control e integridad de datos
Las máquinas de liofilización modernas están equipadas con sistemas PLC/SCADA que cumplen con la FDA 21 CFR Parte 11. Registran más de 50 parámetros de proceso (temperatura del producto, presión, temperatura del estante, masa de hielo) a intervalos tan frecuentes como 1 segundo. El sistema de control de Nasan incluye una herramienta de monitoreo basada en modelos que compara el comportamiento real de secado con un modelo matemático, alertando a los operadores si ocurren desviaciones (por ejemplo, flujo restringido). Esta tecnología analítica de proceso en tiempo real (PAT) permite calidad por diseño (QbD) y apoya la liberación de lotes sin pruebas extensas fuera de línea.
Preguntas Frecuentes Sobre Máquinas de Liofilización
Q1: ¿Cómo determino el área de estante requerida para mi volumen de producción?
A1: Calcule en función del volumen de llenado por vial y el tamaño del lote. Para un lote de 10,000 viales de 5 mL de llenado (altura de líquido de 10 mm), la carga típica del estante es de 7‑10 kg/m². Agregue un margen del 20% para futuros escalados. Nasan proporciona una calculadora de dimensionamiento basada en las dimensiones de su vial y el tiempo de ciclo objetivo.
Q2: ¿Cuál es la diferencia entre las temperaturas eutécticas y de transición vítrea en el liofilizado?
A2: La temperatura eutéctica (Teu) se aplica a productos cristalinos; si la temperatura del producto supera Teu durante el secado primario, ocurre la fusión. La temperatura de transición vítrea (Tg') se aplica a productos amorfos; superar Tg' causa colapso (pérdida de estructura). Ambas deben ser medidas por DSC (calorimetría diferencial de barrido) y utilizadas para establecer la temperatura máxima permitida del producto.
Q3: ¿Puedo usar una máquina de liofilizado para disolventes que no sean agua?
A3: Sí, pero el condensador debe ser capaz de alcanzar temperaturas por debajo del punto de congelación del disolvente, y la bomba de vacío debe ser resistente a disolventes. Para el alcohol tert-butilico (punto de congelación 25°C), un condensador a -50°C es suficiente. Sin embargo, se pueden requerir clasificaciones a prueba de explosiones (ATEX) si se utilizan disolventes inflamables.
Q4: ¿Con qué frecuencia debe validarse una máquina de liofilizado?
A4: La validación inicial (IQ/OQ/PQ) se realiza en la instalación. La revalidación se requiere típicamente anualmente, o después de cambios importantes (por ejemplo, reemplazo de la bomba de vacío, modificación de la cámara). La calibración de rutina de los sensores de temperatura y las pruebas de fugas deben realizarse cada 6-12 meses.
Q5: ¿Qué causa tiempos de secado más largos de lo esperado?
A5: Las causas comunes incluyen: presión de cámara insuficiente (demasiado alta o demasiado baja), baja temperatura de estante (limitación de transferencia de calor), alta temperatura del condensador (fuerza impulsora reducida), o resistencia del producto (si la estructura del cake es demasiado densa). Un enfoque de diseño de experimentos (DoE) puede identificar los puntos de ajuste óptimos.
Q6: ¿Existen máquinas de liofilizado para procesamiento continuo?
A6: Sí, los liofilizadores continuos o semi-continuos (por ejemplo, tipo túnel) están surgiendo para productos de alto volumen. Involucran múltiples cámaras a diferentes presiones, permitiendo carga y descarga continuas. Nasan ofrece unidades continuas a escala piloto para pruebas de viabilidad.