







Die Auswahl einer industriellen Gefriertrocknungsmaschine umfasst weit mehr als nur die Kammergröße und den Preis. Die Ausrüstung muss Wärmeübertragung, Dampfstrom und Kühlkapazität ausbalancieren, um die Zielprodukttemperatur und die Restfeuchte zu erreichen. Laut dem technischen Bericht 79 der Parenteral Drug Association (PDA) kann ein suboptimales Design des Lyophilisators die Zykluszeit um 30‑50 % erhöhen, was sich direkt auf den Produktionsdurchsatz auswirkt. Dieser Artikel bietet einen technischen tiefen Einblick in die Spezifikationen der Gefriertrocknungsmaschine – von der Auswahl des thermischen Fluides für die Regale bis zur Eis-Kapazität des Kondensators – und verweist auf die Implementierung durch Nasan, einen Hersteller mit über zwei Jahrzehnten Erfahrung in der Bereitstellung validierter Systeme für die pharmazeutische und Lebensmittelindustrie.
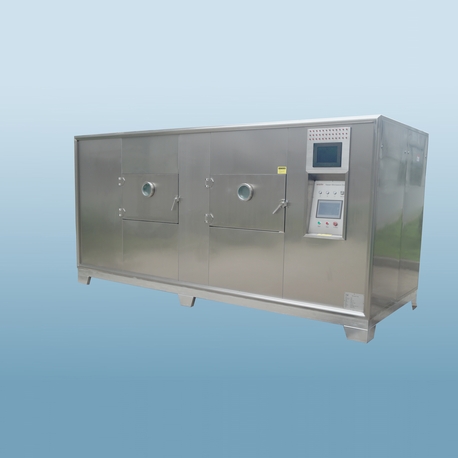
1. Kernkomponenten und ihre Größenkriterien
Eine Gefriertrocknungsmaschine besteht aus drei voneinander abhängigen Teilsystemen: der Kühleinheit, der Vakuumkammer mit beheizten/gekühlten Regalen und dem Kondensator. Jedes muss so dimensioniert sein, dass es die thermische Last der eutektischen oder Glasübergangstemperatur (Tg') des Produkts bewältigen kann. Zum Beispiel benötigt ein pharmazeutischer Lyophilisator, der 10.000 Ampullen (20 mm Durchmesser) verarbeitet, eine Regalfläche von etwa 15‑20 m² und eine Eis-Kapazität des Kondensators von 400‑600 kg. Die industriellen Modelle von Nasan verfügen über zwei Kälte-Stufen (Kaskadensystem), die Regaltemperaturen von bis zu -55 °C mit einer Gleichmäßigkeit von ±1 °C über alle Regale erreichen, verifiziert durch thermische Kartierung gemäß ICH Q7.
Größenparameter zur Bewertung
Regalfläche: Nutzbare Fläche minus Randabstand (typischerweise 10‑15 mm vom Regalrand).
Kondensatortemperatur: Muss mindestens 15‑20 °C unter der Produkt-Temperatur liegen, um die treibende Kraft aufrechtzuerhalten (z.B. -70 °C für ein Produkt bei -30 °C).
Eis-Kondensator-Rate: Ausgedrückt in kg/24h; für industrielle Einheiten sind 200‑1000 kg/24h üblich.
2. Wärmeübertragungsflüssigkeiten und Gleichmäßigkeit der Regaltemperatur
Die Regelung der Regaltemperatur beeinflusst direkt die Sublimationsrate und die Produktqualität. Die meisten modernen Gefriertrocknungsmaschinen verwenden Silikonöl als Wärmeübertragungsmedium aufgrund seiner Stabilität über einen breiten Temperaturbereich (-60 °C bis +120 °C). Die Flüssigkeit muss bei niedrigen Temperaturen eine niedrige Viskosität aufweisen, um den Fluss aufrechtzuerhalten. Das Regal-Design von Nasan integriert Mikrokanäle (anstatt einfacher gebohrter Durchgänge), um sicherzustellen, dass ΔT < 1,5 °C über einem 2 m² Regal im stationären Zustand. Diese Gleichmäßigkeit verhindert das Rand-Effekt-Trocknen, bei dem Ampullen in der Nähe der Ränder schneller trocknen als die zentralen Ampullen, was eine häufige Ursache für die Ablehnung von Chargen ist.
3. Vakuumsystem: Pumpenzeit und Dichtheit
Das Vakuumsystem muss während der primären Trocknung einen Druck von unter 100 mTorr (13 Pa) erreichen und aufrechterhalten. Zweistufige Drehschaufelpumpen in Kombination mit Roots-Blasern sind Standard. Für lösungsmittelbasierte Produkte (z.B. tert-Butylalkohol) sind jedoch kohlenstofffreie Pumpen (Trocknungspumpen) erforderlich, um ein Rückströmen von Öl zu vermeiden. Eine kritische Spezifikation ist die Leckrate: gemäß ISO 18453 sollten industrielle Gefriertrocknungsmaschineneine Leckrate von unter 5×10⁻³ mbar·L/s aufweisen. Nasan führt Helium-Lecktests an jeder Kammer durch und validiert, dass die Pumpenzeit von der Atmosphäre auf 100 mTorr unter 30 Minuten liegt, selbst für große Kammern.
4. Kondensator-Design und Abtau-Systeme
Der Kondensator erfasst den während des Trocknens entfernten Wasserdampf. Der Typ der Spule (vertikal oder horizontal) und das Material (Edelstahl 316L) beeinflussen die Eisadhäsion und die Abtau-Effizienz. Eisansammlungen reduzieren die Oberfläche und Effizienz des Kondensators; daher muss die Eis-Kapazität die gesamte in einem Batch entfernte Wassermenge übersteigen. Für eine Eislast von 500 kg ist eine Spulenoberfläche von 80-100 m² typisch. Abtau-Methoden umfassen Heißgasbypass, elektrische Heizung oder Wasserspray. Nasans Geräte integrieren ein Heißgas-Abtauverfahren, das innerhalb von 45 Minuten abgeschlossen ist und die Umsetzungszeit zwischen den Batches minimiert.
5. Clean-in-Place (CIP) und Steam-in-Place (SIP) Integration
Für aseptische pharmazeutische Anwendungen muss die Gefriertrocknungsmaschine CIP und SIP ohne Demontage ermöglichen. Dies erfordert Sprühdüsen, die so positioniert sind, dass sie alle inneren Oberflächen (Kammerwände, Regale, Kondensator) abdecken, und eine Entwässerung, die vollständig geneigt ist, um Pfützenbildung zu vermeiden. SIP umfasst typischerweise Dampf bei 121 °C für 30 Minuten, was Anforderungen an Dichtungsmaterialien (Silikon oder EPDM) und Instrumentierung stellt. Nasans CIP/SIP-Systeme sind auf Endotoxinreduktion (3-Log-Reduktion) validiert und beinhalten automatisierte Steuersequenzen, die den cGMP-Anhang 15 einhalten.
6. Zyklusentwicklung und Überlegungen zur Skalierung
Eine Pilotanlage Gefriertrocknungsmaschine (1-5 m²) ist entscheidend für die Entwicklung von Zyklen, die erfolgreich auf Produktionsanlagen übertragen werden. Wichtige Skalierungsparameter umfassen den Kammerdruck (gleich), das Temperaturprofil der Regale (gleich), aber die Anstiegsraten können aufgrund der thermischen Masse unterschiedlich sein. Nason bietet einen Skalierungsservice an, bei dem Pilotversuche an ihren Laborgeräten durchgeführt werden, und der validierte Zyklus wird auf ihre Produktionsmaschinen mit dokumentierter Gleichwertigkeit in Produkttemperatur und Trocknungszeit übertragen. Dies reduziert das Risiko während des Technologietransfers.
7. Energieeffizienz und Lebenszykluskosten
Industrielle Lyophilisation ist energieintensiv; Kühl- und Vakuumsysteme machen 80 % des Stromverbrauchs aus. Frequenzumrichter (VFDs) an Kompressoren und Vakuumpumpen können den Energieverbrauch um 20-30 % senken. Darüber hinaus verbessert die Wärmerückgewinnung aus dem Kühlsystem (z. B. Vorheizen von CIP-Wasser) die Gesamteffizienz. Nasans Eco-Lyte-Serie integriert diese Funktionen und erreicht einen spezifischen Energieverbrauch von 1,8 kWh pro kg entferntem Eis, im Vergleich zum Branchendurchschnitt von 2,5 kWh/kg. Die Lebenszykluskostenanalyse sollte nicht nur Strom, sondern auch Wartung (Ölwechsel, Dichtungswechsel) und Validierungskosten berücksichtigen.

8. Steuerungssysteme und Datenintegrität
Moderne Gefriertrocknungsmaschinen sind mit PLC/SCADA-Systemen ausgestattet, die den FDA 21 CFR Teil 11 entsprechen. Sie protokollieren über 50 Prozessparameter (Produkttemperatur, Druck, Regaltemperatur, Eismasse) in Intervallen von bis zu 1 Sekunde. Nasans Steuerungssystem umfasst ein modellbasiertes Überwachungstool, das das tatsächliche Trocknungsverhalten mit einem mathematischen Modell vergleicht und die Bediener warnt, wenn Abweichungen (z. B. Drosselstrom) auftreten. Diese Echtzeit-Prozessanalytik-Technologie (PAT) ermöglicht Qualität durch Design (QbD) und unterstützt die Batchfreigabe ohne umfangreiche Offline-Tests.
Häufig gestellte Fragen zu Gefriertrocknungsmaschinen
Q1: Wie bestimme ich die erforderliche Regalfläche für mein Produktionsvolumen?
A1: Berechnen Sie basierend auf dem Füllvolumen pro Flasche und der Batchgröße. Für einen Batch von 10.000 Flaschen mit 5 ml Füllung (10 mm Flüssigkeitshöhe) beträgt die typische Regalbelastung 7-10 kg/m². Fügen Sie 20 % Puffer für zukünftige Skalierungen hinzu. Nasan bietet einen Größenrechner basierend auf Ihren Flaschendimensionen und der Zielzykluszeit an.
Q2: Was ist der Unterschied zwischen eutektischen und Glasübergangstemperaturen beim Gefriertrocknen?
A2: Die eutektische Temperatur (Teu) gilt für kristalline Produkte; wenn die Produkttemperatur während der primären Trocknung Teu überschreitet, tritt Schmelzen auf. Die Glasübergangstemperatur (Tg') gilt für amorphe Produkte; das Überschreiten von Tg' führt zu einem Zusammenbruch (Strukturverlust). Beide müssen mit DSC (Differential Scanning Calorimetry) gemessen werden und dienen dazu, die maximal zulässige Produkttemperatur festzulegen.
Q3: Kann ich eine Gefriertrocknungsmaschine für Lösungsmittel außer Wasser verwenden?
A3: Ja, aber der Kondensator muss in der Lage sein, Temperaturen unter dem Gefrierpunkt des Lösungsmittels zu erreichen, und die Vakuumpumpe muss lösungsmittelbeständig sein. Für tert-Butylalkohol (Gefrierpunkt 25°C) ist ein Kondensator bei -50°C ausreichend. Explosiongeschützte Bewertungen (ATEX) können erforderlich sein, wenn brennbare Lösungsmittel verwendet werden.
Q4: Wie oft sollte eine Gefriertrocknungsmaschine validiert werden?
A4: Die Erstvalidierung (IQ/OQ/PQ) erfolgt bei der Installation. Eine Revalidierung ist typischerweise jährlich oder nach größeren Änderungen (z.B. Austausch der Vakuumpumpe, Modifikation der Kammer) erforderlich. Die routinemäßige Kalibrierung von Temperatursensoren und Lecktests sollte alle 6‑12 Monate durchgeführt werden.
Q5: Was verursacht längere als erwartete Trocknungszeiten?
A5: Häufige Ursachen sind: unzureichender Kammerdruck (zu hoch oder zu niedrig), niedrige Regaltemperatur (Wärmeübertragungsbeschränkung), hohe Kondensatortemperatur (verringerte Antriebskraft) oder Produktwiderstand (wenn die Struktur des Kuchens zu dicht ist). Ein Design of Experiments (DoE)-Ansatz kann die optimalen Sollwerte identifizieren.
Q6: Gibt es Gefriertrocknungsmaschinen für die kontinuierliche Verarbeitung?
A6: Ja, kontinuierliche oder semi-kontinuierliche Lyophilisatoren (z.B. Tunneltyp) entstehen für Produkte mit hohem Volumen. Sie umfassen mehrere Kammern bei unterschiedlichen Drücken, die eine kontinuierliche Beladung und Entladung ermöglichen. Nasan bietet Pilotanlagen für die kontinuierliche Verarbeitung zur Machbarkeitsprüfung an.