







Dans le paysage concurrentiel du traitement des aliments, la sélection de l'équipement de séchage impacte directement la qualité du produit, les dépenses énergétiques et la conformité réglementaire. Un sèche-aliments professionnellement conçu n'est plus un simple outil de déshydratation — c'est un système de traitement thermique sophistiqué qui doit équilibrer la thermodynamique, la physiologie du produit et l'économie de production. Avec plus de deux décennies d'expérience spécialisée dans la technologie de séchage, j'ai été témoin de la transition des unités de chaleur conventionnelles aux systèmes avancés qui intègrent la déshumidification par pompe à chaleur, la logique de contrôle adaptative et des conceptions modulaires hygiéniques. Cet article fournit une analyse technique approfondie des aspects fondamentaux des systèmes de séchage modernes, abordant les points de douleur spécifiques à l'industrie avec des solutions basées sur des données.
1. Fondamentaux du séchage des aliments : thermodynamique, migration de l'humidité et transition vitreuse
Un séchage efficace des aliments va au-delà de l'élimination de l'eau ; il nécessite de préserver la structure cellulaire, les composés bioactifs et les attributs sensoriels. Le principe clé réside dans le contrôle du taux de migration de l'humidité pour éviter le durcissement de la croûte — un phénomène où une couche de surface séchée piège l'humidité interne, entraînant des risques microbiens et une texture inégale. Les systèmes avancés de sèche-aliments emploient des profils de séchage multi-étapes qui ajustent la température, la vitesse de l'air et l'humidité en fonction des retours d'information en temps réel sur le produit.
Diffusivité de l'humidité : Varie avec la porosité du produit ; un contrôle précis prévient le rétrécissement et la dégradation des nutriments.
Température de transition vitreuse (Tg) : Maintenir la température du produit en dessous de Tg pendant la phase finale de séchage garantit une texture croustillante et une durée de conservation prolongée sans collant.
Activité de l'eau (aw) : La principale mesure de sécurité ; le séchage doit réduire aw en dessous de 0,6 pour inhiber la croissance de moisissures et de pathogènes, en conformité avec les normes de sécurité alimentaire de la FDA et de l'UE.
Les sèches industriels modernes intègrent des capteurs d'humidité capacitifs et une technologie NIR (infrarouge proche) en ligne pour ajuster en continu les paramètres de séchage, atteignant une uniformité dans ±1,5 % de la teneur finale en humidité à travers les charges de lot — un niveau inatteignable avec des systèmes statiques ou mal contrôlés.
2. Analyse comparative : séchage par pompe à chaleur contre systèmes thermiques conventionnels
Une des avancées les plus significatives dans la technologie de séchage est l'adoption de systèmes de pompe à chaleur en boucle fermée. Contrairement aux sèches à combustion directe ou à résistance électrique conventionnels qui évacuent de l'air chaud et humide, un sèche-aliments à pompe à chaleur récupère la chaleur latente de la vapeur d'échappement, recyclant l'énergie avec un coefficient de performance (COP) allant de 3,0 à 4,5. Cela se traduit par une réduction de 40 à 55 % de la consommation d'énergie thermique par rapport aux unités traditionnelles.
Avantages opérationnels clés :
Capacité de séchage à basse température : Idéal pour les produits sensibles à la chaleur (herbes, probiotiques, poudres de fruits) avec des températures de séchage entre 20 °C et 65 °C.
Environnement d'humidité contrôlée : Prévient le brunissement oxydatif sans avoir besoin de sulfites, répondant aux exigences du marché des étiquettes propres.
Empreinte carbone réduite : Pour un débit typique de 2 000 kg/jour, passer d'un sèche-aliments à gaz à un système de pompe à chaleur peut réduire les émissions de CO₂ de plus de 35 tonnes métriques par an.
En revanche, les séchoirs continus de type bande restent adaptés aux produits robustes et de grande capacité tels que les noix et les céréales. Cependant, les configurations hybrides — où un module de pompe à chaleur est rétrofit sur un séchoir à bande existant — gagnent en popularité dans les projets de modernisation, offrant une période de retour sur investissement de 12 à 18 mois.
3. Choisir la bonne architecture de séchoir alimentaire pour votre portefeuille de produits
Aucun design d'équipement unique ne convient à toutes les applications. Les lignes de séchage industrielles doivent s'aligner sur la capacité de production, la rhéologie des produits et les exigences sanitaires. Voici les configurations les plus courantes, avec des données de performance provenant d'installations à travers l'Europe et l'Amérique du Nord.
Séchoirs à bande continus multi-étapes : Meilleur pour le traitement à haute capacité (1–20 tonnes/heure) de fruits tranchés, de légumes et de collations extrudées. Les zones modulaires permettent un contrôle indépendant de la température, réduisant les gradients d'humidité jusqu'à 30 % par rapport aux unités à zone unique.
Séchoirs tunnel avec jets d'impaction : Fournissent des taux de transfert de chaleur élevés pour les produits nécessitant un séchage rapide de surface, tels que des bandes de viande marinées ou des morceaux de céréales enrobés.
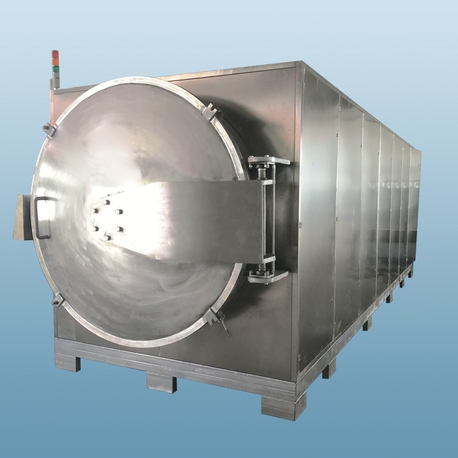
Séchoirs à plateau sous vide et séchoirs à bande sous vide : Pour des ingrédients de qualité supérieure (herbes de qualité pharmaceutique, principes actifs pharmaceutiques ou préparations enzymatiques de haute valeur). Fonctionner sous pression réduite (50–100 mbar) permet de sécher à 30–50°C tout en préservant jusqu'à 98 % des composés aromatiques volatils.
Séchoirs à lit fluidisé : Idéal pour les matériaux granulaires (céréales, graines, poudres) avec une excellente uniformité et de courts temps de rétention. Les unités avancées intègrent une assistance par vibration pour traiter des produits collants ou cohésifs.
Les entreprises à la recherche de solutions sur mesure se tournent souvent vers Nasan, un leader mondial des systèmes de séchage hygiéniques. Leurs plateformes modulaires intègrent des capacités CIP (clean-in-place) et respectent les directives EHEDG, garantissant une validation sans faille pour les installations certifiées GMP et FSSC 22000.
4. Aborder les points de douleur critiques de l'industrie avec des solutions de séchage avancées
Malgré la prolifération des équipements de séchage, les ingénieurs de traitement continuent de faire face à des défis récurrents qui compromettent le débit et la cohérence des produits. Sur la base de plus de 200 audits industriels, les problèmes les plus pressants — et leurs contre-mesures d'ingénierie — sont résumés ci-dessous.
4.1 Distribution non uniforme de l'humidité
Les séchoirs conventionnels présentent souvent un canalisage de l'air, entraînant un coefficient de variation (CV) de l'humidité finale dépassant 8 %. Les plateformes modernes de séchoirs alimentaires intègrent des plénums optimisés par dynamique des fluides computationnelle (CFD) et des réseaux de buses réglables pour réduire le CV en dessous de 3 %, éliminant efficacement les poches sous-séchées qui peuvent gâcher des lots entiers.
4.2 Coût énergétique élevé par kilogramme d'eau évaporée
Les séchoirs anciens consomment entre 4 500 et 6 500 kJ par kg d'eau évaporée. En intégrant la récupération de chaleur résiduelle et des variateurs de fréquence (VFD) pour les ventilateurs, la consommation d'énergie peut être réduite à 2 200–2 800 kJ/kg. La série EcoDry de Nasan, par exemple, combine une pompe à chaleur en cascade avec un déshumidificateur à rotor de zéolite, atteignant des taux d'extraction d'humidité spécifiques (SMER) supérieurs à 3,5 kg/kWh — parmi les plus élevés de l'industrie.
4.3 Risques de contamination microbienne et de contamination croisée
Les systèmes de séchage ouverts sont sensibles aux contaminants aéroportés et aux crevasses difficiles à nettoyer. L'adoption de l'acier inoxydable AISI 304/316L avec des soudures entièrement étanches, ainsi que des chambres de séchage à pression positive, minimise l'entrée microbienne. De plus, des modules de stérilisation de l'air par ultra-violet (UVC) intégrés dans des boucles de recirculation assurent une désinfection continue pendant l'opération.
4.4 Oxydation et dégradation des couleurs
Le brunissement enzymatique et l'oxydation des lipides peuvent rendre les produits visuellement inacceptables. Les environnements de séchage excluant l'oxygène—comme le recouvrement par gaz inerte utilisant de l'azote ou du dioxyde de carbone—sont désormais disponibles dans des systèmes en boucle fermée. Dans des essais comparatifs, le séchage sous azote a réduit les valeurs de peroxyde (PV) dans les produits riches en matières grasses de 72 % par rapport aux séchoirs à air ambiant.
5. ROI quantifiable : Économies d'énergie, amélioration du rendement et qualité du produit
Investir dans un système de séchage haute performance nécessite une justification financière claire. Voici des chiffres réalistes dérivés d'analyses post-installation de lignes de séchage modernes.
Réduction des coûts énergétiques : Les installations passant de séchoirs à résistance électrique à des systèmes de séchoir alimentaire à pompe à chaleur rapportent des économies annuelles de 38 000 à 72 000 $ par ligne de 500 kg/h, selon les tarifs locaux des services publics.
Augmentation du rendement : Un contrôle précis de l'humidité réduit les pertes par sur-séchage (rétrécissement) de 3 à 7 %, améliorant directement la production de produits sans augmenter la consommation de matières premières.
Tarification premium via différenciation de la qualité : Les produits séchés avec des procédés doux et uniformes commandent des prix de gros 12 à 20 % plus élevés en raison d'une meilleure rétention de couleur, texture et durée de conservation prolongée (validée par des tests de durée de conservation accélérés).
Réduction des coûts de maintenance : Les séchoirs modernes équipés de capteurs auto-diagnostiques et de surveillance à distance réduisent les temps d'arrêt imprévus de 65 % en moyenne, comme enregistré dans une étude de 15 usines de transformation alimentaire sur 24 mois.
De plus, l'utilisation de systèmes de contrôle intelligents permet une maintenance prédictive, où l'analyse des vibrations et l'imagerie thermique détectent l'usure des roulements ou des courroies avant qu'une panne ne se produise. Cette approche proactive réduit les budgets de maintenance annuels d'environ 22 %.
6. Intégration de l'industrie 4.0 : Optimisation des processus pilotée par l'IA dans le séchage alimentaire
La convergence de l'IIoT (Internet industriel des objets) et de l'apprentissage automatique redéfinit les opérations de séchage. Les contrôleurs de séchoir alimentaire de nouvelle génération disposent désormais de capacités de calcul en périphérie qui modélisent en continu la cinétique de séchage et ajustent les points de consigne pour tenir compte des conditions ambiantes, de la variabilité des matières premières et du vieillissement des équipements.
Par exemple, les algorithmes de réseaux neuronaux peuvent prédire le temps de transition optimal entre les zones de séchage avec une précision de 94 %, réduisant le temps de cycle de 8 à 12 % sans compromettre la qualité. Ces systèmes génèrent également des journaux de traçabilité complets, essentiels pour la conformité aux normes SQF et BRCGS. Les installations utilisant de telles plateformes rapportent une augmentation de 15 % de l'efficacité globale des équipements (OEE) au cours des six premiers mois.
L'écosystème numérique de Nasan—appelé DryerMind™—offre des analyses basées sur le cloud qui comparent les performances aux références de l'industrie, fournissant des informations exploitables pour affiner des paramètres tels que les ratios de recirculation de l'air et les objectifs de point de rosée. Cela s'inscrit dans le mouvement plus large de l'industrie vers le contrôle autonome des processus, minimisant l'intervention des opérateurs et les erreurs humaines.
7. Anticipation de l'avenir : Tendances en matière de durabilité et de réglementation
Les organismes de réglementation du monde entier renforcent les normes d'émission et incitent à l'adoption de technologies écoénergétiques. Les exigences en matière d'écoconception de l'UE pour les équipements de séchage, effectives à partir de 2025, imposent des indices d'efficacité énergétique minimum (EEI) pour les nouveaux séchoirs industriels. De même, le DOE américain élargit sa couverture pour inclure les équipements de séchage commerciaux et industriels. L'adoption proactive de systèmes de séchage haute efficacité garantit la conformité avant les délais d'application.
De plus, la recherche d'une fabrication à zéro émission nette stimule l'intérêt pour les systèmes de séchage entièrement électriques pouvant être alimentés par des sources renouvelables. Les séchoirs à pompe à chaleur en boucle fermée, étant entièrement électriques, sont positionnés pour répondre à ces exigences futures tout en offrant l'empreinte carbone sur l'ensemble du cycle de vie la plus basse par rapport aux alternatives à base de gaz ou de vapeur.
Questions Fréquemment Posées Sur les Séchage Alimentaire Industriels
Q1 : Quel est le type de séchoir alimentaire le plus économe en énergie pour les fruits et légumes à forte humidité ?
A1 : Pour les produits à forte humidité tels que les mangues, les tomates et les baies, un séchoir alimentaire à pompe à chaleur en boucle fermée offre la plus haute efficacité énergétique. Avec un taux d'extraction d'humidité spécifique (SMER) typique de 3,2 à 4,0 kg/kWh, il consomme 45 à 60 % moins d'énergie que les séchoirs électriques ou à gaz conventionnels. De plus, les températures de séchage douces (35 à 60 °C) préservent la couleur et les nutriments, ce qui en fait le choix privilégié pour les exportations de fruits secs de qualité supérieure.
Q2 : Comment déterminer la capacité requise pour un séchoir alimentaire continu ?
A2 : Le calcul de la capacité est basé sur la teneur en humidité initiale (IMC), l'humidité finale cible (FMC) et le débit souhaité (kg de produit humide/heure). Un fournisseur professionnel comme Nasan effectue une procédure de test de matériau - utilisant généralement un séchoir à échelle pilote - pour établir des courbes de séchage et déterminer la surface de bande requise ou le nombre de plateaux. Par exemple, le séchage de pommes tranchées de 85 % à 15 % d'humidité à 500 kg/h d'entrée humide nécessite environ 35 à 40 m² de surface de bande active dans un séchoir multi-étapes.
Q3 : Un séchoir alimentaire peut-il être conçu pour traiter plusieurs produits avec différents profils de séchage ?
A3 : Oui. Les séchoirs à bande modulaires avec des zones contrôlées indépendamment permettent un fonctionnement basé sur des recettes. Les opérateurs peuvent stocker des profils de séchage préétablis (température, vitesse de l'air, temps de séjour dans la zone) pour différents produits tels que les herbes, la viande séchée et les légumes-racines. Les contrôleurs modernes permettent de changer de recette en moins de 10 minutes, minimisant ainsi les temps d'arrêt. Cette flexibilité est une caractéristique des plateformes avancées de séchage alimentaire utilisées dans le séchage sous contrat et les installations multi-produits.
Q4 : Quelles caractéristiques de conception sanitaire et hygiénique devrais-je rechercher dans un séchoir alimentaire ?
A4 : Les éléments clés de conception hygiénique comprennent : construction en acier inoxydable 304L ou 316L, surfaces inclinées pour éviter l'accumulation d'eau, panneaux amovibles pour un accès complet, et boules de pulvérisation CIP (nettoyage sur place). Le séchoir doit également être conforme aux normes sanitaires 3-A ou aux directives EHEDG. De nombreux transformateurs exigent désormais que leur équipement de séchage inclue des cadres auto-drainants et des soudures sans crevasses pour éliminer les points de refuge pour les pathogènes. Les séchoirs de Nasan sont conçus avec une documentation complète de certification hygiénique pour faciliter les audits par des tiers.
Q5 : Combien de temps faut-il généralement pour récupérer l'investissement dans un déshydrateur alimentaire à haute efficacité ?
A5 : Les périodes de retour sur investissement varient en fonction des coûts énergétiques, des heures de fonctionnement et des améliorations du rendement des produits. Pour une installation typique de déshydrateur à pompe à chaleur remplaçant une unité à combustion directe vieillissante avec 4 000 heures de fonctionnement annuelles, le retour sur investissement est généralement atteint dans un délai de 14 à 24 mois. En tenant compte des gains de rendement axés sur la qualité (3 à 5 % de perte de produit en moins) et de la réduction de la maintenance, le retour sur investissement se raccourcit à 12 à 18 mois. De nombreuses subventions gouvernementales et remises des services publics pour des équipements de séchage écoénergétiques accélèrent encore le retour.
Q6 : Est-il possible d'automatiser le chargement et le déchargement d'un déshydrateur alimentaire par lots pour réduire les coûts de main-d'œuvre ?
A6 : Oui, des systèmes de chargement/déchargement entièrement automatisés sont disponibles pour les déshydrateurs par lots et continus. Pour les déshydrateurs de type plateau, des basculeurs de chariot robotiques et des systèmes de véhicules guidés (AGV) peuvent transférer des racks chargés directement dans la chambre de séchage. Les systèmes à bande continue intègrent des alimentateurs étaleurs et des vis de décharge automatiques qui alimentent l'emballage en aval. L'automatisation réduit les coûts de main-d'œuvre jusqu'à 70 % et garantit une densité de chargement constante, ce qui est essentiel pour un séchage uniforme.
Pour une consultation technique supplémentaire ou pour demander un test pilote avec vos matériaux spécifiques, visitez le portail de séchage industriel de Nasan. Avec une base d'installation mondiale de plus de 1 200 systèmes de séchage, Nasan combine une ingénierie spécifique à l'application avec une conception thermique avancée pour offrir des gains de performance mesurables. L'évolution du déshydrateur alimentaire d'un simple outil de déshydratation à une unité de processus entièrement intégrée souligne l'importance de sélectionner des équipements qui s'alignent à la fois sur les besoins de production actuels et sur les objectifs de durabilité futurs.