


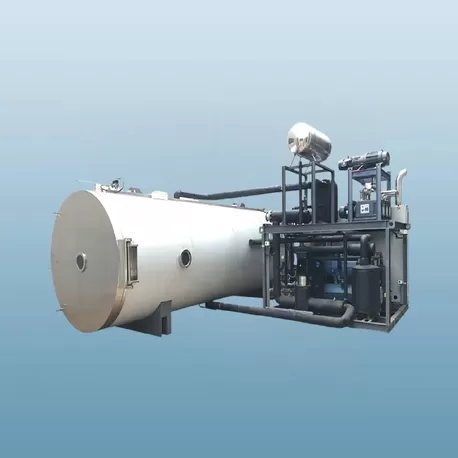




In der wettbewerbsintensiven Landschaft der Lebensmittelverarbeitung hat die Auswahl der Trocknungsgeräte direkte Auswirkungen auf die Produktqualität, den Energieverbrauch und die Einhaltung von Vorschriften. Ein professionell entwickelter Lebendtrockner ist nicht mehr nur ein einfaches Dehydrationswerkzeug – es ist ein anspruchsvolles thermisches Verarbeitungssystem, das Thermodynamik, Produktphysiologie und Produktionsökonomie in Einklang bringen muss. Mit über zwei Jahrzehnten spezialisierter Erfahrung in der Trocknungstechnik habe ich den Übergang von herkömmlichen Heißluftgeräten zu fortschrittlichen Systemen miterlebt, die die Entfeuchtung durch Wärmepumpen, adaptive Steuerlogik und hygienische modulare Designs integrieren. Dieser Artikel bietet einen technischen tiefen Einblick in die Kernaspekte moderner Trocknungssysteme und behandelt branchenspezifische Schmerzpunkte mit datengestützten Lösungen.
1. Grundlagen der Lebensmittel-Trocknung: Thermodynamik, Feuchtigkeitsmigration und Glasübergang
Effektive Lebensmittel-Trocknung geht über die Entfernung von Wasser hinaus; sie erfordert die Erhaltung der Zellstruktur, bioaktiver Verbindungen und sensorischer Eigenschaften. Das Schlüsselprinzip liegt in der Kontrolle der Feuchtigkeitsmigration, um das Fallstrickhärten zu vermeiden – ein Phänomen, bei dem eine getrocknete Oberflächenschicht die interne Feuchtigkeit einschließt, was zu mikrobiellen Risiken und ungleichmäßiger Textur führt. Fortschrittliche Lebendtrockner verwenden mehrstufige Trocknungsprofile, die Temperatur, Luftgeschwindigkeit und Luftfeuchtigkeit basierend auf Echtzeit-Produktfeedback anpassen.
Feuchtigkeitsdiffusivität: Variiert mit der Produktporosität; präzise Kontrolle verhindert Schrumpfung und Nährstoffabbau.
Glasübergangstemperatur (Tg): Die Aufrechterhaltung der Produkttemperatur unter Tg während der letzten Trocknungsphase gewährleistet eine knusprige Textur und eine verlängerte Haltbarkeit ohne Klebrigkeit.
Wasseraktivität (aw): Die primäre Sicherheitsmetrik; die Trocknung muss aw unter 0,6 reduzieren, um Schimmel- und pathogene Wachstums zu hemmen, was den FDA- und EU-Lebensmittelsicherheitsstandards entspricht.
Moderne industrielle Trockner integrieren kapazitive Feuchtigkeitssensoren und Inline-NIR (Nahinfrarot)-Technologie, um die Trocknungsparameter kontinuierlich anzupassen und eine Gleichmäßigkeit innerhalb von ±1,5% des endgültigen Feuchtigkeitsgehalts über Batch-Ladungen zu erreichen – ein Niveau, das mit statischen oder schlecht gesteuerten Systemen unerreichbar ist.
2. Vergleichsanalyse: Wärmepumpentrocknung versus herkömmliche thermische Systeme
Einer der bedeutendsten Fortschritte in der Trocknungstechnik ist die Einführung von geschlossenen Wärmepumpensystemen. Im Gegensatz zu herkömmlichen direkt befeuerten oder elektrischen Widerstands-trocknern, die heiße, feuchte Luft abführen, recycelt ein Wärmepumpen-Lebendtrockner latente Wärme aus Abgasdampf und recycelt Energie mit einem Leistungskoeffizienten (COP) von 3,0 bis 4,5. Dies führt zu einer Reduzierung des thermischen Energieverbrauchs um 40–55% im Vergleich zu traditionellen Geräten.
Wesentliche betriebliche Vorteile:
Niedertemperatur-Trocknungsfähigkeit: Ideal für wärmeempfindliche Produkte (Kräuter, Probiotika, Fruchtpulver) mit Trocknungstemperaturen zwischen 20 °C und 65 °C.
Kontrollierte Feuchtigkeitsumgebung: Verhindert oxidative Bräunung ohne die Notwendigkeit von Sulfiten und erfüllt die Anforderungen des Clean-Label-Marktes.
Reduzierter CO₂-Fußabdruck: Bei einem typischen Durchsatz von 2.000 kg/Tag kann der Wechsel von einem gasbeheizten Trockner zu einem Wärmepumpensystem die CO₂-Emissionen um über 35 metrische Tonnen jährlich senken.
Im Gegensatz dazu bleiben bandförmige kontinuierliche Trockner für hochvolumige, robuste Produkte wie Nüsse und Getreide geeignet. Hybridkonfigurationen – bei denen ein Wärmepumpenmodul an einen bestehenden Bandtrockner nachgerüstet wird – gewinnen jedoch in Nachrüstprojekten an Bedeutung und bieten eine Amortisationszeit von 12 bis 18 Monaten.
3. Auswahl der richtigen Lebensmittel-Trocknerarchitektur für Ihr Produktportfolio
Es gibt kein einzelnes Geräte-Design, das für alle Anwendungen geeignet ist. Industrielle Trocknungslinien müssen mit der Produktionskapazität, der Rheologie des Produkts und den Anforderungen an die Hygiene übereinstimmen. Im Folgenden sind die häufigsten Konfigurationen aufgeführt, mit Leistungsdaten aus Installationen in Europa und Nordamerika.
Kontinuierliche mehrstufige Bandtrockner: Am besten geeignet für die Hochkapazitätsverarbeitung (1–20 Tonnen/Stunde) von geschnittenen Früchten, Gemüse und extrudierten Snacks. Modulare Zonen ermöglichen eine unabhängige Temperaturregelung, wodurch die Feuchtigkeitsgradienten um bis zu 30% im Vergleich zu Ein-Zonen-Geräten reduziert werden.
Tunnel-Trockner mit Impulsstrahlen: Bieten hohe Wärmeübertragungsraten für Produkte, die eine schnelle Oberflächentrocknung erfordern, wie marinierte Fleischstreifen oder beschichtete Cerealien.
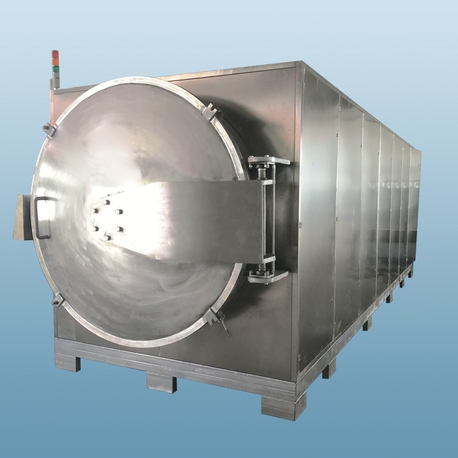
Vakuumtablett- und Vakuumbandtrockner: Für hochwertige Zutaten (pharmazeutische Kräuter, Wirkstoffe oder hochpreisige Enzympräparate). Der Betrieb unter reduziertem Druck (50–100 mbar) ermöglicht das Trocknen bei 30–50°C und bewahrt bis zu 98% der flüchtigen aromatischen Verbindungen.
Wirbelbett-Trockner: Ideal für granulierte Materialien (Getreide, Samen, Pulver) mit hervorragender Homogenität und kurzen Verweilzeiten. Fortschrittliche Geräte integrieren Vibrationsunterstützung, um klebrige oder kohäsive Produkte zu verarbeiten.
Unternehmen, die maßgeschneiderte Lösungen suchen, wenden sich oft an Nasan, einen globalen Marktführer im Bereich hygienischer Trocknungssysteme. Ihre modularen Plattformen integrieren CIP (Clean-in-Place)-Funktionen und entsprechen den EHEDG-Richtlinien, was eine nahtlose Validierung für GMP- und FSSC 22000-zertifizierte Einrichtungen gewährleistet.
4. Adressierung kritischer Herausforderungen der Branche mit fortschrittlichen Trocknungslösungen
Trotz der Verbreitung von Trocknungsgeräten sehen sich Prozessingenieure fortwährend wiederkehrenden Herausforderungen gegenüber, die den Durchsatz und die Produktkonsistenz beeinträchtigen. Basierend auf über 200 industriellen Audits sind die dringendsten Probleme – und ihre ingenieurtechnischen Gegenmaßnahmen – im Folgenden zusammengefasst.
4.1 Ungleichmäßige Feuchtigkeitsverteilung
Konventionelle Trockner weisen häufig Luftstromkanalisierung auf, was einen Variationskoeffizienten (CV) in der Endfeuchtigkeit von über 8% verursacht. Moderne Lebensmittel-Trockner-Plattformen integrieren computational fluid dynamics (CFD)-optimierte Plenums und einstellbare Düsenanordnungen, um den CV auf unter 3% zu reduzieren und effektiv untergetrocknete Bereiche zu eliminieren, die ganze Chargen verderben können.
4.2 Hohe Energiekosten pro Kilogramm entferntem Wasser
Legacy-Trockner verbrauchen zwischen 4.500 und 6.500 kJ pro kg verdampftem Wasser. Durch die Integration von Abwärmerückgewinnung und variablen Frequenzantrieben (VFDs) für Ventilatoren kann der Energieverbrauch auf 2.200–2.800 kJ/kg gesenkt werden. Die EcoDry-Serie von Nasan kombiniert beispielsweise eine kaskadierende Wärmepumpe mit einem Zeolith-Rotor- Entfeuchter und erreicht spezifische Feuchtigkeitsentzugsraten (SMER) von über 3,5 kg/kWh – eine der höchsten in der Branche.
4.3 Mikrobielle Kontamination und Risiken der Kreuzkontamination
Offene Trocknungssysteme sind anfällig für luftgetragene Verunreinigungen und schwer zu reinigende Ritzen. Die Verwendung von rostfreiem Stahl AISI 304/316L mit vollständig geschweißten Nähten sowie von Drucktrocknungskammern minimiert mikrobielle Eindringung. Darüber hinaus bieten in Rücklaufkreisläufe integrierte ultraviolette (UVC) Luftsterilisationsmodule während des Betriebs eine kontinuierliche Desinfektion.
4.4 Oxidation und Farbveränderung
Enzymatische Bräunung und Lipidoxidation können Produkte visuell unakzeptabel machen. Sauerstoffausschließende Trocknungsumgebungen—wie Inertgasabdeckung mit Stickstoff oder Kohlendioxid—sind jetzt in geschlossenen Systemen verfügbar. In vergleichenden Versuchen reduzierte die Trocknung mit Stickstoffabdeckung die Peroxidwerte (PV) in fettreichen Produkten um 72% im Vergleich zu Lufttrocknern.
5. Quantifizierbarer ROI: Energieeinsparungen, Ertragssteigerung und Produktqualität
Investitionen in ein Hochleistungs-Trocknungssystem erfordern eine klare finanzielle Rechtfertigung. Im Folgenden sind realistische Zahlen aufgeführt, die aus Nachanalysen moderner Trocknungsanlagen stammen.
Energieeinsparung: Einrichtungen, die von elektrischen Widerstandstrocknern auf wärmepumpenbasierte Lebensmitteltrockner umsteigen, berichten von jährlichen Einsparungen von 38.000–72.000 USD pro 500 kg/h Linie, abhängig von den lokalen Strompreisen.
Ertragssteigerung: Präzise Feuchtigkeitskontrolle reduziert Übertrocknungsverluste (Schrumpfung) um 3–7%, was die Produktivität direkt verbessert, ohne den Rohstoffverbrauch zu erhöhen.
Premiumpreise durch Qualitätsdifferenzierung: Produkte, die mit sanften, gleichmäßigen Verfahren getrocknet werden, erzielen 12–20% höhere Großhandelspreise aufgrund überlegener Farbretention, Textur und längerer Haltbarkeit (validiert durch beschleunigte Haltbarkeitstests).
Reduzierung der Wartungskosten: Moderne Trockner, die mit selbstdiagnostischen Sensoren und Fernüberwachung ausgestattet sind, reduzieren ungeplante Ausfallzeiten um durchschnittlich 65%, wie in einer Studie von 15 Lebensmittelverarbeitungsanlagen über 24 Monate aufgezeichnet.
Darüber hinaus ermöglicht der Einsatz intelligenter Steuerungssysteme vorausschauende Wartung, bei der Schwingungsanalysen und Wärmebildtechnik Lager- oder Riemenverschleiß erkennen, bevor ein Ausfall auftritt. Dieser proaktive Ansatz reduziert die jährlichen Wartungsbudgets um etwa 22%.
6. Industrie 4.0 Integration: KI-gesteuerte Prozessoptimierung in der Lebensmittel-Trocknung
Die Konvergenz von IIoT (Industrielles Internet der Dinge) und maschinellem Lernen verändert die Trocknungsoperationen. Die nächste Generation von Lebensmitteltrockner-Steuerungen verfügt jetzt über Edge-Computing-Funktionen, die kontinuierlich die Trocknungskinetik modellieren und die Sollwerte anpassen, um die Umgebungsbedingungen, die Variabilität der Rohstoffe und das Altern der Geräte zu berücksichtigen.
Zum Beispiel können Algorithmen von neuronalen Netzen die optimale Übergangszeit zwischen Trocknungszonen mit 94% Genauigkeit vorhersagen, was die Zykluszeit um 8–12% reduziert, ohne die Qualität zu beeinträchtigen. Diese Systeme generieren auch vollständige Rückverfolgbarkeitsprotokolle, die für die Einhaltung der SQF- und BRCGS-Standards unerlässlich sind. Einrichtungen, die solche Plattformen nutzen, berichten von einer 15%igen Steigerung der Gesamtanlageneffektivität (OEE) innerhalb der ersten sechs Monate.
Das digitale Ökosystem von Nasan—genannt DryerMind™—bietet cloudbasierte Analysen, die die Leistung mit Branchenbenchmarks vergleichen und umsetzbare Einblicke zur Feinabstimmung von Parametern wie Luftzirkulationsverhältnissen und Taupunktzielen liefern. Dies steht im Einklang mit der breiteren Branchenbewegung hin zu autonomer Prozesskontrolle, die das Eingreifen von Bedienern und menschliche Fehler minimiert.
7. Zukunftssicherung: Nachhaltigkeits- und Regulierungs-Trends
Regulierungsbehörden weltweit verschärfen die Emissionsstandards und fördern energieeffiziente Technologien. Die Ökodesign-Anforderungen der EU für Trocknungsgeräte, die ab 2025 in Kraft treten, verlangen Mindestwerte für die Energieeffizienzindizes (EEI) neuer industrieller Trockner. In ähnlicher Weise erweitert das US-Energieministerium (DOE) seinen Geltungsbereich, um kommerzielle und industrielle Trocknungsgeräte einzuschließen. Proaktive Übernahme von hocheffizienten Trocknungssystemen stellt die Einhaltung vor den Durchsetzungsfristen sicher.
Zusätzlich treibt der Drang nach einer netzunabhängigen Produktion das Interesse an voll elektrischen Trocknungssystemen an, die mit erneuerbaren Quellen betrieben werden können. Geschlossene Wärmepumpentrockner, die vollständig elektrisch sind, sind positioniert, um diese zukünftigen Anforderungen zu erfüllen und bieten den niedrigsten Lebenszyklus-Kohlenstoff-Fußabdruck im Vergleich zu gas- oder dampfbetriebenen Alternativen.
Häufig gestellte Fragen zu industriellen Lebensmitteltrocknern
F1: Was ist der energieeffizienteste Typ von Lebensmitteltrockner für feuchtigkeitsreiche Früchte und Gemüse?
A1: Für feuchtigkeitsreiche Produkte wie Mangos, Tomaten und Beeren bietet ein geschlossener Wärmepumpen- Lebensmitteltrockner die höchste Energieeffizienz. Mit einer typischen spezifischen Feuchtigkeitsentzugrate (SMER) von 3,2–4,0 kg/kWh verbraucht er 45–60 % weniger Energie als herkömmliche elektrische oder gasbetriebene Trockner. Darüber hinaus bewahren die sanften Trocknungstemperaturen (35–60 °C) Farbe und Nährstoffe, was ihn zur bevorzugten Wahl für Premium-Trockenfrüchte-Exporte macht.
F2: Wie bestimme ich die erforderliche Kapazität für einen kontinuierlichen Lebensmitteltrockner?
A2: Die Kapazitätsberechnung basiert auf dem anfänglichen Feuchtigkeitsgehalt (IMC), der angestrebten Endfeuchtigkeit (FMC) und dem gewünschten Durchsatz (kg nasses Produkt/Stunde). Ein professioneller Anbieter wie Nasan führt ein Materialprüfungsverfahren durch – typischerweise unter Verwendung eines Pilot-Trockners –, um Trocknungskurven zu erstellen und die erforderliche Bandfläche oder Anzahl der Tabletts zu bestimmen. Zum Beispiel erfordert das Trocknen von geschnittenen Äpfeln von 85 % auf 15 % Feuchtigkeit bei 500 kg/h nasser Eingabe etwa 35–40 m² aktive Bandfläche in einem mehrstufigen Trockner.
F3: Kann ein Lebensmitteltrockner so gestaltet werden, dass er mehrere Produkte mit unterschiedlichen Trocknungsprofilen verarbeitet?
A3: Ja. Modulare Bandtrockner mit unabhängig gesteuerten Zonen ermöglichen einen rezeptbasierten Betrieb. Betreiber können voreingestellte Trocknungsprofile (Temperatur, Luftgeschwindigkeit, Verweilzeit in der Zone) für verschiedene Produkte wie Kräuter, Trockenfleisch und Wurzelgemüse speichern. Moderne Steuerungen ermöglichen den Wechsel der Rezepte in weniger als 10 Minuten, wodurch die Ausfallzeiten minimiert werden. Diese Flexibilität ist ein Markenzeichen fortschrittlicher Lebensmitteltrockner Plattformen, die in Auftrags-Trocknung und Mehrproduktanlagen eingesetzt werden.
F4: Auf welche Sanitär- und Hygienedesignmerkmale sollte ich bei einem Lebensmitteltrockner achten?
A4: Wichtige hygienische Designelemente sind: Konstruktion aus 304L oder 316L Edelstahl, geneigte Oberflächen zur Vermeidung von Wasseransammlungen, abnehmbare Paneele für vollen Zugang und CIP (clean-in-place) Sprühköpfe. Der Trockner sollte auch den 3-A Sanitary Standards oder EHEDG-Richtlinien entsprechen. Viele Verarbeiter verlangen mittlerweile, dass ihre Trocknungsgeräte selbstentwässernde Rahmen und fugenfreie Schweißnähte enthalten, um Verstecke für Krankheitserreger zu beseitigen. Die Trockner von Nasan sind mit vollständiger hygienischer Zertifizierungsdokumentation gestaltet, um Drittanbieter-Audits zu erleichtern.
Q5: Wie lange dauert es typischerweise, um die Investition in einen hocheffizienten Lebensmittel-Trockner zurückzugewinnen?
A5: Die Amortisationszeiten variieren je nach Energiekosten, Betriebsstunden und Produktivitätssteigerungen. Bei einer typischen Installation eines Wärmepumpentrockners, der eine alternde direkt befeuerte Einheit mit 4.000 jährlichen Betriebsstunden ersetzt, wird die Rentabilität normalerweise innerhalb von 14 bis 24 Monaten erreicht. Wenn man qualitätsbedingte Ertragsgewinne (3–5 % weniger Produktverlust) und reduzierte Wartung berücksichtigt, verkürzt sich die Amortisationszeit auf 12–18 Monate. Viele staatliche Zuschüsse und Rabatte von Versorgungsunternehmen für energieeffiziente Trocknungsgeräte beschleunigen die Rückzahlung zusätzlich.
Q6: Ist es möglich, das Laden und Entladen für einen Batch-Lebensmittel-Trockner zu automatisieren, um die Arbeitskosten zu senken?
A6: Ja, vollautomatische Lade-/Entladesysteme sind für sowohl Batch- als auch kontinuierliche Trockner verfügbar. Bei Tray-Trocknern können robotergestützte Wagenkipper und geführte Fahrzeug (AGV) Systeme beladene Roste direkt in die Trockenkammer transferieren. Kontinuierliche Bandsysteme integrieren Verteilerfütterer und automatische Entlade-Schnecken, die in die nachgelagerte Verpackung einspeisen. Automatisierung senkt die Arbeitskosten um bis zu 70 % und stellt eine konsistente Lade-Dichte sicher, die für ein gleichmäßiges Trocknen entscheidend ist.
Für weitere technische Beratung oder um einen Pilotversuch mit Ihren spezifischen Materialien anzufordern, besuchen Sie Nasans industrielles Trocknungsportal. Mit einer globalen Installationsbasis von über 1.200 Trocknungssystemen kombiniert Nasan anwendungsspezifische Technik mit fortschrittlichem thermischen Design, um messbare Leistungssteigerungen zu liefern. Die Entwicklung des Lebensmittel-Trockners von einem einfachen Entwässerungswerkzeug zu einer vollständig integrierten Prozesseinheit unterstreicht die Bedeutung der Auswahl von Geräten, die sowohl mit den aktuellen Produktionsbedürfnissen als auch mit zukünftigen Nachhaltigkeitszielen übereinstimmen.