







La déshydratation reste l'une des méthodes les plus efficaces pour prolonger la durée de conservation, réduire le poids du transport et préserver la valeur nutritionnelle dans la chaîne d'approvisionnement alimentaire mondiale. Le marché industriel des déshydrateurs alimentaires devrait croître à un TCAC de 5,8 % d'ici 2030, stimulé par la demande d'ingrédients stables à température ambiante, de repas prêts à consommer et de réduction des déchets dans le traitement. Cependant, le choix de la mauvaise technologie de séchage peut entraîner une dégradation des nutriments, des coûts opérationnels élevés et une qualité de produit incohérente. Ce guide technique, s'appuyant sur l'expertise en ingénierie de Nasan, évalue les cinq principales configurations industrielles de déshydrateurs alimentaires, leurs principes de transfert de chaleur et de masse, et les indicateurs de performance spécifiques à chaque application.

1. Déshydrateurs à bande transporteuse Dryers : Séchage continu à haut débit
Les déshydrateurs à bande transporteuse sont les chevaux de bataille des industries de transformation des légumes, des fruits et des herbes. Dans cette configuration, le matériau humide se répartit uniformément sur une bande perforée, tandis que l'air chauffé passe à travers le lit. La technologie excelle dans le traitement de grands volumes avec un minimum de main-d'œuvre.
1.1 Flux d'air et zonage de température
Les déshydrateurs à bande moderne alimentaires intègrent plusieurs zones de température. La zone initiale peut utiliser des températures plus élevées (90°C–110°C) pour l'élimination de l'humidité de surface, tandis que les zones suivantes fonctionnent à 50°C–70°C pour éviter le durcissement de la croûte. Les capacités de retournement du flux d'air garantissent une humidité uniforme sur la largeur de la bande. Les systèmes à bande transporteuse multi-étapes de Nasan intègrent des contrôles de vitesse de ventilateur indépendants pour chaque zone, réduisant la consommation d'énergie de 12 à 18 % par rapport aux conceptions à zone unique.
1.2 Adéquation et limitations
Idéal pour : Légumes coupés (carottes, oignons), fruits (cubes de pomme) et herbes (persil, menthe).
Débit : 500–5000 kg d'eau évaporée par heure.
Considération : Le temps de résidence du produit doit être contrôlé avec précision pour éviter le surséchage des plus petites particules.
2. Déshydrateurs par pulvérisation : De liquide à poudre en quelques secondes
Lorsque la matière première est un liquide pompable—lait, extrait de café ou purée de fruits—le déshydrateur par pulvérisation offre une vitesse et un contrôle de taille de particule inégalés. L'alimentation est atomisée en fines gouttelettes dans une chambre chauffée, où l'humidité s'évapore presque instantanément.
2.1 Atomisation et morphologie des particules
Le choix entre atomiseurs rotatifs et buses haute pression détermine la distribution de taille des gouttelettes. Les atomiseurs rotatifs (10 000–30 000 tr/min) produisent des distributions plus étroites, critiques pour les poudres instantanées. Les systèmes de buses offrent une consommation d'énergie inférieure mais nécessitent des matériaux résistants à l'usure pour les alimentations abrasives. La température d'entrée dans un déshydrateur alimentaire par pulvérisation varie généralement de 150°C à 220°C, tandis que la température de sortie, contrôlée par l'échappement, reste proche de 80°C–95°C pour protéger les composants sensibles à la chaleur.
2.2 Agglomération intégrée
Pour les produits nécessitant une solubilité instantanée (par exemple, lait en poudre), certains designs de déshydrateurs alimentaires intègrent des lits fluides internes ou des zones d'agglomération externes. Les fines particules sont renvoyées à la zone d'atomisation, créant des clusters plus grands et poreux qui s'humidifient et se dissolvent rapidement. Nasan propose des systèmes hybrides de pulvérisation-lits fluides qui combinent séchage et agglomération dans une empreinte unique.
3. Séchoirs à lit fluidisé : séchage doux pour matériaux granulaires
La technologie de lit fluidisé suspend les particules dans un flux d'air chauffé, créant une action de mélange qui maximise le contact de surface. Cela entraîne un séchage extrêmement uniforme et des temps de résidence courts.
3.1 Coefficients de transfert de chaleur
L'état fluidisé fournit des coefficients de transfert de chaleur trois à cinq fois plus élevés que le séchage sur plateaux. Pour les produits sensibles à la chaleur comme les probiotiques ou les enzymes, un sèche-linge alimentaire avec technologie de lit fluidisé peut fonctionner à des températures plus basses (30°C–45°C) tout en maintenant des taux de production. Les lits fluidisés statiques conviennent aux matériaux avec une distribution de taille de particule étroite, tandis que les lits fluidisés vibratoires gèrent les articles collants ou de forme irrégulière.
3.2 Fonctionnement continu vs. par lots
Les sèches-linge alimentaires à lit fluidisé continu sont courants dans le traitement des grains et des légumineuses. Les lits fluidisés par lots, souvent utilisés dans les petites opérations alimentaires pharmaceutiques, permettent une confinement complet et une récupération de solvant lors du séchage de botanicals extraits par éthanol.
4. Séchoirs à tambour : efficaces pour les pâtes à haute viscosité
Pour les matériaux trop visqueux pour être pulvérisés mais trop fluides pour un transport par bande—comme les pommes de terre en purée, les céréales cuites ou les purées de fruits—le séchage à tambour offre une solution unique. Les tambours chauffés (généralement chauffés à la vapeur à 120°C–170°C) tournent partiellement immergés dans le produit, ramassant un film mince qui sèche en une seule révolution.
4.1 Épaisseur du film et temps de résidence
L'écart entre les rouleaux applicateurs et le tambour détermine l'épaisseur du film, ce qui impacte directement le taux de séchage et la texture du produit. Le temps de résidence est contrôlé par la vitesse du tambour, généralement de 2 à 20 tr/min. Les produits séchés au tambour présentent souvent une morphologie floconneuse caractéristique, souhaitable dans les applications de céréales instantanées. Cependant, les températures de surface élevées nécessitent une gestion soigneuse pour éviter le brûlage.
4.2 Tambours atmosphériques vs. à vide
Les séchoirs à tambour atmosphériques sont rentables pour les produits robustes. Les sèches-linge alimentaires à tambour à vide, bien que plus coûteux, permettent un séchage à des températures plus basses, préservant les composés aromatiques volatils dans les purées de fruits et la pâte de tomate.
5. Séchoirs à plateaux et à armoires : flexibilité pour de petites quantités
Malgré le passage de l'industrie vers le traitement continu, les séchoirs à plateaux conservent leur pertinence pour les installations de R&D, les producteurs artisanaux et les articles délicats de grande valeur. L'air est circulé à travers des plateaux empilés, avec des déflecteurs réglables contrôlant la distribution du flux.
5.1 Défis de distribution de l'air
Le principal défi technique dans la conception de sèches-linge alimentaires à plateaux est d'assurer une vitesse d'air uniforme à travers tous les plateaux. Sans une conception soigneuse du plénum, les plateaux inférieurs peuvent recevoir des températures plus élevées, entraînant une incohérence des lots. Les séchoirs à plateaux industriels modernes intègrent des ventilateurs à vitesse variable et un flux d'air inversé pour atténuer cela. Les sèches-linge à plateaux de laboratoire Nasan incluent une instrumentation complète pour cartographier les courbes de séchage, fournissant des données essentielles pour le passage à des systèmes continus.
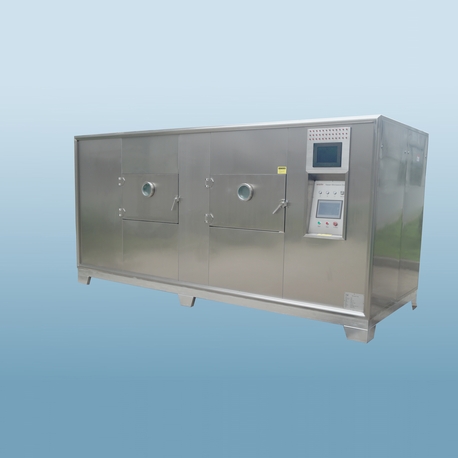
6. Aborder les points de douleur industriels clés dans le séchage alimentaire
Même avec du matériel de sèche-linge alimentaire avancé, les transformateurs font face à des défis récurrents qui impactent la rentabilité et la qualité des produits.
6.1 Dégradation des nutriments et composés sensibles
La dégradation thermique des vitamines (C, B-complexe), des polyphénols et des huiles volatiles reste une préoccupation majeure. Les solutions incluent le séchage à basse température sous pression réduite (séchage sous vide) ou l'utilisation d'air déshumidifié dans des systèmes de sèche-linge alimentaire en boucle fermée. Les conceptions modulaires Nasan permettent l'ajout d'unités de déshumidification qui réduisent simultanément l'exposition à l'oxygène et la température de séchage.
6.2 Intensité Énergétique et Récupération de Chaleur
Le séchage est l'une des opérations unitaires les plus énergivores dans le traitement des aliments, représentant souvent 15 à 25 % de la consommation totale d'énergie de l'usine. Les roues de récupération de chaleur, la recirculation de l'air d'échappement et la recompression mécanique de vapeur (MVR) sont de plus en plus intégrées dans les installations industrielles de sèche-linge alimentaire. Par exemple, les séchoirs à bande optimisés en énergie de Nasan disposent d'une récupération de chaleur multi-étapes qui préchauffe l'air entrant en utilisant des flux d'échappement, réduisant la consommation de gaz naturel jusqu'à 30 %.
6.3 Sécurité Microbienne et Conception Hygiénique
Les environnements humides et chauds à l'intérieur des sèches-linge alimentaires peuvent abriter des pathogènes comme la Salmonella s'ils ne sont pas conçus pour la sanitation. Les normes hygiéniques (EHEDG, USDA) exigent des soudures lisses, des surfaces inclinées pour le drainage et des systèmes de nettoyage en place (CIP). La construction en acier inoxydable (304 ou 316L) avec des surfaces électropolies minimise l'adhésion bactérienne.
6.4 Passage du Laboratoire à la Production
Le fait de ne pas reproduire les courbes de séchage en laboratoire à l'échelle industrielle est souvent attribué à des différences dans les mécanismes de transfert de chaleur. Les unités de laboratoire s'appuient souvent de manière disproportionnée sur la chaleur rayonnante et conductrice, tandis que les sèches-linge alimentaires industriels dépendent du transfert convectif. Nasan aborde cela en proposant des systèmes à l'échelle pilote avec des caractéristiques de vitesse d'air et de profondeur de lit identiques à celles des modèles de production, garantissant des données de montée en échelle fiables.
7. Tendances Futures : Contrôle Intelligent et Durabilité
La prochaine génération de technologie de sèche-linge alimentaire intègre la détection d'humidité en temps réel (NIR, micro-ondes) avec des algorithmes de contrôle adaptatifs. Ces séchoirs intelligents ajustent la vitesse de la bande, le flux d'air ou la température de manière dynamique en fonction de la variation de l'humidité à l'entrée, réduisant le gaspillage d'énergie et améliorant l'uniformité. Simultanément, la pression pour la neutralité carbone pousse à l'adoption de séchoirs à pompe à chaleur électriques, qui peuvent atteindre des rendements (SMER) de 3,5 à 5,0 kg d'eau/kWh—deux à trois fois plus élevés que les unités conventionnelles à gaz pour des applications à basse température.
Conclusion : Adapter la Technologie des Sèches-Linge Alimentaires à la Valeur du Produit
Choisir le sèche-linge alimentaire approprié nécessite un équilibre entre les dépenses en capital, les coûts d'exploitation et la préservation de la qualité du produit. Les matières premières en vrac peuvent privilégier le débit et le coût énergétique, favorisant les systèmes à bande ou à lit fluidisé. Les ingrédients fonctionnels de haute valeur et les produits pharmaceutiques nécessitent un traitement délicat, pointant souvent vers des conceptions à vide ou à basse température. Nasan fournit des services de test complets pour déterminer les paramètres de séchage optimaux, garantissant que votre investissement dans un sèche-linge alimentaire industriel offre des rendements constants grâce à une qualité de produit supérieure et une efficacité opérationnelle.
Questions Fréquemment Posées : Séchage Alimentaire Industriel
Q1 : Comment déterminer la capacité requise pour un sèche-linge alimentaire industriel ?
A1 : La capacité est définie par le taux d'élimination de l'eau (kg/h), pas seulement par l'entrée de produit humide. Calculez la teneur en humidité initiale, l'humidité finale souhaitée et le débit. Par exemple, le séchage de 1000 kg/h de carottes de 85 % à 10 % d'humidité nécessite d'éliminer environ 830 kg d'eau par heure. Nasan utilise des calculs de bilan de masse et des essais pilotes pour dimensionner avec précision le sèche-linge alimentaire, y compris des marges de sécurité pour la variabilité de l'alimentation.
Q2 : Quelle est la différence entre le séchage direct et le séchage indirect dans les applications alimentaires ?
A2 : Dans le séchage direct (convection), l'air chauffé entre en contact directement avec le produit, emportant l'humidité. Cela est courant dans les sèche-linge alimentaires à bande et à lit fluidisé. Dans le séchage indirect (conduction/contact), la chaleur se transfère à travers un mur (par exemple, un séchoir à tambour), et l'air agit principalement comme un gaz de balayage. Les systèmes indirects réduisent le risque de contamination mais ont des taux de transfert de chaleur plus faibles. Le choix dépend de la sensibilité du produit et de la tendance à l'encrassement.
Q3 : Un sèche-linge alimentaire peut-il traiter plusieurs types de produits ?
A3 : La flexibilité est possible mais nécessite une conception soigneuse. Les séchoirs à bande modulaires avec des flux d'air et des zones de température réglables peuvent traiter divers légumes coupés. Cependant, passer des poudres aux pâtes collantes nécessite généralement des technologies différentes. Nasan propose des usines pilotes multifonctionnelles qui permettent aux transformateurs de tester différentes configurations avant de s'engager dans un sèche-linge alimentaire à l'échelle de production dédiée.
Q4 : À quelle fréquence un sèche-linge alimentaire doit-il être nettoyé, et quelles méthodes sont utilisées ?
A4 : La fréquence de nettoyage dépend des résidus de produit et du risque microbien. Les produits humides et sucrés peuvent nécessiter un nettoyage quotidien pour éviter l'accumulation et l'attraction des insectes. Les produits secs et faibles en matières grasses peuvent fonctionner pendant des semaines entre les nettoyages. Les méthodes incluent le lavage manuel, les boules de pulvérisation en place (CIP) pour les chambres internes, et le nettoyage par aspiration pour les systèmes secs. La construction en acier inoxydable avec des coins arrondis simplifie l'assainissement.
Q5 : Qu'est-ce que le taux d'extraction d'humidité spécifique (SMER), et pourquoi est-il important ?
A5 : Le SMER mesure l'efficacité énergétique : kilogrammes d'eau retirés par kilowatt-heure d'énergie consommée. Un SMER plus élevé signifie des coûts d'exploitation plus bas. Les sèche-linge alimentaires à gaz atteignent généralement un SMER de 1,5 à 2,5, tandis que les séchoirs à pompe à chaleur peuvent atteindre 4,0 ou plus. Demander des données SMER aux fabricants comme Nasan permet une comparaison directe des performances énergétiques entre différents types de séchoirs.
Q6 : Comment puis-je prévenir le durcissement de la croûte dans mes produits de fruits ou légumes séchés ?
A6 : Le durcissement de la croûte se produit lorsque la surface sèche trop rapidement, formant une couche imperméable qui piège l'humidité interne. Les solutions incluent la réduction de la température de l'air initial, l'augmentation de l'humidité lors de la première étape de séchage, ou l'utilisation d'un flux d'air pulsé. Les conceptions de sèche-linge alimentaire à plusieurs étapes avec un contrôle de la montée en température aident à maintenir une structure de pores ouverte pour une évacuation uniforme de l'humidité.