







Die Dehydration bleibt eine der effektivsten Methoden zur Verlängerung der Haltbarkeit, zur Reduzierung des Transportgewichts und zur Erhaltung des Nährwerts in der globalen Lebensmittelversorgungskette. Der industrielle Lebensmitteltrockner Markt wird voraussichtlich bis 2030 mit einer CAGR von 5,8 % wachsen, angetrieben durch die Nachfrage nach lagerfähigen Zutaten, Fertiggerichten und der Abfallreduzierung in der Verarbeitung. Die Auswahl der falschen Trocknungstechnologie kann jedoch zu Nährstoffabbau, hohen Betriebskosten und inkonsistenter Produktqualität führen. Dieser technische Leitfaden, der auf Ingenieurexpertise von Nasan zurückgreift, bewertet die fünf primären industriellen Lebensmitteltrockner Konfigurationen, deren Wärme- und Stoffübertragungsprinzipien sowie anwendungsspezifische Leistungskennzahlen.

1. Förderband Trockner: Hochdurchsatz kontinuierliches Trocknen
Förderbandtrockner sind die Arbeitstiere der Gemüse-, Obst- und Kräuterverarbeitungsindustrie. In dieser Konfiguration verteilt sich das nasse Material gleichmäßig auf einem perforierten Band, während heiße Luft durch das Bett strömt. Die Technologie zeichnet sich durch die Handhabung großer Volumina mit minimalem Arbeitsaufwand aus.
1.1 Luftstrom- und Temperaturzonen
Moderne Band Lebensmitteltrockner integrieren mehrere Temperaturzonen. Die erste Zone kann höhere Temperaturen (90 °C–110 °C) zur Entfernung von Oberflächenfeuchtigkeit verwenden, während nachfolgende Zonen bei 50 °C–70 °C arbeiten, um eine Rindenbildung zu verhindern. Die Möglichkeiten zur Umkehrung des Luftstroms gewährleisten einen einheitlichen Feuchtigkeitsgehalt über die Bandbreite. Nasan Mehrstufensysteme für Förderbänder integrieren unabhängige Lüftergeschwindigkeitsregelungen für jede Zone, wodurch der Energieverbrauch im Vergleich zu Ein-Zonen-Designs um 12–18 % gesenkt wird.
1.2 Eignung und Einschränkungen
Ideal für: Geschnittenes Gemüse (Karotten, Zwiebeln), Obst (Apfelwürfel) und Kräuter (Petersilie, Minze).
Durchsatz: 500–5000 kg verdampftes Wasser pro Stunde.
Überlegung: Die Verweildauer des Produkts muss genau kontrolliert werden, um ein Übertrocknen kleinerer Partikel zu vermeiden.
2. Sprühtrockner: Von Flüssigkeit zu Pulver in Sekunden
Wenn das Rohmaterial eine pumpbare Flüssigkeit ist – Milch, Kaffeeextrakt oder Fruchtpüree – bietet der Sprühtrockner unvergleichliche Geschwindigkeit und Partikelgrößenkontrolle. Die Zufuhr wird in feine Tröpfchen in einer beheizten Kammer zerstäubt, wo die Feuchtigkeit nahezu sofort verdampft.
2.1 Zerstäubung und Partikelmorphologie
Die Wahl zwischen rotierenden Zerstäubern und Hochdruckdüsen bestimmt die Tropfengrößenverteilung. Rotierende Zerstäuber (10.000–30.000 U/min) erzeugen engere Verteilungen, die für Instantpulver entscheidend sind. Düsensysteme bieten einen geringeren Energieverbrauch, erfordern jedoch verschleißfeste Materialien für abrasive Zuführungen. Die Eingangstemperatur in einem Sprühtrockner Lebensmitteltrockner liegt typischerweise zwischen 150 °C und 220 °C, während die Austrittstemperatur, die über den Abzug geregelt wird, bei etwa 80 °C–95 °C bleibt, um hitzeempfindliche Komponenten zu schützen.
2.2 Integrierte Agglomeration
Für Produkte, die eine sofortige Löslichkeit erfordern (z. B. Milchpulver), integrieren einige Lebensmitteltrockner Designs interne Fluidbetten oder externe Agglomerationszonen. Feine Partikel werden in die Zerstäubungszone zurückgeführt, wodurch poröse, größere Cluster entstehen, die schnell benetzt und gelöst werden. Nasan bietet hybride Sprüh-Fluidbettsysteme an, die Trocknung und Agglomeration in einem einzigen Fußabdruck kombinieren.
3. Wirbelschichttrockner: Sanftes Trocknen für granulierte Materialien
Die Wirbelschichttechnologie schwebt Partikel in einem Strom von beheizter Luft und erzeugt eine Mischbewegung, die den Oberflächenkontakt maximiert. Dies führt zu extrem gleichmäßiger Trocknung und kurzen Verweilzeiten.
3.1 Wärmeübertragungskoeffizienten
Der wirbelnde Zustand bietet Wärmeübertragungskoeffizienten, die drei bis fünfmal höher sind als bei der Plattentrocknung. Für wärmeempfindliche Produkte wie Probiotika oder Enzyme kann ein Lebensmitteltrockner mit Wirbelschichttechnologie bei niedrigeren Temperaturen (30°C–45°C) betrieben werden, während die Produktionsraten aufrechterhalten werden. Statische Wirbelschichten eignen sich für Materialien mit enger Partikelgrößenverteilung, während vibrierende Wirbelschichten klebrige oder unregelmäßig geformte Gegenstände verarbeiten.
3.2 Kontinuierlicher vs. Batch-Betrieb
Kontinuierliche Wirbelschicht-Lebensmitteltrockner sind in der Verarbeitung von Getreide und Hülsenfrüchten üblich. Batch-Wirbelschichten, die oft in kleineren pharmazeutischen Lebensmittelbetrieben eingesetzt werden, ermöglichen eine vollständige Eindämmung und Lösungsmittelrückgewinnung beim Trocknen von ethanol-extrahierten Pflanzenstoffen.
4. Trommeltrockner: Effizient für hochviskose Pasten
Für Materialien, die zu viskos sind, um sie zu sprühen, aber zu flüssig für den Bandtransport sind—wie Kartoffelpüree, gekochte Cerealien oder Fruchtpürees—bietet das Trommeltrocknen eine einzigartige Lösung. Beheizte Trommeln (typischerweise dampfbeheizt auf 120°C–170°C) rotieren teilweise untergetaucht im Produkt und nehmen einen dünnen Film auf, der innerhalb einer einzigen Umdrehung trocknet.
4.1 Filmstärke und Verweilzeit
Der Abstand zwischen den Applikatorrollen und der Trommel bestimmt die Filmstärke, die sich direkt auf die Trocknungsrate und die Produkttextur auswirkt. Die Verweilzeit wird durch die Trommelgeschwindigkeit gesteuert, normalerweise 2–20 U/min. Trommeltrocknete Produkte zeigen oft eine charakteristische Flockenmorphologie, die in Instant-Cereal-Anwendungen wünschenswert ist. Allerdings erfordern die hohen Oberflächentemperaturen eine sorgfältige Handhabung, um Verbrennungen zu vermeiden.
4.2 Atmosphärische vs. Vakuumtrommeln
Atmosphärische Trommeltrockner sind kosteneffektiv für robuste Produkte. Vakuumtrommel-Lebensmitteltrockner, die zwar teurer sind, ermöglichen das Trocknen bei niedrigeren Temperaturen und bewahren flüchtige aromatische Verbindungen in Fruchtpürees und Tomatenmark.
5. Platten- und Kabinett-Trockner: Flexibilität für kleine Chargen
Trotz des Branchenwandels hin zu kontinuierlichen Prozessen behalten Plattentrockner Relevanz für F&E-Einrichtungen, handwerkliche Produzenten und hochwertige, empfindliche Artikel. Luft wird über gestapelte Platten zirkuliert, wobei verstellbare Baffles die Strömungsverteilung steuern.
5.1 Herausforderungen bei der Luftverteilung
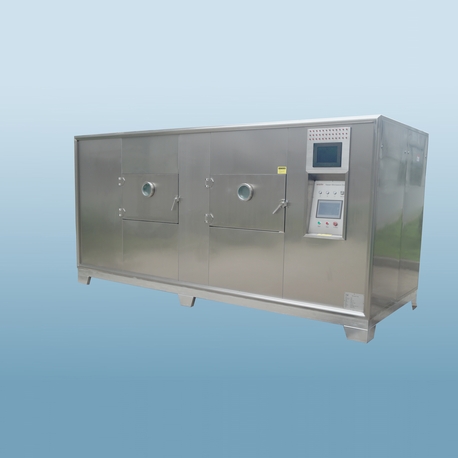
Die primäre technische Herausforderung im Design von Platten-Lebensmitteltrocknern besteht darin, eine gleichmäßige Luftgeschwindigkeit über alle Platten hinweg sicherzustellen. Ohne sorgfältiges Plenardesign könnten die unteren Platten höhere Temperaturen erhalten, was zu Chargeninkonsistenzen führt. Moderne industrielle Plattentrockner integrieren variabel einstellbare Ventilatoren und umkehrbare Luftströme, um dies zu mildern. Nasan Labor-Plattentrockner verfügen über eine vollständige Instrumentierung zur Kartierung von Trocknungskurven, die essentielle Daten für die Skalierung auf kontinuierliche Systeme liefern.
6. Adressierung wichtiger industrieller Schmerzpunkte beim Trocknen von Lebensmitteln
Selbst mit fortschrittlicher Lebensmitteltrockner-Hardware sehen sich Verarbeiter wiederkehrenden Herausforderungen gegenüber, die die Rentabilität und die Produktqualität beeinträchtigen.
6.1 Nährstoffabbau und empfindliche Verbindungen
Thermischer Abbau von Vitaminen (C, B-Komplex), Polyphenolen und flüchtigen Ölen bleibt ein zentrales Anliegen. Lösungen umfassen das Trocknen bei niedrigen Temperaturen unter reduziertem Druck (Vakuumtrocknung) oder die Verwendung von entfeuchteter Luft in geschlossenen Lebensmitteltrockner-Systemen. Nasan modulare Designs ermöglichen die Nachrüstung von Entfeuchtungsanlagen, die die Sauerstoffexposition und Trocknungstemperatur gleichzeitig reduzieren.
6.2 Energieintensität und Wärmegewinnung
Die Trocknung ist eine der energieintensivsten Betriebseinheiten in der Lebensmittelverarbeitung und macht oft 15–25% des gesamten Energieverbrauchs der Anlage aus. Wärmegewinnungsräder, Abluftzirkulation und mechanische Dampfkompression (MVR) werden zunehmend in industrielle Lebendtrockner-Installationen integriert. Zum Beispiel verfügen Nasan's energieoptimierte Bandtrockner über eine mehrstufige Wärmegewinnung, die die einströmende Luft mit Abluftströmen vorwärmt und den Erdgasverbrauch um bis zu 30% senkt.
6.3 Mikrobielle Sicherheit und hygienisches Design
Feuchte, warme Umgebungen in Lebendtrockner können Krankheitserreger wie Salmonellen beherbergen, wenn sie nicht für die Hygiene ausgelegt sind. Hygienestandards (EHEDG, USDA) verlangen glatte Schweißnähte, geneigte Oberflächen für die Entwässerung und Reinigen-im-Prozess (CIP)-Systeme. Edelstahlkonstruktionen (304 oder 316L) mit elektropolierten Oberflächen minimieren die bakterielle Haftung.
6.4 Hochskalierung von Labor zu Produktion
Das Versagen, die Trocknungskurven im Labor im industriellen Maßstab zu reproduzieren, wird häufig auf Unterschiede in den Wärmeübertragungsmechanismen zurückgeführt. Laborgeräte verlassen sich oft unverhältnismäßig auf Strahlungs- und leitende Wärme, während industrielle Lebendtrockner auf konvektiven Transfer angewiesen sind. Nasan begegnet dies, indem es Pilotanlagen mit identischen Luftgeschwindigkeits- und Betttiefenmerkmalen zu Produktionsmodellen anbietet, um zuverlässige Hochskalierungsdaten zu gewährleisten.
7. Zukünftige Trends: Intelligente Steuerung und Nachhaltigkeit
Die nächste Generation der Lebendtrockner-Technologie integriert Echtzeit-Feuchtesensorik (NIR, Mikrowelle) mit adaptiven Steuerungsalgorithmen. Diese intelligenten Trockner passen die Bandgeschwindigkeit, den Luftstrom oder die Temperatur dynamisch basierend auf der Variation der Eingangsnassheit an, reduzieren Energieverschwendung und verbessern die Gleichmäßigkeit. Gleichzeitig treibt der Drang nach Kohlenstoffneutralität die Einführung von elektrisch beheizten Wärmepumpentrocknern voran, die Wirkungsgrade (SMER) von 3,5–5,0 kg Wasser/kWh erreichen können – zwei bis dreimal höher als herkömmliche gasbeheizte Geräte für Niedertemperaturanwendungen.
Fazit: Anpassung der Technologie der Lebendtrockner an den Produktwert
Die Auswahl des geeigneten Lebendtrockners erfordert ein Gleichgewicht zwischen Investitionskosten, Betriebskosten und der Erhaltung der Produktqualität. Bei Massengütern können Durchsatz und Energiekosten Priorität haben, was Förder- oder Wirbelbettsysteme begünstigt. Hochwertige funktionelle Zutaten und Pharmazeutika erfordern eine schonende Handhabung, was oft auf Vakuum- oder Niedertemperatur-Wirbelbettdesigns hinweist. Nasan bietet umfassende Testdienstleistungen an, um optimale Trocknungsparameter zu bestimmen und sicherzustellen, dass Ihre Investition in einen industriellen Lebendtrockner konsistente Renditen durch überlegene Produktqualität und Betriebseffizienz liefert.
Häufig gestellte Fragen: Industrielle Lebensmittel-Trocknung
Q1: Wie bestimme ich die erforderliche Kapazität für einen industriellen Lebendtrockner?
A1: Die Kapazität wird durch die Wasserentfernungsgeschwindigkeit (kg/h) definiert, nicht nur durch den Eingangsanteil an nassem Produkt. Berechnen Sie den anfänglichen Feuchtigkeitsgehalt, die gewünschte Endfeuchtigkeit und den Durchsatz. Zum Beispiel erfordert das Trocknen von 1000 kg/h Karotten von 85% auf 10% Feuchtigkeit die Entfernung von etwa 830 kg Wasser pro Stunde. Nasan-Ingenieure verwenden Massenbilanzberechnungen und Pilotversuche, um den Lebendtrockner genau zu dimensionieren, einschließlich Sicherheitsmargen für die Variabilität der Zufuhr.
Q2: Was ist der Unterschied zwischen direkter und indirekter Trocknung in der Lebensmittelanwendung?
A2: Bei der direkten Trocknung (Konvektion) kommt erhitzte Luft direkt mit dem Produkt in Kontakt und transportiert Feuchtigkeit ab. Dies ist häufig bei Band- und Wirbelbett Lebendtrockner der Fall. Bei der indirekten Trocknung (Leitung/Kontakt) wird Wärme durch eine Wand (z.B. Trommeltrockner) übertragen, und Luft wirkt hauptsächlich als Spülgas. Indirekte Systeme verringern das Kontaminationsrisiko, haben jedoch niedrigere Wärmeübertragungsraten. Die Wahl hängt von der Empfindlichkeit des Produkts und der Neigung zur Verunreinigung ab.
Q3: Kann ein Lebensmittel-Trockner mehrere Produkttypen verarbeiten?
A3: Flexibilität ist möglich, erfordert jedoch eine sorgfältige Planung. Modulare Bandtrockner mit einstellbarem Luftstrom und Temperaturzonen können verschiedene geschnittene Gemüse verarbeiten. Der Wechsel von Pulvern zu klebrigen Pasten erfordert jedoch typischerweise unterschiedliche Technologien. Nasan bietet multifunktionale Pilotanlagen an, die es Verarbeitern ermöglichen, verschiedene Konfigurationen zu testen, bevor sie sich für einen speziellen Produktionsmaßstab Lebendtrockner entscheiden.
Q4: Wie oft sollte ein Lebensmittel-Trockner gereinigt werden und welche Methoden werden verwendet?
A4: Die Reinigungsfrequenz hängt von Produktresten und mikrobiellen Risiken ab. Feuchte, zuckerhaltige Produkte erfordern möglicherweise eine tägliche Reinigung, um Ablagerungen und Insektenanziehung zu verhindern. Trockene, fettarme Produkte können wochenlang zwischen den Reinigungen betrieben werden. Zu den Methoden gehören manuelles Abwaschen, Clean-in-Place (CIP) Sprühkugeln für interne Kammern und Staubsaugen für trockene Systeme. Eine Konstruktion aus rostfreiem Stahl mit Radius-Ecken vereinfacht die Sanitation.
Q5: Was ist die spezifische Feuchtigkeitsentzugrate (SMER) und warum ist sie wichtig?
A5: SMER misst die Energieeffizienz: Kilogramm Wasser, die pro Kilowattstunde Energieinput entfernt werden. Ein höherer SMER bedeutet niedrigere Betriebskosten. Gasbetriebene Lebendtrockner erreichen typischerweise einen SMER von 1,5–2,5, während Wärmepumpentrockner 4,0 oder mehr erreichen können. Die Anforderung von SMER-Daten von Herstellern wie Nasan ermöglicht einen direkten Vergleich der Energieeffizienz verschiedener Trocknertypen.
Q6: Wie verhindere ich eine Randschichtbildung in meinen Trockenfrüchten oder Gemüseprodukten?
A6: Randschichtbildung tritt auf, wenn die Oberfläche zu schnell trocknet und eine undurchlässige Schicht bildet, die die innere Feuchtigkeit einschließt. Lösungen umfassen die Reduzierung der anfänglichen Lufttemperatur, die Erhöhung der Luftfeuchtigkeit in der ersten Trocknungsphase oder die Verwendung von gepulstem Luftstrom. Mehrstufige Lebendtrockner -Designs mit kontrollierter Temperaturregelung helfen, die offene Porenstruktur für einen gleichmäßigen Feuchtigkeitsabgang aufrechtzuerhalten.