







El control de humedad se sitúa en el centro de casi todos los productos alimenticios estables en estantería. Ya sea que la salida sean copos de fruta, café instantáneo, fórmula infantil, mezclas de especias o proteínas en polvo, la calidad final depende de cuán eficientemente se elimine el agua y de cuán estrictamente se controlen los procesos de transferencia de calor y masa en el camino. Un moderno sistema de secado de alimentos no es una sola máquina, sino un ensamblaje integrado de unidades de manejo de aire, intercambiadores de calor, mecanismos de transporte y bucles de control que deben trabajar en conjunto. Para los compradores B2B, entender la física detrás de estos sistemas es la base para realizar una inversión de capital sólida.
Por qué el Control de Humedad Define la Calidad del Producto
El agua en los alimentos existe en estados libres, adsorbidos y ligados, y cada uno responde de manera diferente a las fuerzas térmicas. El agua libre se evapora relativamente fácil desde la superficie, mientras que el agua ligada requiere una mayor entrada de energía y un tiempo de residencia más largo para migrar del interior al frente de evaporación. La tasa a la que ocurre esta migración determina la curva de secado, que típicamente muestra una fase de tasa constante seguida de una o más fases de tasa decreciente. Los ingenieros que ignoran la forma de esa curva a menudo terminan con equipos que o bien secan en exceso la superficie o dejan el núcleo por encima de la especificación de humedad objetivo.
Actividad del Agua y Estabilidad Microbiana
El contenido total de humedad es una métrica útil, pero la actividad del agua (aw) es el parámetro que realmente gobierna el crecimiento microbiano, las reacciones enzimáticas y la degradación química. La mayoría de las bacterias dejan de proliferar por debajo de aw 0.90, mientras que los mohos y levaduras son inhibidos alrededor de 0.70 a 0.80. Formular un proceso de secado de alimentos en torno a una actividad del agua objetivo en lugar de un simple porcentaje proporciona a los formuladores y a los ingenieros de procesos un lenguaje compartido para la especificación.
Cinética de Secado y Estructura del Producto
El endurecimiento de la corteza, la contracción y el colapso de los poros surgen de un desequilibrio entre la evaporación superficial y la difusión interna. Un perfil de secado lento y escalonado preserva la estructura porosa que le da a la fruta seca su relación de rehidratación y mantiene los polvos instantáneos fluyendo libremente. El secado rápido a alta temperatura puede aumentar el rendimiento en papel, sin embargo, puede degradar las vitaminas sensibles al calor y alterar el color a través de reacciones de Maillard. El perfil óptimo es siempre un compromiso entre el rendimiento, la entrada de energía y la retención sensorial.
Categorías Principales de Equipos de Secado de Alimentos Industriales
La selección de equipos comienza con la forma física de la materia prima, la humedad de salida requerida y la sensibilidad del material al calor y al oxígeno. Cada categoría a continuación ocupa una posición distinta en el espectro de costo frente a rendimiento.
Secadores Convectivos: Cinta, Túnel y Lecho Fluidizado
Los secadores de cinta manejan materiales pegajosos o frágiles transportándolos sobre cintas de acero inoxidable perforadas a través de cámaras de aire zonificadas.
Los secadores de túnel son adecuados para producción de alto volumen y baja variedad donde el tiempo de residencia puede fijarse a través de turnos.
Los secadores de lecho fluidizado ofrecen una excelente transferencia de calor para productos granulares y en polvo, con tiempos de residencia cortos y distribución uniforme de humedad.
La distribución de aire es la variable de diseño más influyente en los sistemas convectivos. La presión desigual en el plenum produce canalización, lo que deja bolsillos húmedos que fallan en los controles de calidad posteriores. La modelación de dinámica de fluidos computacional es ahora una práctica estándar para validar la geometría de la placa distribuidora antes de que comience la fabricación.
Sistemas Conductivos y de Vacío
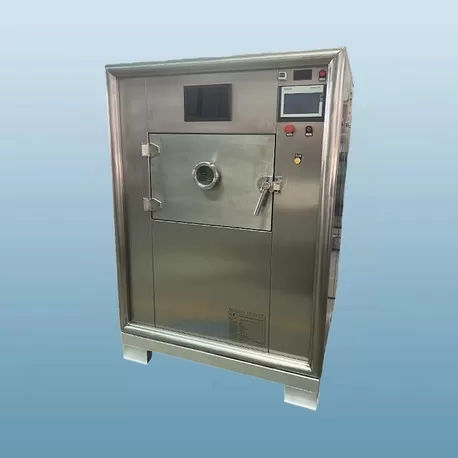
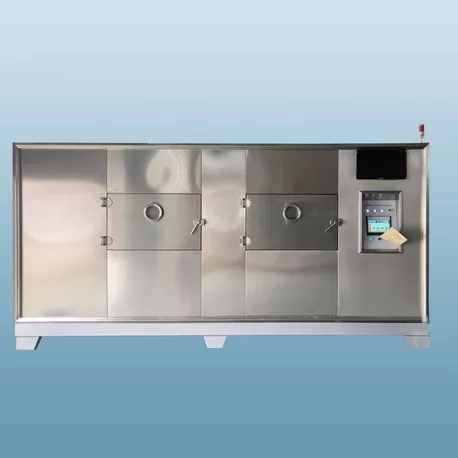
Las secadoras de bandeja al vacío y las secadoras de cinta al vacío operan a presión reducida, lo que disminuye el punto de ebullición del agua y permite el procesamiento suave de pastes, extractos y purés sensibles al calor. Debido a que el oxígeno está en gran medida excluido, se minimiza la pérdida de color y sabor impulsada por la oxidación. Estos sistemas tienen un costo de capital más alto y requieren programas de mantenimiento robustos para bombas de vacío, sin embargo, siguen siendo la tecnología de referencia para extractos botánicos de alto valor y concentrados de frutas premium.
Secado por Congelación y Secado por Pulverización
El secado por congelación elimina el agua a través de la sublimación, preservando la estructura celular casi intacta. El resultado es un producto con una retención de aroma superior y rehidratación casi instantánea, lo que justifica el elevado costo operativo para café, bayas y comidas listas para comer. El secado por pulverización convierte los líquidos en polvo en segundos, convirtiéndose en la ruta dominante para lácteos, maltodextrina y encapsulación de sabores. El diseño de la boquilla, la temperatura del aire de entrada y el tiempo de residencia en la cámara determinan conjuntamente la distribución del tamaño de las partículas y la densidad a granel.
Puntos Críticos Operativos en el Procesamiento de Alimentos Secos
Los gerentes de producción informan consistentemente un conjunto recurrente de dificultades que se remontan al diseño del sistema en lugar de a errores del operador.
El consumo de energía por kilogramo de agua evaporada sigue siendo el mayor costo operativo, y muchas líneas heredadas operan muy por encima de 1.2 kg de vapor por kg de agua eliminada.
El cambio de producto requiere una limpieza extensa, y los puntos de acceso inadecuados extienden el tiempo de inactividad más allá de las ventanas planificadas.
La variación de humedad a lo largo del ancho de la cinta crea lotes rechazados y pesos de empaque inconsistentes.
La generación de polvo en el manejo de polvo aumenta los requisitos de protección contra explosiones y complica la filtración.
Los ingredientes sensibles al calor pierden potencia cuando la temperatura del aire de entrada se eleva para aumentar el rendimiento.
Abordar estos problemas requiere una filosofía de diseño que trate al secador como parte de un tren de proceso más grande en lugar de una unidad aislada.
Soluciones de Ingeniería que Mejoran el Rendimiento
La recuperación de calor a través de la recirculación de aire de escape puede reducir significativamente la demanda de energía térmica cuando se combina con recirculación parcial controlada por humedad. El secado en múltiples etapas, donde la primera etapa elimina el agua superficial a granel a temperaturas más altas y la segunda etapa finaliza el producto en condiciones suaves, equilibra el rendimiento con la calidad. El control de temperatura y flujo de aire zonificado, proporcionado a través de secciones de plenum independientes y variadores de frecuencia en ventiladores, permite que la curva de secado se ajuste al comportamiento de tasa de caída del material.
El diseño higiénico afecta directamente tanto la limpieza como los resultados de inspección. Las superficies de contacto de acero inoxidable 316L completamente soldadas, el drenaje inclinado y los paneles de acceso sin herramientas reducen el tiempo de limpieza entre lotes de producto. Para los secadores que manejan ingredientes alergénicos o de alto cuidado, zonas dedicadas y rutinas de limpieza validadas apoyan el cumplimiento de las expectativas de HACCP y GMP en mercados de exportación.
Las elecciones de instrumentación son tan importantes como el diseño mecánico. Los sensores de humedad de infrarrojo cercano en línea permiten el control en bucle cerrado, permitiendo que el sistema ajuste la velocidad del transportador o la temperatura del aire en tiempo real. Cuando se combinan con software de gestión de recetas, esto crea trazabilidad desde la entrada de materia prima hasta el empaque, que los compradores en mercados regulados requieren cada vez más.
Seleccionando la Configuración Correcta
La especificación debe comenzar con un estudio de caracterización de materiales que cubra la humedad inicial, la distribución del tamaño de partículas, la sensibilidad térmica y la curva de pegajosidad. Las pruebas a escala piloto establecen la curva de secado y confirman el rendimiento alcanzable antes de comprometerse con el diseño a gran escala. Un proveedor que ofrece capacidad de prueba interna reduce la incertidumbre técnica que rodea cualquier introducción de nuevo producto.
El análisis del costo total de propiedad debe sopesar el consumo de energía, los intervalos de mantenimiento, la disponibilidad de piezas de repuesto y la vida útil esperada en contra de la cotización inicial. Una unidad de secado de alimentos de menor precio que consume un 30 por ciento más de energía por tonelada borrará su ventaja de capital dentro de dos a tres años de operación continua. Nasan aborda cada proyecto con esta perspectiva de ciclo de vida, comenzando con pruebas de materiales y extendiéndose a través de la puesta en marcha y la capacitación de operadores.
Preguntas Frecuentes
¿Cuál es la diferencia entre un secador de banda y un secador de lecho fluidizado para aplicaciones alimentarias?
Los secadores de banda mueven el material en un transportador perforado y funcionan bien para productos pegajosos, fibrosos o frágiles que no pueden ser suspendidos en una corriente de aire. Los secadores de lecho fluidizado suspenden partículas granulares en aire caliente, proporcionando una transferencia de calor más rápida y una humedad más uniforme, pero requieren un rango de tamaño de partículas estrecho y consistente para funcionar correctamente.
¿Cómo se puede proteger la retención de nutrientes durante la deshidratación térmica?
Bajar la temperatura de secado, acortar el tiempo de residencia y reducir la exposición al oxígeno son las tres palancas principales. El secado al vacío y por congelación ofrecen la mayor retención de vitaminas y aromáticos volátiles. Para sistemas convectivos, los perfiles de múltiples etapas que eliminan rápidamente el agua en bruto y terminan suavemente a menudo logran un equilibrio práctico entre retención y rendimiento.
¿Qué determina el consumo de energía en un sistema industrial de secado de alimentos?
Los factores dominantes son el calor latente requerido para evaporar agua, la eficiencia del sistema de calefacción de aire, las pérdidas de aire de escape y el contenido de humedad del material entrante. La pre-deshidratación a través de prensado mecánico o filtración antes del secado térmico reduce la carga en el secador y disminuye considerablemente el consumo específico de energía.
¿Qué parámetros afectan más la consistencia de humedad final?
La temperatura y humedad del aire de entrada, la distribución del flujo de aire a través de la zona de secado, la velocidad del transportador o el tiempo de residencia, y la profundidad del lecho interactúan entre sí. El control de bucle cerrado utilizando mediciones de humedad en línea es la forma más confiable de mantener la humedad final dentro de un rango estrecho a pesar de las variaciones en la materia prima.
¿Cómo se determina la capacidad correcta para una nueva línea de secado?
La capacidad se deriva de la producción terminada requerida, el contenido de humedad inicial y final, y la tasa de evaporación alcanzable para ese producto específico. Las pruebas piloto establecen la tasa de evaporación por unidad de área o volumen, y la unidad de producción se dimensiona con un margen razonable para acomodar la variación estacional en la materia prima.
¿Cuándo se debe elegir un sistema continuo sobre el procesamiento por lotes?
Los sistemas continuos tienen sentido cuando la mezcla de productos es estable y los volúmenes son suficientemente altos como para justificar equipos dedicados. Los sistemas por lotes ofrecen una mayor flexibilidad para múltiples recetas, lotes pequeños y productos que requieren tiempos de residencia largos o variables, y a menudo son preferidos en entornos de fabricación especial y por contrato.
Los equipos de proyecto que evalúan una nueva línea o actualizan una existente se benefician de un diálogo técnico temprano con un especialista en equipos que puede revisar los datos del material, proponer una configuración adecuada y esbozar el camino de pruebas. Nasan apoya a los fabricantes en cada etapa, desde ensayos a escala de laboratorio hasta la puesta en marcha de la producción completa. Compartir las especificaciones de su producto y los objetivos de capacidad con el equipo de ingeniería es la forma más eficiente de recibir una propuesta personalizada y una imagen clara del rendimiento esperado.