







Feuchtigkeitskontrolle steht im Mittelpunkt nahezu jedes haltbaren Lebensmittels. Ob das Endprodukt Obstflocken, Instantkaffee, Babynahrung, Gewürzmischungen oder Proteinpulver sind, die finale Qualität hängt davon ab, wie effizient Wasser entfernt wird und wie eng die Wärme- und Stoffübertragungsprozesse während des gesamten Prozesses kontrolliert werden. Ein modernes Lebensmittel-Trocknungssystem ist keine einzelne Maschine, sondern eine integrierte Anordnung von Luftbehandlungseinheiten, Wärmetauschern, Fördermechanismen und Regelkreisen, die zusammenarbeiten müssen. Für B2B-Käufer ist das Verständnis der Physik hinter diesen Systemen die Grundlage für eine fundierte Kapitalinvestition.
Warum Feuchtigkeitskontrolle die Produktqualität definiert
Wasser in Lebensmitteln existiert in freiem, adsorbiertem und gebundenem Zustand, und jeder reagiert unterschiedlich auf thermische Antriebskräfte. Freies Wasser verdampft relativ leicht von der Oberfläche, während gebundenes Wasser einen höheren Energieaufwand und eine längere Verweildauer benötigt, um vom Inneren zur Verdampfungsfront zu migrieren. Die Geschwindigkeit, mit der diese Migration erfolgt, bestimmt die Trocknungskurve, die typischerweise eine Phase mit konstanter Rate gefolgt von einer oder mehreren Phasen mit fallender Rate zeigt. Ingenieure, die die Form dieser Kurve ignorieren, enden oft mit Geräten, die entweder die Oberfläche übertrocknen oder den Kern über der Zielfeuchtigkeitsspezifikation lassen.
Wasseraktivität und mikrobielle Stabilität
Der gesamte Feuchtigkeitsgehalt ist eine nützliche Kennzahl, aber die Wasseraktivität (aw) ist der Parameter, der tatsächlich das mikrobielle Wachstum, enzymatische Reaktionen und chemische Zersetzung steuert. Die meisten Bakterien hören bei aw 0,90 auf zu proliferieren, während Schimmel und Hefen bei etwa 0,70 bis 0,80 gehemmt werden. Die Formulierung eines Lebensmittel-Trocknungsprozesses um eine Zielwasseraktivität anstelle eines einfachen Prozentsatzes gibt Formulierern und Prozessingenieuren eine gemeinsame Sprache für die Spezifikation.
Trocknungskinetik und Produktstruktur
Rissbildung, Schrumpfung und Porenverfall entstehen alle aus einem Ungleichgewicht zwischen Oberflächenverdampfung und interner Diffusion. Ein langsames, gestuftes Trocknungsprofil erhält die poröse Struktur, die getrockneten Früchten ihr Rehydratationsverhältnis verleiht und hält Instantpulver rieselfähig. Schnelle Trocknung bei hohen Temperaturen kann auf dem Papier den Durchsatz steigern, doch sie kann hitzeempfindliche Vitamine abbauen und die Farbe durch Maillard-Reaktionen verändern. Das optimale Profil ist immer ein Kompromiss zwischen Durchsatz, Energieaufwand und sensorischer Retention.
Kernkategorien industrieller Lebensmittel-Trocknungsgeräte
Die Auswahl der Geräte beginnt mit der physikalischen Form des Rohmaterials, der erforderlichen Ausgabefeuchtigkeit und der Empfindlichkeit des Materials gegenüber Wärme und Sauerstoff. Jede der folgenden Kategorien nimmt eine distincte Position im Kosten-zu-Leistungs-Spektrum ein.
Konvektive Trockner: Band-, Tunnel- und Wirbelbett
Bandtrockner verarbeiten klebrige oder zerbrechliche Materialien, indem sie sie auf perforierten Edelstahlbändern durch zonierte Luftkammern transportieren.
Tunnel-Trockner eignen sich für die Produktion mit hohem Volumen und geringer Vielfalt, bei der die Verweildauer über Schichten hinweg festgelegt werden kann.
Wirbelbett-Trockner bieten hervorragenden Wärmeübergang für granulierte und pulverisierte Produkte, mit kurzen Verweildauern und gleichmäßiger Feuchtigkeitsverteilung.
Die Luftverteilung ist die einflussreichste Entwurfsvariable in konvektiven Systemen. Ungleichmäßiger Plenumsdruck erzeugt Kanalisierung, die feuchte Taschen hinterlässt, die nachgelagerte Qualitätsprüfungen nicht bestehen. Die Modellierung der Strömungsdynamik ist mittlerweile Standardpraxis zur Validierung der Geometrie von Verteilerscheiben, bevor die Fertigung beginnt.
Leitfähige und Vakuumsysteme
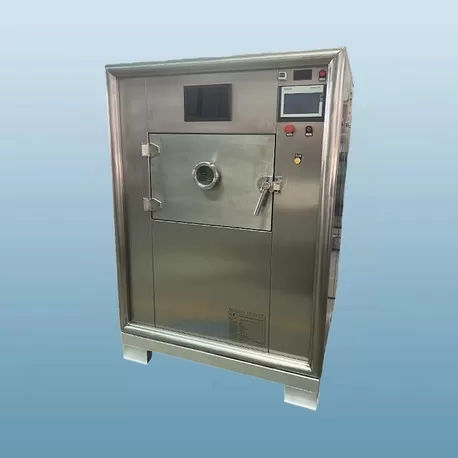
Vakuumtrays und Vakuumgurt-Trockner arbeiten bei reduziertem Druck, was den Siedepunkt von Wasser senkt und eine schonende Verarbeitung von wärmeempfindlichen Pasten, Extrakten und Pürees ermöglicht. Da Sauerstoff weitgehend ausgeschlossen ist, wird der durch Oxidation bedingte Farb- und Aromaverlust minimiert. Diese Systeme haben höhere Investitionskosten und erfordern robuste Wartungsprogramme für Vakuumpumpen, bleiben jedoch die Referenztechnologie für hochwertige botanische Extrakte und Premium-Fruchtsäfte.
Gefriertrocknung und Sprühtrocknung
Die Gefriertrocknung entfernt Wasser durch Sublimation und bewahrt die zelluläre Struktur nahezu intakt. Das Ergebnis ist ein Produkt mit überlegener Aromastabilität und nahezu sofortiger Rehydrierung, was die erhöhten Betriebskosten für Kaffee, Beeren und Fertiggerichte rechtfertigt. Die Sprühtrocknung wandelt flüssige Rohstoffe in Sekunden in Pulver um und ist der dominierende Weg für Milchprodukte, Maltodextrin und Aromakapselung. Düsendesign, Eintrittslufttemperatur und Verweilzeit in der Kammer bestimmen gemeinsam die Partikelgrößenverteilung und die Schüttdichte.
Betriebliche Schmerzpunkte in der Lebensmittel-Trocknungsprozess
Produktionsleiter berichten konsequent von einem wiederkehrenden Set an Schwierigkeiten, die auf das Systemdesign und nicht auf Bedienfehler zurückzuführen sind.
Der Energieverbrauch pro Kilogramm verdampftem Wasser bleibt die größte Betriebskostenposition, und viele ältere Anlagen arbeiten weit über 1,2 kg Dampf pro kg entferntem Wasser.
Produktwechsel erfordern umfangreiche Reinigungen, und unzureichende Zugangsstellen verlängern die Ausfallzeiten über die geplanten Zeitfenster hinaus.
Feuchtigkeitsvariationen über die Breite des Gurtes führen zu abgelehnten Chargen und inkonsistenten Verpackungsgewichten.
Die Staubentwicklung bei der Pulverhandhabung erhöht die Anforderungen an den Explosionsschutz und kompliziert die Filtration.
Wärmeempfindliche Zutaten verlieren an Wirksamkeit, wenn die Eingangslufttemperatur erhöht wird, um den Durchsatz zu steigern.
Die Lösung dieser Probleme erfordert eine Designphilosophie, die den Trockner als Teil eines größeren Prozessablaufs betrachtet und nicht als isolierte Einheit.
Ingenieurlösungen zur Leistungsverbesserung
Die Rückgewinnung von Wärme durch die Rückführung von Abluft kann den thermischen Energiebedarf erheblich senken, wenn sie mit einer feuchtigkeitsgesteuerten Teilrückführung kombiniert wird. Mehrstufige Trocknung, bei der die erste Stufe die oberflächliche Wasserentfernung bei höheren Temperaturen vornimmt und die zweite Stufe das Produkt unter sanften Bedingungen fertigstellt, balanciert den Durchsatz gegen die Qualität. Zonierte Temperatur- und Luftstromkontrolle, bereitgestellt durch unabhängige Plenumsabschnitte und variablen Frequenzantrieben an Ventilatoren, ermöglicht es, die Trocknungskurve an das Fallverhalten des Materials anzupassen.
Hygienisches Design hat direkten Einfluss auf die Reinigungs- und Inspektionsergebnisse. Vollständig geschweißte 316L-Edelstahl-Kontaktflächen, geneigte Abflüsse und werkzeugfreie Zugangstüren reduzieren die Reinigungszeit zwischen den Produktläufen. Für Trockner, die allergene oder hochsensiblen Zutaten verarbeiten, unterstützen dedizierte Zonen und validierte Reinigungs-in-Place-Routinen die Einhaltung der HACCP- und GMP-Erwartungen in Exportmärkten.
Die Wahl der Instrumentierung ist ebenso wichtig wie das mechanische Design. Inline-Nahinfrarot-Feuchtesensoren ermöglichen eine geschlossene Regelung, die es dem System erlaubt, die Fördergeschwindigkeit oder die Lufttemperatur in Echtzeit anzupassen. In Kombination mit Rezeptmanagement-Software schafft dies Rückverfolgbarkeit vom Rohmaterialeingang bis zur Verpackung, was Käufer in regulierten Märkten zunehmend verlangen.
Die richtige Konfiguration auswählen
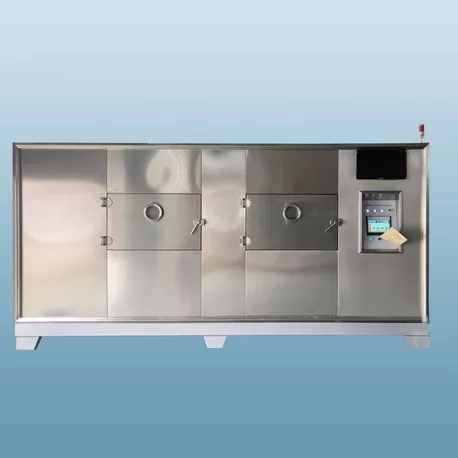
Die Spezifikation sollte mit einer Materialcharakterisierungsstudie beginnen, die anfängliche Feuchtigkeit, Partikelgrößenverteilung, thermische Empfindlichkeit und Klebrigkeit umfasst. Pilotversuche im Maßstab 1:1 legen dann die Trocknungskurve fest und bestätigen die erreichbare Durchsatzrate, bevor das Design im Vollmaßstab festgelegt wird. Ein Lieferant, der über interne Testmöglichkeiten verfügt, verringert die technische Unsicherheit, die mit der Einführung neuer Produkte verbunden ist.
Die Analyse der Gesamtkosten des Eigentums sollte den Energieverbrauch, die Wartungsintervalle, die Verfügbarkeit von Ersatzteilen und die erwartete Lebensdauer gegen das ursprüngliche Angebot abwägen. Eine günstiger angebotene Lebensmittel-Trockeneinheit, die 30 Prozent mehr Energie pro Tonne verbraucht, wird ihren Kapitalvorteil innerhalb von zwei bis drei Jahren kontinuierlichen Betriebs aufzehren. Nasan geht jedes Projekt mit dieser Lebenszyklus- Perspektive an, beginnend mit Materialversuchen und sich erstreckend über die Inbetriebnahme und Schulung der Bediener.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Bandtrockner und einem Wirbelschichttrockner für Lebensmittelanwendungen?
Bandtrockner bewegen Material auf einem perforierten Förderband und eignen sich gut für klebrige, faserige oder empfindliche Produkte, die nicht in einem Luftstrom suspendiert werden können. Wirbelschichttrockner suspendieren granulierte Partikel in beheizter Luft, was eine schnellere Wärmeübertragung und gleichmäßigere Feuchtigkeit ermöglicht, aber sie erfordern einen engen und konstanten Partikelgrößenbereich, um ordnungsgemäß zu funktionieren.
Wie kann der Nährstoffgehalt während der thermischen Dehydration geschützt werden?
Die drei Haupthebel sind die Senkung der Trocknungstemperatur, die Verkürzung der Verweildauer und die Reduzierung der Sauerstoffexposition. Vakuum- und Gefriertrocknung bieten die höchste Retention für Vitamine und flüchtige Aromastoffe. Für konvektive Systeme erreichen mehrstufige Profile, die überschüssiges Wasser schnell entfernen und sanft abschließen, oft ein praktisches Gleichgewicht zwischen Retention und Durchsatz.
Was bestimmt den Energieverbrauch in einem industriellen Lebensmitteltrocknungssystem?
Die dominierenden Faktoren sind die latente Wärme, die erforderlich ist, um Wasser zu verdampfen, die Effizienz des Luftheizsystems, die Verluste in der Abluft und der Feuchtigkeitsgehalt des eingehenden Materials. Eine Vorentwässerung durch mechanisches Pressen oder Filtration vor der thermischen Trocknung reduziert die Belastung des Trockners und senkt den spezifischen Energieverbrauch erheblich.
Welche Parameter beeinflussen die endgültige Feuchtigkeitskonsistenz am meisten?
Die Temperatur und Luftfeuchtigkeit der Zuluft, die Luftstromverteilung über die Trocknungs- zone, die Fördergeschwindigkeit oder Verweildauer und die Betttiefe interagieren alle. Eine geschlossene Regelung unter Verwendung von Inline-Feuchtemessungen ist der zuverlässigste Weg, um die endgültige Feuchtigkeit trotz Variationen im Rohmaterial innerhalb eines engen Rahmens zu halten.
Wie wird die richtige Kapazität für eine neue Trocknungsanlage bestimmt?
Die Kapazität ergibt sich aus dem erforderlichen Fertigoutput, dem anfänglichen und endgültigen Feuchtigkeitsgehalt sowie der erreichbaren Verdunstungsrate für dieses spezifische Produkt. Pilotversuche legen die Verdunstungsrate pro Flächeneinheit oder Volumen fest, und die Produktionseinheit wird dann mit einem angemessenen Spielraum dimensioniert, um saisonale Schwankungen im Rohmaterial zu berücksichtigen.
Wann sollte ein kontinuierliches System anstelle von Batch-Verarbeitung gewählt werden?
Kontinuierliche Systeme sind sinnvoll, wenn die Produktmischung stabil ist und die Volumen hoch genug sind, um dedizierte Geräte zu rechtfertigen. Batch-Systeme bieten größere Flexibilität für mehrere Rezepte, kleine Mengen und Produkte, die lange oder variable Verweildauern erfordern, und werden oft in spezialisierten und Vertragsfertigungsumgebungen bevorzugt.
Projektteams, die eine neue Produktlinie bewerten oder eine bestehende aufrüsten, profitieren von frühzeitigem technischem Dialog mit einem Gerätespezialisten, der Materialdaten überprüfen, eine geeignete Konfiguration vorschlagen und den Testweg skizzieren kann. Nasan unterstützt Hersteller in jeder Phase, von Laborversuchen bis hin zur vollständigen Inbetriebnahme der Produktion. Das Teilen Ihrer Produktspezifikationen und Kapazitätsziele mit dem Ingenieurteam ist der effizienteste Weg, um ein maßgeschneidertes Angebot und ein klares Bild der erwarteten Leistung zu erhalten.