

Durante décadas, la liofilización convencional ha servido como el estándar para preservar productos farmacéuticos sensibles al calor, biológicos activos y extractos botánicos premium. Al secar materiales por debajo del punto triple del agua, los procesadores preservan estructuras moleculares delicadas y maximizan la estabilidad en estante.
No obstante, la liofilización en estantes tradicional conlleva inconvenientes industriales bien documentados. Los largos tiempos de ciclo que se extienden de 24 a 72 horas, el inmenso consumo de energía y las grandes huellas de capital de equipo continúan presionando los márgenes de producción. Los gerentes de planta y los ingenieros de procesos enfrentan una presión creciente para aumentar el rendimiento sin comprometer la bioactividad.
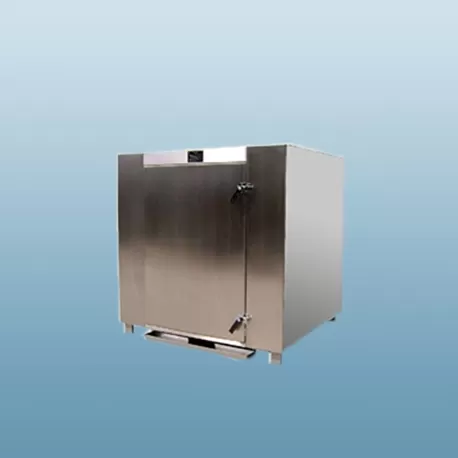
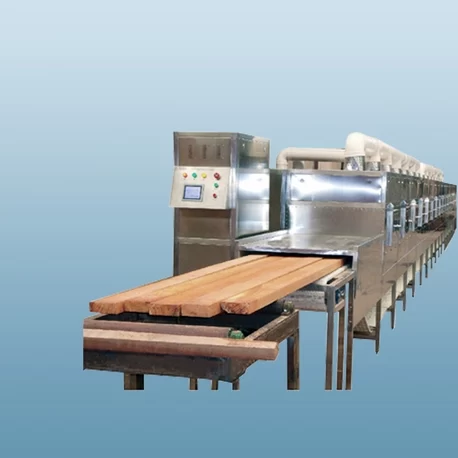
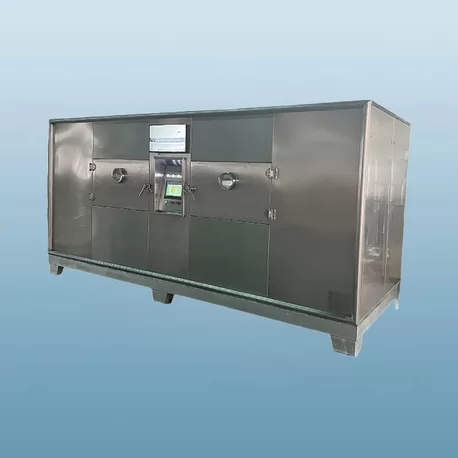
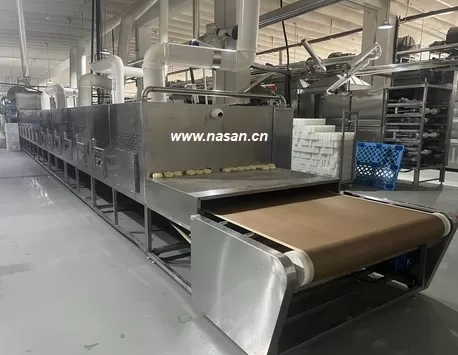
Para superar estas barreras, la liofilización por microondas (MFD) ha surgido como una tecnología avanzada de procesamiento térmico. Al combinar condiciones de vacío profundo con calentamiento dieléctrico, MFD cambia la forma en que la energía térmica llega al frente de sublimación del hielo. Fabricantes de equipos como Nasan están ayudando ahora a los procesadores industriales a integrar la liofilización asistida por microondas en líneas comerciales, logrando reducciones masivas en los cronogramas de procesamiento.
A continuación, examinamos las seis diferencias fundamentales de ingeniería y económicas entre la liofilización en estantes tradicional y la liofilización asistida por microondas para ayudar a guiar su próxima inversión de capital.
1. Mecanismo de Transferencia de Calor y Cinética de Sublimación
La principal diferencia física entre estas dos tecnologías radica en cómo se mueve la energía hacia el núcleo del producto congelado.
Liofilización Tradicional: Cuellos de Botella Térmicos Conductivos
Los liofilizadores convencionales dependen de la conducción desde estantes calentados, complementados por un leve calor radiativo de las paredes de la cámara. La energía térmica debe viajar a través de la parte inferior del contenedor, pasar a través de la matriz congelada y eventualmente alcanzar el frente de sublimación que se retira.
A medida que el vapor de agua sale del producto, se forma un pastel seco externo. Esta capa porosa actúa como un aislante térmico. Cuanto más gruesa se vuelve la capa seca, más difícil se hace conducir el calor hacia el núcleo de hielo subyacente sin quemar la superficie. En consecuencia, la cinética de sublimación se ralentiza drásticamente a medida que avanza el ciclo.
Liofilización por Microondas: Calentamiento Dieléctrico Volumétrico
Los sistemas asistidos por microondas evitan completamente la resistencia térmica superficial a través del calentamiento volumétrico. Las ondas electromagnéticas penetran directamente en el material congelado, dirigiéndose selectivamente al alto factor de pérdida dieléctrica del hielo y del agua residual no unida.
En lugar de depender de la lenta conducción de superficie a núcleo, la energía se genera de manera uniforme en toda la masa del producto. La sublimación ocurre simultáneamente en toda la matriz. La capa externa seca aislante ya no restringe la transferencia de energía, eliminando el clásico cuello de botella de transferencia de calor que afecta a los liofilizadores estándar.
Método tradicional: Conducción impulsada por la superficie; el coeficiente de transferencia de calor disminuye a medida que aumenta el grosor del pastel seco.
Método por microondas: Absorción volumétrica de microondas; distribución uniforme de energía directamente en los sitios de los cristales de hielo.
2. Tiempo de Ciclo de Secado y Capacidad de Rendimiento
La duración del proceso dicta la programación de la fábrica, la rotación de inventario y la capacidad general de la instalación.
En la liofilización convencional, el secado primario por sí solo consume a menudo de 18 a 48 horas, seguido de una fase de desorción secundaria de 6 a 12 horas. Un ciclo de lote único frecuentemente requiere de 24 a 72 horas desde la carga hasta la cosecha. Este tiempo de residencia extendido obliga a las instalaciones a comprar cámaras de secado masivas para alcanzar los objetivos de producción anuales.
El secado por congelación en microondas acorta este proceso. Al suministrar energía controlada directamente al frente de sublimación, las tasas de sublimación aumentan hasta diez veces. En la mayoría de las aplicaciones industriales, el tiempo total de secado se reduce a entre 2 y 6 horas.
Reducción del ciclo: La duración total del procesamiento cae entre un 70% y un 90%.
Modelo operativo: Permite a las instalaciones pasar de lotes lentos y de alto riesgo de varios días hacia una rápida rotación diaria y tecnología de liofilización continua.
Manufactura ágil: Los tiempos de ciclo rápidos permiten horarios de producción flexibles, almacenamiento de buffer más pequeño y un capital de trabajo reducido bloqueado en inventario en proceso.
3. Eficiencia Energética y Gastos Operativos (OPEX)
La liofilización es notoriamente una de las operaciones unitarias más intensivas en energía en plantas farmacéuticas y de procesamiento de alimentos.
El Desperdicio de Energía de los Liofilizadores Tradicionales
En sistemas estándar, la gran mayoría de la energía eléctrica no calienta el producto. En cambio, la energía hace funcionar compresores de refrigeración industrial pesados y bombas de vacío continuamente durante 48 a 72 horas solo para mantener los parámetros de la cámara. La eficiencia térmica en liofilizadores convencionales frecuentemente mide por debajo del 30%.
Acoplamiento Directo de Energía en Sistemas de Microondas
El secado por congelación en microondas aplica radiación electromagnética directamente a moléculas polares objetivo. La energía se activa solo cuando es necesaria y se acopla directamente a la fase de hielo. Debido a que el ciclo de secado termina en una fracción del tiempo, la duración de funcionamiento para patines de vacío, enfriadores de condensador y bombas de circulación disminuye en consecuencia.
Los datos del proceso demuestran que los sistemas MFD logran eficiencias de transferencia térmica superiores al 80%. Esto reduce el consumo total de servicios públicos por kilogramo de agua eliminada entre un 30% y un 50%, generando ahorros inmediatos en OPEX y reduciendo las huellas de carbono corporativas.
4. Calidad del Producto, Bioactividad y Cinética de Rehidratación
La velocidad de secado significa poco si el procesamiento rápido daña estructuras moleculares frágiles, microorganismos vivos o compuestos funcionales.
Formación Uniforme de Poros y Rápida Rehidratación
Debido a que el secado por congelación en microondas vaporiza los cristales de hielo uniformemente a través de la sección transversal del producto, deja atrás una estructura porosa abierta y en forma de panal. A diferencia de los pasteles liofilizados convencionales que pueden sufrir de costras o colapsar bajo variaciones de flujo de calor, las muestras MFD muestran una distribución de poros excepcional.
Cuando se reconstituyen con agua, los productos MFD frecuentemente se rehidratan entre un 30% y un 50% más rápido que los equivalentes liofilizados tradicionales, restaurando su sabor, aroma y textura casi instantáneamente.
Protegiendo Compuestos Activos Sensibles al Calor
Un desafío histórico en los sistemas de microondas al vacío era el riesgo de ionización de gas, conocido como arco de plasma, que puede quemar productos a baja presión. Los sistemas modernos desarrollados por Nasan resuelven este problema al emparejar generadores de microondas de estado sólido con control de presión de vacío de alta precisión y seguimiento de temperatura infrarroja de múltiples puntos.
Debido a que la sublimación del hielo enfría el producto internamente (efecto de enfriamiento evaporativo), las temperaturas del material permanecen muy por debajo de los umbrales críticos de colapso. Ingredientes activos clave—incluyendo cultivos probióticos vivos, enzimas terapéuticas, péptidos y polifenoles botánicos—retienen tasas de bioactividad equivalentes o superiores a las de la liofilización convencional.
5. Espacio de Piso, Huella de Sala Limpia e Integración de Fábrica
La superficie en pies cuadrados de la sala limpia representa una de las propiedades industriales más caras de construir, validar y mantener.
Para producir altas toneladas anuales con ciclos de 48 horas, las instalaciones tradicionales requieren bancos de autoclaves horizontales masivos. Estos diseños de múltiples cámaras exigen una extensa superficie de sala limpia, sistemas de grúas pesadas para el manejo de bandejas y amplias salas de servicios para compresores de refrigeración gigantes.
Debido a que el secado por congelación en microondas aumenta el rendimiento por unidad de volumen de 4 a 8 veces, la maquinaria física necesaria para lograr la misma producción anual es significativamente más pequeña:
Ahorros de huella: Requiere un 40% a un 60% menos de espacio físico en el piso que las configuraciones tradicionales de secado por congelación.
Reducción de CAPEX de sala limpia: Las máquinas más pequeñas significan una menor construcción de sala limpia por metro cuadrado, ductos de HVAC reducidos y menores costos de utilidad de filtración de aire.
Integración flexible: Los módulos de microondas al vacío compactos se integran sin problemas en suites de fabricación existentes o líneas de transporte de material semi-continuas.
6. Gasto de Capital (CAPEX) y Retorno de Inversión (ROI)
Evaluar el equipo de secado requiere equilibrar los costos iniciales de adquisición de maquinaria con los retornos operativos a largo plazo.
Los liofilizadores industriales de alta gama tienen costos de CAPEX sustanciales debido a grandes recipientes de presión al vacío clasificados por ASME, circuitos internos complejos de calefacción de estantes y extensos patines de refrigeración de condensadores. El equipo de secado por congelación requiere magnetrones de precisión o generadores de estado sólido, guías de onda de microondas personalizadas y supresores de descarga al vacío especializados, poniendo el gasto de capital inicial a la par o ligeramente por encima de los liofilizadores tradicionales de alta especificación.
Sin embargo, la economía operativa cuenta una historia completamente diferente en un período de operación de 3 a 5 años:
Multiplicación del rendimiento: Una sola máquina MFD reemplaza múltiples liofilizadores por lotes tradicionales.
Menores costos laborales: Los ciclos rápidos de 4 horas reducen los cuellos de botella en los turnos de los operadores y optimizan el flujo de trabajo de carga.
Facturas de servicios reducidas: Caídas masivas en el consumo continuo de kilovatios-hora reducen los costos operativos en cada lote.
Línea de tiempo de recuperación: La mayoría de los fabricantes recuperan la diferencia de capital inicial dentro de 12 a 24 meses de operación comercial completa.
Matriz de Decisión B2B: Comparación Técnica y Operativa
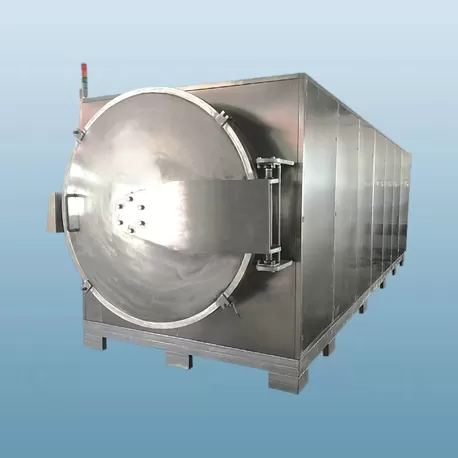
Revise esta comparación lado a lado para evaluar cómo ambos sistemas de secado se desempeñan en métricas críticas de fabricación:
| Parámetro de Comparación | Liofilización en Estante Tradicional | Secado por Congelación por Microondas (MFD) |
|---|---|---|
| Método de Transferencia de Calor | Conducción y radiación a través de estantes calentados; limitado por el aislamiento del pastel seco. | Calentamiento dieléctrico volumétrico; penetra directamente al núcleo de hielo. |
| Tiempo de Ciclo Típico | 24 a 72 horas por lote. | 2 a 6 horas por lote. |
| Eficiencia Térmica | Baja (aprox. 20%–30%); grandes pérdidas de energía de refrigeración. | Alta (aprox. 75%–85%); acoplamiento electromagnético directo a la humedad. |
| Costo Operativo (OPEX) | Altas facturas de servicios; largos tiempos de funcionamiento para compresores y bombas. | Costos operativos de 30% a 50% más bajos por unidad de masa seca. |
| Velocidad de Rehidratación | Estructura porosa estándar; tiempos de rehidratación moderados. | Micro-pores abiertos altamente uniformes; cinética de reconstitución rápida. |
| Huella de Sala Limpia | Grandes huellas de cámara y extensos requisitos de sala de servicios. | Huella modular compacta (reducción de espacio del 40% al 60%). |
| Modo de Producción | Procesamiento por lotes exclusivamente estático. | Producción por lotes de alta velocidad o rendimiento semi-continuo. |
Escenarios de Aplicación Ideales: ¿Qué Tecnología Deberías Elegir?
Seleccionar entre liofilización convencional y secado asistido por microondas depende de las propiedades específicas de tu producto, tamaños de lote y entorno regulatorio.
Cuándo Mantenerse con la Liofilización Tradicional:
Viales Parenterales Regulados: Inyectables líquidos en viales de vidrio estándar que deben adherirse estrictamente a monografías farmacopéicas validadas y presentaciones de medicamentos heredadas.
Formulaciones de Liofilización con Tapón: Formulaciones que requieren taponado hidráulico automatizado in-situ bajo condiciones de vacío en sala limpia estéril.
Cuándo Elegir el Secado por Congelación por Microondas:
Ingredientes Farmacéuticos Activos (APIs) a Granel: Compuestos granulares e intermedios químicos a granel que requieren eliminación rápida de solventes o humedad.
Probióticos y Cultivos Bacterianos: Microorganismos vivos de alto valor donde un rápido rendimiento previene la degradación celular y preserva las unidades formadoras de colonias (CFU).
Nutracéuticos y Extractos Botánicos: Polifenoles de plantas, lípidos marinos, extractos de péptidos y hongos medicinales donde el color, los bio-marcadores activos y el aroma deben permanecer intactos.
Reactivos Diagnósticos y Enzimas: Esferas diagnósticas liofilizadas, mezclas maestras de PCR y biocatalizadores industriales comerciales.
Alimentos Funcionales de Alto Valor: Alimentos de lujo listos para comer, cordyceps y delicias marinas donde la retención de forma y la rápida reconstitución son primordiales.
Preguntas Frecuentes (FAQ)
Q1: ¿Puede el secado por congelación por microondas causar arcos de plasma bajo vacío?
A1: La descarga de plasma ocurre cuando la intensidad del campo eléctrico supera el voltaje de ruptura de gas a baja presión, como se describe en la Ley de Paschen. Los secadores de congelación por microondas industriales modernos previenen esto por completo. Los sistemas utilizan modulación de frecuencia de estado sólido, geometría de cavidad optimizada y control de vacío preciso para mantener las intensidades de campo eléctrico muy por debajo de los umbrales de ionización.
Q2: ¿Cómo afecta el secado por congelación asistido por microondas a proteínas y bacterias sensibles al calor?
A2: MFD proporciona una excelente retención de bioactividad. Debido a que la humedad sublima rápidamente bajo vacío, la eliminación continua de calor latente mantiene el núcleo del producto congelado y frío. Siempre que las entradas de energía coincidan con la cinética de sublimación, las temperaturas a granel se mantienen bajas, protegiendo las estructuras enzimáticas delicadas y las membranas celulares bacterianas vivas.
Q3: ¿Cuál es la reducción típica del tiempo del ciclo de liofilización para materiales a granel?
A3: Los materiales a granel que requieren de 30 a 48 horas en estantes calefaccionados convencionales se secan rutinariamente en 3 a 5 horas dentro de un liofilizador de microondas. Esto representa una reducción del tiempo de ciclo promedio de aproximadamente 80% a 85%.
Q4: ¿Es factible adaptar un liofilizador tradicional existente con fuentes de microondas?
A4: Adaptar un liofilizador estándar existente rara vez es rentable. La liofilización por microondas requiere bandejas de manejo de material especializadas no metálicas, diseños de cámara interior no reflectantes, guías de onda personalizadas y cerraduras electromagnéticas específicas para prevenir fugas. Casi siempre es mejor invertir en un sistema MFD diseñado para ese propósito.
Q5: ¿Cómo apoya MFD las líneas de liofilización continua?
A5: La liofilización convencional toma demasiado tiempo para soportar el movimiento continuo de material sin sistemas de túneles de múltiples cámaras masivos. Debido a que MFD seca productos en horas en lugar de días, los materiales congelados pueden pasar a través de cerraduras de carga al vacío secuenciales y zonas de microondas en una cinta continua o semicontinua, transformando la línea de fabricación en un proceso de flujo ágil.
Conclusión Estratégica: Modernizando Sus Operaciones de Secado
Actualizar su línea de secado de liofilización tradicional a liofilización por microondas es más que un simple reemplazo de equipo. Representa una transición fundamental hacia la fabricación ágil, huellas físicas más pequeñas y menores gastos energéticos.
Al resolver el cuello de botella de transferencia de calor conductivo, la liofilización por microondas ofrece el perfil de calidad de los productos liofilizados en una fracción del tiempo. Para las operaciones que manejan APIs a granel, alimentos funcionales, cultivos vivos o extractos botánicos, MFD ofrece un camino convincente hacia una mayor rentabilidad y un giro de producción acelerado.
Los equipos de ingeniería en Nasan se especializan en sistemas de secado por microondas personalizados, diseño de cámaras de vacío y escalado de procesos industriales. Deje que nuestros expertos técnicos le ayuden a evaluar si la liofilización por microondas coincide con sus perfiles de formulación y objetivos financieros.
Explore Nuestra Línea Completa de Secado Industrial
Revise las especificaciones técnicas, dimensiones de la cámara, calificaciones de potencia y controles de automatización para toda nuestra serie de sistemas de secado por microondas y liofilización al vacío.
[Descargar Catálogo de Secadores Nasan]