

Seit Jahrzehnten dient die konventionelle Gefriertrocknung als Maßstab für die Erhaltung von wärmeempfindlichen Arzneimitteln, aktiven Biologika und hochwertigen pflanzlichen Extrakten. Durch das Trocknen von Materialien unter dem Tripelpunkt von Wasser bewahren die Verarbeiter empfindliche molekulare Strukturen und maximieren die Haltbarkeit.
Allerdings bringt die traditionelle Regalfrosttrocknung gut dokumentierte industrielle Nachteile mit sich. Lange Zykluszeiten von 24 bis 72 Stunden, immense Energieverbrauch und hohe Investitionskosten belasten kontinuierlich die Produktionsmargen. Werksleiter und Prozessingenieure stehen unter zunehmendem Druck, den Durchsatz zu erhöhen, ohne die Bioaktivität zu beeinträchtigen.
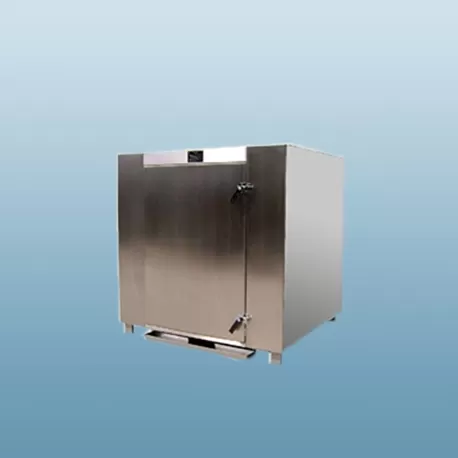
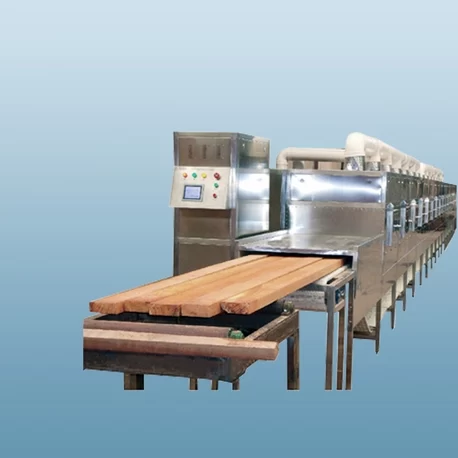
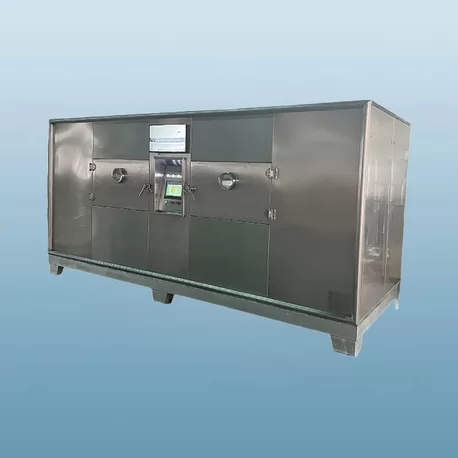
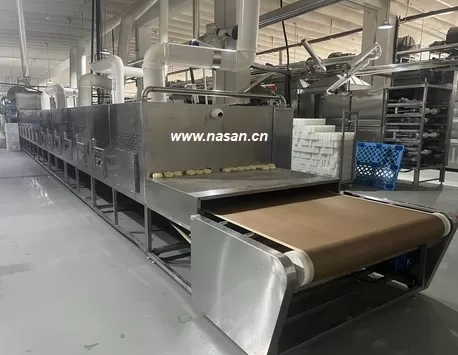
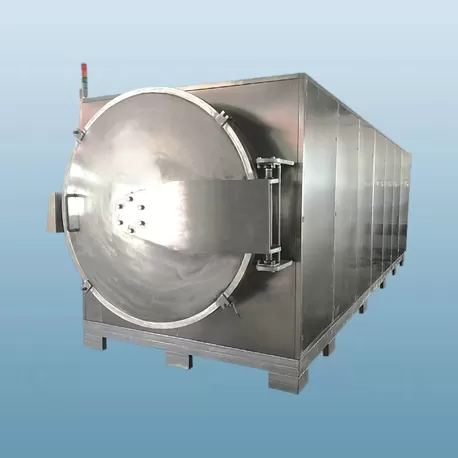
Um diese Barrieren zu überwinden, hat sich Mikrowellen-Gefriertrocknung (MFD) als fortschrittliche thermische Verarbeitungstechnologie etabliert. Durch die Kombination von Hochvakuumbedingungen mit dielektrischer Erwärmung verändert MFD, wie thermische Energie die Sublimationsfront des Eises erreicht. Gerätehersteller wie Nasan helfen nun industriellen Verarbeitern, mikrowellenunterstützte Gefriertrocknung in kommerzielle Linien zu integrieren, was massive Reduzierungen der Verarbeitungszeiten ermöglicht.
Im Folgenden untersuchen wir die sechs grundlegenden ingenieurtechnischen und wirtschaftlichen Unterschiede zwischen traditioneller Regalfrosttrocknung und mikrowellenunterstützter Gefriertrocknung, um Ihre nächste Investition zu leiten.
1. Wärmeübertragungsmechanismus und Sublimationskinetik
Der primäre physikalische Unterschied zwischen diesen beiden Technologien liegt darin, wie Energie in den gefrorenen Produktkern gelangt.
Traditionelle Lyophilisation: Leitfähige Wärmeengpässe
Konventionelle Gefriertrockner verlassen sich auf die Wärmeleitung von beheizten Regalen, unterstützt durch geringe Strahlungswärme von den Kammerwänden. Thermische Energie muss durch den Boden des Behälters reisen, durch die gefrorene Matrix hindurchgehen und schließlich die zurückweichende Sublimationsfront erreichen.
Wenn Wasserdampf das Produkt verlässt, bildet sich ein äußerer getrockneter Keks. Diese poröse Schicht wirkt als thermischer Isolator. Je dicker die getrocknete Schicht wird, desto schwieriger wird es, Wärme zum darunterliegenden Eiskern zu leiten, ohne die Oberfläche zu verbrennen. Folglich verlangsamen sich die Sublimationskinetiken dramatisch, während der Zyklus fortschreitet.
Mikrowellen-Gefriertrocknung: Volumetrische dielektrische Erwärmung
Mikrowellenunterstützte Systeme umgehen den thermischen Widerstand der Oberfläche vollständig durch volumetrische Erwärmung. Elektromagnetische Wellen dringen direkt in das gefrorene Material ein und zielen selektiv auf den hohen dielektrischen Verlustfaktor von Eis und verbleibendem ungebundenem Wasser ab.
Anstatt sich auf langsame Wärmeleitung von der Oberfläche zum Kern zu verlassen, erzeugt die Energie gleichmäßig in der Produktmasse. Die Sublimierung erfolgt gleichzeitig über die gesamte Matrix. Die isolierende äußere Schicht schränkt den Energietransfer nicht mehr ein, wodurch der klassische Wärmeübertragungsengpass beseitigt wird, der Standard-Lyophilisatoren plagt.
Traditionelle Methode: Oberflächengetriebene Leitung; der Wärmeübertragungskoeffizient sinkt, wenn die Dicke des getrockneten Kekses zunimmt.
Mikrowellenmethode: Volumetrische Mikrowellenabsorption; gleichmäßige Energiedistribution direkt an den Eiskristallstellen.
2. Trocknungszykluszeit und Durchsatzkapazität
Die Prozessdauer bestimmt die Planung der Fabrik, den Lagerumschlag und die gesamte Kapazität der Einrichtung.
In der herkömmlichen Lyophilisation dauert die primäre Trocknung oft 18 bis 48 Stunden, gefolgt von einer sekundären Desorptionsphase von 6 bis 12 Stunden. Ein einzelner Batch-Zyklus erfordert häufig 24 bis 72 Stunden von der Beladung bis zur Ernte. Diese verlängerte Verweildauer zwingt die Anlagen, massive Trockenkammern zu kaufen, um die jährlichen Produktionsziele zu erreichen.
Die Mikrowellen-Freeze-Drying verkürzt diesen Prozess. Durch die gezielte Zufuhr von Energie direkt an die Sublimationsfront erhöhen sich die Sublimationsraten um bis zu das Zehnfache. In den meisten industriellen Anwendungen sinkt die gesamte Trocknungszeit auf zwischen 2 und 6 Stunden.
Zyklusreduzierung: Die gesamte Verarbeitungsdauer sinkt um 70% bis 90%.
Betriebsmodell: Ermöglicht es den Anlagen, von langsamen, risikobehafteten Mehrtages-Batches zu einem schnellen täglichen Umsatz und kontinuierlicher Freeze-Drying-Technologie überzugehen.
Agile Fertigung: Schnelle Zykluszeiten ermöglichen flexible Produktionspläne, kleinere Pufferspeicher und reduziertes Betriebskapital, das in laufenden Beständen gebunden ist.
3. Energieeffizienz und Betriebskosten (OPEX)
Die Lyophilisation ist bekanntlich eine der energieintensivsten Einheitsoperationen in pharmazeutischen und lebensmittelverarbeitenden Anlagen.
Der Energieverlust traditioneller Lyophilisatoren
In Standardanlagen wird der Großteil der elektrischen Energie nicht zur Erwärmung des Produkts verwendet. Stattdessen laufen schwere industrielle Kühlkompressoren und Vakuumpumpen kontinuierlich über 48 bis 72 Stunden, nur um die Kammerparameter aufrechtzuerhalten. Die thermische Effizienz in herkömmlichen Lyophilisatoren liegt häufig unter 30%.
Direkte Energiekopplung in Mikrowellensystemen
Mikrowellen-Freeze-Drying wendet elektromagnetische Strahlung direkt auf polarere Moleküle an. Energie wird nur bei Bedarf aktiviert und koppelt direkt in die Eisphase. Da der Trocknungszyklus in einem Bruchteil der Zeit abgeschlossen ist, sinkt die Betriebsdauer für Vakuumgestelle, Kondensator-Kühler und Umwälzpumpen entsprechend.
Prozessdaten zeigen, dass MFD-Systeme thermische Übertragungseffizienzen von über 80% erreichen. Dies reduziert den gesamten Energieverbrauch pro Kilogramm entferntem Wasser um 30% bis 50%, was sofortige OPEX-Einsparungen generiert und den Unternehmens-Kohlenstoff-Fußabdruck senkt.
4. Produktqualität, Bioaktivität und Rehydratationskinetik
Die Trocknungsgeschwindigkeit bedeutet wenig, wenn eine schnelle Verarbeitung zerbrechliche molekulare Strukturen, lebende Mikroorganismen oder funktionale Verbindungen schädigt.
Einheitliche Porenbildung und schnelle Rehydration
Da das Mikrowellen-Freeze-Drying Eiskristalle gleichmäßig über den Produktquerschnitt verdampft, hinterlässt es eine offene, honigwabenartige poröse Struktur. Im Gegensatz zu herkömmlichen gefriergetrockneten Kuchen, die unter Wärmeflussvariationen unter Krustenbildung oder Kollaps leiden können, zeigen MFD-Proben eine außergewöhnliche Porenverteilung.
Bei der Rehydratation mit Wasser rehydrieren MFD-Produkte häufig 30% bis 50% schneller als traditionelle gefriergetrocknete Äquivalente und stellen ihren ursprünglichen Geschmack, ihr Aroma und ihr Mundgefühl fast sofort wieder her.
Schutz hitzeempfindlicher aktiver Verbindungen
Eine historische Herausforderung in Vakuum-Mikrowellensystemen war das Risiko der Gasionisation, bekannt als Plasma-Entladung, die Produkte bei niedrigem Druck verbrennen kann. Moderne Systeme, die von Nasan entwickelt wurden, lösen dieses Problem, indem sie Festkörper-Mikrowellengeneratoren mit hochpräziser Vakuumdruckregelung und mehrpunktueller Infrarot-Temperaturüberwachung kombinieren.
Da die Sublimation des Eises das Produkt intern kühlt (evaporativer Kühleffekt), bleiben die Materialtemperaturen weit unter kritischen Kollapsgrenzen. Wichtige aktive Inhaltsstoffe – einschließlich lebender probiotischer Kulturen, therapeutischer Enzyme, Peptide und pflanzlicher Polyphenole – behalten Bioaktivitätsraten, die gleich oder über denen der herkömmlichen Gefriertrocknung liegen.
5. Grundfläche, Reinraumfläche und Fabrikintegration
Die Quadratmeterzahl des Reinraums stellt einige der teuersten industriellen Immobilien dar, die gebaut, validiert und gewartet werden müssen.
Um hohe Jahresmengen mit 48-Stunden-Zyklen zu produzieren, benötigen traditionelle Anlagen Banken von massiven horizontalen Autoklaven. Diese Mehrkammer-Layouts erfordern umfangreiche Reinraumflächen, schwere Kransysteme für die Handhabung von Tabletts und weitläufige Versorgungsräume für riesige Kühlkompressoren.
Da die Mikrowellen-Freeze-Drying die Durchsatzmenge pro Volumeneinheit um das 4- bis 8-Fache erhöht, ist die physische Maschine, die benötigt wird, um die gleiche Jahresproduktion zu erreichen, erheblich kleiner:
Flächenersparnis: Benötigt 40% bis 60% weniger physische Grundfläche als traditionelle Gefriertrocknungsanlagen.
Reduzierung der Reinraum-CAPEX: Kleinere Maschinen bedeuten geringere Quadratmeterkosten für den Reinraum, reduzierte HVAC-Kanäle und niedrigere Kosten für die Luftfiltration.
Flexible Integration: Kompakte Vakuum-Mikrowellenmodule integrieren sich nahtlos in bestehende Fertigungseinheiten oder halbkontinuierliche Materialförderlinien.
6. Investitionsausgaben (CAPEX) und Rendite (ROI)
Die Bewertung von Trocknungsgeräten erfordert ein Gleichgewicht zwischen den anfänglichen Beschaffungskosten der Maschinen und den langfristigen Betriebserträgen.
Hochwertige industrielle Lyophilisatoren haben aufgrund großer ASME-zertifizierter Vakuumdruckbehälter, komplizierter interner Heizkreise für Regale und umfangreicher Kondensator-Kühlaggregate erhebliche CAPEX-Kosten. Mikrowellen Gefriertrocknungsgeräte erfordern Präzisionsmagnetrons oder Festkörpergeneratoren, maßgeschneiderte Mikrowellenleitungen und spezialisierte Vakuum-Entladeunterdrücker, was die anfänglichen Investitionsausgaben auf das Niveau oder leicht über das von hochspezifizierten traditionellen Gefriertrocknern bringt.
Die Betriebskosten erzählen jedoch eine ganz andere Geschichte über einen Zeitraum von 3 bis 5 Jahren:
Durchsatzmultiplikation: Eine einzelne MFD-Maschine ersetzt mehrere traditionelle Batch-Gefriertrockner.
Niedrigere Arbeitskosten: Schnelle 4-Stunden-Zyklen reduzieren Engpässe bei den Bedienerschichten und optimieren den Ladeworkflow.
Reduzierte Nebenkosten: Massive Rückgänge im kontinuierlichen Kilowattstundenverbrauch senken die Betriebskosten für jede Charge.
Amortisationszeitraum: Die meisten Hersteller holen den anfänglichen Kapitalunterschied innerhalb von 12 bis 24 Monaten nach vollständigem kommerziellen Betrieb zurück.
B2B-Entscheidungsmatrix: Technischer und betrieblicher Vergleich
Überprüfen Sie diesen Vergleich nebeneinander, um zu bewerten, wie beide Trocknungssysteme in kritischen Fertigungskennzahlen abschneiden:
| Vergleichsparameter | Traditionelle Regalfrierung | Mikrowellen-Frieretrocknung (MFD) |
|---|---|---|
| Wärmeübertragungsmethode | Leitung & Strahlung über beheizte Regale; begrenzt durch die Isolierung des trockenen Kuchens. | Volumetrische dielektrische Erwärmung; dringt direkt zum Eiskern vor. |
| Typische Zykluszeit | 24 bis 72 Stunden pro Charge. | 2 bis 6 Stunden pro Charge. |
| Thermische Effizienz | Niedrig (ca. 20%–30%); hohe Energieverluste durch Kühlung. | Hoch (ca. 75%–85%); direkte elektromagnetische Kopplung an Feuchtigkeit. |
| Betriebskosten (OPEX) | Hohe Nebenkosten; lange Laufzeiten für Kompressoren und Pumpen. | 30% bis 50% niedrigere Betriebskosten pro Einheit getrockneter Masse. |
| Rehydratationsgeschwindigkeit | Standardporöse Struktur; moderate Rehydratationszeiten. | Hochgradig uniforme offene Mikroporen; schnelle Rekonstitutionskinetik. |
| Reinraumfläche | Große Kammerflächen und umfangreiche Anforderungen an Technikräume. | Kompakte modulare Fläche (40% bis 60% Platzersparnis). |
| Produktionsmodus | Ausschließlich statische Batch-Verarbeitung. | Hochgeschwindigkeits-Batch- oder halbkontinuierlicher Durchsatz. |
Ideale Anwendungsszenarien: Welche Technologie sollten Sie wählen?
Die Auswahl zwischen konventioneller Lyophilisation und mikrowellenunterstütztem Trocknen hängt von Ihren spezifischen Produkteigenschaften, Chargengrößen und dem regulatorischen Umfeld ab.
Wann man bei traditioneller Lyophilisation bleiben sollte:
Regulierte parenterale Fläschchen: Flüssige Injektabilia, die in Standard-Glasfläschchen verpackt sind und strikt den validierten pharmazeutischen Monographien und älteren Arzneimittelanmeldungen entsprechen müssen.
Verschlossene Lyophilisationsformulierungen: Formulierungen, die eine automatisierte in-situ hydraulische Verschlussstopfung unter sterilen Reinraumbedingungen erfordern.
Wann man Mikrowellen-Frieretrocknung wählen sollte:
Bulk-Wirkstoffe (APIs): Granulare Verbindungen und chemische Zwischenprodukte, die eine schnelle Lösungsmittel- oder Feuchtigkeitsentfernung erfordern.
Probiotika und Bakterienkulturen: Hochwertige lebende Mikroorganismen, bei denen ein schneller Durchsatz die Zellzerstörung verhindert und die Bildungseinheiten (CFU) erhält.
Nahrungsergänzungsmittel und pflanzliche Extrakte: Pflanzenpolyphenole, marine Lipide, Peptidextrakte und Heilpilze, bei denen Farbe, aktive Bio-Marker und Aroma intakt bleiben müssen.
Diagnosereagenzien und Enzyme: Lyophilisierte Diagnosessphären, PCR-Mastermischungen und kommerzielle industrielle Biokatalysatoren.
Hochwertige funktionelle Lebensmittel: Fertiggerichte, Cordyceps und Meeresdelikatessen, bei denen Formstabilität und schnelle Rekonstitution von größter Bedeutung sind.
Häufig gestellte Fragen (FAQ)
Q1: Kann die Mikrowellen-Frieretrocknung Plasmaentladungen unter Vakuum verursachen?
A1: Plasmaentladung tritt auf, wenn die elektrische Feldstärke die Durchschlagspannung von Niederdruckgas überschreitet, wie durch das Paschen-Gesetz beschrieben. Moderne industrielle Mikrowellen-Frieretrockner verhindern dies vollständig. Systeme verwenden Festkörperfrequenzmodulation, optimierte Hohlraumgeometrie und präzise Vakuumkontrolle, um die elektrischen Feldstärken weit unter den Ionisationsschwellen zu halten.
Q2: Wie beeinflusst die mikrowellenunterstützte Frieretrocknung hitzeempfindliche Proteine und Bakterien?
A2: MFD bietet hervorragende Bioaktivitätsretention. Da Feuchtigkeit unter Vakuum schnell sublimiert, sorgt die kontinuierliche latente Wärmeabfuhr dafür, dass der Produktkern gefroren und kalt bleibt. Solange die Energiezufuhr mit der Sublimationskinetik übereinstimmt, bleiben die Bulk-Temperaturen niedrig, was empfindliche Enzymstrukturen und lebende bakterielle Zellmembranen schützt.
Q3: Wie hoch ist die typische Reduzierung der Gefriertrocknungszykluszeit für Bulk- Materialien?
A3: Bulk-Materialien, die 30 bis 48 Stunden auf herkömmlichen beheizten Regalen benötigen, trocknen routinemäßig in 3 bis 5 Stunden in einem Mikrowellen- Gefriertrockner. Dies entspricht einer durchschnittlichen Zykluszeitreduktion von etwa 80 % bis 85 %.
Q4: Ist es machbar, einen bestehenden traditionellen Lyophilisator mit Mikrowellenquellen nachzurüsten?
A4: Die Nachrüstung eines bestehenden Standard-Gefriertrockners ist selten kosteneffektiv. Mikrowellen-Gefriertrocknung erfordert spezialisierte nichtmetallische Materialhandhabungsbehälter, nicht-reflektierende Innenkammerdesigns, maßgeschneiderte Wellenleiter und spezifische elektromagnetische Verriegelungen, um Leckagen zu verhindern. Es ist fast immer besser, in ein speziell entwickeltes MFD-System zu investieren.
Q5: Wie unterstützt MFD kontinuierliche Gefriertrocknungsanlagen?
A5: Die herkömmliche Lyophilisation dauert zu lange, um eine kontinuierliche Materialbewegung ohne massive Mehrkammer-Tunnelsysteme zu unterstützen. Da MFD Produkte in Stunden und nicht in Tagen trocknet, können gefrorene Materialien durch aufeinanderfolgende Vakuum-Ladeluken und Mikrowellenzonen auf einem kontinuierlichen oder halbkontinuierlichen Band passieren, wodurch die Produktionslinie in einen schlanken Fluss Prozess verwandelt wird.
Strategische Schlussfolgerung: Modernisierung Ihrer Trocknungsoperationen
Die Aufrüstung Ihrer Trocknungsanlage von traditioneller Regalyophilisation zu Mikrowellen- Gefriertrocknung ist mehr als ein einfacher Gerätewechsel. Sie stellt einen fundamentalen Übergang zu schlanker Fertigung, kleineren physischen Fußabdrücken und geringeren Energiekosten dar.
Durch die Lösung des Engpasses bei der leitenden Wärmeübertragung liefert die Mikrowellen-Gefriertrocknung das Qualitätsprofil gefriergetrockneter Produkte in einem Bruchteil der Zeit. Für Betriebe, die Bulk-APIs, funktionelle Lebensmittel, lebende Kulturen oder botanische Extrakte verarbeiten, bietet MFD einen überzeugenden Weg zu höherer Rentabilität und beschleunigtem Produktionsumsatz.
Ingenieurteams bei Nasan sind auf maßgeschneiderte Mikrowellen- Trocknungssysteme, Vakuumkammerdesign und industrielle Prozessskalierung spezialisiert. Lassen Sie unsere technischen Experten Ihnen helfen zu bewerten, ob die Mikrowellen-Gefriertrocknung zu Ihren Formulierungsprofilen und finanziellen Zielen passt.
Entdecken Sie unser vollständiges industrielles Trocknungsangebot
Überprüfen Sie technische Spezifikationen, Kammerabmessungen, Leistungswerte und Automatisierungssteuerungen für unsere gesamte Reihe von Vakuum-Mikrowellen- und Gefriertrocknungssystemen.
[Nasan Trocknerkatalog herunterladen]