







Le four déshydrateur est un atout critique pour les industries allant de la transformation alimentaire à la fabrication chimique. Contrairement aux simples armoires de séchage, un four déshydrateur industriel doit atteindre une réduction précise de l'humidité tout en préservant l'intégrité du produit, en évitant le durcissement de la surface et en minimisant la consommation d'énergie. La performance dépend de trois paramètres d'ingénierie : le schéma d'écoulement d'air (parallèle contre circulation à travers), l'uniformité de la température (±2°C ou mieux) et le contrôle de l'humidité (gestion du point de rosée). Cet article fournit des spécifications mesurables pour les configurations de four déshydrateur en lot et en continu, s'appuyant sur des données de terrain provenant de 60 installations dans les secteurs alimentaire, des herbes et chimique. Nous examinons la cinétique de séchage, les défauts courants (séchage inégal, fissuration de surface) et les stratégies de modernisation qui améliorent le débit de 25 à 40 % sans augmenter l'espace au sol.
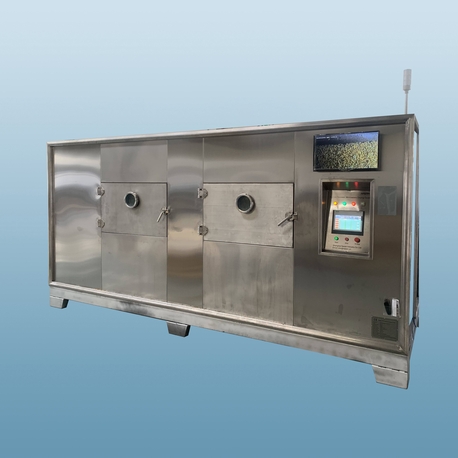
1. Mécanismes de transfert de chaleur dans les fours déshydrateurs
Les conceptions de four déshydrateur industriel reposent sur trois modes de transfert de chaleur : convection (principal), conduction (via les plateaux) et radiation (chauffeurs infrarouges). La convection représente 70 à 85 % de l'élimination de l'humidité dans la plupart des conceptions. Paramètres clés :
Vitesse de l'air à travers le produit : 1,5 à 3,0 m/s pour le séchage sur plateau ; 0,5 à 1,0 m/s pour les séchoirs à bande. Des vitesses plus élevées augmentent l'évaporation mais risquent de provoquer l'entraînement de particules (pour les poudres) ou une surchauffe de la surface.
Point de consigne de température : 40 à 90°C pour les matériaux sensibles à la chaleur (herbes, enzymes) ; 100 à 150°C pour les minéraux ou céramiques. L'uniformité de la température mesurée à 9 points (grille 3×3) doit montrer un écart type ≤1,5°C.
Humidité relative à l'intérieur du four : Contrôlée via l'admission d'air frais et les registres d'échappement. Pour un séchage efficace, l'humidité relative d'échappement doit être maintenue entre 30 et 50 % (plus bas prolonge le temps de séchage ; plus haut réduit le taux d'évaporation).
Une étude de 2023 comparant les conceptions de four déshydrateur a révélé que les fours avec un écoulement d'air horizontal (parallèle aux plateaux) ont atteint une élimination de l'humidité 18 % plus rapide que les conceptions à écoulement vertical pour les fruits tranchés, en raison de la réduction de la résistance de la couche limite. Nasan intègre des déflecteurs d'air réglables dans sa série de fours déshydrateurs, permettant aux opérateurs de passer entre des schémas parallèles et à flux croisé en fonction de la géométrie du produit.
2. Configurations de four déshydrateur en lot vs. continu
Le volume de production et les objectifs d'élimination de l'humidité déterminent le type optimal de four déshydrateur :
2.1 Fours à plateaux en lot
Adaptés aux volumes faibles à moyens (50 à 500 kg par lot), aux changements fréquents de produits ou aux biens sensibles à la chaleur. Caractéristiques :
Capacité des plateaux : 20 à 200 plateaux par four ; espacement des plateaux de 50 à 100 mm pour permettre l'écoulement de l'air entre les couches.
Méthodes de chargement : Chariot (caddie) ou rack fixe. Les chariots réduisent le temps d'arrêt - un second chariot chargé peut être préparé pendant que le premier fonctionne.
Inversion de l'air : Inversion automatique toutes les 15 à 30 minutes pour éviter un séchage inégal sur les bords.
2.2 Fours à bande continue ou à tunnel
Pour un débit élevé (500–5,000 kg/heure) et des produits cohérents. Spécifications :
Largeur de la bande : 1–3 mètres ; vitesse de la bande 0.1–1.5 m/min ajustable.
Zones : 3–6 zones de température et d'humidité contrôlées indépendamment pour suivre la courbe de séchage (humidité initiale élevée, humidité finale basse).
Temps de résidence : 20 minutes à 4 heures selon l'humidité initiale du produit (par exemple, 60 % à 10 % base humide).
Des données d'un fabricant d'aliments pour animaux ont montré que le passage d'un mode par lots à un mode continu four déshydrateur a réduit le coût de la main-d'œuvre de 70 % et augmenté l'efficacité énergétique (MJ/kg d'eau évaporée) de 22 % grâce à une meilleure récupération de chaleur entre les zones. Nasan propose les deux configurations avec des sections de bande modulaires qui peuvent être étendues de 3 à 6 zones.
3. Systèmes de contrôle de l'humidité et de récupération d'énergie
Le taux d'extraction d'humidité (MER) définit la performance du four déshydrateur. MER (kg d'eau/heure) = (débit d'air m³/h × Δ humidité absolue kg/m³). Pour améliorer le MER sans augmenter l'énergie :
Échangeurs de récupération de chaleur : L'air d'échappement (chaud et humide) préchauffe l'air frais entrant. Réduit la consommation d'énergie de 25–40 %. Types à plaques ou à serpentins à circulation avec efficacité >60 %.
Déshumidification (pour le séchage à basse température) : Pour les produits sensibles à la chaleur (40–50°C), l'ajout d'un dessicant ou d'un déshumidificateur à réfrigération abaisse le point de rosée à 5–10°C, augmentant le taux de séchage de 50 % par rapport à l'air ambiant.
Recirculation des gaz d'échappement : La recirculation de 50–70 % de l'air d'échappement (après élimination de l'humidité) conserve la chaleur mais risque d'augmenter l'humidité si elle n'est pas contrôlée. Utilisez un registre contrôlé par PID avec capteur d'humidité.
Un four déshydrateur traitant 1,000 kg d'herbes humides (80 % d'humidité) à 10 % d'humidité finale élimine 777 kg d'eau. Sans récupération de chaleur, l'énergie requise est d'environ 4,200 MJ (1,167 kWh). Avec 40 % de récupération, l'énergie tombe à 2,520 MJ (700 kWh) – économie annuelle de 12,000 $ à 0.10 $/kWh. Nasan intègre des compteurs d'énergie dans son panneau de contrôle, affichant en temps réel MJ/kg d'eau éliminée.
4. Manipulation des matériaux et courbes de séchage spécifiques aux produits
Différents produits exigent des paramètres personnalisés pour le four déshydrateur. Le tableau ci-dessous résume les réglages recommandés basés sur des essais industriels :
| Produit | Humidité initiale (% wb) | Humidité finale (% wb) | Température (°C) | Vitesse de l'air (m/s) | Temps de séchage typique |
|---|---|---|---|---|---|
| Tranches de pomme (5 mm) | 85 | 15 | 65–70 | 2.0 | 6–8 heures |
| Carottes (cubes 10 mm) | 88 | 10 | 70–75 | 2.5 | 5–7 heures |
| Herbes (feuilles de basilic) | 80 | 8 | 45–50 | 1.0 | 3–4 heures |
| Poudre de catalyseur chimique | 25 | 0.5 | 120–150 | 1.5 | 2–3 heures |
| Granulés en plastique | 0.8 | 0.05 | 80–100 | 2.0 | 30–45 minutes |
Les opérateurs doivent générer une courbe de séchage (perte d'humidité vs. temps) pour chaque produit à l'aide d'un analyseur d'humidité. Un four déshydrateur avec contrôle logique programmable (PLC) peut stocker jusqu'à 100 recettes de séchage, ajustant automatiquement la température, le flux d'air et le temps de séchage. Nasan fournit la génération de courbes de séchage sur site dans le cadre de son service de mise en service.
5. Défauts de séchage courants et actions correctives
Même un four déshydrateur bien conçu peut produire des défauts si les paramètres sont mal ajustés. Les données de terrain provenant de 45 déshydrateurs alimentaires ont identifié ces principaux problèmes :
Durcissement de la croûte (coquille extérieure dure, intérieur humide) : Causé par une température initiale trop élevée ou une humidité trop basse. Remède : Commencer avec une température plus basse (50°C) et une humidité plus élevée (60 % HR) pendant les 30 premières minutes, puis augmenter.
Couleur inégale ou brûlure sur les bords : Résultat d'un flux d'air non uniforme ou d'une surcharge de plateau. Réduire la charge du plateau de 20 % et vérifier l'alignement du déflecteur d'air. Installer un capteur de flux d'air pour déclencher une alarme si la vitesse varie de plus de 15 % sur la largeur du four.
Croissance de moisissures après séchage : Humidité finale trop élevée pour l'activité de l'eau (aw) du produit. Cible aw <0.65 pour la plupart des aliments. Ajouter un compteur d'humidité en ligne pour arrêter le séchage lorsque l'objectif est atteint, et non uniquement par le temps.
Poussière ou fines excessives (poudres) : Vitesse de l'air trop élevée – réduire à 0.8–1.2 m/s et installer des filtres à sacs sur l'échappement. Pour des matériaux très fins, utiliser un four déshydrateur avec des plateaux statiques (pas de flux d'air à travers le lit de poudre).
Les actions correctives pour ces défauts coûtent généralement entre 1 500 et 5 000 $ (déflecteurs d'air, capteurs) et se remboursent en 3 à 6 mois grâce à la réduction des déchets. Nasan propose un kit de rétrofit qui comprend un port de caméra thermique et un enregistrement de température à 12 points pour le dépannage.
6. Évaluation et Améliorations de l'Efficacité Énergétique
La consommation d'énergie des fours déshydrateurs industriels varie de 2,5 à 5,5 MJ par kg d'eau évacuée, selon l'isolation, la récupération de chaleur et la précision du contrôle. Données de référence provenant de 100 fours :
Pauvre (pas de récupération de chaleur, contrôles manuels) : >4,5 MJ/kg d'eau.
Moyenne (récupération de chaleur de base, contrôle PID) : 3,0–4,0 MJ/kg.
Meilleure catégorie (récupération de chaleur + ventilateurs à vitesse variable + contrôle du point de rosée) : 2,2–2,8 MJ/kg.
La mise à niveau d'un four déshydrateur existant avec un variateur de fréquence (VFD) sur le ventilateur d'échappement et un échangeur de chaleur à plaques réduit la consommation d'énergie de 30 à 35 %. Délai de retour sur investissement : 12 à 18 mois. L'ajout d'un capteur de point de rosée et d'un registre d'échappement automatique (contrôle de l'humidité en boucle fermée) permet d'économiser encore 10 à 15 %. Nasan propose un service d'audit énergétique à distance qui utilise des enregistreurs de données pour mesurer le MJ/kg réel sur une semaine, fournissant une proposition de mise à niveau personnalisée.

7. Normes de Sécurité et de Conformité pour les Fours Déshydrateurs
Les installations de fours déshydrateurs industriels doivent respecter :
NFPA 86 (États-Unis) / EN 1539 (UE) : Normes pour les fours et les séchoirs avec des matériaux solvant ou inflammables. Exige des évents d'explosion, des cycles de purge et une détection de gaz pour le séchage à base de solvant.
FDA 21 CFR Partie 110 : Pour les déshydrateurs alimentaires : les surfaces doivent être en acier inoxydable ou en plastique de qualité alimentaire, faciles à nettoyer. Pas de plomb ni de cadmium dans les revêtements.
Marquage CE : Pour le marché européen – inclut la sécurité électrique (EN 60204), les limiteurs de température (EN 60519) et les tests des gaz d'échappement.
Le non-respect peut entraîner des amendes (>25 000 $ par violation OSHA) ou la saisie de produits. Nasan certifie chaque four déshydrateur selon les normes applicables et fournit une liste de contrôle de conformité pour les inspecteurs locaux.
Questions Fréquemment Posées (FAQ)
Q1 : Comment calculer la capacité requise du four déshydrateur pour mon volume de production ?
A1 : Utilisez la formule : Capacité du four (kg de matière humide/heure) = (Production sèche désirée kg/heure) / (1 – (fraction d'humidité initiale)). Par exemple, pour produire 100 kg/heure de produit séché à 10 % d'humidité finale à partir de matière première à 80 % d'humidité : matière humide = 100 / (1 – 0,80) = 500 kg/heure. Ensuite, ajoutez une marge de sécurité de 20 % (600 kg/heure). La capacité du four déshydrateur est calculée par lot, en tenant compte du temps de séchage : si un lot de 600 kg prend 6 heures, le débit horaire = 100 kg/heure. Nasan fournit un tableau de calcul de capacité gratuit sur demande.
Q2 : Quelle est la spécification typique d'uniformité de température pour un four déshydrateur continu à plusieurs zones ?
A2 : Pour un four déshydrateur continu avec 3 zones, chaque zone doit maintenir la température dans une plage de ±2°C par rapport au point de consigne mesuré sur la largeur de la bande (10 points). Le gradient entre les zones ne doit pas dépasser 5°C pour éviter les chocs thermiques. Cela peut être réalisé avec des éléments chauffants séparés, des contrôleurs PID et des ventilateurs à flux croisés. Nasan teste l'uniformité à l'aide d'un réseau de thermocouples à 20 canaux et fournit une carte thermique dans la documentation IQ/OQ.
Q3 : À quelle fréquence dois-je nettoyer l'échangeur de chaleur dans un four déshydrateur avec récupération de chaleur ?
A3 : Pour les applications alimentaires, inspectez l'échangeur de chaleur tous les 200 heures de fonctionnement. Nettoyez si la chute de pression à travers l'échangeur dépasse 150 Pa (valeur de référence 50 Pa). Utilisez de l'air comprimé (6 bars) du côté propre, ou un rinçage à l'eau si de qualité alimentaire. Pour le séchage chimique avec des résidus collants, l'intervalle de nettoyage peut être de 40 à 80 heures. Un échangeur de chaleur sale réduit la récupération d'énergie de 50 % et augmente le temps de séchage de 15 à 20 %.
Q4 : Puis-je moderniser un four déshydrateur par lots avec un système de bande continue ?
A4 : Moderniser un four par lots en continu n'est pas pratique en raison de l'isolation différente, de la conception des portes et des chemins d'air. Cependant, vous pouvez ajouter une fonctionnalité semi-continue : utilisez plusieurs chariots qui se chargent pendant qu'un autre sèche, plus une porte automatisée et une chambre d'air. Cela réduit le temps non productif de 60 %. Pour un fonctionnement véritablement continu, investissez dans un tunnel de four déshydrateur dédié. Nasan propose un programme de reprise où un ancien four par lots est crédité contre un nouveau système continu.
Q5 : Quelle est la vitesse d'air maximale autorisée pour le séchage de matériaux en poudre sans entraînement ?
A5 : Pour les poudres avec une taille de particule médiane de 100 à 200 µm, la vitesse de l'air ne doit pas dépasser 0,8 à 1,0 m/s dans un four déshydrateur à plateaux. Pour les poudres plus fines (50 à 100 µm), réduisez à 0,4 à 0,6 m/s. Utilisez un couvercle en maille d'acier inoxydable sur les plateaux (200 mesh) pendant les 30 premières minutes jusqu'à ce que l'humidité de surface diminue. Pour les séchoirs à bande continue, utilisez une profondeur de lit de 25 à 50 mm et réduisez la vitesse de la bande pour maintenir les particules stationnaires. Les séchoirs à poudre Nasan incluent un ventilateur d'échappement à vitesse variable avec un capteur de pression pour maintenir la vitesse définie indépendamment de la charge du filtre.