







Der Dörrofen ist ein kritisches Asset für Industrien, die von der Lebensmittelverarbeitung bis zur chemischen Herstellung reichen. Im Gegensatz zu einfachen Trockenschränken muss ein industrieller Dörrofen eine präzise Feuchtigkeitsreduktion erreichen, während die Produktintegrität gewahrt bleibt, eine Randschichthärtung vermieden wird und der Energieverbrauch minimiert wird. Die Leistung hängt von drei Ingenieurparametern ab: Luftstrommuster (parallel vs. Durchströmung), Temperaturgleichmäßigkeit (±2°C oder besser) und Feuchtigkeitskontrolle (Taupunktmanagement). Dieser Artikel bietet messbare Spezifikationen für Batch- und kontinuierliche Dörrofen-Konfigurationen und stützt sich auf Felddaten von 60 Installationen in den Bereichen Lebensmittel, Kräuter und Chemie. Wir untersuchen die Trocknungskinetik, häufige Mängel (ungleichmäßiges Trocknen, Oberflächenrisse) und Nachrüststrategien, die den Durchsatz um 25–40% erhöhen, ohne die Fläche zu vergrößern.
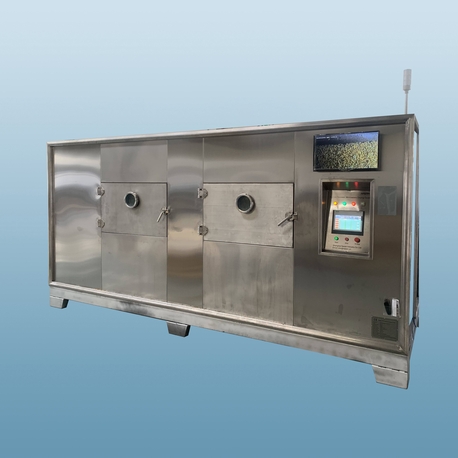
1. Wärmeübertragungsmechanismen in Dörröfen
Industrielle Dörrofen-Designs basieren auf drei Wärmeübertragungsmodi: Konvektion (primär), Leitung (über Tabletts) und Strahlung (Infrarotverstärker). Die Konvektion macht 70–85% der Feuchtigkeitsentfernung in den meisten Designs aus. Wichtige Parameter:
Luftgeschwindigkeit über das Produkt: 1,5–3,0 m/s für Tabletttrocknung; 0,5–1,0 m/s für Band Trockner. Höhere Geschwindigkeiten erhöhen die Verdampfung, bergen jedoch das Risiko der Partikelaufnahme (bei Pulvern) oder einer Überhitzung der Oberfläche.
Temperatur-Sollwert: 40–90°C für wärmeempfindliche Materialien (Kräuter, Enzyme); 100–150°C für Mineralien oder Keramiken. Die Temperaturgleichmäßigkeit, gemessen an 9 Punkten (3×3-Raster), muss eine Standardabweichung von ≤1,5°C aufweisen.
Relative Luftfeuchtigkeit im Ofen: Kontrolliert über Frischluftzufuhr und Abluftklappen. Für effizientes Trocknen sollte die Abluft-RH bei 30–50% gehalten werden (niedriger verlängert die Trocknungszeit; höher reduziert die Verdampfungsrate).
Eine Studie aus dem Jahr 2023, die Dörrofen-Designs verglich, ergab, dass Öfen mit horizontalem Luftstrom (parallel zu den Tabletts) eine 18% schnellere Feuchtigkeitsentfernung als vertikale Durchflussdesigns für geschnittene Früchte erreichten, aufgrund des reduzierten Grenzschichtwiderstands. Nasan integriert verstellbare Luftabweiser in seiner Dörrofen-Serie, die es den Bedienern ermöglichen, je nach Produktgeometrie zwischen parallelen und Querstrommustern zu wechseln.
2. Batch- vs. kontinuierliche Dörrofen-Konfigurationen
Produktionsvolumen und Feuchtigkeitsentfernungsziele bestimmen den optimalen Dörrofen-Typ:
2.1 Batch-Tablettöfen
Geeignet für niedrige bis mittlere Volumen (50–500 kg pro Charge), häufige Produktwechsel oder wärmeempfindliche Waren. Merkmale:
Tablettkapazität: 20–200 Tabletts pro Ofen; Tablettabstand 50–100 mm, um den Luftstrom zwischen den Schichten zu ermöglichen.
Beladungsmethoden: Wagen (Wagen) oder feste Regale. Wagen reduzieren die Ausfallzeiten – ein zweiter beladener Wagen kann vorbereitet werden, während der erste läuft.
Luftumkehr: Automatische Umkehr alle 15–30 Minuten verhindert ungleichmäßiges Trocknen an den Rändern.
2.2 Kontinuierliche Band- oder Tunnelöfen
Für hohe Durchsatzraten (500–5.000 kg/Stunde) und konsistente Produkte. Spezifikationen:
Bandbreite: 1–3 Meter; Bandgeschwindigkeit 0,1–1,5 m/min einstellbar.
Zonen: 3–6 unabhängig gesteuerte Temperatur- und Feuchtigkeitszonen, um der Trocknungskurve zu folgen (anfänglich hohe Feuchtigkeit, letztendlich niedrige Feuchtigkeit).
Aufenthaltszeit: 20 Minuten bis 4 Stunden, abhängig von der anfänglichen Feuchtigkeit des Produkts (z.B. 60% bis 10% feuchter Basis).
Daten eines Tiernahrungsherstellers zeigten, dass der Wechsel von Batch- zu kontinuierlichem Dehydratorofen die Arbeitskosten um 70% senkte und die Energieeffizienz (MJ/kg entferntes Wasser) um 22% erhöhte, aufgrund einer besseren Wärmerückgewinnung zwischen den Zonen. Nasan bietet beide Konfigurationen mit modularen Bandabschnitten an, die von 3 auf 6 Zonen erweitert werden können.
3. Feuchtigkeitskontrolle und Energierecyclingsysteme
Die Feuchtigkeitsentnahmerate (MER) definiert die Leistung des Dehydratorofens. MER (kg Wasser/Stunde) = (Luftstrom m³/h × Δ absolute Feuchtigkeit kg/m³). Um die MER zu verbessern, ohne die Energie zu erhöhen:
Wärmerückgewinnungssysteme: Abgasluft (warm und feucht) vorwärmt die eintretende Frischluft. Reduziert den Energieverbrauch um 25–40%. Platten- oder Umlaufspulenarten mit einer Effizienz von >60%.
Entfeuchtung (für Niedertemperaturtrocknung): Für wärmeempfindliche Produkte (40–50°C) senkt das Hinzufügen eines Trockenmittels oder Kälteentfeuchters den Taupunkt auf 5–10°C und erhöht die Trocknungsrate um 50% im Vergleich zur Umgebungsluft.
Abgasrückführung: Die Rückführung von 50–70% der Abgasluft (nach Entfernung der Feuchtigkeit) behält die Wärme, birgt jedoch das Risiko, die Feuchtigkeit zu erhöhen, wenn sie nicht kontrolliert wird. Verwenden Sie einen PID-gesteuerten Dämpfer mit Feuchtigkeitssensor.
Ein Dehydratorofen, der 1.000 kg feuchte Kräuter (80% Feuchtigkeit) auf 10% Endfeuchtigkeit verarbeitet, entfernt 777 kg Wasser. Ohne Wärmerückgewinnung beträgt der Energiebedarf ≈ 4.200 MJ (1.167 kWh). Mit 40% Rückgewinnung sinkt die Energie auf 2.520 MJ (700 kWh) – jährliche Einsparung von 12.000 $ bei 0,10 $/kWh. Nasan integriert Energiezähler in sein Bedienfeld, das in Echtzeit MJ/kg entferntes Wasser anzeigt.
4. Materialhandhabung und produktspezifische Trocknungskurven
Verschiedene Produkte erfordern angepasste Dehydratorofen-Parameter. Die folgende Tabelle fasst die empfohlenen Einstellungen basierend auf industriellen Versuchen zusammen:
| Produkt | Anfangsfeuchtigkeit (% wb) | Endfeuchtigkeit (% wb) | Temperatur (°C) | Luftgeschwindigkeit (m/s) | Typische Trocknungszeit |
|---|---|---|---|---|---|
| Apfelscheiben (5 mm) | 85 | 15 | 65–70 | 2.0 | 6–8 Stunden |
| Karotten (Würfel 10 mm) | 88 | 10 | 70–75 | 2.5 | 5–7 Stunden |
| Kräuter (Basilikumblätter) | 80 | 8 | 45–50 | 1.0 | 3–4 Stunden |
| Chemischer Katalysator-Pulver | 25 | 0.5 | 120–150 | 1.5 | 2–3 Stunden |
| Kunststoffpellets | 0.8 | 0.05 | 80–100 | 2.0 | 30–45 Minuten |
Die Bediener sollten für jedes Produkt eine Trocknungskurve (Feuchtigkeitsverlust vs. Zeit) mit einem Feuchtigkeitsanalysator erstellen. Ein Trocknungsofen mit programmierbarer Logiksteuerung (PLC) kann bis zu 100 Trocknungsrezepte speichern und passt automatisch Temperatur, Luftstrom und Trocknungszeit an. Nasan bietet die Erstellung von Trocknungskurven vor Ort als Teil seines Inbetriebnahme-Service an.
5. Häufige Trocknungsfehler und Korrekturmaßnahmen
Selbst ein gut gestalteter Trocknungsofen kann Fehler produzieren, wenn die Parameter nicht übereinstimmen. Felddaten von 45 Lebensmitteltrocknern identifizierten diese Hauptprobleme:
Rindenhärtung (harte äußere Schale, nasser Innenraum): Verursacht durch zu hohe Anfangstemperatur oder niedrige Luftfeuchtigkeit. Abhilfe: Beginnen Sie mit niedrigerer Temperatur (50°C) und höherer Luftfeuchtigkeit (60% RH) für die ersten 30 Minuten, dann erhöhen. Für Trocknungsöfen mit Dampfeinspritzung verwenden Sie den anfänglichen Befeuchtungszyklus.
Ungleichmäßige Farbe oder Verbrennungen an den Rändern: Ergebnis von nicht gleichmäßigem Luftstrom oder Überladung der Tabletts. Reduzieren Sie die Tablettbeladung um 20% und überprüfen Sie die Ausrichtung des Luftleitblechs. Installieren Sie einen Luftstromsensor, um einen Alarm auszulösen, wenn die Geschwindigkeit um mehr als 15% über die Ofenbreite variiert.
Schimmelwachstum nach dem Trocknen: Endfeuchtigkeit zu hoch für die Wasseraktivität (aw) des Produkts. Ziel aw <0.65 für die meisten Lebensmittel. Fügen Sie ein Inline-Feuchtemessgerät hinzu, um das Trocknen zu stoppen, wenn das Ziel erreicht ist, nicht nur nach Zeit.
Übermäßiger Staub oder Feinanteile (Pulver): Luftgeschwindigkeit zu hoch – reduzieren Sie auf 0.8–1.2 m/s und installieren Sie Taschenfilter am Abluft. Für sehr feine Materialien verwenden Sie einen Trocknungsofen mit statischen Tabletts (kein Luftstrom durch das Pulverbett).
Korrekturmaßnahmen für diese Mängel kosten typischerweise 1.500–5.000 $ (Luftabweiser, Sensoren) und amortisieren sich in 3–6 Monaten durch reduzierte Abfälle. Nasan bietet ein Nachrüstkit an, das einen Anschluss für eine Wärmebildkamera und eine 12-Punkte-Temperaturprotokollierung zur Fehlersuche umfasst.
6. Energieeffizienz-Benchmarking und -Upgrades
Der Energieverbrauch von industriellen Trocknungsöfen liegt zwischen 2,5 und 5,5 MJ pro kg entferntem Wasser, abhängig von Isolierung, Wärmerückgewinnung und Steuerungsgenauigkeit. Benchmarkdaten von 100 Öfen:
Schlecht (keine Wärmerückgewinnung, manuelle Steuerung): >4,5 MJ/kg Wasser.
Durchschnittlich (grundlegende Wärmerückgewinnung, PID-Steuerung): 3,0–4,0 MJ/kg.
Best-in-Class (Wärmerückgewinnung + drehzahlvariable Ventilatoren + Taupunktsteuerung): 2,2–2,8 MJ/kg.
Die Aufrüstung eines bestehenden Trocknungsofens mit einem Frequenzumrichter (VFD) am Abluftventilator und einem Plattenwärmetauscher reduziert den Energieverbrauch um 30–35 %. Amortisationszeit: 12–18 Monate. Die Hinzufügung eines Taupunktsensors und eines automatischen Abluftklappen (geschlossene Regelung der Luftfeuchtigkeit) bringt weitere 10–15 % Einsparungen. Nasan bietet einen Remote-Energieaudit-Service an, der Datenlogger verwendet, um die tatsächlichen MJ/kg über eine Woche zu messen und einen maßgeschneiderten Upgrade-Vorschlag zu erstellen.

7. Sicherheits- und Compliance-Standards für Trocknungsöfen
Industrielle Trocknungsofen-Installationen müssen folgende Anforderungen erfüllen:
NFPA 86 (US) / EN 1539 (EU): Standards für Öfen und Trockner mit Lösungsmitteln oder brennbaren Materialien. Erfordert Explosionsentlastung, Spülzyklen und Gasdetektion für lösungsmittelbasierte Trocknung.
FDA 21 CFR Teil 110: Für Lebensmittel-Trockner: Oberflächen müssen aus Edelstahl oder lebensmittelechtem Kunststoff bestehen und leicht zu reinigen sein. Kein Blei oder Cadmium in Beschichtungen.
CE-Kennzeichnung: Für den europäischen Markt – umfasst elektrische Sicherheit (EN 60204), Temperaturbegrenzer (EN 60519) und Abgasmessungen.
Die Nichteinhaltung kann zu Geldstrafen (>25.000 $ pro OSHA-Verstoß) oder zur Beschlagnahme von Produkten führen. Nasan zertifiziert jeden Trocknungsofen gemäß den geltenden Standards und stellt eine Compliance-Checkliste für lokale Prüfer zur Verfügung.
Häufig gestellte Fragen (FAQ)
Q1: Wie berechne ich die erforderliche Kapazität des Trocknungsofens für mein Produktionsvolumen?
A1: Verwenden Sie die Formel: Ofenkapazität (kg nasses Futter/Stunde) = (Gewünschte trockene Ausgabe kg/Stunde) / (1 – (anfänglicher Feuchtigkeitsanteil)). Zum Beispiel, um 100 kg/Stunde eines getrockneten Produkts mit 10 % Endfeuchtigkeit aus Rohmaterial mit 80 % Feuchtigkeit zu produzieren: nasses Futter = 100 / (1 – 0,80) = 500 kg/Stunde. Dann 20 % Sicherheitsmarge hinzufügen (600 kg/Stunde). Die Batch Trocknungsofen-Kapazität wird pro Batch berechnet, wobei die Trocknungszeit berücksichtigt wird: Wenn eine 600 kg-Batch 6 Stunden dauert, beträgt der stündliche Durchsatz = 100 kg/Stunde. Nasan stellt auf Anfrage eine kostenlose Kapazitätsberechnungstabelle zur Verfügung.
Q2: Was ist die typische Temperaturgleichmäßigkeitsspezifikation für einen
mehrzonen kontinuierlichen Trocknerofen?
A2: Für einen
kontinuierlichen Trocknerofen mit 3 Zonen sollte
jede Zone die Temperatur innerhalb von ±2°C des Sollwerts auf der Breite des
Bandes (10 Punkte) halten. Der Temperaturgradient zwischen den Zonen sollte
5°C nicht überschreiten, um thermischen Schock zu vermeiden. Erreichen Sie dies
mit separaten Heizelementen, PID-Reglern und Querstromventilatoren.
Nasan testet die Gleichmäßigkeit mit einer 20-Kanal
Thermoelementanordnung und liefert eine thermische Karte in der IQ/OQ-Dokumentation.
Q3: Wie oft sollte ich den Wärmetauscher in einem Trocknerofen
mit Wärmerückgewinnung reinigen?
A3: Für Lebensmittelanwendungen
sollte der Wärmetauscher alle 200 Betriebsstunden inspiziert werden. Reinigen,
wenn der Druckabfall über dem Wärmetauscher 150 Pa (Basislinie 50 Pa) überschreitet.
Verwenden Sie Druckluft (6 bar) von der sauberen Seite oder eine Wasserwäsche,
wenn lebensmittelecht. Bei chemischer Trocknung mit klebrigen Rückständen kann
der Reinigungsintervall 40–80 Stunden betragen. Ein verschmutzter Wärmetauscher
reduziert die Energiegewinnung um 50% und erhöht die Trocknungszeit um 15–20%.
Q4: Kann ich einen Batch-Trocknerofen mit einem kontinuierlichen
Bandsystem nachrüsten?
A4: Ein Batch-Ofen auf kontinuierlich
umzurüsten, ist aufgrund unterschiedlicher Isolierung, Türdesign und Luftstromwege
nicht praktikabel. Sie können jedoch eine semi-kontinuierliche Funktion hinzufügen:
verwenden Sie mehrere Wagen, die vorladen, während ein anderer trocknet, plus
automatisierte Tür und Schleuse. Dies reduziert die unproduktive Zeit um 60%.
Für einen echten kontinuierlichen Betrieb investieren Sie in einen speziellen
Trocknerofen Tunnel. Nasan bietet ein
Inzahlungnahmeprogramm an, bei dem ein alter Batch-Ofen gegen ein neues
kontinuierliches System angerechnet wird.
Q5: Was ist die maximal zulässige Luftgeschwindigkeit für das Trocknen von
Pulvermaterialien ohne Mitnahme?
A5: Für Pulver mit
einer mittleren Partikelgröße von 100–200 µm sollte die Luftgeschwindigkeit 0.8–1.0 m/s
in einem Tablett Trocknerofen nicht überschreiten. Für feinere Pulver
(50–100 µm) reduzieren Sie auf 0.4–0.6 m/s. Verwenden Sie einen
Edelstahl-Maschenabdeckung über den Tabletts (200 Mesh) für die ersten 30 Minuten,
bis die Oberflächenfeuchtigkeit abnimmt. Für kontinuierliche Bandtrockner
verwenden Sie eine Betttiefe von 25–50 mm und senken Sie die Bandgeschwindigkeit,
um die Partikel stationär zu halten. Nasan Pulver-Trockner beinhalten einen
variablen Abluftventilator mit einem Drucksensor, um die eingestellte Geschwindigkeit
unabhängig von der Filterbelastung aufrechtzuerhalten.