







El horno deshidratador es un activo crítico para industrias que van desde el procesamiento de alimentos hasta la fabricación química. A diferencia de los simples armarios de secado, un horno deshidratador industrial debe lograr una reducción precisa de la humedad mientras preserva la integridad del producto, evitando el endurecimiento de la superficie y minimizando el consumo de energía. El rendimiento depende de tres parámetros de ingeniería: patrón de flujo de aire (paralelo vs. circulación a través), uniformidad de temperatura (±2°C o mejor) y control de humedad (gestión del punto de rocío). Este artículo proporciona especificaciones medibles para configuraciones de horno deshidratador por lotes y continuas, basándose en datos de campo de 60 instalaciones en los sectores de alimentos, hierbas y químicos. Examinamos la cinética de secado, defectos comunes (secado desigual, agrietamiento de la superficie) y estrategias de modernización que mejoran el rendimiento en un 25–40% sin aumentar el espacio en el suelo.
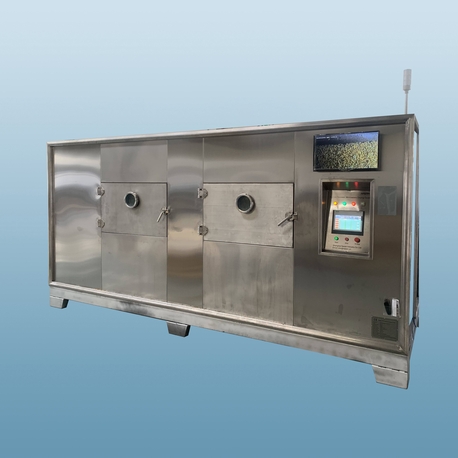
1. Mecanismos de Transferencia de Calor en Hornos Deshidratadores
Los diseños de hornos deshidratadores industriales se basan en tres modos de transferencia de calor: convección (primaria), conducción (a través de bandejas) y radiación (calentadores infrarrojos). La convección representa el 70–85% de la eliminación de humedad en la mayoría de los diseños. Parámetros clave:
Velocidad del aire a través del producto: 1.5–3.0 m/s para secado en bandejas; 0.5–1.0 m/s para secadores de cinta. Velocidades más altas aumentan la evaporación pero arriesgan la captura de partículas (para polvos) o el sobrecalentamiento de la superficie.
Punto de ajuste de temperatura: 40–90°C para materiales sensibles al calor (hierbas, enzimas); 100–150°C para minerales o cerámicas. La uniformidad de temperatura medida en 9 puntos (rejilla 3×3) debe mostrar una desviación estándar ≤1.5°C.
Humedad relativa dentro del horno: Controlada a través de la entrada de aire fresco y compuertas de escape. Para un secado eficiente, la HR de escape debe mantenerse entre 30–50% (más baja prolonga el tiempo de secado; más alta reduce la tasa de evaporación).
Un estudio de 2023 que compara los diseños de hornos deshidratadores encontró que los hornos con flujo de aire horizontal (paralelo a las bandejas) lograron una eliminación de humedad un 18% más rápida que los diseños de flujo vertical para frutas en rodajas, debido a la reducción de la resistencia de la capa límite. Nasan integra deflectores de aire ajustables en su serie de hornos deshidratadores, permitiendo a los operadores alternar entre patrones de flujo paralelo y cruzado según la geometría del producto.
2. Configuraciones de Horno Deshidratador por Lotes vs. Continuas
El volumen de producción y los objetivos de eliminación de humedad determinan el tipo óptimo de horno deshidratador:
2.1 Hornos de Bandeja por Lotes
Adecuados para volúmenes bajos a medianos (50–500 kg por lote), cambios frecuentes de producto o bienes sensibles al calor. Características:
Capacidad de bandeja: 20–200 bandejas por horno; separación de bandejas de 50–100 mm para permitir el flujo de aire entre capas.
Métodos de carga: Carro (carrito) o estante fijo. Los carros reducen el tiempo de inactividad: un segundo carro cargado puede prepararse mientras el primero está en funcionamiento.
Reversión del aire: Reversión automática cada 15–30 minutos previene el secado desigual en los bordes.
2.2 Hornos de Banda Continua o de Túnel
Para un alto rendimiento (500–5,000 kg/hora) y productos consistentes. Especificaciones:
Ancho de la banda: 1–3 metros; velocidad de la banda 0.1–1.5 m/min ajustable.
Zonas: 3–6 zonas de temperatura y humedad controladas de forma independiente para seguir la curva de secado (humedad inicial alta, humedad final baja).
Tiempo de residencia: 20 minutos a 4 horas dependiendo de la humedad inicial del producto (por ejemplo, 60% a 10% en base húmeda).
Datos de un fabricante de alimentos para mascotas mostraron que cambiar de un sistema por lotes a un horno deshidratador continuo redujo el costo laboral en un 70% y aumentó la eficiencia energética (MJ/kg de agua eliminada) en un 22% debido a una mejor recuperación de calor entre zonas. Nasan ofrece ambas configuraciones con secciones de banda modulares que pueden expandirse de 3 a 6 zonas.
3. Sistemas de Control de Humedad y Recuperación de Energía
La tasa de extracción de humedad (MER) define el rendimiento del horno deshidratador. MER (kg de agua/hora) = (flujo de aire m³/h × Δ humedad absoluta kg/m³). Para mejorar la MER sin aumentar la energía:
Intercambiadores de recuperación de calor: El aire de escape (cálido y húmedo) precalienta el aire fresco entrante. Reduce el consumo de energía en un 25–40%. Tipos de placa o bobina de recirculación con efectividad >60%.
Deshumidificación (para secado a baja temperatura): Para productos sensibles al calor (40–50°C), agregar un deshidratante o deshumidificador de refrigeración baja el punto de rocío a 5–10°C, aumentando la tasa de secado en un 50% en comparación con el aire ambiente.
Recirculación de escape: Recircular el 50–70% del aire de escape (después de eliminar la humedad) retiene calor pero corre el riesgo de aumentar la humedad si no se controla. Utilizar un regulador controlado por PID con sensor de humedad.
Un horno deshidratador procesando 1,000 kg de hierbas húmedas (80% humedad) a 10% de humedad final elimina 777 kg de agua. Sin recuperación de calor, la energía requerida ≈ 4,200 MJ (1,167 kWh). Con una recuperación del 40%, la energía cae a 2,520 MJ (700 kWh) – ahorro anual de $12,000 a $0.10/kWh. Nasan integra medidores de energía en su panel de control, mostrando en tiempo real MJ/kg de agua eliminada.
4. Manejo de Materiales y Curvas de Secado Específicas del Producto
Diferentes productos requieren parámetros personalizados de horno deshidratador. La tabla a continuación resume las configuraciones recomendadas basadas en ensayos industriales:
| Producto | Humedad inicial (% wb) | Humedad final (% wb) | Temperatura (°C) | Velocidad del aire (m/s) | Tiempo de secado típico |
|---|---|---|---|---|---|
| Rodajas de manzana (5 mm) | 85 | 15 | 65–70 | 2.0 | 6–8 horas |
| Zanahorias (cubos 10 mm) | 88 | 10 | 70–75 | 2.5 | 5–7 horas |
| Hierbas (hojas de albahaca) | 80 | 8 | 45–50 | 1.0 | 3–4 horas |
| Polvo de catalizador químico | 25 | 0.5 | 120–150 | 1.5 | 2–3 horas |
| Pellets de plástico | 0.8 | 0.05 | 80–100 | 2.0 | 30–45 minutos |
Los operadores deben generar una curva de secado (pérdida de humedad vs. tiempo) para cada producto utilizando un analizador de humedad. Un horno deshidratador con control lógico programable (PLC) puede almacenar hasta 100 recetas de secado, ajustando automáticamente la temperatura, el flujo de aire y el tiempo de secado. Nasan proporciona la generación de curvas de secado en el lugar como parte de su servicio de puesta en marcha.
5. Defectos comunes de secado y acciones correctivas
Aún un horno deshidratador bien diseñado puede producir defectos si los parámetros no coinciden. Los datos de campo de 45 secadores de alimentos identificaron estos problemas principales:
Dureza de la corteza (cáscara dura, interior húmedo): Causado por una temperatura inicial demasiado alta o baja humedad. Remedio: Comenzar con una temperatura más baja (50°C) y mayor humedad (60% HR) durante los primeros 30 minutos, luego aumentar. Para un horno deshidratador con inyección de vapor, usar un ciclo de humidificación inicial.
Color desigual o quemaduras en los bordes: Resultado de un flujo de aire no uniforme o sobrecarga de bandejas. Reducir la carga de la bandeja en un 20% y verificar la alineación del deflector de aire. Instalar un sensor de flujo de aire para activar una alarma si la velocidad varía >15% a lo largo del ancho del horno.
Crecimiento de moho después del secado: La humedad final es demasiado alta para la actividad del agua (aw) del producto. Objetivo aw <0.65 para la mayoría de los alimentos. Agregar un medidor de humedad en línea para detener el secado cuando se alcance el objetivo, no solo por tiempo.
Exceso de polvo o finos (polvos): Velocidad del aire demasiado alta – reducir a 0.8–1.2 m/s e instalar filtros de bolsa en el escape. Para materiales muy finos, usar un horno deshidratador con bandejas estáticas (sin flujo de aire a través de la cama de polvo).
Las acciones correctivas para estos defectos suelen costar entre $1,500 y $5,000 (deflectores de aire, sensores) y se recuperan en 3 a 6 meses a través de la reducción de desperdicios. Nasan ofrece un kit de modernización que incluye un puerto para cámara termográfica y registro de temperatura de 12 puntos para la solución de problemas.
6. Evaluación y Mejoras de Eficiencia Energética
El consumo de energía de los hornos deshidratadores industriales varía de 2.5 a 5.5 MJ por kg de agua eliminada, dependiendo del aislamiento, la recuperación de calor y la precisión del control. Datos de referencia de 100 hornos:
Pobre (sin recuperación de calor, controles manuales): >4.5 MJ/kg de agua.
Promedio (recuperación de calor básica, control PID): 3.0–4.0 MJ/kg.
Mejor en su clase (recuperación de calor + ventiladores de velocidad variable + control de punto de rocío): 2.2–2.8 MJ/kg.
Actualizar un horno deshidratador existente con un variador de frecuencia (VFD) en el ventilador de escape y un intercambiador de calor de placas reduce el uso de energía en un 30–35%. Período de recuperación: 12–18 meses. Agregar un sensor de punto de rocío y un amortiguador de escape automático (control de humedad en bucle cerrado) añade otro 10–15% de ahorro. Nasan ofrece un servicio de auditoría energética remota que utiliza registradores de datos para medir el MJ/kg real durante una semana, proporcionando una propuesta de mejora personalizada.

7. Normas de Seguridad y Cumplimiento para Hornos Deshidratadores
Las instalaciones de hornos deshidratadores industriales deben cumplir con:
NFPA 86 (EE. UU.) / EN 1539 (UE): Normas para hornos y secadores con materiales solventes o inflamables. Requiere ventilación de explosiones, ciclos de purga y detección de gas para secado a base de solventes.
FDA 21 CFR Parte 110: Para deshidratadores de alimentos: las superficies deben ser de acero inoxidable o plástico apto para alimentos, fáciles de limpiar. Sin plomo ni cadmio en los recubrimientos.
Marcado CE: Para el mercado europeo – incluye seguridad eléctrica (EN 60204), limitadores de temperatura (EN 60519) y pruebas de gases de escape.
El incumplimiento puede resultar en multas (>$25,000 por violación de OSHA) o confiscación del producto. Nasan certifica cada horno deshidratador según las normas aplicables y proporciona una lista de verificación de cumplimiento para inspectores locales.
Preguntas Frecuentes (FAQ)
Q1: ¿Cómo calculo la capacidad requerida del horno deshidratador para mi volumen de producción?
A1: Usa la fórmula: Capacidad del horno (kg de materia prima húmeda/hora) = (Salida seca deseada kg/hora) / (1 – (fracción de humedad inicial)). Por ejemplo, para producir 100 kg/hora de producto seco con un 10% de humedad final a partir de materia prima con un 80% de humedad: materia prima húmeda = 100 / (1 – 0.80) = 500 kg/hora. Luego añade un margen de seguridad del 20% (600 kg/hora). La capacidad del horno deshidratador por lote se calcula por lote, considerando el tiempo de secado: si un lote de 600 kg tarda 6 horas, el rendimiento horario = 100 kg/hora. Nasan proporciona una hoja de cálculo gratuita para calcular la capacidad a solicitud.
Q2: ¿Cuál es la especificación típica de uniformidad de temperatura para un
horno deshidratador continuo de múltiples zonas?
A2: Para un
horno deshidratador continuo con 3 zonas, cada zona debe
mantener la temperatura dentro de ±2°C del punto de ajuste medido a lo largo del ancho de la banda (10
puntos). El gradiente entre zonas no debe exceder 5°C para evitar el choque térmico.
Logre esto con elementos de calefacción separados, controladores PID y
ventiladores de flujo cruzado. Nasan prueba la uniformidad utilizando una matriz de
termopares de 20 canales y proporciona un mapa térmico en la documentación IQ/OQ.
Q3: ¿Con qué frecuencia debo limpiar el intercambiador de calor en un horno deshidratador
con recuperación de calor?
A3: Para aplicaciones alimentarias,
inspeccione el intercambiador de calor cada 200 horas de operación. Limpie si la caída de presión
a través del intercambiador excede 150 Pa (línea base 50 Pa). Use aire comprimido (6 bar)
desde el lado limpio, o un enjuague con agua si es de grado alimenticio. Para secado químico con
residuos pegajosos, el intervalo de limpieza puede ser de 40 a 80 horas. Un intercambiador de calor
sucio reduce la recuperación de energía en un 50% y aumenta el tiempo de secado en un 15 a 20%.
Q4: ¿Puedo adaptar un horno deshidratador por lotes con un sistema de cinta continua?
A4: Adaptar un horno por lotes a continuo
no es práctico debido a la diferente aislamiento, diseño de puertas y caminos de flujo de aire.
Sin embargo, puede agregar una característica semi-continua: use múltiples carros que
carguen mientras otro se seca, más una puerta automatizada y una esclusa de aire. Esto reduce
el tiempo no productivo en un 60%. Para una operación verdaderamente continua, invierta en un
túnel de horno deshidratador dedicado. Nasan ofrece un
programa de intercambio donde un viejo horno por lotes se acredita contra un nuevo sistema continuo.
Q5: ¿Cuál es la velocidad máxima de aire permitida para secar materiales en polvo sin arrastre?
A5: Para polvos con
tamaño de partícula mediana de 100 a 200 µm, la velocidad del aire no debe exceder 0.8 a 1.0 m/s en un
horno deshidratador de bandeja. Para polvos más finos (50 a 100 µm),
reduzca a 0.4 a 0.6 m/s. Use una cubierta de malla de acero inoxidable sobre las bandejas (200 mallas)
durante los primeros 30 minutos hasta que la humedad superficial se reduzca. Para secadores de cinta
continua, use una profundidad de lecho de 25 a 50 mm y reduzca la velocidad de la cinta para mantener las partículas
estacionarias. Los secadores de polvo de Nasan incluyen un ventilador de escape de velocidad variable
con un sensor de presión para mantener la velocidad establecida independientemente de la carga del filtro.