






Dans le traitement alimentaire industriel, le séchage est souvent la phase de production la plus énergivore. Selon des études internationales sur l'énergie, les processus de séchage industriels peuvent consommer jusqu'à 15 % à 25 % de l'énergie totale utilisée dans les usines de fabrication alimentaire. Pourtant, un problème courant auquel sont confrontés les responsables d'usine n'est pas seulement le coût de l'énergie, mais la perte inattendue de la qualité du produit pendant la déshydratation. De nombreuses opérations tentent d'augmenter le débit en augmentant simplement les températures de fonctionnement de leurs systèmes de séchage. Cette approche conduit souvent à un phénomène connu sous le nom de durcissement de la croûte, où l'extérieur du produit alimentaire sèche trop rapidement, piégeant l'humidité à l'intérieur du cœur. Ce défaut structurel compromet la durée de conservation et peut entraîner une détérioration microbienne. Pour équilibrer le débit opérationnel avec la qualité du produit, le choix de la machine de séchage alimentaire commerciale appropriée nécessite une transition des méthodes de chauffage de base vers un contrôle thermodynamique avancé. Des fabricants comme Nasan conçoivent des systèmes qui se concentrent sur la distribution précise de l'air et l'extraction de l'humidité plutôt que sur l'application de chaleur brute. Une idée reçue fréquente dans le traitement alimentaire à grande échelle est que maximiser la vitesse de séchage offre le meilleur retour sur investissement (ROI). En pratique, la déshydratation des aliments est régie par deux phases distinctes : le séchage à taux constant et le séchage à taux décroissant. Pendant la phase à taux constant, l'humidité s'évapore de la surface aussi rapidement qu'elle peut être évacuée. Une fois que l'humidité de surface est épuisée, le processus entre dans la phase à taux décroissant, où le taux de séchage est limité par la rapidité avec laquelle l'humidité interne peut diffuser vers la surface. Forcer une énergie thermique élevée pendant cette seconde phase n'accélère pas la déshydratation ; au contraire, cela brûle la surface, dégrade les vitamines sensibles à la chaleur et gaspille du combustible ou de l'électricité. En ajustant les apports thermiques pour correspondre au taux de diffusion de l'humidité naturelle des matrices alimentaires spécifiques, les transformateurs peuvent maintenir l'intégrité du produit. Cette approche contrôlée préserve les propriétés organoleptiques, telles que la couleur, l'arôme et la texture, tout en minimisant la consommation d'énergie. Pour évaluer et optimiser systématiquement les systèmes de séchage, nous utilisons un cadre propriétaire connu sous le nom de Triade de l'Équilibre Thermique (TET). Ce cadre aide les équipes d'ingénierie à évaluer dans quelle mesure un système équilibre l'énergie thermique, la dynamique de l'air et les caractéristiques physiques du produit. Chaque matrice alimentaire a une isotherme de sorption d'humidité unique. Le système de séchage doit adapter son humidité relative interne (HR) pour correspondre à ces courbes. Si l'air environnant est maintenu trop sec trop rapidement, les voies cellulaires du produit s'effondrent. Les équipements de séchage modernes gèrent ces cinétiques en modulant les niveaux d'humidité tout au long du cycle de séchage. Un séchage cohérent repose sur un contrôle uniforme de la couche limite. Si le flux d'air varie même de 0,5 m/s entre différents plateaux ou zones, cela peut provoquer un contenu en humidité inégal dans le lot final. L'utilisation de motifs de flux d'air alternés et de variateurs de fréquence (VFD) aide à maintenir des couches limites cohérentes sur toutes les surfaces du produit. Le rejet direct de l'air d'échappement humide représente une perte thermique majeure.
La mise en œuvre de boucles de récupération de chaleur, telles que des échangeurs de chaleur à tube caloporteur ou
des systèmes de serpentins en circulation, permet à une machine de séchage des aliments moderne de préchauffer l'air frais entrant en utilisant la chaleur sensible du flux d'échappement,
réduisant souvent les besoins énergétiques de 20 % à 35 %. Choisir la configuration d'équipement correcte nécessite de comparer comment différents
designs thermiques interagissent avec les matériaux alimentaires cibles. Ci-dessous se trouve une analyse comparative
des principales technologies de séchage industriel utilisées dans le traitement alimentaire B2B : Pour les opérations à haute capacité, les systèmes de circulation d'air chaud intégrés avec
récupération de chaleur restent très courants en raison de leur fiabilité et de leurs exigences en capital initiales plus faibles. Cependant, les systèmes de pompe à chaleur conçus par Nasan sont de plus en plus sélectionnés
pour des applications botaniques et fruitières haut de gamme où la rétention de couleur et la préservation des composés volatils sont des paramètres critiques. Dans la production alimentaire B2B, l'hygiène de l'équipement est tout aussi critique que la performance thermique.
La contamination croisée, le contrôle des allergènes et l'accumulation microbienne
sont des risques permanents dans les opérations de séchage continu. Par conséquent, la construction physique de la chambre de séchage doit faciliter des protocoles d'assainissement approfondis. Acier inoxydable de haute qualité (tel que AISI 304 ou AISI 316L) est la norme
pour les zones de contact avec le produit en raison de sa résistance aux acides organiques et aux produits chimiques de nettoyage. Les coins internes doivent être arrondis (courbés) pour éviter que les particules alimentaires ne s'accumulent dans les crevasses, et le soudage continu doit être utilisé
au lieu de rivets pop ou de joints superposés. De plus, l'intégration de systèmes de nettoyage en place (CIP) ou de conceptions de lavage à haute pression réduit le travail manuel et minimise le temps d'arrêt du système. Lors de l'évaluation d'une machine de séchage des aliments, vérifiez que l'unité est conforme aux directives de conception hygiénique internationales, telles que celles établies par l'EHEDG ou les normes sanitaires 3-A. Pour aider les équipes d'ingénierie et d'approvisionnement à évaluer les acquisitions potentielles d'équipements de séchage, nous avons développé la matrice d'évaluation suivante. Cet
outil aide à évaluer les systèmes en fonction des paramètres opérationnels plutôt que du prix d'achat seul. Q1 : Quelle est la principale différence entre un sèche-linge à pompe à chaleur et un
sèche-linge électrique traditionnel à air chaud ? A1 : Les sèches-linge à air chaud électriques traditionnels chauffent l'air ambiant, le font passer à travers le produit et évacuent l'air chaud et humide directement dans l'atmosphère, ce qui peut entraîner des pertes de chaleur significatives. Un sèche-linge à pompe à chaleur fonctionne sur un cycle de réfrigération en boucle fermée. Il condense l'humidité de l'air recirculé, récupère la chaleur latente de vaporisation et utilise cette énergie pour réchauffer l'air sec, ce qui entraîne généralement une consommation d'énergie inférieure. Q2 : Comment l'altitude affecte-t-elle les performances d'une machine de séchage alimentaire ? A2 : À des altitudes plus élevées, la pression atmosphérique est plus basse, ce qui diminue le point d'ébullition de l'eau et augmente le taux d'évaporation. Bien que cela puisse accélérer le processus de séchage, cela nécessite également des ajustements de la vitesse de flux d'air et des paramètres de contrôle de la température pour éviter le durcissement de la surface et maintenir la cohérence de la qualité du produit. Q3 : Comment pouvons-nous empêcher les fruits collants et riches en sucre de coller aux
plateaux de séchage ? A3 : La collure peut être gérée en utilisant des plateaux en maille revêtus de PTFE de qualité alimentaire (Teflon) ou des tapis en silicone. De plus, la mise en œuvre d'un profil de séchage multi-étapes qui commence par une température plus élevée pour sécher rapidement la surface, suivie d'une température plus basse pour finir la déshydratation, aide à prévenir la caramélisation des sucres de surface et leur adhérence aux surfaces de contact. Q4 : Pourquoi l'activité de l'eau (aw) est-elle plus importante que la teneur totale en humidité lors de l'évaluation de la sécurité des aliments séchés ? A4 : La teneur totale en humidité mesure la quantité totale d'eau dans l'aliment, tandis que l'activité de l'eau (aw) mesure la disponibilité de cette eau pour soutenir la croissance microbienne. Les bactéries pathogènes ne peuvent généralement pas se développer à des activités de l'eau inférieures à 0,85, et les moisissures sont inhibées en dessous de 0,60. Un système de séchage doit réduire le produit au niveau cible d'activité de l'eau plutôt qu'à un pourcentage de poids cible pour assurer la stabilité microbiologique. Q5 : Quelles étapes d'entretien sont critiques pour préserver l'efficacité thermique d'un sèche-linge industriel ? A5 : Les tâches d'entretien les plus critiques incluent le nettoyage régulier des filtres d'entrée et d'échappement d'air, l'inspection des échangeurs de chaleur pour détecter l'accumulation de suie ou de tartre, et la vérification de l'étalonnage des capteurs de température et d'humidité. Même un léger dérèglement des capteurs peut entraîner un sur-séchage, ce qui augmente la consommation d'énergie et réduit le poids final du rendement. Choisir un système de séchage industriel est un exercice d'équilibre entre la performance thermique, la qualité du produit et les coûts d'exploitation à long terme. Se concentrer uniquement sur des coûts d'investissement initiaux plus bas peut entraîner des dépenses énergétiques plus élevées et une qualité de produit incohérente tout au long du cycle de vie de l'équipement. En appliquant des cadres structurés comme le Triade d'Équilibre Thermique et en définissant soigneusement les exigences de désorption d'humidité, les transformateurs alimentaires peuvent améliorer l'efficacité et maintenir les normes de produit. Pour des systèmes de séchage thermique conçus pour des exigences de traitement spécifiques, contactez l'équipe d'ingénierie de Nasan pour explorer des options de test et de configuration personnalisées.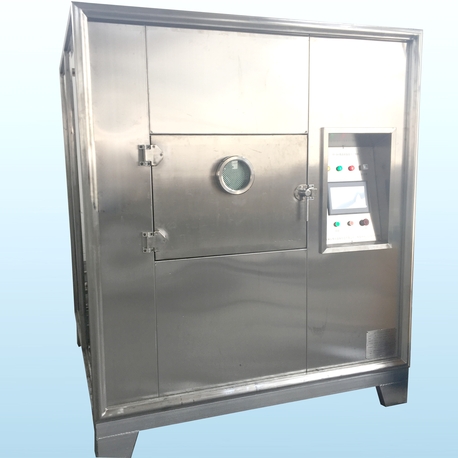
La contre-intuition thermodynamique : pourquoi plus rapide n'est pas toujours mieux
Le cadre de la "Triade de l'Équilibre Thermique" (TET)
1. Cinétique de désorption de l'humidité
2. Uniformité de la vitesse de l'air
3. Intégration de la récupération de chaleur
Comparaison des technologies de déshydratation industrielle
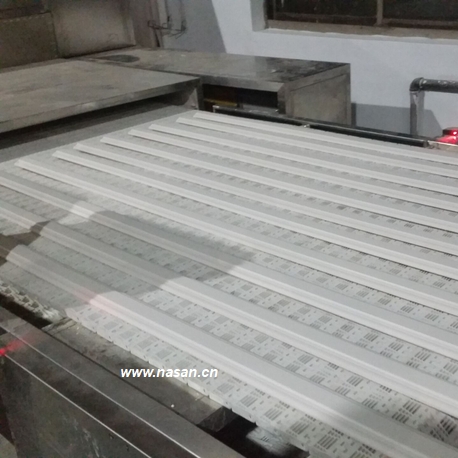
Technologie de séchage Mode de transfert de chaleur principal Efficacité énergétique typique Le mieux adapté pour Limite opérationnelle clé Circulation d'air chaud Convection Modérée (40 % - 60 %) Tranches, racines, herbes, nourriture pour animaux Risque de durcissement de la croûte si non surveillé Séchage par pompe à chaleur Convection (Déshumidification) Élevée (65 % - 85 %) Fruits sensibles à la chaleur, fruits de mer Temps de cycle plus longs pour les articles à haute densité Séchage sous vide Conduction / Radiation Élevée (À basse température) Extraits de grande valeur, produits pharmaceutiques Forte dépense en capital initiale (CAPEX) Normes d'assainissement et ingénierie des matériaux
Matrice d'évaluation des achats B2B
Paramètre d'évaluation Spécification / Exigence cible Poids Score d'auto-évaluation (1-10) Précision du contrôle thermique Contrôle PID dans ±0,5°C du point de consigne 25% Écart d'uniformité de flux d'air Moins de ±0,3 m/s de variance entre les zones 20% Consommation d'énergie spécifique Cible < 1,5 kWh par kg d'eau évaporée 20% Assainissement & Accès Étagères amovibles, coins arrondis, compatible CIP 20% Qualité des matériaux Toutes les surfaces en contact AISI 304 ou supérieur 15% Questions Fréquemment Posées (FAQ)
Conclusion et prochaines étapes

- Accueil
-
Produits
- Séchoir à Micro-ondes Sous Vide
-
Séchoir à micro-ondes
- Four de pyrolyse à micro-ondes
- Machine de décongélation par micro-ondes
- Four à micro-ondes
- Four de frittage par micro-ondes
- Système d'extraction par micro-ondes
- Four de séchage industriel à micro-ondes
- Machine de séchage par micro-ondes
- Équipement de séchage par micro-ondes
- Déshydrateur à micro-ondes
- Nasan Séchoir à Micro-ondes
- Stérilisateur à micro-ondes
- Sèche-linge à air chaud + micro-ondes
- Séchoir à fruits
- Sèche-aliments
- Sèche-fleurs
- Sèche-linge chimique
- Séchoir à matériaux
- Sèche-linge de pharmacie
-
Séchoir sous vide
- Déshydratation sous vide par micro-ondes
- Four de séchage sous vide à micro-ondes
- Machine de séchage sous vide par micro-ondes
- Équipement de séchage sous vide par micro-ondes
- Séchoir à vide micro-ondes
- Équipement de séchage sous vide par congélation
- Machine de séchage sous vide par congélation
- Séchoir sous vide à congélation
- Machine de lyophilisation
- Séchoir de laboratoire
- Autre séchoir
- À propos
- Actualités
- Étuis
- Téléchargements
- Contact