






In der industriellen Lebensmittelverarbeitung ist das Trocknen oft die energieintensivste
Phase der Produktion. Laut internationalen Energiestudien können industrielle
Trocknungsprozesse bis zu 15 % bis 25 % der gesamten Energie verbrauchen, die in
Lebensmittelverarbeitungsanlagen genutzt wird. Dennoch ist ein häufiges Problem, mit dem Anlagenleiter konfrontiert sind, nicht nur die Energiekosten, sondern auch der unerwartete Verlust der Produktqualität während
der Dehydration. Viele Betriebe versuchen, die Durchsatzrate zu erhöhen, indem sie einfach die
Betriebstemperaturen ihrer Trocknungssysteme erhöhen. Dieser Ansatz führt oft zu einem
Phänomen, das als Randschichthärtung bekannt ist, bei dem die Außenseite des
Lebensmittelprodukts zu schnell trocknet und Feuchtigkeit im Kern einschließt. Dieser strukturelle Defekt
beeinträchtigt die Haltbarkeit und kann zu mikrobieller Verderbnis führen. Um den operativen Durchsatz mit der Produktqualität in Einklang zu bringen, erfordert die Auswahl der
geeigneten kommerziellen Lebendtrocknungsmaschine einen Übergang von grundlegenden Heizmethoden zu fortschrittlicher thermodynamischer
Steuerung. Hersteller wie Nasan entwerfen Systeme, die sich auf
eine präzise Luftstromverteilung und Feuchtigkeitsentzug konzentrieren, anstatt rohe Wärme
anzuwenden. Ein häufiges Missverständnis in der großtechnischen Lebensmittelverarbeitung ist, dass die Maximierung
der Trocknungsgeschwindigkeit die höchste Rendite (ROI) bringt. In der Praxis wird die
Lebensmittel-Dehydration von zwei unterschiedlichen Phasen bestimmt: der konstanten Trocknungsrate und
der fallenden Trocknungsrate. Während der konstanten Phase verdampft die Feuchtigkeit von
der Oberfläche so schnell, wie sie abtransportiert werden kann. Sobald die Oberflächenfeuchtigkeit erschöpft ist, tritt der Prozess in die fallende
Phase ein, in der die Trocknungsrate durch die Geschwindigkeit begrenzt ist, mit der
innere Feuchtigkeit zur Oberfläche diffundieren kann. Hohe thermische Energie in dieser zweiten Phase
zuzufügen, beschleunigt die Dehydration nicht; stattdessen verbrennt sie die Oberfläche,
verschlechtert hitzeempfindliche Vitamine und verschwendet Brennstoff oder Elektrizität. Durch die Anpassung der thermischen Eingaben an die natürliche Feuchtigkeitsdiffusionsrate
spezifischer Lebensmittelmatrizen können Verarbeiter die Produktintegrität aufrechterhalten. Dieser
kontrollierte Ansatz bewahrt die organoleptischen Eigenschaften, wie Farbe, Aroma und
Textur, während der Energieverbrauch minimiert wird. Um Trocknungssysteme systematisch zu bewerten und zu optimieren, verwenden wir ein
eigenes Framework, das als Thermische Gleichgewichtstriad
(TET) bekannt ist. Dieses Framework unterstützt Ingenieurteams dabei, zu bewerten, wie gut ein
System thermische Energie, Luftdynamik und physikalische
Produkteigenschaften ausbalanciert. Jede Lebensmittelmatrix hat eine einzigartige Feuchtigkeitsaufnahme-Isotherme. Das Trocknungssystem
muss seine interne relative Luftfeuchtigkeit (RH) an diese Kurven anpassen. Wenn die
umgebende Luft zu schnell zu trocken gehalten wird, kollabieren die zellulären Wege des Produkts. Moderne Trocknungsgeräte steuern diese Kinetik, indem sie die Feuchtigkeitsniveaus während des Trocknungszyklus modulieren. Konstante Trocknung beruht auf einer einheitlichen Grenzschichtkontrolle. Wenn der Luftstrom
sogar um 0,5 m/s zwischen verschiedenen Tabletts oder Zonen variiert, kann dies zu ungleichmäßigen
Feuchtigkeitsgehalten in der Endcharge führen. Die Verwendung von wechselnden Luftstrommustern und variablen
Frequenzantrieben (VFD) hilft, konsistente Grenzschichten über alle
Produktoberflächen hinweg aufrechtzuerhalten. Die direkte Ableitung von feuchter Abluft stellt einen erheblichen thermischen Verlust dar.
Die Implementierung von Wärmeübertragungsanlagen, wie z.B. Wärmeleitrohr-Wärmetauschern oder
Umwälzspulsystemen, ermöglicht es einer modernen Lebensmittel-Trocknungsmaschine, die einströmende Frischluft mit der latenten Wärme des Abluftstroms vorzuwärmen,
was oft den Energiebedarf um 20 % bis 35 % reduziert. Die Wahl der richtigen Geräte-Konfiguration erfordert einen Vergleich, wie verschiedene
thermische Designs mit den Ziel-Lebensmitteln interagieren. Im Folgenden finden Sie eine vergleichende
Analyse der primären industriellen Trocknungstechnologien, die in der B2B-Lebensmittelverarbeitung eingesetzt werden: Für Hochleistungsbetriebe sind Heißluftzirkulationssysteme, die mit
Wärmerückgewinnung integriert sind, aufgrund ihrer Zuverlässigkeit und niedrigeren
Anschaffungskosten nach wie vor sehr verbreitet. Allerdings werden von Nasan entwickelte Wärmepumpensysteme zunehmend
für hochwertige botanische und fruchtbasierte Anwendungen ausgewählt, bei denen Farb- und
flüchtige Verbindungen entscheidende Parameter sind. In der B2B-Lebensmittelproduktion ist die Hygiene der Geräte ebenso entscheidend wie die thermische
Leistung. Kreuzkontamination, Allergenkontrolle und mikrobiologische Ansammlungen
sind fortlaufende Risiken in kontinuierlichen Trocknungsprozessen. Daher muss die physische
Konstruktion der Trockenkammer gründliche Hygieneverfahren ermöglichen. Hochwertiger Edelstahl (wie AISI 304 oder AISI 316L) ist der Standard
für produktberührende Zonen aufgrund seiner Beständigkeit gegen organische Säuren und Reinigungs-
chemikalien. Innenecken sollten abgerundet (gekrümmt) sein, um zu verhindern, dass Lebensmittel-
partikel sich in Ritzen ansammeln, und es sollte kontinuierliches Schweißen anstelle von Blindnieten oder
überlappenden Verbindungen verwendet werden. Darüber hinaus reduziert die Integration von Clean-in-Place (CIP)-Systemen oder Hochdruck-
Reinigungssystemen den manuellen Arbeitsaufwand und minimiert die Ausfallzeiten des Systems. Bei
der Bewertung einer Lebensmittel-Trocknungsmaschine sollte überprüft werden, ob das Gerät den internationalen
Hygienedesign-Richtlinien entspricht, wie sie von EHEDG oder 3-A Sanitary
Standards festgelegt sind. Um Ingenieur- und Beschaffungsteams bei der Bewertung potenzieller Trocknungs-
geräteanschaffungen zu unterstützen, haben wir die folgende Bewertungsmatrix entwickelt. Dieses
Werkzeug hilft dabei, Systeme basierend auf betrieblichen Parametern und nicht nur auf dem
Kaufpreis zu bewerten. Q1: Was ist der Hauptunterschied zwischen einem Wärmpumpentrockner und einem traditionellen elektrischen Heißlufttrockner? A1: Traditionelle elektrische Heißlufttrockner erhitzen die Umgebungsluft, leiten sie durch das Produkt und leiten die warme, feuchte Luft direkt in die Atmosphäre, was zu erheblichen Wärmeverlusten führen kann. Ein Wärmepumpentrockner arbeitet mit einem geschlossenen Kühlkreislauf. Er kondensiert Feuchtigkeit aus der zirkulierten Luft, gewinnt die latente Verdampfungswärme zurück und nutzt diese Energie, um die trockene Luft wieder zu erhitzen, was typischerweise zu einem geringeren Energieverbrauch führt. Q2: Wie beeinflusst die Höhe die Leistung einer Lebensmitteltrocknungsmaschine? A2: In höheren Lagen ist der atmosphärische Druck niedriger, was den Siedepunkt von Wasser senkt und die Verdunstungsrate erhöht. Während dies den Trocknungsprozess beschleunigen kann, erfordert es auch Anpassungen der Luftstromgeschwindigkeit und der Temperaturregelungsparameter, um Oberflächenverhärtung zu verhindern und die Konsistenz der Produktqualität aufrechtzuerhalten. Q3: Wie können wir verhindern, dass klebrige, zuckerreiche Früchte an den Trocknungsblechen haften bleiben? A3: Das Haften kann durch die Verwendung von lebensmittelechtem PTFE (Teflon) beschichteten Gitterblechen oder Silikonmatten gesteuert werden. Darüber hinaus hilft die Implementierung eines mehrstufigen Trocknungsprofils, das mit einer höheren Temperatur beginnt, um die Oberfläche schnell zu trocknen, gefolgt von einer niedrigeren Temperatur zum Abschluss der Dehydration, um zu verhindern, dass Oberflächenzucker karamellisieren und an den Kontaktflächen haften bleiben. Q4: Warum ist die Wasseraktivität (aw) wichtiger als der gesamte Feuchtigkeitsgehalt bei der Bewertung der Lebensmittelsicherheit von getrockneten Lebensmitteln? A4: Der gesamte Feuchtigkeitsgehalt misst die Gesamtmenge an Wasser im Lebensmittel, während die Wasseraktivität (aw) die Verfügbarkeit dieses Wassers zur Unterstützung des mikrobiellen Wachstums misst. Pathogene Bakterien können im Allgemeinen bei Wasseraktivitäten unter 0,85 nicht wachsen, und Schimmel wird unter 0,60 gehemmt. Ein Trocknungssystem muss das Produkt auf das Ziel-aw-Niveau reduzieren, anstatt nur einen Zielgewichtprozentsatz zu erreichen, um die mikrobiologische Stabilität sicherzustellen. Q5: Welche Wartungsschritte sind entscheidend für die Erhaltung der thermischen Effizienz eines industriellen Trockners? A5: Die kritischsten Wartungsaufgaben umfassen die regelmäßige Reinigung der Luftansaug- und Abluftfilter, die Inspektion der Wärmetauscher auf Ruß- oder Kalkablagerungen und die Überprüfung der Kalibrierung von Temperatur- und Feuchtigkeitssensoren. Selbst geringfügige Sensorabweichungen können zu Übertrocknung führen, was den Energieverbrauch erhöht und das Endgewicht des Ertrags verringert. Die Auswahl eines industriellen Trocknungssystems ist ein Balanceakt zwischen thermischer
Leistung, Produktqualität und langfristigen Betriebskosten. Wenn man sich ausschließlich auf
niedrigere anfängliche Investitionskosten konzentriert, kann dies zu höheren Betriebskosten und
inkonsistenter Produktqualität über den Lebenszyklus der Ausrüstung führen. Durch die Anwendung strukturierter Rahmenbedingungen wie dem Thermischen Gleichgewichtstriad und
die sorgfältige Definition der Anforderungen an die Feuchtigkeitsdesorption können Lebensmittelverarbeiter
die Effizienz verbessern und die Produktstandards aufrechterhalten. Für konzipierte thermische Trocknungssysteme,
die für spezifische Verarbeitungsanforderungen entwickelt wurden, kontaktieren Sie das Ingenieurteam von
Nasan, um maßgeschneiderte
Test- und Konfigurationsoptionen zu erkunden.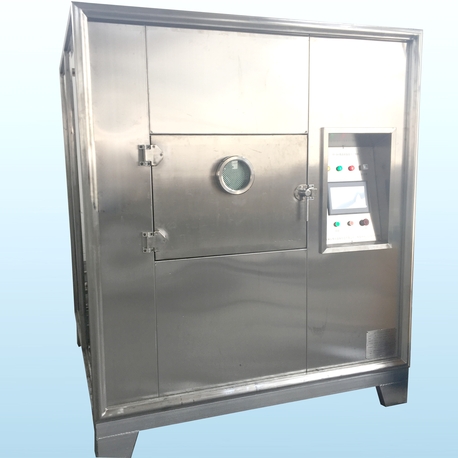
Die thermodynamische Gegenintuitivität: Warum schneller nicht immer besser ist
Das "Thermische Gleichgewichtstriad" (TET) Framework
1. Feuchtigkeitsdesorption Kinetik
2. Luftgeschwindigkeitsuniformität
3. Wärmeübertragungsintegration
Vergleich von industriellen Dehydrationstechnologien
Trocknungstechnologie Primärer Wärmeübertragungsmodus Typische Energieeffizienz Am besten geeignet für Wichtigste betriebliche Grenze Heißluftzirkulation Konvektion Moderat (40 % - 60 %) Scheiben, Wurzeln, Kräuter, Tierfutter Risiko der Rindenhärtung, wenn nicht überwacht Wärmepumpentrocknung Konvektion (Entfeuchtung) Hoch (65 % - 85 %) Wärmeempfindliche Früchte, Meeresfrüchte Längere Zykluszeiten für hochdichte Artikel Vakuumtrocknung Leitung / Strahlung Hoch (bei niedrigen Temperaturen) Hochwertige Extrakte, Pharmazeutika Hohe anfängliche Investitionskosten (CAPEX) Hygienestandards und Materialtechnik
B2B Beschaffungsbewertung Matrix
Bewertungsparameter Zielspezifikation / Anforderung Gewicht Selbsteinschätzungspunktzahl (1-10) Genauigkeit der Temperaturregelung PID-Regelung innerhalb von ±0,5 °C vom Sollwert 25% Abweichung der Luftstromgleichmäßigkeit Weniger als ±0,3 m/s Abweichung zwischen den Zonen 20% Spezifischer Energieverbrauch Ziel < 1,5 kWh pro kg verdampftem Wasser 20% Sanitär- & Zugänglichkeit Entnehmbare Regale, abgerundete Ecken, CIP-kompatibel 20% Materialqualität Alle Kontaktflächen AISI 304 oder höher 15% Häufig gestellte Fragen (FAQ)
Fazit und nächste Schritte

- Startseite
- Produkte
- Über
- Nachrichten
- Gehäuse
- Downloads
- Kontakt