
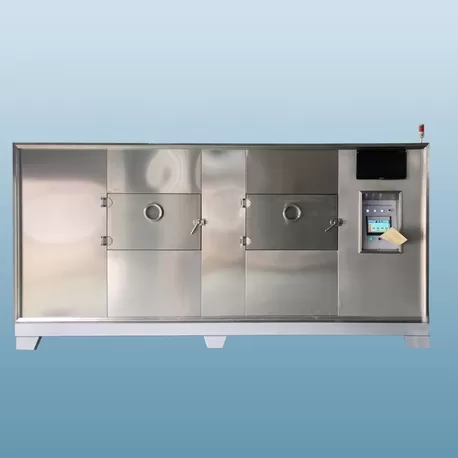
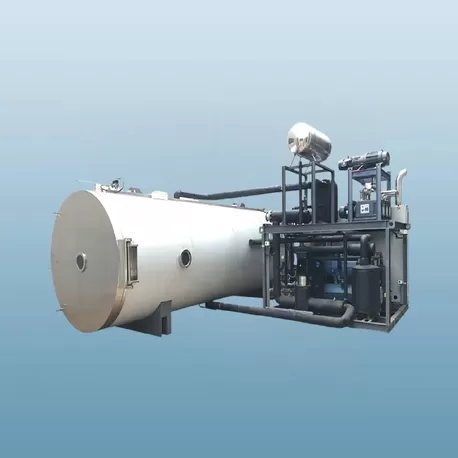
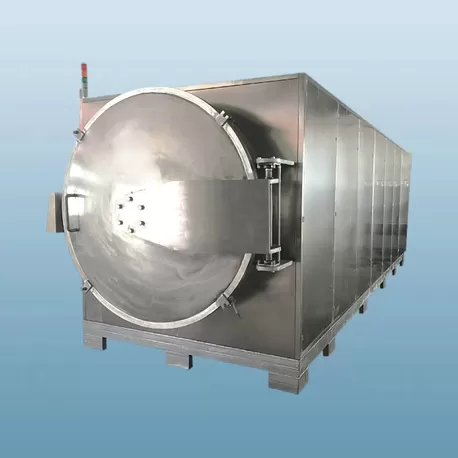
Steigende industrielle Stromtarife und strenge Unternehmensziele zur Kohlenstoffreduzierung zwingen Verarbeitungsanlagen dazu, ihre energieintensivsten Betriebseinheiten zu überprüfen. Industrielles Trocknen rangiert konstant an der Spitze der thermischen Energieverbrauchsprofile in Lebensmittel-, Pharma- und Chemieanlagen.
Seit Jahrzehnten dient die konventionelle Gefriertrocknung als der Standardmaßstab für wertvolle, wärmeempfindliche Materialien. Doch die rasche technische Verfeinerung industrieller Mikrowellen-Vakuum Systeme hat eine tragfähige Alternative geschaffen, die diese Überlegenheit in Frage stellt.
Während Produktionsleiter, Chemieingenieure und Betriebsleiter ihre Investitionsbudgets für 2026 und darüber hinaus planen, bleibt das Kernproblem bestehen: Sollten Sie den bewährten, makellosen Weg des industriellen Gefriertrockners beibehalten oder zu den schnellen, kohlenstoffärmeren Mechanismen der Mikrowellen-Vakuumtrocknung (MVD) wechseln?
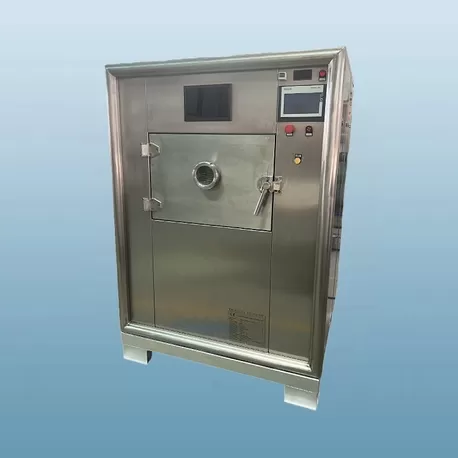
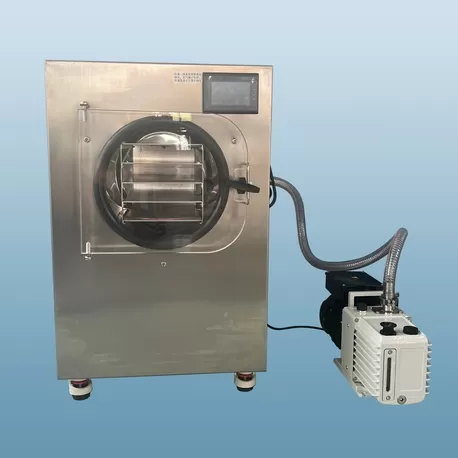
Bei Nasan entwickeln wir sowohl industrielle Gefriertrocknungsanlagen als auch Hochleistungs-Mikrowellen-Vakuumtrocknungssysteme. Wenn Sie sofortige Zyklus-Simulationen oder Kostenberechnungen für Ihre spezifischen Rohstoffe benötigen, kontaktieren Sie noch heute unser Ingenieurteam, um eine Anfrage zu stellen. Andernfalls lesen Sie diesen betrieblichen Vergleich, um zu bewerten, welche Technologie zu Ihren Fertigungs-Roadmaps für 2026 passt.
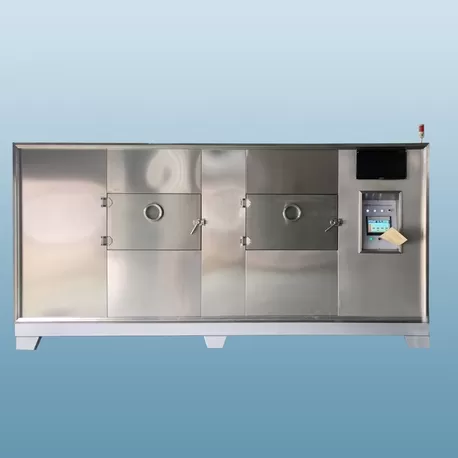
1. Der Fertigungs-Kreuzungspunkt 2026: Energie, Durchsatz und ESG
Das Fertigungsumfeld von 2026 wird unkontrollierte Betriebsausgaben (OPEX) nicht tolerieren. Die Überwachungsrahmen für Scope 1 und Scope 2 Emissionen werden in Nordamerika, Europa und Asien strenger. Anlagen können es sich nicht mehr leisten, mehrtägige Batch-Zyklen durchzuführen, wenn schnellere, energieärmere thermodynamische Wege existieren.
Die traditionelle Gefriertrocknung erzeugt eine goldene Standardstrukturintegrität, aber sie tut dies durch brutale Kühlung und verlängerte Sublimationszyklen. Chargen belegen oft die Verarbeitungsbereiche für 24 bis 48 Stunden und binden damit das Betriebskapital auf dem Werksgelände.
Gleichzeitig verlangt der globale Markt eine hohe Retention aktiver Verbindungen, ein knackiges Mundgefühl in funktionalen Snacks und eine schnelle Rekonstitution in bioaktiven Stoffen. Dies bringt Mikrowellen-Vakuum Technologie direkt ins Blickfeld. Anlagenleiter müssen die Qualität der Konservierung gegen die thermischen Kosten pro Kilogramm verdampfter Feuchtigkeit abwägen.
2. Tiefenblick: Mikrowellen-Vakuumtrocknung (MVD) Mechanik
Die Mikrowellen-Vakuumtrocknung vereint volumetrische elektromagnetische Erwärmung mit subatmosphärischem Druck. Anstatt sich auf leitende oder konvektive Wärmeübertragung zu verlassen, lenken Magnetrons oder Festkörpergeneratoren elektromagnetische Strahlung in die feuchte Matrix.
Wassermoleküle besitzen ein permanentes elektrisches Dipol. Unter einem wechselnden elektromagnetischen Feld (typischerweise 915 MHz oder 2450 MHz) rotieren diese Dipole Milliarden von Malen pro Sekunde. Diese intermolekulare Reibung erzeugt sofortige interne Wärme im gesamten Volumen des Produkts.
Gleichzeitig senkt eine Vakuumpumpe den Druck in der inneren Kammer auf zwischen 10 und 100 Millibar. Bei diesen reduzierten Drücken kocht und verdampft Wasser bei Temperaturen von so niedrig wie 25°C bis 45°C. Feuchtigkeit verwandelt sich in Dampf im Inneren des Produktkerns und entweicht entlang von Druckgradienten nach außen.
Kerntechnische Vorteile der MVD
Reduzierte Zykluszeiten: Die Trocknungszeiten sinken von zweistelligen Stunden auf Intervalle zwischen 30 und 180 Minuten.
Direkte Energiekopplung: Thermische Energie geht direkt in dipolare Feuchtigkeit, anstatt Luftmassen, Tabletts oder die Wände der Vakuumkammer zu erwärmen.
Kontrollierte Expansion ("Puffing"): Die schnelle interne Dampferzeugung kann offene, knusprige Zellstrukturen ohne strukturellen Zusammenbruch erzeugen.
Kontinuierliches oder semi-kontinuierliches Potenzial: Viele Mikrowellen-Vakuumsysteme unterstützen rotierende Trommelkonfigurationen oder mehrstufige Vakuum-Ladeverschlüsse, die kontinuierliche Fertigungsabläufe optimieren.
Technische Einschränkungen
Mikrowellen-Vakuumsysteme erfordern ein anspruchsvolles Design, um Plasmaentladung (Bogenbildung) im Vakuum zu verhindern. Ungleichmäßige dielektrische Eigenschaften innerhalb unregelmäßiger oder heterogener Schüttgüter können auch lokale thermische Durchbrennungen ("Hot Spots") verursachen, wenn das Felddesign präzise Rotation oder mechanische Rührmechanismen vermissen lässt.
3. Der etablierte Standard: Industrielles Gefriertrocknen
Industrielles Gefriertrocknen oder Lyophilisation trennt Feuchtigkeit durch Sublimation. Der Prozess friert das Produkt vollständig unter seinem niedrigsten eutektischen Punkt oder der Glasübergangstemperatur ein, typischerweise -30°C bis -50°C.
Sobald das Produkt gefroren ist, aktiviert die primäre Trocknungsphase eine Kammer, die auf ultrahohes Vakuum (häufig unter 0,1 mbar) abgesenkt wird. Strahlungs- oder leitfähige Regalheizung liefert die latente Wärme der Sublimation. Eiskristalle wandeln sich direkt von fest zu Dampf um, ohne eine flüssige Phase zu durchlaufen.
Eine sekundäre Desorptionsphase erhöht dann die Regaltemperaturen, um gebundene Feuchtigkeitsmoleküle zu entfernen, und hinterlässt eine knochentrockene, strukturell intakte Matrix.
Unbestrittene Stärken des Gefriertrocknens
Null Kapillarkollaps: Da Eis direkt sublimiert, bleibt die ursprüngliche physikalische Geometrie nahezu unverändert.
Überlegene Rehydrierung: Die leeren Taschen, die von evakuierten Eiskristallen hinterlassen werden, ermöglichen eine sofortige Rehydrierung bei Kontakt mit Flüssigkeiten.
Maximale Lebensfähigkeit für lebende Kulturen: Zerbrechliche Proteine, Impfstoffe und bestimmte probiotische Stämme erleiden bei korrektem Einfrieren minimale thermische Denaturierung.
Inhärente betriebliche Hindernisse
Gefriertrockner tragen immense CAPEX- und OPEX-Burden. Die Kühlsysteme müssen kontinuierlich laufen und hohe elektrische Lasten ziehen, um Kondensatoren auf -50°C bis -85°C zu bringen. Die Gesamtdurchlaufzeiten betragen regelmäßig 24 bis 72 Stunden, was zu erheblichen Energiekosten und großen Betriebsflächen führt.
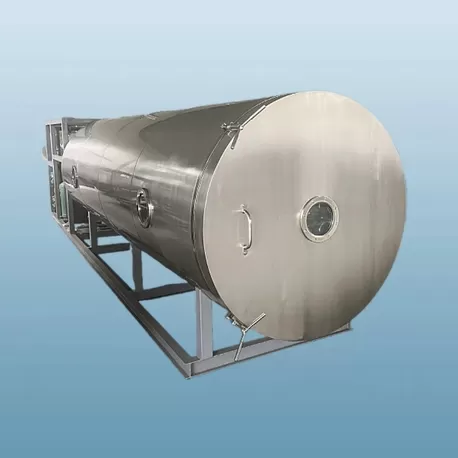
4. Direkter Vergleich: Mikrowellen-Vakuum vs. Gefriertrocknen
Um zu sehen, wie sich diese beiden Prozesse anhand standardisierter industrieller Kennzahlen vergleichen, überprüfen Sie die betriebliche Aufschlüsselung unten:
| Betriebskennzahl | Mikrowellen-Vakuumtrocknung (MVD) | Industrielle Gefriertrocknung (FD) |
|---|---|---|
| Durchschnittliche Zyklusdauer | 45 Minuten – 3 Stunden | 20 – 48+ Stunden |
| Betriebsdruckregime | 10 bis 100 mbar (Raues Vakuum) | 0,01 bis 0,5 mbar (Tiefes Vakuum) |
| Thermischer Mechanismus | Intern volumetrisch (Dielektrisch) | Leitende/strahlende Sublimation |
| Energieverbrauch (kWh / kg H₂O entfernt) | Ca. 1,0 – 1,8 kWh/kg | Ca. 3,0 – 6,5 kWh/kg |
| Produkttextur & -form | Erweitert, porös, knusprig ("gepufft") | Schaumartig, hochporös, spröde |
| Investitionskosten (CAPEX) | Moderat bis Hoch | Sehr Hoch |
| Betriebskosten (OPEX) | Niedrig bis Moderat | Hoch |
| Fläche pro Tonne Output | Kompakt, dynamischer Durchsatz | Umfangreich (Kammern + Kondensatoren) |
Durchsatz und Produktionseffizienz
Zeit übersetzt sich in Kapazität. Eine Anlage, die ein 80-minütiges Mikrowellen-Vakuum-Rezept betreibt, kann innerhalb eines einzigen Arbeitstags 10 bis 12 Zyklen abschließen. Ein Gefriertrockner, der nebenbei läuft, könnte sich noch mitten in seiner primären Sublimationsphase bei einer einzelnen Charge befinden.
Diese Umschlaggeschwindigkeit verändert die Lagerdynamik. Anlagenbetreiber, die MVD betreiben, können schnell auf Schwankungen in der Lieferkette reagieren, während Gefriertrocknungsbetreiber größere Pufferbestände aufrechterhalten müssen, um lange Batchzyklen auszugleichen.
Energieprofile und Kohlenstoffbilanzierung
Industrielle Gefriertrockner müssen das Material kühlen, eine massive Kammer auf Tiefvakuumniveau evakuieren, kontinuierlich Kondensatorplatten einfrieren und langsam Regale erhitzen. Jede Phase verbraucht erhebliche Strommengen.
Eine kommerzielle Mikrowellen-Vakuum-Anlage eliminiert die tiefen Kühl- und mechanischen Gefrierphasen vollständig. Durch die strikte Kopplung der Energie an flüchtige Feuchtigkeit bei flachem Vakuum reduziert MVD die Gesamteingaben um etwa 40 % bis 65 % im Vergleich zu vollständigen Lyophilisierungsdurchläufen.
Produktqualität und organoleptische Eigenschaften
Die Gefriertrocknung bewahrt die makellose äußere Form frischer Botanicals, Früchte und empfindlicher Proteine. Die Schrumpfung liegt nahe null. MVD hingegen erzeugt einen angenehmen, luftigen Crunch aufgrund der kontrollierten internen Dampferweiterung.
Für die Nahrungsmittelkonservierung zeigen mehrere peer-reviewed thermische Studien, dass die Mikrowellen-Vakuumtrocknung bei niedrigen Temperaturen zwischen 85 % und 95 % der Ascorbinsäure, Polyphenole und aktiven Enzyme erhält – nahezu die Ergebnisse der Gefriertrocknung spiegelnd, während der Durchlauf in einem Bruchteil der Zeit abgeschlossen wird.
5. Strategische Anwendungs-Matrix für Produktionsanlagen 2026
Die Wahl der Ausrüstung hängt ganz von den physikalischen Eigenschaften Ihres Materials, dem Produktionsvolumen und den Einzelhandelspreisen ab. Die nachstehenden Hinweise skizzieren, wie Verarbeiter diese Trocknungsverfahren verteilen:
1. Hochwertige Lebensmittel, Süßwaren und Haustierleckereien
Moderne Haustierfutterverarbeiter und funktionale Snackproduzenten wandern stark zu Mikrowellen-Vakuum-Anlagen. Der leichte innere Druckabfall dehnt die Stücke auf natürliche Weise aus und erzeugt einen deutlichen Crunch, den die Verbraucher schätzen.
Optimal für MVD: Frucht-Crunchies, Käsebissen, Fleischwürfel für rohe Haustierformeln und erweiterte Gemüsesnacks.
Gefriertrocknung beibehalten: Intakte ganze Beeren, die für Premiumverpackungen bestimmt sind, bei denen kosmetische Schrumpfung zur Ablehnung führt.
2. Bio-Pharmazeutika, Probiotika und Kräuterextrakte
In der Bioprozessierung bedeutet thermische Zerstörung finanziellen Verlust. Bestimmte aktive pharmazeutische Inhaltsstoffe (APIs) und hochdichte flüssige pflanzliche Extrakte trocknen außergewöhnlich gut unter rauen Vakuum-Mikrowellenfeldern.
Nasan spezialisiert sich auf sanitäre Vakuum-Setups, die während des gesamten Prozesses niedrige Produkttemperaturen aufrechterhalten. Wenn Extrakte eine hohe Viskosität oder klebrige Zuckergehalte besitzen, trocknen Mikrowellen-Vakuum-Systeme sie direkt zu brüchigen, kristallartigen Kuchen ohne Karamellisierung.
3. Fortschrittliche technische Materialien, Keramiken und Polymere
Fortschrittliche Ingenieurmaterialien können die durch oberflächenfirstes Heißlufttrocknen verursachten inneren Spannungsrisse nicht tolerieren. Keramische Grünkörper, Aerogele, Katalysatoren und spezialisierte Funktionshölzer profitieren von volumetrischer Erwärmung. MVD entzieht gebundenes Wasser durch offene Mikrok Channels und verhindert strukturelle Verzerrungen.
6. Der Trend 2026: Hybrides Trocknen und adaptive Verarbeitung
Zukunftsorientierte Anlageningenieure betrachten Kapitalanlagen selten als Alles-oder-Nichts-Wettbewerb. Die profitabelsten Fabriken, die 2026 betrieben werden, werden hybride thermische Regime nutzen.
Eine aufkommende industrielle Technik ist Mikrowellenunterstütztes Gefriertrocknen (MAFD). Die Einführung kontrollierter elektromagnetischer Wellen in die primäre Sublimationszone beseitigt den Hauptengpass des Gefriertrocknens: langsame Wärmeübertragung durch trockene, isolierende Produktschichten.
Ein weiteres beliebtes Format ist die gestufte Entwässerung: Verwendung konventioneller Methoden zur Entfernung von freier Oberflächenfeuchtigkeit, gefolgt von Mikrowellen-Vakuum-Trocknung, um gebundene Feuchtigkeit über kritische Schwellen hinweg zu entfernen. Dieser sequenzielle Ansatz maximiert die Effizienz der Linie und hält die Betriebskosten im Gleichgewicht.
7. Partnerschaft mit Nasan für maßgeschneiderte Trocknungslösungen
Ausrüstungshersteller, die nur Gefriertrockner verkaufen, werden Ihnen sagen, dass Sublimation der einzige Weg zu hochwertiger Produktqualität ist. Hersteller, die nur Mikrowellensysteme herstellen, werden darauf bestehen, dass Gefriertrockner obsolet sind. Die Realität liegt in Ihrer Produktchemie, Feuchtigkeitsisotherme und finanziellen Zielen.
Mit mehr als 20 Jahren praktischer Forschung, Ingenieurwesen und Fertigungserfahrung bietet Nasan eine ausgewogene Perspektive. Wir entwerfen und bauen robuste industrielle Gefriertrockner, maßgeschneiderte Mikrowellen-Vakuum-Systeme und kontinuierliche industrielle Trockner für Kunden weltweit.
Die Trocknungsmaschinen von Nasan sind in über 40 Ländern weltweit im Einsatz, einschließlich anspruchsvoller Fertigungsumgebungen in den Vereinigten Staaten, Deutschland, Frankreich und den Vereinigten Arabischen Emiraten. Unsere Ingenieure führen Pilotversuche mit Ihren tatsächlichen Rohstoffen durch, validieren Feuchtigkeitskurven, Kilowattstundenprofile und sensorische Ergebnisse, bevor Sie Kapital investieren.
Bereit, Ihre industrielle Trocknungslinie für 2026 zu konfigurieren?
Kontaktieren Sie noch heute die Ingenieurabteilung von Nasan. Reichen Sie eine
Anfrage ein, um Ihr Produktionsvolumen zu besprechen, eine Machbarkeitsbewertung anzufordern oder
einen Pilotmaterialtest in unseren technischen Zentren zu planen.
Häufig gestellte Fragen (FAQ)
Q1: Kann ein Mikrowellen-Vakuumsystem unseren bestehenden industriellen Gefriertrockner vollständig ersetzen?
A1: Es hängt von Ihrer Formulierung und Ihren Verpackungsanforderungen ab. Wenn Ihr Produkt eine exakte Nullschrumpfung der physikalischen Geometrie erfordert oder lebende, empfindliche virale Vektoren beinhaltet, bleibt ein industrieller Gefriertrockner die beste Wahl. Wenn Sie jedoch feste Lebensmittel, Extrakte, Pürees oder chemische Granulate herstellen, kann ein Mikrowellen-Vakuum-System oft identische Haltbarkeit und Nährstoffgehalte in einem Bruchteil der Zeit und der Betriebskosten liefern.
Q2: Besteht beim Mikrowellen-Vakuumtrocknen das Risiko von thermischem Anbrennen?
A2: Wenn es richtig konstruiert ist, tritt thermisches Anbrennen nicht auf. Da der Prozess unter Vakuum (typischerweise unter 50 mbar) arbeitet, sinkt der Siedepunkt des Wassers auf 30°C–40°C. Wasser wirkt als verdampfender Wärmesenke, absorbiert die Mikrowellenenergie und gibt sie ab. Die Produkttemperatur kann nicht über den Sättigungspunkt steigen, solange freies Wasser vorhanden ist. Nasan-Systeme integrieren auch Temperatursensoren und Feldausgleich, um Hotspots zu verhindern.
Q3: Wie vergleicht sich die Investitionskosten (CAPEX) von MVD mit einem Gefriertrockner?
A3: Ein Mikrowellen-Vakuumsystem in kommerzieller Größe erfordert im Allgemeinen 25% bis 45% geringere Investitionsausgaben als ein Gefriertrocknungssystem mit vergleichbarem Durchsatz. Darüber hinaus kann aufgrund der kürzeren MVD-Zyklen, die in Stunden und nicht in Tagen abgeschlossen werden, ein kleinerer MVD-Fußabdruck die jährliche Produktion einer massiven Gefriertrocknungsanlage erreichen.
Q4: Welche Wartung ist für ein kommerzielles Mikrowellen-Vakuumsystem erforderlich?
A4: Die routinemäßige Wartung umfasst Inspektionen der Vakuumdichtungen, das Management des Vakuumpumpenöls, die Reinigung der Kammer und die Überwachung der Effizienz der Magnetron- oder Festkörpergenerator-Ausgangsleistung. Im Gegensatz zu Gefriertrocknern gibt es keine komplexen Niedertemperatur-Kaskadenkühlsysteme, thermischen Ausdehnungsloops oder überdimensionierte Eiskondensatorflächen, die abgetaut und gewartet werden müssen.
Q5: Wie kann ich bestätigen, ob mein Material in einem Mikrowellen-Vakuumsetup funktioniert?
A5: Kaufen Sie niemals kommerzielle thermische Geräte ohne Materialvalidierung. Kontaktieren Sie Nasan, um ein Protokoll für die Rohmaterialprüfung zu koordinieren. Unsere Prozessingenieure werden die dielektrischen Eigenschaften Ihres Produkts bestimmen, die Trocknungsraten analysieren, den genauen Energieverbrauch berechnen und fertige Produktmuster zur Überprüfung durch Ihr QA-Team präsentieren.