







Pour les responsables de production dans les industries pharmaceutiques, nutraceutiques et de produits chimiques fins, les méthodes de séchage conventionnelles créent souvent un compromis entre le débit et l'intégrité du produit. Le séchage à l'air chaud induit une dégradation thermique, tandis que la lyophilisation entraîne des coûts opérationnels élevés et de longs temps de cycle. L'équipement de séchage sous vide à micro-ondes élimine ce compromis en appliquant de l'énergie micro-ondes volumétrique à l'intérieur d'une chambre à vide. Cette combinaison abaisse les points d'ébullition de l'eau à 30–45 °C et accélère l'élimination de l'humidité sans augmenter la température du matériau en vrac. Ci-dessous, nous examinons sept indicateurs de performance quantifiables, comparons les alternatives technologiques et fournissons des solutions d'ingénierie validées par les installations industrielles de Nasan.
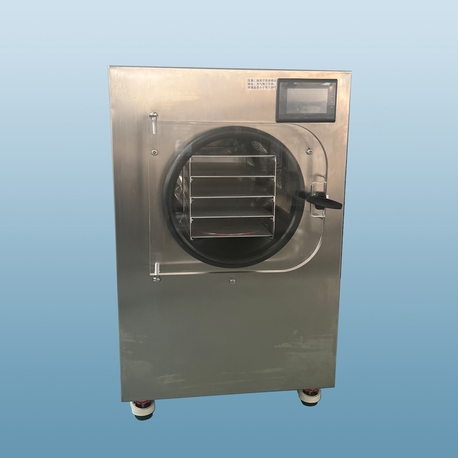
1. Cinétique de séchage et mécanisme de transfert d'énergie
Contrairement aux systèmes conducteurs ou convectifs où la chaleur pénètre de la surface vers l'intérieur, l'équipement de séchage sous vide à micro-ondes génère de la chaleur directement à l'intérieur des molécules d'eau du produit via l'hystérésis diélectrique. Le champ électromagnétique alternatif (typiquement 915 MHz ou 2,45 GHz) fait tourner des molécules polaires des milliards de fois par seconde, produisant de la chaleur par friction. Pendant ce temps, l'environnement sous vide (pression absolue 20–100 mbar) permet à la vapeur de s'échapper à des températures beaucoup plus basses. L'effet combiné offre trois avantages distincts :
Profil de chauffage volumétrique – Élimine les gradients de température entre le cœur et la surface, empêchant le durcissement de la coque.
Faible exposition thermique – Les API sensibles à la chaleur, les probiotiques et les colorants naturels conservent >92% de leur puissance.
Haute efficacité d'évaporation – Élimine 1 kg d'eau en utilisant seulement 0,85–1,1 kWh, contre 1,8–2,5 kWh pour le séchage sous vide conventionnel.
Les systèmes industriels de Nasan intègrent la simulation de champ électromagnétique (HFSS) pour atteindre une uniformité de chauffage de ±2% sur un volume de travail de 600 L, même pour des matériaux ayant des propriétés diélectriques hétérogènes.
2. Analyse comparative : Séchage sous vide à micro-ondes vs. Lyophilisation vs. Four sous vide
Les ingénieurs de processus évaluent fréquemment trois technologies pour les poudres sensibles à la chaleur. Le tableau ci-dessous présente des données du monde réel sur le séchage d'un extrait de ginseng (humidité initiale 68% wb, cible ≤2%).
Sécheur à étagère sous vide (60 °C, 30 mbar) – Temps de cycle 22 heures ; variation d'humidité finale ±1,2 % ; décoloration brunâtre notable due à la réaction de Maillard.
Lyophilisateur (lyophilisation) – Excellente apparence du produit mais temps de cycle de 38 heures ; coût d'investissement >450 000 $ pour un lot de 200 kg ; énergie 2,4 kWh/kg d'eau éliminée.
L'équipement de séchage sous vide à micro-ondes – Temps de cycle réduit à 105 minutes ; uniformité d'humidité ±0,3 % ; consommation d'énergie 0,92 kWh/kg d'eau ; pas d'oxydation de surface due à l'atmosphère inerte sous vide.
Pour des produits de haute valeur tels que des baies riches en anthocyanines, des souches de lactobacilles ou des extraits de curcuma, le court temps de résidence et l'absence d'oxygène préservent à la fois la bioactivité et les propriétés organoleptiques. Nasan a documenté une rétention totale de phénoliques supérieure de 37 % par rapport aux fours à air forcé conventionnels et un coût par kilogramme inférieur de 22 % par rapport à la lyophilisation.
3. Paramètres techniques qui déterminent la performance de l'équipement
La sélection ou la spécification de l'équipement de séchage par micro-ondes sous vide nécessite une évaluation précise de trois domaines d'ingénierie interdépendants. Des choix sous-optimaux entraînent des arcs, un surchauffage localisé ou une faible efficacité énergétique.
3.1 Sélection de la densité de puissance micro-ondes et de la fréquence
La densité de puissance (W/g de charge humide) contrôle directement le taux de chauffage. Pour la plupart des poudres organiques, une densité de 1,2–2,0 W/g produit des taux de montée en température sûrs de 2–5 °C/min. Des densités plus élevées risquent un emballement thermique lorsque l'humidité résiduelle tombe en dessous de 10 %. Les contrôleurs avancés de la gamme de produits de Nasan présentent un fonctionnement de magnétron pulsé (cycles on/off aussi courts que 5 secondes) et un balayage de fréquence entre 2,4 et 2,5 GHz, empêchant les motifs d'ondes stationnaires.
3.2 Niveau de vide et gestion de la vapeur
Une pression de chambre plus basse (absolue 15–50 mbar) accélère la diffusion de l'humidité mais peut provoquer un gonflement dans des matériaux riches en sucre ou en protéines. Une pompe à vide à palettes rotatives multistades combinée à un condenseur de surface (fluide de refroidissement à 5 °C) maintient une pression stable tout en extrayant jusqu'à 18 kg d'eau/heure par m³ de volume de chambre. Les systèmes de gestion de vapeur intégrés de Nasan récupèrent 85 % de la chaleur latente pour le préchauffage de l'eau de nettoyage, réduisant la consommation totale de vapeur de 15 %.
3.3 Manipulation des matériaux et uniformité de champ
Des champs électromagnétiques non uniformes provoquent des zones sous-séchées et des points carbonisés. Les solutions industrielles incluent des tambours rotatifs (2–6 tr/min), des convoyeurs vibrants avec revêtement en PTFE et des agitateurs de mode tournant à 10–20 tr/min. L'équipement de séchage par micro-ondes sous vide de Nasan utilise une simulation électromagnétique 3D pour optimiser le positionnement des guides d'onde, atteignant un coefficient de variation (CV) inférieur à 3 % pour la distribution de température de charge.
4. Validation de processus spécifique à l'application
Quatre industries ont adopté l'équipement de séchage par micro-ondes sous vide comme norme pour les produits premium. Voici les paramètres de cas validés.
Intermédiaires pharmaceutiques – Séchage de trihydrate de céfixime de 52 % à 0,8 % d'humidité en 75 minutes sans formation d'impuretés. Conforme aux cGMP (buses CIP, acier 316L électropolies, drainabilité complète).
Poudres alimentaires fonctionnelles – Déshydratation de matcha, moringa et pulpe de baobab. Le micro-ondes sous vide préserve la chlorophylle et évite le brunissement, offrant un score de couleur verte (ΔE < 2). La rétention des terpènes volatils dépasse 94 %.
Enzymes industrielles – Pour les granules immobilisées de lipase, le séchage à basse température (max 42 °C) conserve 96 % d'activité, tandis que le séchage par pulvérisation à 80 °C entraîne 35 % de dénaturation.
Matériaux de cathode de batterie lithium-ion – Élimination du solvant NMP des boues de LiFePO₄ : un séchage uniforme empêche la fissuration des électrodes vertes, améliorant la densité énergétique finale de 8 %.
Une installation Nasan pour un extracteur botanique européen a traité des lots de 220 kg de camomille en 2,2 heures, contre 16 heures dans un four sous vide, avec une rétention d'huile essentielle améliorée de 59 % à 93 %.
5. Résoudre les défis de production courants avec une conception ingénierie
Malgré ses avantages, le séchage micro-ondes sous vide présente des obstacles techniques potentiels. Voici cinq points de douleur industriels fréquents et des stratégies de mitigation validées.
Défi : Chauffage non uniforme en raison de la géométrie de la charge
Solution : Mettre en œuvre un tambour rotatif avec des déflecteurs internes et un générateur micro-ondes à fréquence variable (2,45 GHz ±50 MHz). Cette homogénéisation dynamique du champ réduit le CV de température de 12 % à 3 %.Défi : Décharge de plasma (arc) à basse pression – Des bords tranchants ou de la poussière conductrice peuvent provoquer une corona.
Solution : Utiliser des soudures internes arrondies et purger de l'azote (200 ml/min) pour élever le minimum de Paschen. Les chambres anti-arc de Nasan incluent des revêtements internes en PTFE pour des matériaux hautement conducteurs.Difficulté dans le traitement continu – Les systèmes par lots limitent le débit pour les lignes à fort volume.
Solution : Séchoir à micro-ondes sous vide continu avec des alimentateurs à sas doubles et des sections de magnétron décalées atteignant un débit de 500 kg/h pour les fruits tranchés.Produit collant aux plateaux – Les matériaux riches en sucre ou en matières grasses deviennent adhésifs tôt dans le cycle.
Solution : Lit de convoyeur vibratoire avec surface revêtue de silicone, combiné avec une énergie micro-ondes pulsée (5 s allumé, 3 s éteint) pour éviter la fusion localisée.Forte dépense en capital initiale – Justification budgétaire.
Solution : Analyse des coûts du cycle de vie : des cycles 70 % plus courts réduisent les coûts de main-d'œuvre et d'énergie. La tarification premium des produits (par exemple, certifiés biologiques, haute puissance) permet un retour sur investissement en 10 à 16 mois.

6. Évaluation économique : Répartition des coûts d'exploitation et ROI
L'adoption de matériel de séchage sous vide à micro-ondes change le modèle financier pour les séchoirs sous contrat et la production interne. Une installation à échelle moyenne traitant 500 tonnes/an d'extraits de plantes rapporte la comparaison suivante des dépenses opérationnelles annuelles (OPEX) (tous les chiffres en USD).
Électricité (magnetron, pompe à vide, contrôles) : 8 200 $ – Basé sur 0,12 $/kWh et 0,95 kWh/kg d'eau évaporée.
Eau de refroidissement pour le condenseur : 1 900 $ – Boucle fermée recirculée avec tour de refroidissement.
Maintenance (remplacement du magnetron tous les 8 000 h, joints) : 3 500 $.
Main-d'œuvre (un opérateur par poste, 2 postes) : 24 000 $ – Comparé à 68 000 $ pour la lyophilisation nécessitant trois postes et un broyage post-traitement.
Total OPEX annuel : 37 600 $ contre séchoir à étagères sous vide (58 200 $) et lyophilisateur (112 000 $).
De plus, une qualité de produit améliorée permet des primes de prix de 15 à 25 % pour les étiquettes « séché à basse température » et « bioactifs préservés ». Le ROI se produit généralement dans les 14 mois pour les applications d'utilisation continue.
7. Questions Fréquemment Posées (FAQ) Sur les Systèmes de Séchage Sous Vide à Micro-ondes
Q1 : Quelle est la taille de lot maximale réalisable avec des équipements de séchage sous vide à micro-ondes industriels ?
A1 : Les systèmes à chambre unique varient de 50 L à 2 500 L de volume de travail. Pour une densité de masse typique de 400 kg/m³, les plus grandes unités traitent jusqu'à 1 000 kg par lot. Pour un débit plus élevé, les conceptions modulaires de Nasan permettent des chambres parallèles fonctionnant à partir d'un système de vide et d'alimentation partagé, évoluant jusqu'à 5 tonnes par heure.
Q2 : Les équipements de séchage sous vide à micro-ondes peuvent-ils gérer des solvants organiques tels que l'éthanol ou l'acétone ?
A2 : Oui, mais uniquement avec une construction certifiée ATEX. Les vapeurs de solvant nécessitent des magnétrons à épreuve d'explosion, un purging avec gaz inerte et des dispositifs d'arrêt de flamme sur les lignes de vide. L'équipement de la série solvant de Nasan est conforme aux normes Zone 1/21 et inclut un suivi automatique de la concentration de solvant.
Q3 : Quelle est la durée de vie typique des générateurs à micro-ondes (magnetrons) en production continue ?
A3 : Les magnétrons industriels à onde continue classés à 1,5 kW fournissent 6 000 à 9 000 heures lorsqu'ils sont utilisés en dessous de 80 % de la puissance maximale. Nasan propose une maintenance prédictive avec des compteurs d'heures et des diagnostics de sortie de puissance ; de nombreux utilisateurs dépassent 10 000 heures avant le remplacement.
Q4 : Y a-t-il un risque de défaillance thermique pendant que le produit sèche ?
A4 : La défaillance thermique se produit lorsque les régions sèches absorbent mal les micro-ondes, provoquant une surchauffe des zones encore humides. Les équipements modernes évitent cela grâce à un contrôle en boucle fermée utilisant des capteurs d'humidité NIR en ligne et une thermométrie par fibre optique. Lorsque l'humidité tombe près de la cible, le système réduit la puissance ou passe en mode pulsé. L'algorithme de détection de point final de Nasan termine automatiquement le cycle à ±0,2 % d'humidité résiduelle.
Q5 : Comment la texture du produit se compare-t-elle à celle des matériaux lyophilisés ?
A5 : Pour les matériaux poreux comme les fruits, l'extrait de café ou les poudres de protéines, le séchage sous vide à micro-ondes produit une structure à cellules ouvertes similaire sans rétrécissement, car l'eau s'évapore rapidement en dessous du point d'ébullition. Les taux de réhydratation sont généralement de 85 à 95 % par rapport aux équivalents lyophilisés, mais à 30 % du coût. Pour les céramiques denses ou les compacts pharmaceutiques, le chauffage uniforme empêche mieux la formation de fissures que le séchage sous vide conventionnel.
8. Intégration Prête pour l'Avenir : Industrie 4.0 et Contrôle Piloté par IA
La prochaine génération de matériel de séchage sous vide à micro-ondes intègre la spectroscopie diélectrique en temps réel, permettant au système d'ajuster la distribution de puissance par zone de produit. Nasan déploie actuellement un réseau neuronal basé sur le cloud qui compare les trajectoires de séchage à travers des centaines d'installations pour recommander des profils de densité de puissance optimaux pour de nouveaux matériaux. Les premiers utilisateurs rapportent une réduction supplémentaire de 12 % de la consommation d'énergie et une diminution de 50 % des cycles de validation pour de nouveaux produits.
Pour les équipes de production cherchant à se différencier par des produits à étiquette propre, à haute puissance ou certifiés biologiques, la transition vers le séchage sous vide micro-ondes n'est pas une amélioration incrémentale mais une redéfinition stratégique de la capacité de processus. La technologie permet une réponse plus rapide à la demande du marché, des coûts d'exploitation réduits et des indicateurs de qualité supérieurs qui justifient des prix premium.
Prêt à évaluer l'équipement de séchage sous vide micro-ondes pour votre produit spécifique ? Partagez l'humidité initiale de votre matériau, l'humidité résiduelle cible et le volume de production avec le groupe d'ingénierie de processus de Nasan. Nous proposons des tests d'échantillons gratuits dans notre laboratoire à l'échelle pilote, un modèle de ROI détaillé et une garantie de performance.
Envoyez votre demande maintenant pour sécuriser une solution de séchage personnalisée adaptée à vos objectifs de débit et de qualité.