







Für Produktionsleiter in der pharmazeutischen, nutraceutical und feinen chemischen Industrie schaffen herkömmliche Trocknungsmethoden oft einen Kompromiss zwischen Durchsatz und Produktintegrität. Heißlufttrocknung führt zu thermischer Zersetzung, während Gefriertrocknung hohe Betriebskosten und lange Zykluszeiten mit sich bringt. Mikrowellen-Vakuumtrocknungsgeräte beseitigen diesen Kompromiss, indem sie volumetrische Mikrowellenenergie in einer Vakuumkammer anwenden. Diese Kombination senkt die Siedepunkte von Wasser auf 30–45 °C und beschleunigt die Feuchtigkeitsentfernung, ohne die Temperatur des Schüttguts zu erhöhen. Im Folgenden untersuchen wir sieben quantifizierbare Leistungsindikatoren, vergleichen Technologiealternativen und bieten Ingenieurlösungen, die durch Nasan’s industrielle Installationen validiert wurden.
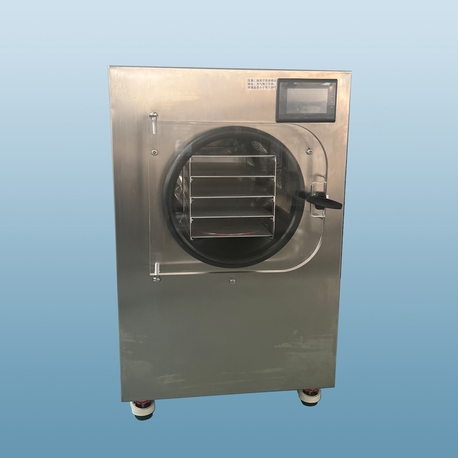
1. Trocknungskinetik und Energieübertragungsmechanismus
Im Gegensatz zu leitenden oder konvektiven Systemen, bei denen die Wärme von der Oberfläche nach innen eindringt, erzeugt Mikrowellen-Vakuumtrocknungsgeräte Wärme direkt in den Wassermolekülen des Produkts durch die dielektrische Hysterese. Das wechselnde elektromagnetische Feld (typischerweise 915 MHz oder 2,45 GHz) bewirkt, dass polare Moleküle Milliarden von Malen pro Sekunde rotieren und Reibungswärme erzeugen. In der Zwischenzeit ermöglicht die Vakuumumgebung (absoluter Druck 20–100 mbar) den Dampf, bei viel niedrigeren Temperaturen zu entweichen. Der kombinierte Effekt bringt drei deutliche Vorteile:
Volumetrisches Heizprofil – Beseitigt Temperaturgradienten zwischen Kern und Oberfläche und verhindert das Verhärten der Hülle.
Niedrige thermische Belastung – Wärmeempfindliche APIs, Probiotika und natürliche Farbstoffe behalten >92% Wirksamkeit.
Hohe Verdampfungseffizienz – Entfernt 1 kg Wasser mit nur 0,85–1,1 kWh, im Vergleich zu 1,8–2,5 kWh für herkömmliche Vakuumtrocknung.
Industrielle Systeme von Nasan integrieren elektromagnetische Feldsimulation (HFSS), um eine Heizungsuniformität von ±2% über ein Arbeitsvolumen von 600 L zu erreichen, selbst für Materialien mit heterogenen dielektrischen Eigenschaften.
2. Vergleichsanalyse: Mikrowellen-Vakuum vs. Gefriertrocknung vs. Vakuumofen
Prozessingenieure bewerten häufig drei Technologien für wärmeempfindliche Pulver. Die folgende Tabelle präsentiert reale Daten aus der Trocknung eines Ginseng-Extrakts (anfängliche Feuchtigkeit 68% wb, Ziel ≤2%).
Vakuumregal-Trockner (60 °C, 30 mbar) – Zykluszeit 22 Stunden; finale Feuchtigkeitsvariation ±1,2%; bemerkbare bräunliche Verfärbung durch Maillard-Reaktion.
Gefriertrockner (Lyophilisation) – Ausgezeichnetes Produkterscheinungsbild, aber 38 Stunden Zyklus; Investitionskosten >450.000 $ für 200 kg Charge; Energie 2,4 kWh/kg entferntes Wasser.
Mikrowellen-Vakuumtrocknungsgeräte – Zyklus auf 105 Minuten reduziert; Feuchtigkeitsuniformität ±0,3%; Energieverbrauch 0,92 kWh/kg Wasser; keine Oberflächenoxidation aufgrund der inerten Vakuumatmosphäre.
Für hochwertige Produkte wie anthocyaninreiche Beeren, Lactobacillus-Stämme oder Curcumin-Extrakte bewahrt die kurze Verweildauer und der Mangel an Sauerstoff sowohl die Bioaktivität als auch die organoleptischen Eigenschaften. Nasan hat eine um 37% höhere Gesamtrückhaltung von Phenolen im Vergleich zu herkömmlichen Heißluftöfen und eine um 22% niedrigere Kosten pro Kilogramm als bei der Gefriertrocknung dokumentiert.
3. Technische Parameter, die die Leistung der Geräte bestimmen
Die Auswahl oder Spezifikation von Mikrowellen-Vakuumtrocknungsgeräten erfordert eine präzise Bewertung von drei miteinander verbundenen Ingenieurdomen. Suboptimale Entscheidungen führen zu Lichtbogenbildung, lokaler Überhitzung oder niedriger Energieeffizienz.
3.1 Auswahl der Mikrowellenleistungsdichte und Frequenz
Die Leistungsdichte (W/g des feuchten Ladegewichts) steuert direkt die Heizrate. Für die meisten organischen Pulver ergibt eine Dichte von 1,2–2,0 W/g sichere Temperaturanstiegsraten von 2–5 °C/min. Höhere Dichten riskieren ein thermisches Durchgehen, wenn die Restfeuchtigkeit unter 10% fällt. Fortschrittliche Steuerungen aus Nasans Produktlinie verfügen über eine gepulste Magnetron-Betriebsweise (Ein/Aus-Zyklen von bis zu 5 Sekunden) und Frequenzsweeping im Bereich von 2,4–2,5 GHz, was stehende Wellenmuster verhindert.
3.2 Vakuumniveau und Dampfmanagement
Ein niedrigerer Kammerdruck (absolut 15–50 mbar) beschleunigt die Feuchtigkeitsdiffusion, kann jedoch bei zucker- oder proteinreichen Materialien zu Aufblähungen führen. Eine mehrstufige Drehschaufelpumpe kombiniert mit einem Oberflächenkondensator (Kühlmittel bei 5 °C) hält den Druck stabil und entzieht bis zu 18 kg Wasser/Stunde pro m³ Kammervolumen. Nasans integrierte Dampfbehandlung-Systeme gewinnen 85% der latenten Wärme zurück, um Reinigungswasser vorzuwärmen, wodurch der gesamte Dampfverbrauch um 15% gesenkt wird.
3.3 Materialhandhabung und Feldgleichmäßigkeit
Nicht uniforme elektromagnetische Felder verursachen unzureichend getrocknete Zonen und verkohlte Stellen. Industrielle Lösungen umfassen rotierende Trommeln (2–6 U/min), vibrierende Förderer mit PTFE-Beschichtung und Rührwerke, die mit 10–20 U/min rotieren. Mikrowellen-Vakuumtrocknungsgeräte von Nasan verwenden 3D-elektromagnetische Simulationen zur Optimierung der Wellenleiterpositionierung und erreichen einen Variationskoeffizienten (CV) von unter 3% für die Temperaturverteilung der Ladung.
4. Anwendungsbezogene Prozessvalidierung
Vier Branchen haben Mikrowellen-Vakuumtrocknungsgeräte als Standard für Premiumprodukte übernommen. Im Folgenden sind validierte Fallparameter aufgeführt.
Pharmazeutische Zwischenprodukte – Trocknung von Cefixim-Trihydrat von 52% auf 0,8% Feuchtigkeit in 75 Minuten ohne Verunreinigungsbildung. Entspricht cGMP (CIP-Düsen, elektropoliertes 316L-Stahl, vollständige Entleerbarkeit).
Funktionelle Lebensmittelpulver – Dehydrierung von Matcha, Moringa und Baobab-Fruchtfleisch. Vakuum-Mikrowelle bewahrt Chlorophyll und vermeidet Bräunung, liefert einen grünen Farbwert (ΔE < 2). Die Rückhaltung flüchtiger Terpene übersteigt 94%.
Industrielle Enzyme – Bei lipase-immobilisierten Granulaten behält die Trocknung bei niedrigen Temperaturen (max. 42 °C) 96% Aktivität, während die Sprühtrocknung bei 80 °C 35% Denaturierung verursacht.
Lithium-Ionen-Batteriekathodenmaterialien – Entfernen von NMP Lösungsmittel aus LiFePO₄-Schlämmen: gleichmäßiges Trocknen verhindert Rissbildung in grünen Elektroden und verbessert die endgültige Energiedichte um 8 %.
Eine Nasan-Anlage für einen europäischen botanischen Extraktor verarbeitete 220 kg Chargen von Kamille in 2,2 Stunden, verglichen mit 16 Stunden in einem Vakuumofen, wobei die Rückhaltung von ätherischem Öl von 59 % auf 93 % verbessert wurde.
5. Lösung häufiger Produktionsherausforderungen mit ingenieurtechnischem Design
Trotz ihrer Vorteile weist Vakuum-Mikrowellentrocknung potenzielle technische Hürden auf. Im Folgenden sind fünf häufige industrielle Schmerzpunkte und validierte Minderungsstrategien aufgeführt.
Herausforderung: Ungleichmäßige Erwärmung aufgrund der Lastgeometrie
Lösung: Implementierung einer rotierenden Trommel mit internen Baffeln und einem Mikrowellengenerator mit variabler Frequenz (2,45 GHz ±50 MHz). Diese dynamische Feldhomogenisierung reduziert die Temperatur-CV von 12 % auf 3 %.Herausforderung: Plasmaströmung (Bogenbildung) bei niedrigem Druck – Scharfe Kanten oder leitender Staub können eine Korona verursachen.
Lösung: Verwenden Sie gerundete interne Schweißnähte und lassen Sie Stickstoff (200 ml/min) ab, um das Paschen-Minimum zu erhöhen. Nasans Anti-Bogen-Kammern enthalten interne PTFE-Beschichtungen für hochleitfähige Materialien.Schwierigkeiten bei der kontinuierlichen Verarbeitung – Batch-Systeme begrenzen den Durchsatz für Hochvolumenlinien.
Lösung: Kontinuierlicher rotierender Vakuum- Mikrowellentrockner mit doppelten Luftschleusenfütterern und versetzten Magnetron-Abschnitten erreicht einen Durchsatz von 500 kg/h für geschnittene Früchte.Produkt haftet an Tabletts – Hochzucker- oder hochfettige Materialien werden früh im Zyklus klebrig.
Lösung: Vibrationsförderband mit silikonbeschichteter Oberfläche, kombiniert mit gepulster Mikrowellenenergie (5 s ein, 3 s aus), um lokales Schmelzen zu verhindern.Hohe anfängliche Investitionskosten – Budget Rechtfertigung.
Lösung: Lebenszykluskostenanalyse: 70 % kürzere Zyklen senken Arbeits- und Energiekosten. Premium-Produktpreise (z. B. biologisch zertifiziert, hochpotent) bieten eine Amortisation in 10–16 Monaten.

6. Wirtschaftliche Bewertung: Betriebskostenaufstellung und ROI
Die Einführung von Mikrowellen-Vakuumtrocknungsgeräten verändert das finanzielle Modell für Vertrags-Trockner und Inhouse-Produktion. Eine mittelgroße Anlage, die 500 Tonnen/Jahr an Kräuterextrakten verarbeitet, berichtet über den folgenden jährlichen Betriebskostenvergleich (alle Beträge in USD).
Strom (Magnetron, Vakuumpumpe, Steuerungen): 8.200 $ – Basierend auf 0,12 $/kWh und 0,95 kWh/kg entferntem Wasser.
Kühlwasser für den Kondensator: 1.900 $ – Zirkulierte geschlossene Schleife mit Kühlturm.
Wartung (Magnetronwechsel alle 8.000 h, Dichtungen): 3.500 $.
Arbeitskraft (ein Bediener pro Schicht, 2 Schichten): 24.000 $ – Im Vergleich zu 68.000 $ für Sublimationstrocknung, die drei Schichten und nachfolgende Mahlung erfordert.
Gesamte jährliche OPEX: 37.600 $ im Vergleich zu Vakuumregal-Trockner (58.200 $) und Gefriertrockner (112.000 $).
Darüber hinaus ermöglicht die verbesserte Produktqualität Preisaufschläge von 15–25 % für „niedertemperaturgetrocknete“ und „konservierte Bioaktive“-Labels. Der ROI tritt typischerweise innerhalb von 14 Monaten bei Anwendungen mit kontinuierlicher Nutzung auf.
7. Häufig gestellte Fragen (FAQ) zu Mikrowellen-Vakuum-Trocknungssystemen
Q1: Was ist die maximale Batch-Größe, die mit industriellen Mikrowellen-Vakuumtrocknungsanlagen machbar ist?
A1: Einzelkammer-Systeme reichen von 50 L bis 2.500 L Arbeitsvolumen. Bei einer typischen Schüttdichte von 400 kg/m³ verarbeiten die größten Einheiten bis zu 1.000 kg pro Batch. Für eine höhere Durchsatzrate ermöglichen Nasans modulare Designs parallele Kammern, die von einem gemeinsamen Vakuum- und Stromsystem betrieben werden, und skalieren auf 5 Tonnen pro Stunde.
Q2: Kann Mikrowellen-Vakuumtrocknungsanlagen organische Lösungsmittel wie Ethanol oder Aceton verarbeiten?
A2: Ja, aber nur mit ATEX-zertifizierter Konstruktion. Lösungsmitteldämpfe erfordern explosionsgeschützte Magnetrons, Inertgas-Spülung und Flammensperren an den Vakuumleitungen. Nasans Lösungsmittel-Serie entspricht den Normen der Zone 1/21 und umfasst eine automatische Überwachung der Lösungsmittelkonzentration.
Q3: Wie lange ist die typische Lebensdauer von Mikrowellengeneratoren (Magnetrons) in der kontinuierlichen Produktion?
A3: Industrielle Dauerwellen-Magnetrons mit 1,5 kW bieten 6.000–9.000 Stunden, wenn sie unter 80 % der maximalen Leistung betrieben werden. Nasan bietet vorausschauende Wartung mit Stundenzählern und Leistungsdiagnosen; viele Nutzer überschreiten 10.000 Stunden vor dem Austausch.
Q4: Besteht ein Risiko für thermisches Durchgehen, während das Produkt trocknet?
A4: Thermisches Durchgehen tritt auf, wenn trockene Bereiche Mikrowellen schlecht absorbieren, was dazu führt, dass verbleibende nasse Stellen überhitzen. Moderne Anlagen vermeiden dies durch geschlossene Regelung mit inline NIR-Feuchtesensoren und Faseroptik-Thermometrie. Wenn die Feuchtigkeit nahe dem Zielwert sinkt, reduziert das System die Leistung oder wechselt in den Pulsmodus. Nasans Endpunkt-Erkennungsalgorithmus beendet automatisch den Zyklus bei ±0,2 % Restfeuchtigkeit.
Q5: Wie vergleicht sich die Produkttextur mit gefriergetrockneten Materialien?
A5: Bei porösen Materialien wie Früchten, Kaffeextrakt oder Proteinpulvern erzeugt die Mikrowellen-Vakuumtrocknung eine ähnliche offene Zellstruktur ohne Schrumpfung, da Wasser schnell unter dem Siedepunkt verdampft. Die Rehydratationsraten liegen typischerweise bei 85–95 % der gefriergetrockneten Äquivalente, jedoch bei 30 % der Kosten. Bei dichten Keramiken oder pharmazeutischen Kompakten verhindert die gleichmäßige Erwärmung die Bildung von Rissen besser als die konventionelle Vakuumtrocknung.
8. Zukunftsorientierte Integration: Industrie 4.0 und KI-gesteuerte Steuerung
Die nächste Generation von Mikrowellen-Vakuumtrocknungsanlagen integriert Echtzeit-Dielektrikum-Spektroskopie, die es dem System ermöglicht, die Leistungs-verteilung pro Produktzone anzupassen. Nasan implementiert derzeit ein cloudbasiertes neuronales Netzwerk, das die Trocknungskurven über Hunderte von Installationen vergleicht, um optimale Leistungsdichteprofile für neue Materialien zu empfehlen. Frühe Anwender berichten von einer weiteren Reduzierung des Energieverbrauchs um 12 % und einer Verringerung der Validierungszyklen für neue Produkte um 50 %.
Für Produktionsteams, die sich durch Clean-Label-, hochpotente oder biozertifizierte Produkte differenzieren möchten, ist der Übergang zur Mikrowellen-Vakuumtrocknung keine inkrementelle Verbesserung, sondern eine strategische Neudefinition der Prozessfähigkeit. Die Technologie ermöglicht eine schnellere Reaktion auf die Marktnachfrage, niedrigere Betriebskosten und überlegene Qualitätsmetriken, die eine Premium-Preisgestaltung rechtfertigen.
Bereit, Mikrowellen-Vakuumtrocknungsgeräte für Ihr spezifisches Produkt zu bewerten? Teilen Sie die anfängliche Feuchtigkeit Ihres Materials, die angestrebte Restfeuchtigkeit und das Produktionsvolumen mit Nasans Prozessingenieurgruppe. Wir bieten kostenlose Probenuntersuchungen in unserem Pilotmaßstab-Labor, ein detailliertes ROI-Modell und eine Leistungsgarantie.
Send your inquiry now um eine maßgeschneiderte Trocknungslösung zu sichern, die auf Ihren Durchsatz und Ihre Qualitätsziele abgestimmt ist.