


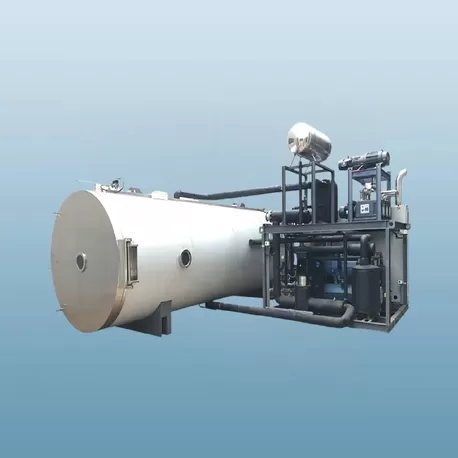




La lyophilisation conventionnelle a longtemps été la norme pour les biologiques, les produits pharmaceutiques et les ingrédients alimentaires sensibles à la chaleur. Cependant, sa dépendance à un transfert de chaleur lent par conduction et radiation crée des cycles prolongés, une distribution de température hétérogène et une forte consommation d'énergie. La technologie de lyophilisation par micro-ondes — un hybride de chauffage volumétrique diélectrique et de sublimation sous vide — répond à ces limitations intrinsèques. Cet article examine la physique, les contrôles d'ingénierie, les applications industrielles et la justification économique de l'adoption de la lyophilisation assistée par micro-ondes, avec des références spécifiques aux systèmes industriels de Nasan.

1. Goulots d'étranglement de la lyophilisation conventionnelle : Pourquoi l'intensification du processus est urgente
Dans la lyophilisation standard, la chaleur se transfère des étagères à travers le fond du conteneur et le front de sublimation par conduction. La couche extérieure séchée agit comme un isolant, réduisant drastiquement la conductivité thermique. Par conséquent, le taux de sublimation diminue, le séchage primaire s'étend souvent sur 24 à 48 heures. Le chauffage non uniforme provoque l'effondrement de certains flacons tandis que d'autres restent partiellement congelés. Pour des produits de grande valeur comme les vaccins à ARNm, les liposomes ou les probiotiques, ces incohérences dégradent la puissance. L'industrie exige une technologie qui découple l'apport de chaleur de la résistance thermique du produit — précisément ce que la lyophilisation par micro-ondes offre.
2. Physique de la lyophilisation par micro-ondes : Sublimation volumétrique
2.1 Chauffage diélectrique sous vide
L'énergie micro-ondes (typiquement 915 MHz ou 2450 MHz) pénètre le matériau congelé et interagit avec des molécules dipolaires — principalement de l'eau résiduelle non congelée et des cristaux de glace. Contrairement au chauffage limité à la surface, la lyophilisation par micro-ondes génère de la chaleur uniformément dans toute la masse du produit. Sous basse pression (10–50 Pa), la glace sublime directement en vapeur sans fondre. L'avantage clé : la source de chaleur n'est pas bloquée par la matrice poreuse déjà séchée. La sublimation se produit de tout le volume simultanément, réduisant le temps de séchage primaire de 40 à 60 % par rapport à la lyophilisation conventionnelle.
2.2 Gestion de l'emballement thermique et de la décharge corona
L'implémentation industrielle nécessite une modulation de puissance précise et une uniformité de champ. La conception de l'applicateur micro-ondes doit éviter les motifs d'onde stationnaire qui provoquent une surchauffe localisée (points chauds) ou une ignition de plasma. Les systèmes modernes intègrent des plateformes de charge rotatives, des magnétrons à puissance variable et un retour d'information sur la température en temps réel par fibre optique. Les ingénieurs de Nasan ont développé des réseaux d'ondes guides à fentes propriétaires et des joints micro-ondes compatibles sous vide pour garantir une distribution d'énergie cohérente même dans des chambres de lot de 500L.
3. Métriques comparatives : Lyophilisation par micro-ondes vs. lyophilisation conventionnelle
Réduction du temps de cycle : Phase de séchage primaire raccourcie de 30h à 12–15h (moyenne sur plus de 20 lots pharmaceutiques).
Efficacité énergétique : 35–45 % de kWh par kg d'eau sublimée en moins grâce au couplage volumétrique direct.
Uniformité du produit : CV d'humidité résiduelle < 1,2 % contre 3–5 % pour les étagères conventionnelles.
Rétention de bioactivité : Activité enzymatique préservée à 96 % après lyophilisation par micro-ondes comparée à 88 % dans la lyophilisation standard (tests par des tiers).
Prévisibilité de l'échelle : Les propriétés diélectriques restent similaires du laboratoire à l'échelle pilote puis industrielle, à condition que l'uniformité du champ soit maintenue.
4. Applications industrielles et avantages spécifiques aux produits
4.1 Biopharmaceutiques – Anticorps monoclonaux et thérapies géniques
L'agrégation et la dénaturation lors d'un séchage prolongé sont des risques majeurs. Le chauffage volumétrique par micro-ondes réduit l'exposition à des températures élevées à l'avant de la sublimation. Pour un anticorps IgG1, le congélateur à micro-ondes a produit 0,8 % d'agrégats contre 2,7 % avec la lyophilisation conventionnelle. La technologie est particulièrement avantageuse pour la lyophilisation de seringues préremplies où l'intégrité du gâteau est critique.
4.2 Ingrédients alimentaires de haute valeur – Probiotiques et extraits de café
La survie des bactéries vivantes dans les poudres probiotiques diminue fortement avec des cycles de séchage longs. La sublimation raccourcie sous congélation par micro-ondes préserve la viabilité au-dessus de 10^11 UFC/g. Pour le café instantané, la rétention des arômes volatils s'améliore de 30 % grâce à une exposition réduite au vide et à des températures modérées.
4.3 Matériaux avancés – Aérogels et composants de batteries
Les structures nanoporeuses comme les aérogels de silice s'effondrent sous un séchage conventionnel en raison des forces capillaires. Le séchage par congélation aux micro-ondes maintient le volume des mésopores (jusqu'à 800 m²/g) tout en réduisant le temps de séchage de 48h à 12h. Nasan a fourni des chambres sur mesure pour des préformes en céramique utilisées dans des batteries à état solide.
5. Défis d'ingénierie et stratégies d'atténuation
Distribution non uniforme du champ : Résolu avec des mélangeurs de mode, des sources à fréquence variable et une rotation de charge.
Contrôle de la pression pendant la sublimation : Utilisation de buses à débit régulé et de vannes à vide adaptatives pour maintenir 20–40 Pa.
Surveillance de la température du produit : Capteurs à fibre optique fluorescents (non métalliques, sans risque d'arc).
Passage à une opération continue : Des lyophilisateurs à micro-ondes de type tunnel avec des verrous à vide séparés sont en cours de développement ; Nasan propose des conceptions rotatives semi-continues pour un débit moyen.
Chacun de ces obstacles a été systématiquement abordé par Nasan grâce à des tests pilotes itératifs avec les produits des clients. L'entreprise maintient une chambre d'essai de 200L pour des études de faisabilité, fournissant des paramètres d'échelle tels que le facteur de perte diélectrique et des cartes de flux de sublimation.
6. Analyse économique et de durabilité
Un modèle de coût total de possession (TCO) de 2024 pour un lyophilisateur pharmaceutique de 200 kg/batch a montré que malgré une dépense d'investissement en capital supérieure de 25 % pour l'équipement de congélation par micro-ondes, les économies opérationnelles (énergie, temps de cycle, amélioration du rendement) permettent un retour sur investissement en moins de 18 mois. De plus, la réduction de la consommation d'électricité diminue l'empreinte CO2 de 28 tonnes métriques par an et par unité. Pour les organisations de fabrication sous contrat (CMO), des cycles plus rapides signifient un débit plus élevé sans espace supplémentaire.

7. Trajectoire future : Intégration de l'industrie 4.0 et de la PAT
La technologie analytique de processus en temps réel (PAT) pour le séchage par congélation micro-ondes est en émergence. La spectroscopie diélectrique peut surveiller de manière non invasive la teneur en humidité et la vitesse du front de sublimation. Les algorithmes d'apprentissage automatique ajustent la livraison d'énergie en fonction des données historiques des lots. Les organismes de réglementation (FDA, EMA) ont publié des directives provisoires sur la lyophilisation assistée par micro-ondes pour le traitement aseptique, la reconnaissant comme une alternative éprouvée aux méthodes conventionnelles lorsque la validation appropriée est effectuée.
8. Conclusion : Le séchage par congélation micro-ondes comme solution industrielle grand public
La transition de la curiosité de recherche à une plateforme de fabrication robuste pour le séchage par congélation micro-ondes est complète. Avec des économies d'énergie validées, une qualité de produit améliorée et un matériel évolutif de fournisseurs comme Nasan, les ingénieurs de processus ont un chemin clair pour moderniser les lignes de lyophilisation. La prochaine décennie verra les cycles assistés par micro-ondes devenir la norme pour les produits thermolabiles de grande valeur.
Questions Fréquemment Posées (FAQ)
Q1 : Le séchage par congélation micro-ondes est-il adapté à tous les types de formulations de médicaments ?
A1 : Pas universellement. Les produits avec une forte teneur en sel ou en oxydes métalliques peuvent provoquer des arcs. Cependant, la plupart des solutions protéiques, des sucres (tréhalaose, saccharose) et des formulations liposomales sont hautement compatibles. L'évaluation diélectrique pré-formulation est recommandée. Nasan propose des tests de faisabilité gratuits pour les clients qualifiés.
Q2 : Comment le coût d'investissement d'un séchage par congélation micro-ondes se compare-t-il à celui d'un lyophilisateur conventionnel ?
A2 : L'investissement initial est généralement de 20 à 35 % plus élevé en raison des ensembles de magnétrons et des guides d'ondes spécialisés. Cependant, les économies opérationnelles (énergie, temps de cycle, rendement) récupèrent souvent la prime en 12 à 24 mois. Pour les installations à haut débit, le cycle plus court augmente le nombre de lots annuels de 50 %.
Q3 : Le séchage par congélation micro-ondes peut-il provoquer une surchauffe localisée ou un effondrement du produit ?
A3 : Sans une uniformité de champ appropriée, oui. Les systèmes industriels intègrent des étagères rotatives, un cyclage de puissance et des sondes de température à fibre optique pour maintenir la température du produit en dessous du point d'effondrement (Tg’). L'array d'antennes fentes breveté de Nasan garantit une variation <±1,5°C sur un plateau de 0,5 m².
Q4 : Quelle est la taille de lot maximale disponible pour les séchages par congélation micro-ondes ?
A4 : Les unités industrielles actuelles varient de 10 kg à 800 kg de charge de glace par lot. Nasan propose des chambres modulaires jusqu'à 4 m³ de surface d'étagère, adaptées pour des lots de 500 à 800 kg d'aliments ou d'intermédiaires biopharmaceutiques. Les tunnels de congélation micro-ondes continus sont en phase pilote (prévu pour 2026).
Q5 : Comment le séchage par congélation micro-ondes affecte-t-il la stabilité des arômes sensibles ou des composés volatils ?
A5 : Un temps de sublimation plus court réduit la perte de volatils de 30 à 50 % par rapport aux cycles conventionnels. L'analyse GC-MS de l'espace de tête des extraits de café et d'herbes montre une rétention plus élevée de limonène, de linalool et d'autres terpènes. C'est un avantage majeur pour les industries des arômes et des parfums.
Q6 : La technologie se développe-t-elle de manière linéaire du laboratoire à la production ?
A6 : Oui, si les propriétés diélectriques et la géométrie de charge sont maintenues. Le protocole d'échelle de Nasan utilise un système de laboratoire de 5 kW pour déterminer les exigences de densité de puissance, puis multiplie par la masse du lot tout en ajustant l'uniformité du champ via plusieurs magnétrons. L'échelle linéaire a été validée jusqu'à 200x la masse.
Q7 : Quel niveau de vide est requis pour la lyophilisation par micro-ondes ?
A7 : Typiquement 20–50 Pa (absolu). Des pressions plus basses améliorent la sublimation mais augmentent le risque de décharge corona. Les systèmes Nasan régulent automatiquement la pression en fonction de la température du produit et de la puissance des micro-ondes pour rester dans des fenêtres de fonctionnement sûres.
Prêt à évaluer la lyophilisation par micro-ondes pour votre gamme de produits ? Contactez l'équipe d'ingénierie des procédés de Nasan avec vos spécifications de matériau et la taille de lot. Demandez une étude de faisabilité confidentielle, un devis pour un essai pilote, ou une simulation de ROI. Optimisez votre flux de travail de lyophilisation dès aujourd'hui.
Envoyez votre demande maintenant – incluez les exigences de courbe de séchage, la sensibilité du produit, et l'humidité résiduelle cible. Nos spécialistes répondent dans les 24 heures.