







Dans la fabrication avancée et le traitement des matériaux, le micro-ondes industriel représente un changement fondamental par rapport au transfert thermique conventionnel. Contrairement à la conduction ou à la convection, qui reposent sur des gradients de température de la surface au cœur, l'énergie micro-ondes pénètre les matériaux volumétriquement, interagissant avec les dipôles moléculaires et les mécanismes de conduction ionique. Ce couplage d'énergie direct produit des vitesses de traitement qui dépassent souvent les méthodes traditionnelles d'un ordre de grandeur, tout en offrant un contrôle sans précédent sur les profils thermiques. Pour les industries allant de la pasteurisation des aliments à la durcissement des polymères et à la frittage des céramiques, le micro-ondes industriel a évolué d'une technologie de niche à une pierre angulaire de l'intensification des processus. Cet article fournit un examen rigoureux de la physique, des architectures d'équipement, de l'ingénierie spécifique aux applications et des considérations opérationnelles qui définissent le traitement moderne par micro-ondes industrielles, s'appuyant sur des principes validés par des fabricants spécialisés comme Nasan.

1. Fondamentaux du chauffage diélectrique : La physique derrière le traitement par micro-ondes
Le principe opérationnel d'un micro-ondes industriel repose sur deux phénomènes principaux : la rotation dipolaire et la conduction ionique. Lorsque le rayonnement électromagnétique dans les bandes de fréquence de 915 MHz ou 2450 MHz pénètre un matériau diélectrique, les molécules polaires (principalement l'eau) tentent de s'aligner avec le champ oscillant rapidement. La friction moléculaire générée se traduit par une génération de chaleur volumétrique. La profondeur de pénétration — définie comme la distance où la puissance tombe à 37 % de la valeur de surface — est un paramètre d'ingénierie critique. Pour les systèmes de 2450 MHz, la profondeur de pénétration dans les matériaux humides varie de 10 à 30 mm, tandis que les systèmes de 915 MHz atteignent 50 à 100 mm, rendant ces derniers adaptés à des charges plus volumineuses. Les facteurs clés régissant la conception du processus incluent :
Facteur de perte diélectrique (ε''): Détermine l'efficacité avec laquelle un matériau convertit l'énergie micro-ondes en chaleur. Les matériaux à forte perte (par exemple, les solutions aqueuses) se couplent facilement ; les matériaux à faible perte (par exemple, les céramiques sèches) nécessitent une assistance de suscepteur.
Permittivité complexe (ε*): Propriétés dépendantes de la température qui peuvent provoquer une montée thermique incontrôlée si elles ne sont pas soigneusement gérées par la modulation de puissance ou la géométrie de charge.
Gestion de la puissance réfléchie : L'adaptation automatique de l'impédance (circulateurs et charges fictives) protège les magnétrons des dommages dus à des charges mal adaptées.
Du point de vue de l'ingénierie des systèmes, le micro-ondes industriel doit intégrer une génération d'énergie robuste (ensembles de magnétrons), une transmission par guide d'ondes et un design d'applicateur (cavités à mode unique ou multimode) pour assurer une distribution uniforme du champ. Ce n'est pas simplement un remplacement d'élément chauffant, mais une refonte holistique du flux de travail de traitement thermique.
2. Classifications et configurations des systèmes de micro-ondes industriels
Le choix de l'architecture d'équipement appropriée nécessite d'analyser le débit de matériau, la géométrie et la sensibilité thermique. Voici une catégorisation technique des plateformes de micro-ondes industrielles dominantes.
2.1 Systèmes de tunnels multimodes continus
Pour les applications à haut débit—comme le séchage des pâtes, le tempérage des blocs de viande congelée ou le durcissement des extrusions en caoutchouc—les systèmes de tunnels continus représentent la norme. Ces microwaves industrielles utilisent plusieurs magnétrons alimentant une série de cavités résonnantes. Le matériau traverse un tapis roulant à travers des zones de densité de puissance contrôlée. Les systèmes avancés incorporent :
Séquences de tirage de magnétrons décalées pour minimiser les motifs d'ondes stationnaires.
Capteurs infrarouges pour le retour de température de surface, modulant la puissance dans chaque zone.
Convoyeurs à vitesse variable synchronisés avec la mesure d'humidité (capteurs de transmission NIR ou micro-ondes) pour garantir la cohérence des points de terminaison.
2.2 Cavités à mode unique par lots
Lors du traitement de matériaux de grande valeur nécessitant des historiques thermiques précis et reproductibles—comme le séchage de granules pharmaceutiques ou la pré-oxydation des fibres de carbone—les applicateurs à mode unique offrent un contrôle supérieur. Dans ces systèmes, le champ électromagnétique est concentré en un motif contrôlé, permettant à l'énergie d'être concentrée sur des géométries d'échantillons spécifiques. Les systèmes par lots sont également préférés pour l'échelle R&D, où les paramètres de processus doivent être validés avant de passer à la production continue. La capacité d'effectuer des cycles de montée et de maintien sous atmosphères inertes rend ces unités essentielles pour la synthèse de matériaux avancés.
2.3 Systèmes modulaires et à échelle pilote
Pour des industries comme les produits chimiques spéciaux ou la synthèse de matériaux de batterie, les unités de micro-ondes industrielles modulaires offrent de la flexibilité. Ces systèmes montés sur châssis intègrent des alimentations, des armoires de contrôle et des chambres de processus qui peuvent être reconfigurées pour différentes lignes de produits. L'empreinte compacte cache leur capacité : avec des puissances de 6 kW à 75 kW, ils gèrent des débits de 50 kg/h à 2 000 kg/h, selon la charge d'humidité.
3. Plongée approfondie dans l'application : mises en œuvre dans le secteur industriel
L'adoption de la technologie micro-ondes couvre divers secteurs, chacun avec des défis distincts en science des matériaux. Ci-dessous, nous examinons des cas d'utilisation spécifiques où le traitement micro-ondes industriel offre des avantages mesurables par rapport aux méthodes conventionnelles.
Transformation alimentaire : Pasteurisation et blanchiment
Le traitement thermique des produits alimentaires nécessite un équilibre entre la réduction microbienne et la rétention des nutriments. Le blanchiment traditionnel à la vapeur ou à l'eau chaude entraîne une lixiviation des vitamines hydrosolubles et une génération significative d'eaux usées. Les systèmes micro-ondes industriels réalisent un chauffage volumétrique rapide, réduisant le temps de processus de 60 à 80 %. Pour la pasteurisation des repas prêts à manger dans des plateaux scellés, la technologie micro-ondes garantit que les points froids sont éliminés sans surchauffer les bords. Les propriétés diélectriques de la matrice alimentaire—teneur en graisse, en eau et en sel—dictent la fréquence et la stratégie de puissance. Des fabricants comme Nasan fournissent des solutions intégrées avec un profilage de puissance automatisé pour s'adapter aux changements de recettes sans modifications matérielles.
Traitement Chimique : Réactions Catalytiques et Synthèse Sans Solvant
Dans la synthèse organique et la catalyse hétérogène, la chimie assistée par micro-ondes a démontré des améliorations de la vitesse de réaction de 10 à 1 000 fois par rapport au chauffage conventionnel. Le micro-ondes industriel agit comme un mécanisme de transfert d'énergie direct, activant des intermédiaires polaires et réduisant les barrières d'énergie d'activation. Pour les réacteurs à flux continu, les applicateurs micro-ondes sont intégrés dans des réacteurs tubulaires, permettant un contrôle précis de la température pour les réactions exothermiques. Les processus sans solvant bénéficient du chauffage sélectif des réactifs, minimisant la formation de sous-produits et améliorant l'économie atomique. Les considérations d'ingénierie clés incluent :
Matériaux du réacteur : Verre borosilicaté ou PTFE pour la compatibilité chimique avec la transparence micro-ondes.
Confinement de pression : Capacité à fonctionner jusqu'à 30 bars pour des systèmes de solvant surchauffés.
Surveillance en temps réel : Probes Raman ou FTIR couplées avec la puissance micro-ondes pour permettre un contrôle cinétique.
Matériaux Avancés : Frittage Céramique et Traitement de Fibres de Carbone
Le frittage de céramiques techniques (alumine, zircone, carbure de silicium) nécessite conventionnellement des heures dans des fours à haute température, entraînant une croissance des grains et une porosité résiduelle. Le frittage micro-ondes industriel réduit les temps de cycle de 70 à 90 % tout en atteignant des microstructures plus fines et des propriétés mécaniques améliorées. Le mécanisme repose sur des effets spécifiques aux micro-ondes qui accélèrent les processus de diffusion. Pour la fabrication de fibres de carbone, la technologie micro-ondes est appliquée à l'étape de stabilisation (oxydation) des précurseurs de polyacrylonitrile (PAN), fournissant un chauffage uniforme à travers les faisceaux de fibres et réduisant la consommation d'énergie par kilogramme de fibre de 35 % par rapport aux fours à convection.
4. Métriques d'Ingénierie : Quantification de la Performance des Micro-ondes Industriels
Évaluer un système de micro-ondes industriel nécessite d'aller au-delà des simples évaluations de puissance pour des métriques de performance qui affectent le coût opérationnel et la qualité du produit.
Efficacité énergétique (prise murale au produit) : Les systèmes modernes atteignent une efficacité de 70 à 85 %, contre 30 à 50 % pour les fours à gaz conventionnels, en raison des pertes de chaleur minimales vers l'environnement et de l'absorption volumétrique directe.
Uniformité de la densité de puissance : Mesurée via la cartographie calorimétrique ou l'imagerie thermique infrarouge à travers la section transversale de l'applicateur. Les systèmes à la pointe de la technologie atteignent une variation ≤ ±5 % à travers l'empreinte de charge.
Durée de vie du magnétron : Les magnétrons de qualité industrielle de haute qualité fournissent 5 000 à 8 000 heures de fonctionnement à pleine puissance avec un refroidissement approprié et une gestion de la puissance réfléchie.
Taux de production (kg/kW·h) : Pour les applications de séchage, les valeurs varient de 1,2 à 2,5 kg d'eau éliminée par kWh, en fonction des propriétés diélectriques du matériau et de la teneur en humidité initiale.
5. Contrôle des Processus et Atténuation des Défis Industriels Courants
Malgré les avantages inhérents, le traitement industriel par micro-ondes introduit des défis d'ingénierie spécifiques qui doivent être abordés par une architecture de contrôle robuste et un design d'équipement.
Défi 1 : Surchauffe thermique et points chauds
Solution : Les matériaux avec des pertes diélectriques dépendant de la température peuvent subir une surchauffe, où les régions chaudes absorbent plus d'énergie, exacerbant l'non-uniformité. Les stratégies d'atténuation incluent : (1) Livraison d'énergie micro-ondes pulsée avec des cycles de service entre 30 et 70 % pour permettre la diffusion thermique ; (2) Charges rotatives ou oscillantes pour moyenniser l'intensité du champ ; (3) Sources d'énergie multi-fréquences (magnetrons agiles en fréquence) qui balayent la bande ISM pour perturber les motifs d'ondes stationnaires. Les systèmes PLC avancés intègrent des capteurs de température à fibre optique à plusieurs points pour mettre en œuvre un contrôle de puissance en boucle fermée.
Défi 2 : Interférences électromagnétiques (EMI) et intégrité de blindage
Solution : Les systèmes micro-ondes industriels doivent respecter les normes d'émission FCC (États-Unis) et CE (Union européenne). Des portes à double scellage avec des choke de quart d'onde, des joints de guide d'onde renforcés et des fenêtres de visualisation métallisées sont obligatoires. Des tests de fuite périodiques utilisant des sondes étalonnées garantissent que les limites de sécurité professionnelle (5 mW/cm² à 5 cm) sont respectées. Nasan intègre des circuits de sécurité à triple verrouillage qui coupent immédiatement l'alimentation lors de l'ouverture de la porte.
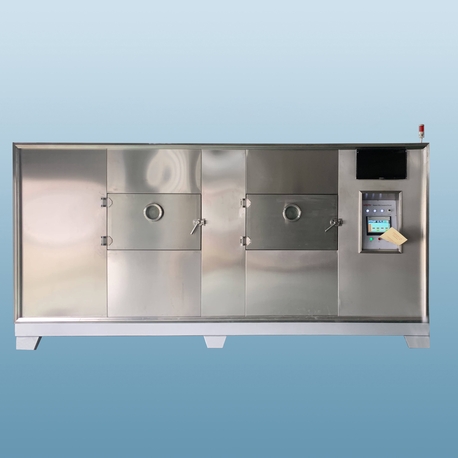
Défi 3 : Variabilité de charge et répétabilité des processus
Solution : Dans la production par lots, les variations de l'humidité ou de la densité des matières premières peuvent modifier la charge diélectrique. Les systèmes d'accord automatique (accordeurs à stub ou appariement basé sur des circulateurs) ajustent dynamiquement l'impédance pour minimiser la puissance réfléchie. Pour les systèmes continus, le contrôle par rétroaction utilisant des capteurs d'humidité micro-ondes en ligne ajuste la vitesse du convoyeur et les niveaux de puissance en temps réel, maintenant les spécifications du produit malgré les variations en amont.
6. Considérations économiques et de durabilité
L'adoption de la technologie micro-ondes industrielle est de plus en plus motivée par le coût total de possession (CTP) et les indicateurs environnementaux. Comparé aux systèmes à gaz ou à résistance électrique, le traitement par micro-ondes offre :
Réduction de l'espace au sol : L'empreinte de l'équipement est généralement 50 à 70 % plus petite en raison de temps de résidence plus courts.
Empreinte carbone réduite : Pour les régions avec de l'électricité de réseau dérivée de sources renouvelables, le passage de la combustion de combustibles fossiles entraîne des réductions directes des émissions de portée 1.
Minimisation des déchets : Un contrôle précis des points de terminaison réduit les rejets de produits ; pour les processus chimiques, des rendements plus élevés se traduisent par moins de déchets de purification post-réaction.
Les dépenses d'investissement pour les systèmes micro-ondes industriels ont diminué d'environ 30 % au cours de la dernière décennie en raison des développements de générateurs à état solide et de la fabrication modulaire. Les périodes de retour sur investissement pour les applications avec des coûts énergétiques élevés ou des contraintes de débit varient généralement de 18 à 36 mois.
Questions Fréquemment Posées (FAQ)
Q1 : Quelle est la différence entre les systèmes micro-ondes industriels de 915 MHz et de 2450 MHz, et comment choisir ?
A1 : La fréquence de 2450 MHz (bande ISM) est standard pour les applications à plus petite échelle et pilotes, offrant des profondeurs de pénétration de 1 à 3 cm dans les matériaux humides. Elle est adaptée au séchage en couches minces, au traitement de petites pièces et au travail en laboratoire. La fréquence de 915 MHz offre une pénétration plus profonde (5 à 10 cm) et est utilisée pour le traitement en vrac à haut débit, comme le décongélation de gros blocs de viande, le séchage du bois ou le traitement de préformes céramiques denses. Le choix dépend de l'épaisseur du matériau, du débit souhaité et de la nature du processus, qu'il soit par lots ou continu. Pour des charges épaisses et à forte humidité, 915 MHz offre un chauffage plus uniforme.
Q2 : Les systèmes micro-ondes industriels peuvent-ils traiter des matériaux ou des composants métalliques ?
A2 : Le traitement direct des métaux en vrac n'est pas réalisable en raison de la forte réflectivité et du risque d'arc électrique. Cependant, les systèmes micro-ondes sont utilisés pour traiter des matériaux composites contenant des fibres conductrices (fibre de carbone) ou des poudres métalliques lorsque la taille des particules est inférieure à la profondeur de peau (généralement < 100 μm) et que le matériau est dispersé dans une matrice diélectrique. Pour les composants métalliques qui doivent être présents pendant le traitement, des applicateurs spécialisés avec des mélangeurs de mode et un contrôle de la montée en puissance peuvent prévenir les arcs, mais cela nécessite une ingénierie sur mesure et doit être validé avec le fabricant de l'équipement.
Q3 : Comment le processus de séchage micro-ondes industriel se compare-t-il au séchage sous vide pour les matériaux sensibles à la chaleur ?
A3 : Les deux technologies sont complémentaires plutôt que concurrentes. Le séchage sous vide réduit le point d'ébullition des solvants, permettant un traitement à basse température, mais repose sur la conduction pour le transfert de chaleur, ce qui peut être lent. Le séchage micro-ondes chauffe volumétriquement, réduisant considérablement le temps de séchage, mais nécessite des conditions atmosphériques ou de atmosphère contrôlée. Pour les matériaux ultra-sensibles à la chaleur (par exemple, les composés bioactifs), les systèmes hybrides micro-ondes-sous vide combinent les deux principes : le vide réduit le stress thermique tandis que l'énergie micro-ondes accélère l'élimination de l'humidité. Cette combinaison permet d'atteindre des temps de séchage de 50 à 70 % plus courts que le vide seul, avec une qualité de produit supérieure.
Q4 : Quelles procédures de maintenance sont nécessaires pour garantir la fiabilité à long terme des systèmes micro-ondes industriels ?
A4 : Les tâches de maintenance clés incluent : (1) Inspection trimestrielle des joints de guide d'onde et des chokes de porte pour contamination ou dommages ; (2) Vérifications du système de refroidissement du magnétron - filtres à air pour les unités à air forcé ou niveaux et débits de liquide pour les systèmes refroidis par liquide ; (3) Calibration annuelle de la puissance de sortie à l'aide de calorimétrie de charge d'eau ; (4) Vérification de la fonctionnalité des circuits de sécurité et d'interlock ; (5) Nettoyage des intérieurs des applicateurs pour prévenir l'accumulation de produits pouvant causer des arcs. Les magnétrons nécessitent généralement un remplacement après 5 000 à 8 000 heures de fonctionnement ; les générateurs à état solide offrent des durées de vie plus longues mais nécessitent des diagnostics spécialisés.
Q5 : La technologie des micro-ondes industrielles peut-elle être mise à l'échelle du laboratoire à la production complète sans déviation du processus ?
A5 : L'augmentation de l'échelle nécessite une attention particulière à la densité de puissance, à l'uniformité du champ et à la manipulation des matériaux. L'approche la plus fiable utilise des systèmes modulaires où l'unité pilote emploie la même fréquence, la même géométrie d'applicateur et la même densité de puissance que le système de production. L'augmentation de l'échelle est réalisée en multipliant des modules identiques plutôt qu'en augmentant la puissance d'une seule unité. Cette approche de "nombre-up" maintient le même environnement électromagnétique, garantissant que les paramètres de processus développés à l'échelle pilote se transfèrent directement. Des fabricants comme Nasan fournissent des plateformes évolutives avec des conceptions de modules standardisées pour faciliter cette transition.
En résumé, le micro-ondes industriel représente une plateforme de traitement thermique mature et performante lorsqu'elle est conçue avec attention aux propriétés des matériaux diélectriques, à la conception de l'applicateur et à un contrôle de processus robuste. De la sécurité alimentaire à la synthèse de matériaux avancés, la technologie offre des améliorations mesurables en matière d'efficacité énergétique, de débit et de qualité des produits. Pour les organisations cherchant à mettre en œuvre ou à améliorer leurs capacités de traitement par micro-ondes, s'associer à un fabricant d'équipements expérimenté tel que Nasan garantit que le système est adapté aux exigences spécifiques du processus, validé pour l'augmentation de l'échelle et soutenu tout au long de son cycle de vie opérationnel.