







In der fortschrittlichen Fertigung und Materialverarbeitung stellt die industrielle Mikrowelle einen grundlegenden Wandel von der herkömmlichen Wärmeübertragung dar. Im Gegensatz zu Leitung oder Konvektion, die auf Temperaturgradienten von der Oberfläche zum Kern angewiesen sind, dringt Mikrowellenenergie volumetrisch in Materialien ein und interagiert mit molekularen Dipolen und ionischen Leitmechanismen. Diese direkte Energiekopplung führt zu Verarbeitungsgeschwindigkeiten, die oft traditionelle Methoden um eine Größenordnung übertreffen, während sie eine beispiellose Kontrolle über thermische Profile bieten. Für Branchen, die von der Lebensmittelpasteurisierung über die Polymerhärtung bis hin zur keramischen Sinterung reichen, hat sich das industrielle Mikrowellen System von einer Nischentechnologie zu einem Grundpfeiler der Prozessintensivierung entwickelt. Dieser Artikel bietet eine rigorose Untersuchung der Physik, der Gerätearchitekturen, anwendungsspezifischen Ingenieurwissenschaften und betrieblichen Überlegungen, die die moderne industrielle Mikrowellenverarbeitung definieren, und stützt sich auf Prinzipien, die von spezialisierten Herstellern wie Nasan validiert wurden.

1. Grundlagen der dielektrischen Erwärmung: Die Physik hinter der Mikrowellenverarbeitung
Das Betriebsprinzip eines industriellen Mikrowellensystems beruht auf zwei primären Phänomenen: dipolare Rotation und ionische Leitfähigkeit. Wenn elektromagnetische Strahlung in den Frequenzbändern von 915 MHz oder 2450 MHz in ein dielektrisches Material eindringt, versuchen polare Moleküle (hauptsächlich Wasser), sich mit dem schnell oszillierenden Feld auszurichten. Die erzeugte molekulare Reibung führt zu volumetrischer Wärme erzeugung. Die Eindringtiefe—definiert als die Entfernung, bei der die Leistung auf 37% des Oberflächenwerts abfällt—ist ein kritischer Ingenieurparameter. Bei 2450 MHz-Systemen liegt die Eindringtiefe in nassen Materialien zwischen 10 und 30 mm, während 915 MHz-Systeme 50 bis 100 mm erreichen, was letztere für sperrigere Lasten geeignet macht. Wichtige Faktoren, die das Prozessdesign bestimmen, sind:
Dielektrischer Verlustfaktor (ε''): Bestimmt, wie effizient ein Material Mikrowellenenergie in Wärme umwandelt. Hochverlustmaterialien (z.B. wässrige Lösungen) koppeln leicht; Niedrigverlustmaterialien (z.B. trockene Keramiken) benötigen Suszeptorunterstützung.
Komplexe Permittivität (ε*): Temperaturabhängige Eigenschaften, die zu einem thermischen Durchbrennen führen können, wenn sie nicht sorgfältig durch Leistungsmodulation oder Lastgeometrie gesteuert werden.
Reflektierte Leistungsverwaltung: Automatische Impedanzanpassung (Zirkulatoren und Dummy-Lasten) schützt Magnetrons vor Schäden durch nicht angepasste Lasten.
Aus der Perspektive des Systemingenieurwesens muss die industrielle Mikrowelle robuste Energieerzeugung (Magnetron-Arrays), Wellenleitungsübertragung und Applikatordesign (Einmoden- oder Mehrmodenhohlräume) integrieren, um eine gleichmäßige Feldverteilung sicherzustellen. Dies ist nicht nur ein Austausch des Heizelements, sondern eine ganzheitliche Neugestaltung des thermischen Verarbeitungsablaufs.
2. Klassifikationen und Konfigurationen von industriellen Mikrowellensystemen
Die Auswahl der geeigneten Gerätearchitektur erfordert die Analyse des Materialdurchsatzes, der Geometrie und der thermischen Empfindlichkeit. Nachfolgend finden Sie eine technische Kategorisierung der dominierenden industriellen Mikrowellenplattformen.
2.1 Kontinuierliche Multimode-Tunnelsysteme
Für Anwendungen mit hohem Durchsatz—wie das Trocknen von Pasta, das Temperieren von gefrorenen Fleischblöcken oder das Aushärten von Gummiextrusionen—stellen kontinuierliche Tunnelsysteme den Standard dar. Diese industriellen Mikrowellen Konfigurationen verwenden mehrere Magnetrone, die in eine Reihe von resonanten Hohlräumen einspeisen. Das Material durchquert auf einem Förderband Zonen mit kontrollierter Leistungsdichte. Fortschrittliche Systeme beinhalten:
Versetzte Magnetron-Zündsequenzen zur Minimierung von stehenden Wellenmustern.
Infrarotsensoren zur Rückmeldung der Oberflächentemperatur, die die Leistung in jeder Zone modulieren.
Variabel einstellbare Förderbänder, die mit der Feuchtemessung (NIR oder Mikrowellenübertragungssensoren) synchronisiert sind, um die Konsistenz am Endpunkt sicherzustellen.
2.2 Batch-Einzelmodus-Hohlräume
Bei der Verarbeitung von hochwertigen Materialien, die präzise, wiederholbare thermische Verläufe erfordern—wie z.B. das Trocknen von pharmazeutischen Granulaten oder die Voroxidation von Kohlenstofffasern—bieten Einzelmodus-Applikatoren eine überlegene Kontrolle. In diesen Systemen wird das elektromagnetische Feld in ein kontrolliertes Muster fokussiert, wodurch Energie auf spezifische Probengeometrien konzentriert werden kann. Batch-Systeme werden auch für die Skalierung in der Forschung und Entwicklung bevorzugt, wo Prozessparameter validiert werden müssen, bevor sie in die kontinuierliche Produktion übergehen. Die Fähigkeit, Rampen- und Haltezyklen unter inertialen Atmosphären durchzuführen, macht diese Einheiten für die fortschrittliche Materialsynthese unverzichtbar.
2.3 Pilotmaßstab- und modulare Systeme
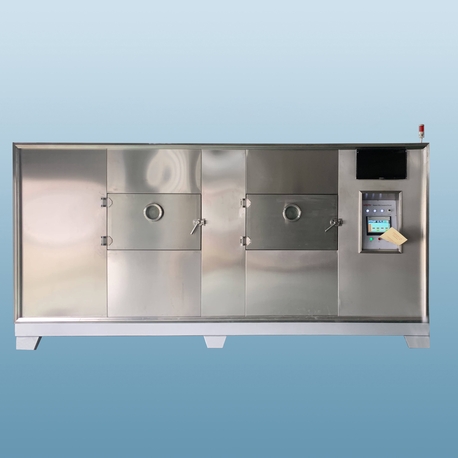
Für Branchen wie Spezialchemikalien oder die Synthese von Batteriematerialien bieten modulare industrielle Mikrowelleneinheiten Flexibilität. Diese auf einem Gestell montierten Systeme integrieren Stromversorgungen, Steuerungsschränke und Prozesskammern, die für verschiedene Produktlinien umkonfiguriert werden können. Der kompakte Platzbedarf verschleiert ihre Leistungsfähigkeit: Mit einer Leistung von 6 kW bis 75 kW bewältigen sie Durchsätze von 50 kg/h bis 2.000 kg/h, abhängig von der Feuchtelast.
3. Anwendungstiefe: Implementierungen im Industriesektor
Die Einführung der Mikrowellentechnologie erstreckt sich über verschiedene Branchen, jede mit eigenen Herausforderungen in der Materialwissenschaft. Im Folgenden untersuchen wir spezifische Anwendungsfälle, in denen die industrielle Mikrowellenverarbeitung messbare Vorteile gegenüber herkömmlichen Methoden bietet.
Lebensmittelverarbeitung: Pasteurisierung und Blanchieren
Die thermische Verarbeitung von Lebensmitteln erfordert ein Gleichgewicht zwischen mikrobieller Reduktion und Nährstofferhaltung. Traditionelles Dampf- oder Heißwasserblanchieren führt zu einer Auswaschung von wasserlöslichen Vitaminen und einer signifikanten Abwassererzeugung. Industrielle Mikrowellen Systeme erreichen eine schnelle volumetrische Erwärmung, wodurch die Prozesszeit um 60–80% reduziert wird. Für die Pasteurisierung von verzehrfertigen Mahlzeiten in versiegelten Behältern sorgt die Mikrowellentechnologie dafür, dass kalte Stellen beseitigt werden, ohne die Ränder zu überhitzen. Die dielektrischen Eigenschaften der Lebensmittelmatrix—Fett-, Wasser- und Salzgehalt—bestimmen die Frequenz- und Leistungsstrategie. Hersteller wie Nasan bieten integrierte Lösungen mit automatisierter Leistungsprofilierung, um Rezeptänderungen ohne Hardwaremodifikationen zu berücksichtigen.
Chemische Verarbeitung: Katalytische Reaktionen und lösungsmittelfreie Synthese
In der organischen Synthese und der heterogenen Katalyse hat die mikrowellenunterstützte Chemie Reaktionsgeschwindigkeitssteigerungen von 10–1.000× im Vergleich zu konventioneller Erwärmung gezeigt. Die industrielle Mikrowelle fungiert als direkter Energieübertragungsmechanismus, aktiviert polare Zwischenprodukte und verringert die Aktivierungsenergiebarrieren. Für kontinuierliche Flussreaktoren sind Mikrowellenapplikatoren in Rohrreaktoren integriert, die eine präzise Temperaturkontrolle für exotherme Reaktionen ermöglichen. Lösungsmittelfreie Prozesse profitieren von der selektiven Erwärmung der Reagenzien, minimieren Nebenproduktbildung und verbessern die Atomeffizienz. Wichtige Ingenieurüberlegungen umfassen:
Reaktormaterialien: Borosilikatglas oder PTFE für chemische Kompatibilität mit Mikrowellentransparenz.
Druckbehälter: Fähigkeit, bis zu 30 bar für überhitzte Lösungsmittelsysteme zu arbeiten.
Echtzeitüberwachung: Raman- oder FTIR-Sonden gekoppelt mit Mikrowellenleistung zur Ermöglichung der kinetischen Kontrolle.
Fortgeschrittene Materialien: Keramiksinterung und Verarbeitung von Kohlenstofffasern
Das Sintern technischer Keramiken (Aluminiumoxid, Zirkonoxid, Siliziumkarbid) erfordert konventionell Stunden in Hochtemperaturofen, was zu Kornwachstum und verbleibender Porosität führt. Industrielle Mikrowelle Sinterung reduziert die Zykluszeiten um 70–90%, während feinere Mikrostrukturen und verbesserte mechanische Eigenschaften erreicht werden. Der Mechanismus beruht auf mikrowellenspezifischen Effekten, die Diffusionsprozesse beschleunigen. Für die Herstellung von Kohlenstofffasern wird Mikrowellentechnologie in der Stabilisierung (Oxidation) von Polyacrylnitril (PAN) Vorläufern angewendet, was eine einheitliche Erwärmung über die Faserstränge ermöglicht und den Energieverbrauch pro Kilogramm Faser um 35% im Vergleich zu Konvektionsöfen reduziert.
4. Ingenieurmetriken: Quantifizierung der industriellen Mikrowellenleistung
Die Bewertung eines industriellen Mikrowellensystems erfordert, über einfache Leistungsbewertungen hinauszugehen, um Leistungsmetriken zu berücksichtigen, die die Betriebskosten und die Produktqualität beeinflussen.
Energieeffizienz (Wandstecker zu Produkt): Moderne Systeme erreichen eine Effizienz von 70–85%, verglichen mit 30–50% für konventionelle gasbeheizte Öfen, aufgrund minimaler Wärmeverluste an die Umgebung und direkter volumetrischer Absorption.
Leistungsdichteuniformität: Gemessen durch kalorimetrische Kartierung oder Infrarot-Thermografie über den Querschnitt des Applikators. Moderne Systeme erreichen ≤ ±5% Variation über die Lastfläche.
Magnetronlebensdauer: Hochwertige industrielle Magnetrons bieten 5.000–8.000 Betriebsstunden bei voller Leistung mit angemessener Kühlung und reflektierter Leistungsverwaltung.
Durchsatzrate (kg/kW·h): Für Trocknungsanwendungen liegen die Werte zwischen 1,2 und 2,5 kg Wasser, die pro kWh entfernt werden, abhängig von den dielektrischen Eigenschaften des Materials und dem anfänglichen Feuchtigkeitsgehalt.
5. Prozesskontrolle und Minderung häufiger industrieller Herausforderungen
Trotz der inhärenten Vorteile bringt die industrielle Mikrowellenverarbeitung spezifische ingenieurtechnische Herausforderungen mit sich, die durch eine robuste Steuerungsarchitektur und Gerätdesign angegangen werden müssen.
Herausforderung 1: Thermisches Durchbrennen und Hot Spots
Lösung: Materialien mit temperaturabhängigem dielektrischem Verlust können ein Durchbrennen erleben, bei dem heiße Regionen mehr Energie absorbieren und die Nicht-Uniformität verschärfen. Minderungstrategien umfassen: (1) Pulsierte Mikrowellenleistungsabgabe mit Arbeitszyklen zwischen 30–70%, um thermische Diffusion zu ermöglichen; (2) Rotierende oder oszillierende Lasten zur Durchschnittsbildung der Feldintensität; (3) Multifrequenz-Stromquellen (frequenzagile Magnetrons), die über das ISM-Band fegen, um stehende Wellenmuster zu stören. Fortschrittliche PLC-Systeme integrieren faseroptische Temperatursensoren an mehreren Punkten, um eine geschlossene Regelung der Leistungssteuerung zu implementieren.
Herausforderung 2: Elektromagnetische Störungen (EMI) und Integrität der Abschirmung
Lösung: Industrielle Mikrowellensysteme müssen die FCC (US) und CE (EU) Emissionsstandards einhalten. Doppelt dichtende Türen mit Viertelwellen-Drosseln, verstärkten Wellenleiterdichtungen und metallisierten Sichtfenstern sind Pflicht. Periodische Leckagetests mit kalibrierten Sonden stellen sicher, dass die occupational safety limits (5 mW/cm² bei 5 cm) eingehalten werden. Nasan Systeme integrieren dreifach verriegelte Sicherheitskreise, die die Leistung sofort bei Türöffnung unterbrechen.
Herausforderung 3: Lastvariabilität und Prozesswiederholbarkeit
Lösung: In der Batchproduktion können Variationen in der Feuchtigkeit oder Dichte der Rohmaterialien die dielektrische Last verändern. Automatische Abstimmungssysteme (Stub-Tuner oder zirkulatorbasierte Anpassungen) passen die Impedanz dynamisch an, um die reflektierte Leistung zu minimieren. Für kontinuierliche Systeme passt die Rückkopplungsregelung unter Verwendung von inline Mikrowellenfeuchtesensoren die Fördergeschwindigkeit und Leistungsniveaus in Echtzeit an und hält die Produktspezifikationen trotz upstream Variationen aufrecht.
6. Wirtschaftliche und Nachhaltigkeitsüberlegungen
Die Einführung von industrieller Mikrowellentechnologie wird zunehmend durch die Gesamtkosten des Eigentums (TCO) und Umweltmetriken vorangetrieben. Im Vergleich zu gasbetriebenen oder elektrischen Widerstandssystemen bietet die Mikrowellenverarbeitung:
Reduzierter Platzbedarf: Der Platzbedarf der Geräte ist typischerweise 50–70% kleiner aufgrund kürzerer Verweilzeiten.
Geringerer CO2-Fußabdruck: Für Regionen mit Netzstrom aus erneuerbaren Energien führt der Wechsel von fossilen Brennstoffen zu direkten Reduktionen der Scope 1-Emissionen.
Abfallminimierung: Präzise Endpunktkontrolle reduziert Produktabfälle; für chemische Prozesse führen höhere Ausbeuten zu weniger Abfall bei der Nachreaktionsreinigung.
Die Investitionsausgaben für industrielle Mikrowellensysteme sind in den letzten zehn Jahren aufgrund von Entwicklungen bei Festkörpergeneratoren und modularer Fertigung um etwa 30% gesunken. Die Amortisationszeiten für Anwendungen mit hohen Energiekosten oder Durchsatzbeschränkungen liegen typischerweise zwischen 18 und 36 Monaten.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Unterschied zwischen 915 MHz und 2450 MHz industriellen Mikrowellensystemen, und wie wähle ich aus?
A1: Die 2450 MHz Frequenz (ISM-Band) ist Standard für kleinere und Pilotanwendungen und bietet Eindringtiefen von 1–3 cm in nassen Materialien. Sie ist geeignet für Dünnschichttrocknung, Verarbeitung kleiner Teile und Laborarbeiten. Die 915 MHz Frequenz bietet eine tiefere Penetration (5–10 cm) und wird für die Hochdurchsatzverarbeitung von Schüttgütern verwendet, wie das Auftauen großer Fleischblöcke, Trocknen von Holz oder die Verarbeitung dichter keramischer Vorformen. Die Auswahl hängt von der Materialdicke, dem gewünschten Durchsatz und davon ab, ob der Prozess batchweise oder kontinuierlich ist. Für dicke, hochfeuchte Lasten bietet 915 MHz eine gleichmäßigere Erwärmung.
Q2: Können industrielle Mikrowellensysteme metallische Materialien oder Komponenten verarbeiten?
A2: Die direkte Verarbeitung von Schüttmetallen ist aufgrund der hohen Reflektivität und des Risikos von Lichtbogenbildung nicht machbar. Mikrowellensysteme werden jedoch verwendet, um Verbundmaterialien mit leitenden Fasern (Kohlenstofffaser) oder metallischen Pulvern zu verarbeiten, wenn die Partikelgröße unter der Hauttiefe liegt (typischerweise < 100 μm) und das Material in einer dielektrischen Matrix dispergiert ist. Für Metallkomponenten, die während der Verarbeitung vorhanden sein müssen, können spezialisierte Applikatoren mit Modemischern und kontrollierter Leistungsanpassung Lichtbogenbildung verhindern, was jedoch maßgeschneiderte Ingenieurarbeit erfordert und mit dem Gerätehersteller validiert werden sollte.
Q3: Wie vergleicht sich der industrielle Mikrowellentrocknungsprozess mit der Vakuumtrocknung für wärmeempfindliche Materialien?
A3: Die beiden Technologien sind komplementär und nicht wettbewerbsfähig. Die Vakuumtrocknung senkt den Siedepunkt von Lösungsmitteln, was eine Verarbeitung bei niedrigen Temperaturen ermöglicht, sich jedoch auf Wärmeleitung für den Wärmeübergang verlässt, was langsam sein kann. Die Mikrowellentrocknung erhitzt volumetrisch, was die Trocknungszeit erheblich verkürzt, erfordert jedoch atmosphärische oder kontrollierte Atmosphärenbedingungen. Für ultra-wärmeempfindliche Materialien (z. B. bioaktive Verbindungen) kombinieren Mikrowellen-Vakuum-Hybridsysteme beide Prinzipien: Das Vakuum reduziert den thermischen Stress, während Mikrowellenenergie die Feuchtigkeitsentfernung beschleunigt. Diese Kombination erreicht Trocknungszeiten, die 50–70 % kürzer sind als bei Vakuum allein, mit überlegener Produktqualität.
Q4: Welche Wartungsverfahren sind erforderlich, um die langfristige Zuverlässigkeit industrieller Mikrowellensysteme sicherzustellen?
A4: Wichtige Wartungsaufgaben umfassen: (1) Vierteljährliche Inspektion der Wellenleiterverschlüsse und Türdämpfer auf Verunreinigungen oder Schäden; (2) Überprüfung des Magnetron-Kühlsystems – Luftfilter für Zwangsluftgeräte oder Kühlmittelstände und -durchflussraten für flüssigkeitsgekühlte Systeme; (3) Jährliche Kalibrierung der Ausgangsleistung mittels Wasserlastkalorimetrie; (4) Überprüfung der Funktionalität von Verriegelungs- und Sicherheitskreisen; (5) Reinigung der Innenseiten der Applikatoren, um Produktansammlungen zu verhindern, die Lichtbogenbildung verursachen könnten. Magnetrons müssen typischerweise nach 5.000–8.000 Betriebsstunden ausgetauscht werden; Festkörpergeneratoren bieten längere Lebensdauern, erfordern jedoch spezialisierte Diagnosen.
Q5: Kann die industrielle Mikrowellentechnologie vom Labor in die volle Produktion ohne Prozessabweichung skaliert werden?
A5: Die Skalierung erfordert eine sorgfältige Berücksichtigung der Leistungsdichte, der Felduniformität und der Materialhandhabung. Der zuverlässigste Ansatz verwendet modulare Systeme, bei denen die Pilotanlage dieselbe Frequenz, Geometrie des Applikators und Leistungsdichte wie das Produktionssystem verwendet. Die Skalierung erfolgt durch die Multiplikation identischer Module anstelle der Erhöhung der Leistung einer einzelnen Einheit. Dieser „Number-up“-Ansatz erhält dasselbe elektromagnetische Umfeld, wodurch sichergestellt wird, dass die Prozessparameter, die im Pilotmaßstab entwickelt wurden, direkt übertragen werden. Hersteller wie Nasan bieten skalierbare Plattformen mit standardisierten Moduld designs an, um diesen Übergang zu erleichtern.
Zusammenfassend lässt sich sagen, dass die industrielle Mikrowelle eine ausgereifte, leistungsstarke thermische Verarbeitungsplattform darstellt, wenn sie mit Augenmerk auf die dielektrischen Materialeigenschaften, das Design des Applikators und eine robuste Prozesskontrolle entwickelt wird. Von Lebensmittelsicherheit bis hin zur fortschrittlichen Materialsynthese liefert die Technologie messbare Verbesserungen in der Energieeffizienz, dem Durchsatz und der Produktqualität. Für Organisationen, die Mikrowellenverarbeitungsfähigkeiten implementieren oder aufrüsten möchten, stellt die Partnerschaft mit einem erfahrenen Gerätehersteller wie Nasan sicher, dass das System auf spezifische Prozessanforderungen zugeschnitten, für die Skalierung validiert und während seines Betriebszyklus unterstützt wird.