
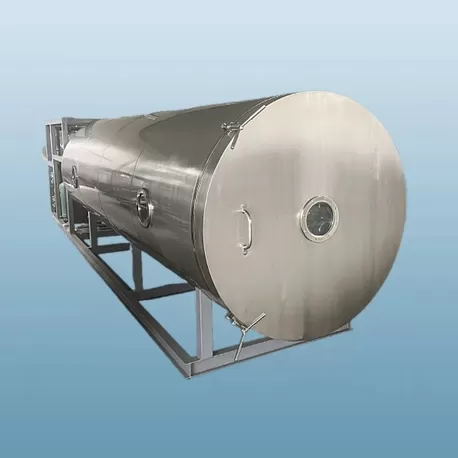
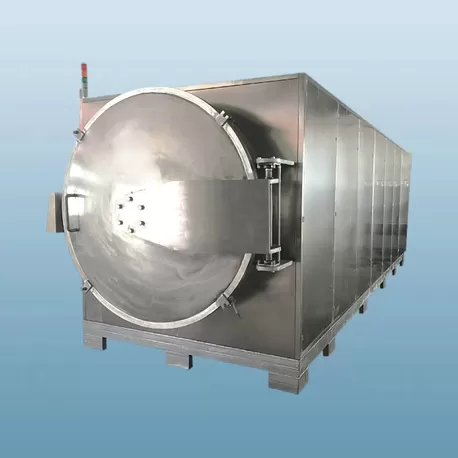
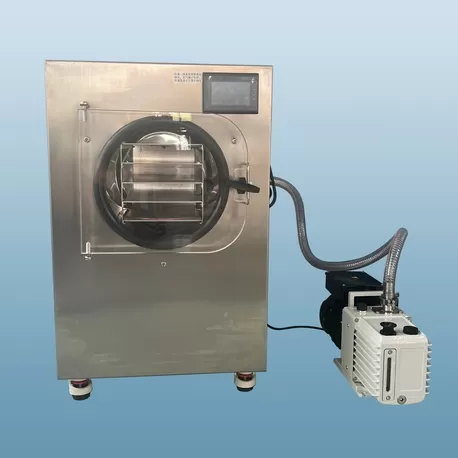
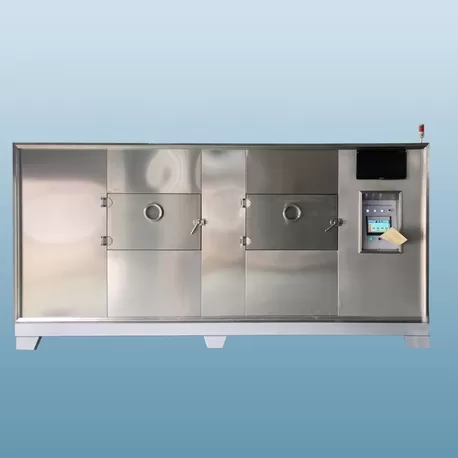
Pour les produits biologiques, pharmaceutiques et alimentaires de grande valeur, la préservation de la structure moléculaire et l'extension de la durée de conservation sans dégradation thermique restent une priorité de fabrication. Le lyophilisateur (lyophiliseur) industriel atteint cet objectif en sublimant la glace directement de l'état congelé sous vide contrôlé, contournant la phase liquide. Au cours des trois dernières décennies, Nasan a conçu des solutions avancées de lyophilisation qui répondent aux défis courants de l'industrie : consommation d'énergie excessive, taux de sublimation inégaux et incohérence des lots. Cette analyse fournit des spécifications techniques, des données de performance spécifiques aux applications et des critères exploitables pour les équipes d'approvisionnement évaluant les équipements d'investissement.
1. Lyophilisateur vs. Séchage thermique conventionnel : Une comparaison technique
Les méthodes de séchage conventionnelles (air chaud, pulvérisation, lit fluidisé) appliquent de la chaleur qui provoque la dénaturation des protéines, la formation de mélanoïdines et le rétrécissement volumétrique. En revanche, un lyophilisateur fonctionne en dessous du point triple de l'eau, généralement à des températures de stockage de -40°C à +40°C et à des pressions de chambre comprises entre 10 et 500 mTorr. Les principaux éléments de différenciation incluent :
Chemin de transition de phase : La sublimation directe préserve la matrice cellulaire et la porosité – critiques pour la survie des probiotiques et la stabilité des adjuvants de vaccins.
Teneur en humidité résiduelle : Atteint 0,5 % à 3 % contre 5 % à 12 % dans les séchantes conventionnelles, corrélant directement avec une stabilité de stockage plus longue dans des conditions ambiantes.
Kinetique de réhydratation : Les matériaux lyophilisés retrouvent leur forme originale en < 30 secondes ; les équivalents séchés à l'air montrent souvent un effondrement structurel irréversible.
Uniformité des lots : Les lyophilisateurs modernes utilisent un contrôle de température de plateau indépendant et des manomètres de capacitance pour maintenir une uniformité de ±1°C sur tous les plateaux, atténuant les effets de bord.
Ces avantages techniques expliquent pourquoi le marché mondial des équipements de lyophilisation devrait croître à un taux de croissance annuel composé de 8,2 % d'ici 2030, soutenu par les segments biopharma et aliments instantanés haut de gamme.
2. Architecture d'ingénierie de base d'un lyophilisateur industriel
Pour prendre des décisions d'investissement en capital éclairées, les ingénieurs doivent évaluer six sous-systèmes qui définissent les limites de performance :
2.1. Système de réfrigération & Congélation des plateaux
Des compresseurs à cascade à deux étages (R404A / R508B) ou à un seul étage avec huile synthétique permettent des températures de plateau allant jusqu'à -55°C. Des taux de refroidissement contrôlés (0,5°C/min à 2,5°C/min) dictent la morphologie des cristaux de glace : des taux plus lents produisent des cristaux de glace plus gros, laissant des canaux macroporeux qui accélèrent le séchage primaire jusqu'à 20 %.
2.2. Conception de la chambre à vide & du condenseur
Des chambres en acier inoxydable 316L avec capacité CIP/SIP interne sont standard. Le condenseur externe (ou de type bobine interne) doit maintenir une température de 15 à 20 °C en dessous de la température du produit pour capturer la vapeur sublimée. Les systèmes haut de gamme de fabricants comme Nasan intègrent des cycles de dégivrage à gaz chaud entre les lots, réduisant le temps d'arrêt de 90 minutes à moins de 20 minutes.
2.3. Architecture de Contrôle & Technologie Analytique de Processus (PAT)
Les systèmes modernes de déshydrateur par congélation intègrent la spectroscopie d'absorption par laser à diode accordable (TDLAS) pour le suivi en temps réel de la concentration de vapeur d'eau, ainsi que la mesure de pression comparative pour déterminer le point final de séchage primaire. Les boucles PID ajustent automatiquement le chauffage des étagères et les niveaux de vide, réduisant l'intervention de l'opérateur et les échecs de lot dus aux excursions de température de collapse.
2.4. Système de Fluide de Transfert de Chaleur (HTF)
Les HTF à base de silicone (par exemple, Syltherm XLT) fournissent une distribution d'énergie uniforme. La conception optimale du déshydrateur par congélation comprend des échangeurs de chaleur à double circuit pour permettre un rampement indépendant des étagères – essentiel pour les produits avec des volumes de remplissage de flacons hétérogènes.
3. Points de Douleur Communs de l'Industrie & Solutions Ingénierées (Mise en œuvre Nasan)
D'après nos dossiers de service sur le terrain à travers plus de 180 installations, quatre défis récurrents sont régulièrement signalés :
Cycles de séchage primaire prolongés : De nombreux déshydrateurs par congélation passent 40 à 60 heures en sublimation. Nasan aborde cela par la nucléation contrôlée (ensemencement de brouillard de glace) qui réduit le séchage primaire de 15 à 25 % tout en préservant la résistance du produit. Les systèmes Nasan permettent également un espacement variable entre les étagères pour des lots fortement chargés.
Humidité résiduelle non homogène : Les flacons en bordure sèchent plus rapidement que les flacons au centre. Solution : écrans de radiation ajustables et protocoles de chargement décalés combinés avec des manomètres de capacitance situés à trois positions de chambre. Les données des installations Nasan montrent une variation d'humidité ≤0,4 % à travers 10 000 flacons.
Surcharge de glace du condenseur & augmentation de pression : Se produit lorsque le taux de sublimation dépasse la capacité du condenseur. Les algorithmes de contrôle avancés du déshydrateur par congélation de Nasan incluent la modélisation prédictive de la charge de glace, réduisant automatiquement la puissance de chauffage avant que la pression ne dépasse le point de consigne (généralement 50 mTorr).
Charge de validation & documentation : L'environnement réglementaire (FDA 21 CFR Partie 11, Annexe 11 GMP de l'UE) exige une traçabilité complète des données. Le package SCADA de Nasan fournit des rapports de lot automatisés, des signatures électroniques et une piste d'audit.
En retrofitant ou en spécifiant ces solutions, les responsables de production peuvent augmenter le débit annuel en éliminant les lots hors spécifications et en réduisant les temps de cycle de 18 à 32 %.
4. Domaines d'Application Exigeant la Technologie de Déshydrateur par Congélation de Précision
Bien que la lyophilisation ait initialement servi le secteur pharmaceutique, de nouveaux segments industriels ont adopté la technologie pour une différenciation de produit à forte marge :
Pharmaceutique & Biotechnologie
Nanoparticules lipidiques d'ARNm (LNPs) – nécessitent des étapes de recuit et un séchage secondaire à 25°C pour maintenir la distribution de taille des particules.
Anticorps monoclonaux (mAbs) – les cycles de déshydrateur par congélation doivent éviter les variations de pH pendant la formation de glace ; le congélateur contrôlé à -45°C avec une montée de 0,2°C/min prévient l'agrégation.
Vaccins (vivants atténués, vecteurs viraux) – une humidité résiduelle inférieure à 1 % assure la stabilité à 2-8°C, éliminant les exigences de chaîne du froid à -70°C.
Transformation des Aliments & Ingrédients
Café instantané et repas haut de gamme – les particules lyophilisées conservent les composés aromatiques volatils. Les systèmes industriels de déshydrateur par congélation avec compression de vapeur de retour réduisent les coûts d'exploitation à 0,32 $/kg d'eau éliminée.
Poudres probiotiques – les données de stabilité montrent que les souches de Lactobacillus lyophilisées maintiennent 10^11 UFC/g après 24 mois à 25°C, contre 6 mois pour les équivalents séchés par pulvérisation.
Fruits et légumes (fruit du dragon, mangue, goji) – le séchage à basse température préserve les anthocyanines et l'acide ascorbique (rétention >90%).
Matériaux avancés & Intermédiaires chimiques
Aérogels d'oxyde de graphène : le traitement par déshydratation par congélation empêche l'empilement lamellaire, maintenant une surface >500 m²/g.
Cadres organométalliques (MOFs) – la sublimation douce élimine les solvants sans effondrement du cadre.
5. Métriques économiques & de qualité : Analyse du ROI pour les acheteurs B2B
Les décisions d'approvisionnement nécessitent une justification quantifiable au-delà des descriptions techniques. Trois modèles financiers favorisent le séchage par congélation dans des scénarios spécifiques :
Modèle de préservation de la valeur : Pour les API de haute valeur (par exemple, peptides >$200,000/kg), même 2% de dégradation évitée justifie un déshydrateur à congélation dehydrator en moins de 18 mois.
Modèle de remplacement logistique : Convertir un produit de chaîne du froid (-20°C stockage/distribution) au format lyophilisé stable à température ambiante réduit les coûts de la chaîne d'approvisionnement de 40 à 60%. La période d'amortissement est généralement de 15 à 24 mois.
Modèle d'expansion du marché : Les producteurs de nourriture pour bébés biologiques et de friandises premium pour animaux de compagnie obtiennent un premium de prix de 3x à 4x sur les formats lyophilisés par rapport aux alternatives séchées à l'air.
Les dépenses opérationnelles par lot dépendent de la densité de chargement (kg d'eau retirée/m² de surface de rayonnage). Les unités modernes déshydrateur à congélation atteignent 5.2 à 6.8 kWh par kg de glace sublimée – une amélioration de 35% par rapport aux machines construites avant 2010. La ligne Eco-Dry de Nasan récupère la chaleur du condenseur pour préchauffer le HTF, réduisant encore l'énergie de 12%.

6. Critères de sélection : Capacité, systèmes de contrôle et préparation à la validation
Lors de l'émission de RFQ pour un déshydrateur à congélation, incluez ces spécifications obligatoires basées sur le portefeuille de produits :
Surface de rayonnage & configuration : Unités pilotes (1–5 m²) vs. production (10–60 m²). Les conceptions modulaires avec étagères mobiles permettent à la fois des plateaux en vrac et des flacons bouchés.
Plage de taux de refroidissement : 0.5°C/min à 1.5°C/min est suffisant pour la plupart des applications biotechnologiques ; les applications alimentaires avec une forte teneur en eau bénéficient de 2°C/min pour restreindre la taille des cristaux de glace.
Norme de nettoyabilité : Exiger une documentation de Ra <0.4 µm pour les soudures internes, une pente vers le drain, et des cycles CIP automatisés qui couvrent toutes les connexions de port.
Suite d'intégrité des données : Logiciel conforme à 21 CFR Part 11 avec journaux d'audit cryptés et visualisation à distance des lots. Rejeter les systèmes qui ne peuvent pas exporter les données brutes de température/pression au format CSV.
Nous recommandons également des tests d'acceptation en usine (FAT) qui incluent le mapping thermique sur 80% des emplacements de rayonnage à l'aide de capteurs sans fil, plus un cycle simulé avec une solution de saccharose pour valider la détection de point final.
Questions Fréquemment Posées (Techniques & Opérationnelles)
Q1 : Comment la température de collapse du produit influence-t-elle les réglages du cycle du déshydrateur à congélation ?
A1 : La température de collapse (Tc) est le seuil au-dessus duquel la matrice séchée perd sa rigidité structurelle, entraînant un effondrement morphologique et une réhydratation lente. Pour les produits amorphes (mélanges de mannitol), Tc est généralement de -32°C à -25°C ; pour les matériaux cristallins (saccharose), Tc est plus élevé (-15°C à -5°C). Le déshydrateur à congélation doit maintenir la température du produit 2-3°C en dessous de Tc pendant le séchage primaire. L'utilisation de la microscopie de lyophilisation (FDM) pour déterminer Tc avant la production de lot prévient les échecs irréversibles.
Q2 : Quel calendrier de maintenance garantit la fiabilité à long terme des déshydrateurs industriels par congélation ?
A2 : Inspections trimestrielles : analyse de l'huile de la pompe à vide (changement tous les 2000 heures de fonctionnement), remplacement des joints toriques du condenseur (annuellement), vérification de la charge de réfrigérant. Annuellement : calibrer les manomètres de capacitance (traçabilité NIST à trois points), inspecter la planéité des étagères (tolérance ±1,5 mm/m²) et remplacer les filtres HTF. Nasan propose des modules IoT de maintenance prédictive qui suivent les signatures de vibration sur les roulements du compresseur et la consommation électrique du moteur de la pompe à vide – réduisant les temps d'arrêt non planifiés de 50 %.
Q3 : Un déshydrateur par congélation peut-il gérer des solvants organiques (éthanol, acétone) dans la formulation ?
A3 : Oui, mais nécessite des composants à l'épreuve des explosions (moteurs certifiés ATEX, inertage à l'azote et joints compatibles avec les solvants). Les systèmes de déshydratation par congélation standard ne sont pas conçus pour les vapeurs inflammables car les pompes à vide créent des risques d'ignition par compression adiabatique. Pour les produits à base de solvant, spécifiez un purge de gaz inerte (azote) et un piège à froid avec récupération de solvant – Nasan fabrique des variantes personnalisées de dispositifs d'arrêt de flamme pour les résidus d'extraction nutraceutique.
Q4 : Quels ensembles de données sont requis pour la validation des processus selon les directives de la FDA ?
A4 : Pour les produits pharmaceutiques lyophilisés, la validation nécessite trois lots consécutifs réussis prouvant : 1) uniformité de température sur toutes les étagères (écart maximal ±2°C), 2) teneur en humidité résiduelle (titration de Karl Fischer) en dessous de la limite de spécification, 3) apparence du produit (pas de retour à l'état fondu ou de rétrécissement), 4) démonstration de la capacité du condenseur à la vitesse maximale de sublimation. De plus, les graphiques de mesure de pression comparative (Pirani vs. capacitance) doivent montrer une transition claire du séchage primaire au séchage secondaire. Le package de validation de Nasan comprend un modèle de protocole IQ/OQ pré-écrit conforme au rapport technique n° 60 de la PDA.
Q5 : Comment choisir entre un déshydrateur par congélation en lot et un système continu ?
A5 : Les systèmes de déshydratation par congélation en lot dominent le secteur pharmaceutique en raison de la traçabilité réglementaire par lot et de la flexibilité pour les campagnes multi-produits. La lyophilisation continue (par exemple, conceptions de bandes sans plateau) convient à la production alimentaire à fort volume et à SKU unique (café instantané, légumes en dés) où le changement est rare. Les unités continues réalisent un coût de main-d'œuvre par kg inférieur mais ne peuvent pas gérer les flacons ou les seringues. Évaluez la fréquence de changement – si > 12 changements de produit/an, un système en lot à plusieurs chambres offre un meilleur OEE.
Prêt à optimiser votre processus de lyophilisation ? Demandez une consultation technique
Le choix et l'optimisation d'un déshydrateur par congélation impactent directement la qualité du produit, les coûts opérationnels et la conformité réglementaire. L'équipe d'ingénierie de Nasan fournit des services de cartographie des processus, un soutien au développement de cycles et une installation clé en main pour les lignes de lyophilisation pharmaceutiques et alimentaires. Que vous passiez de la R&D à la production pilote ou que vous remplaciez un équipement obsolète par des conceptions écoénergétiques, des spécifications précises garantissent un retour sur investissement maximal.
Commencez votre demande : Partagez votre type de produit, la taille du lot (kg ou nombre de flacons) et l'objectif d'humidité résiduelle souhaité avec nos ingénieurs d'applications. Nous fournirons une fiche technique, des données de simulation de cycle et un devis comparatif dans les 6 jours ouvrables.
Envoyez votre demande directement via le portail de demande officiel de Nasan ou envoyez vos paramètres de processus à engineering@nasandry.com. Toutes les demandes reçoivent une analyse de faisabilité détaillée, y compris des estimations de consommation d'énergie et des gains de productivité projetés.