
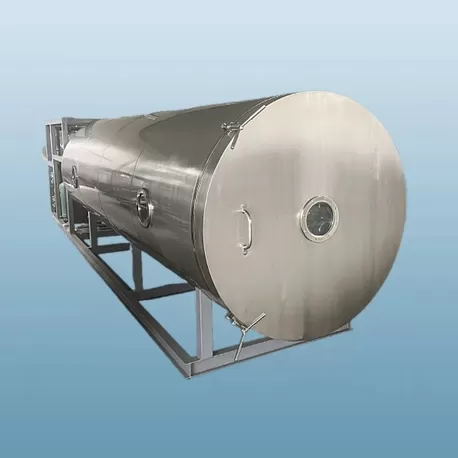
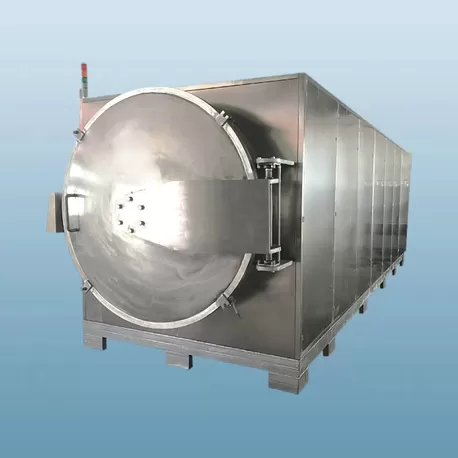
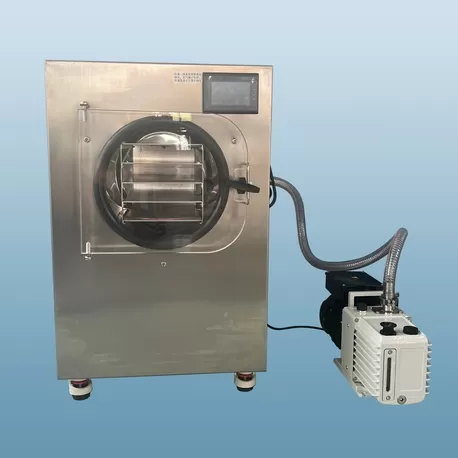
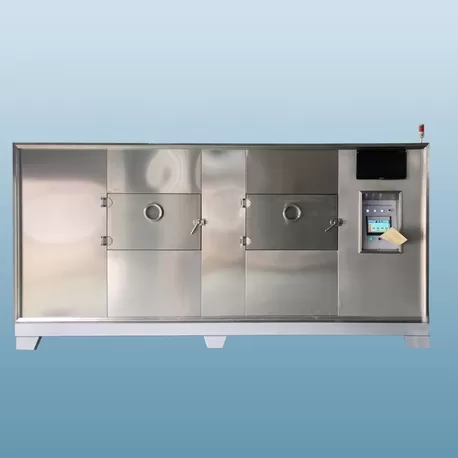
Für hochwertige biologische, pharmazeutische und Lebensmittelprodukte bleibt die Erhaltung der molekularen Struktur und die Verlängerung der Haltbarkeit ohne thermische Zersetzung eine Fertigungspriorität. Der industrielle Gefriertrockner (lyophilizer) erreicht dies, indem er Eis direkt aus dem gefrorenen Zustand unter kontrolliertem Vakuum sublimiert und die flüssige Phase umgeht. In den letzten drei Jahrzehnten hat Nasan fortschrittliche Gefriertrocknungslösungen entwickelt, die häufige Herausforderungen der Branche ansprechen – übermäßiger Energieverbrauch, ungleichmäßige Sublimationsraten und Batch-Inkonsistenz. Diese Analyse bietet technische Spezifikationen, anwendungsspezifische Leistungsdaten und umsetzbare Kriterien für Beschaffungsteams, die Investitionsgüter bewerten.
1. Gefriertrockner vs. Konventionelle thermische Trocknung: Ein technischer Vergleich
Konventionelle Trocknungsmethoden (Heißluft, Sprühtrocknung, Wirbelschicht) wenden Wärme an, die zur Denaturierung von Proteinen, zur Bildung von Melanoidin und zur volumetrischen Schrumpfung führt. Im Gegensatz dazu arbeitet ein Gefriertrockner unter dem Dreipunkt von Wasser, typischerweise bei Lagertemperaturen von -40 °C bis +40 °C und Kammerdrücken zwischen 10 und 500 mTorr. Die wichtigsten Unterscheidungsmerkmale sind:
Phasenübergangsweg: Direkte Sublimation erhält die zelluläre Matrix und Porosität – entscheidend für das Überleben von Probiotika und die Stabilität von Impfstoffadjuvanzien.
Restfeuchtegehalt: Erreicht 0,5 % bis 3 % gegenüber 5 % bis 12 % in konventionellen Trocknern, was direkt mit einer längeren Lagerstabilität unter Umgebungsbedingungen korreliert.
Rehydratationskinetik: Gefriertrockene Materialien nehmen ihre ursprüngliche Form in < 30 Sekunden wieder an; luftgetrocknete Äquivalente zeigen oft einen irreversiblen strukturellen Zusammenbruch.
Batch-Einheitlichkeit: Moderne Gefriertrockner verwenden unabhängige Steuerungen der Regaletemperatur und Kapazitätsmanometer, um eine Einheitlichkeit von ±1 °C über alle Tabletts hinweg aufrechtzuerhalten und Randwirkungen zu mildern.
Diese technischen Vorteile erklären, warum der globale Markt für Lyophilisationsgeräte voraussichtlich bis 2030 mit einer CAGR von 8,2 % wachsen wird, angetrieben von den Biopharma- und Premium-Sofortnahrungsmittelsegmenten.
2. Kerningenieure Architektur eines industriellen Gefriertrockners
Um fundierte Investitionsentscheidungen zu treffen, müssen Ingenieure sechs Teilsysteme bewerten, die die Leistungsgrenzen definieren:
2.1. Kühlsystem & Regalgefrierung
Zwei-Stufen-Kaskadenkompressoren (R404A / R508B) oder einstufige mit synthetischem Öl ermöglichen Regaletemperaturen bis zu -55 °C. Kontrollierte Kühlrampenraten (0,5 °C/min bis 2,5 °C/min) bestimmen die Morphologie der Eiskristalle: Langsamere Raten erzeugen größere Eiskristalle, die makroporöse Kanäle hinterlassen, die die primäre Trocknung um bis zu 20 % beschleunigen.
2.2. Vakuumkammer & Kondensator-Design
316L-Edelstahlkammern mit interner CIP/SIP-Fähigkeit sind Standard. Der externe Kondensator (oder interne Spulentyp) muss eine Temperatur von 15–20 °C unter der Produkttemperatur halten, um sublimierten Dampf zu erfassen. Hochwertige Systeme von Herstellern wie Nasan integrieren Heißgas-Abtauzyklen zwischen den Chargen, wodurch die Ausfallzeiten von 90 Minuten auf unter 20 Minuten reduziert werden.
2.3. Steuerarchitektur & Prozessanalytische Technologie (PAT)
Moderne Gefriertrockner Systeme integrieren abstimmbare Diodenlaser-Absorptionsspektroskopie (TDLAS) zur Überwachung der Wasserstoffkonzentration in Echtzeit sowie vergleichende Druckmessungen zur Bestimmung des Endpunkts der primären Trocknung. PID-Regelkreise passen die Heiz- und Vakuumlevel automatisch an, wodurch der Eingriff des Bedieners und Batch-Fehler aufgrund von Temperaturüberschreitungen verringert werden.
2.4. Wärmeübertragungsfluid (HTF) System
Auf Silikon basierende HTFs (z.B. Syltherm XLT) sorgen für eine gleichmäßige Energieverteilung. Ein optimales Design des Gefriertrockners umfasst Dual-Kreis-Wärmetauscher, um eine unabhängige Rampenregelung der Regale zu ermöglichen – entscheidend für Produkte mit heterogenen Füllvolumina in Fläschchen.
3. Häufige Probleme in der Branche & Technisch entwickelte Lösungen (Nasan Implementierung)
Aus unseren Serviceaufzeichnungen über 180+ Installationen werden vier wiederkehrende Herausforderungen konsistent berichtet:
Verlängerte primäre Trocknungszyklen: Viele Gefriertrockner verbringen 40–60 Stunden mit Sublimation. Nasan begegnet dies durch kontrollierte Nucleation (Eisnebel-Saatgut), die die primäre Trocknung um 15–25% reduziert und gleichzeitig die Produktbeständigkeit bewahrt. Nasan Systeme ermöglichen auch variable Abstände zwischen den Regalen für hochbeladene Chargen.
Heterogene Restfeuchte: Randfläschchen trocknen schneller als Mittel-Fläschchen. Lösung: einstellbare Strahlenschutzvorrichtungen und versetzte Ladeprotokolle kombiniert mit Kapazitätsmanometern an drei Kammerpositionen. Daten aus Nasan-Installationen zeigen eine Feuchtigkeitsvariation ≤0,4% über 10.000 Fläschchen.
Kondensator-Eisüberlastung & Druckanstieg: Tritt auf, wenn die Sublimationsrate die Kondensatorkapazität übersteigt. Fortschrittliche Steueralgorithmen für Gefriertrockner von Nasan umfassen prädiktive Eislastmodellierung, die die Heizleistung automatisch reduziert, bevor der Druck den Sollwert (typischerweise 50 mTorr) überschreitet.
Validierungs- & Dokumentationsaufwand: Die regulatorische Umgebung (FDA 21 CFR Teil 11, EU GMP Anhang 11) verlangt vollständige Datenverfolgbarkeit. Nasans SCADA-Paket bietet automatisierte Batch-Berichterstattung, elektronische Signaturen und Audit-Trails.
Durch Nachrüstungen oder Spezifikationen dieser Lösungen können Produktionsleiter die jährliche Durchsatzrate erhöhen, indem sie Chargen außerhalb der Spezifikation eliminieren und die Zykluszeiten um 18–32% reduzieren.
4. Anwendungsbereiche, die präzise Gefriertrockner-Technologie erfordern
Während die Gefriertrocknung ursprünglich dem Pharmasektor diente, haben neue industrielle Segmente die Technologie zur Differenzierung von Produkten mit hohen Margen übernommen:
Pharmazeutika & Biotechnologie
mRNA-Lipid-Nanopartikel (LNPs) – erfordern Anlaufphasen und sekundäre Trocknung bei 25°C, um die Partikelgrößenverteilung aufrechtzuerhalten.
Monoklonale Antikörper (mAbs) – Gefriertrocknerzyklen müssen pH-Verschiebungen während der Eisbildung vermeiden; kontrolliertes Einfrieren bei -45°C mit 0,2°C/min Rampenregelung verhindert Aggregation.
Impfstoffe (lebensfähige attenuierte, virale Vektoren) – Restfeuchte unter 1% gewährleistet Stabilität bei 2-8°C und beseitigt die Anforderungen an die -70°C-Kühlkette.
Lebensmittel- & Zutatenverarbeitung
Instantkaffee und Premium-Mahlzeiten – gefriergetrocknete Partikel behalten flüchtige aromatische Verbindungen. Industrielle Gefriertrockner Systeme mit Rückverdampfungskompression senken die Betriebskosten auf 0,32 $/kg entferntes Wasser.
Probiotische Pulver – Stabilitätsdaten zeigen, dass gefriergetrocknete Lactobacillus-Stämme 10^11 CFU/g nach 24 Monaten bei 25°C aufrechterhalten, im Vergleich zu 6 Monaten für sprühgetrocknete Äquivalente.
Obst und Gemüse (Drachenfrucht, Mango, Goji) – Trocknung bei niedriger Temperatur erhält Anthocyane und Ascorbinsäure (Retentionsrate >90%).
Fortgeschrittene Materialien & Chemische Zwischenprodukte
Graphenoxid-Aerogele: Die Verarbeitung im Gefriertrockner verhindert lamellare Staplung und hält die Oberfläche >500 m²/g.
Metall-organische Gerüste (MOFs) – milde Sublimation entfernt Lösungsmittel ohne Zusammenbruch des Gerüsts.
5. Wirtschaftliche & Qualitätskennzahlen: ROI-Analyse für B2B-Käufer
Beschaffungsentscheidungen erfordern quantifizierbare Rechtfertigungen über technische Beschreibungen hinaus. Drei Finanzmodelle begünstigen die Gefriertrocknung in bestimmten Szenarien:
Wertbewahrungsmodell: Für hochpreisige APIs (z.B. Peptide >$200.000/kg) rechtfertigt selbst eine vermiedene 2%ige Degradation eine Investition in einen $1,2M Gefriertrockner dehydrator in weniger als 18 Monaten.
Logistik-Ersatzmodell: Die Umwandlung eines Kaltkettenprodukts (-20°C Lagerung/Verteilung) in ein umgebungsstabil gefriergetrocknetes Format senkt die Kosten der Lieferkette um 40–60%. Amortisationszeitraum typischerweise 15–24 Monate.
Markterweiterungsmodell: Hersteller von Bio-Babynahrung und Premium-Haustierleckereien erzielen 3x–4x Preisaufschlag auf gefriergetrocknete Formate im Vergleich zu luftgetrockneten Alternativen.
Betriebsausgaben pro Charge hängen von der Lade-Dichte (kg Wasser entfernt/m² Regalfläche) ab. Moderne Gefriertrockner erreichen 5,2–6,8 kWh pro kg sublimiertem Eis – eine Verbesserung um 35% im Vergleich zu Maschinen, die vor 2010 gebaut wurden. Nasans Eco-Dry-Serie nutzt die Wärme des Kondensators zur Vorwärmung des HTF, was den Energieverbrauch um weitere 12% senkt.

6. Auswahlkriterien: Kapazität, Steuerungssysteme und Validierungsbereitschaft
Bei der Ausschreibung von RFQs für einen Gefriertrockner sollten diese verpflichtenden Spezifikationen basierend auf dem Produktportfolio enthalten sein:
Regalfläche & Konfiguration: Pilotgeräte (1–5 m²) vs. Produktion (10–60 m²). Modulare Designs mit beweglichen Regalen ermöglichen sowohl Bulk-Behälter als auch gestopfte Vials.
Kühlratenbereich: 0,5°C/min bis 1,5°C/min ist für die meisten Biotech- Anwendungen ausreichend; Lebensmittelanwendungen mit hohem Wassergehalt profitieren von 2°C/min, um die Eiskristallgröße zu begrenzen.
Reinigungsstandard: Dokumentation von Ra <0,4 µm internen Schweißnähten, Neigung zum Abfluss und automatisierte CIP-Zyklen, die alle Portverbindungen abdecken, erforderlich.
Datenintegritäts-Suite: 21 CFR Teil 11 konforme Software mit verschlüsselten Prüfprotokollen und Fernansicht der Chargen. Systeme ablehnen, die keine Rohdaten zu Temperatur/Druck im CSV-Format exportieren können.
Wir empfehlen auch Werksabnahmeprüfungen (FAT), die eine thermische Kartierung über 80% der Regalstandorte unter Verwendung drahtloser Sensoren sowie einen Mock-Zyklus mit Saccharose-Lösung zur Validierung der Endpunktdetektion umfassen.
Häufig gestellte Fragen (Technisch & Betrieblich)
Q1: Wie beeinflusst die Kollaps-Temperatur des Produkts die Einstellungen des Gefriertrocknerzyklus?
A1: Die Kollaps-Temperatur (Tc) ist die Schwelle, über der die getrocknete Matrix ihre strukturelle Steifigkeit verliert, was zu morphologischen Kollaps und langsamer Rehydration führt. Für amorphe Produkte (Mannit-Mischungen) liegt Tc typischerweise zwischen -32°C und -25°C; für kristalline Materialien (Saccharose) ist Tc höher (-15°C bis -5°C). Der Gefriertrockner muss die Produkt-Temperatur 2-3°C unter Tc während der primären Trocknung halten. Die Verwendung von Gefriertrocknungs-Mikroskopie (FDM) zur Bestimmung von Tc vor der Batch-Produktion verhindert irreversible Fehler.
Q2: Welcher Wartungsplan gewährleistet die langfristige Zuverlässigkeit von industriellen Gefriertrocknern?
A2: Vierteljährliche Inspektionen: Analyse des Vakuumpumpenöls (wechseln alle 2000 Betriebsstunden), Austausch der O-Ringe des Kondensators (jährlich), Überprüfung der Kältemittelmenge. Jährlich: Kalibrierung der Kapazitätsmanometer (drei Punkte NIST-rückverfolgbar), Überprüfung der Regalebene (Toleranz ±1,5 mm/m²) und Austausch der HTF-Filter. Nasan bietet vorausschauende Wartungs-IoT-Module an, die die Vibrationssignaturen an den Kompressorlagern und den Stromverbrauch des Vakuumpumpenmotors verfolgen – was die ungeplante Ausfallzeit um 50 % reduziert.
Q3: Kann ein Gefriertrockner organische Lösungsmittel (Ethanol, Aceton) in der Formulierung verarbeiten?
A3: Ja, erfordert jedoch explosionsgeschützte Komponenten (ATEX-zertifizierte Motoren, Stickstoffinertisierung und lösungsmittelkompatible Dichtungen). Standard-Gefriertrocknersysteme sind nicht für brennbare Dämpfe ausgelegt, da Vakuumpumpen Zündrisiken durch adiabatische Kompression erzeugen. Für lösungsmittelbasierte Produkte sollte ein Inertgasabzug (Stickstoff) und ein Kältetrap mit Lösungsmittelrückgewinnung spezifiziert werden – Nasan stellt maßgeschneiderte Flammenschutzvarianten für Nahrungsergänzungsmittel-Rückstände her.
Q4: Welche Datensätze sind für die Prozessvalidierung gemäß FDA-Richtlinien erforderlich?
A4: Für lyophilisierte Arzneimittelprodukte erfordert die Validierung drei aufeinanderfolgende erfolgreiche Chargen, die Folgendes nachweisen: 1) Temperaturgleichmäßigkeit über alle Regale (±2°C maximale Abweichung), 2) Restfeuchtegehalt (Karl Fischer Titration) unter dem Spezifikationsgrenzwert, 3) Produkterscheinung (kein Schmelzen oder Schrumpfen), 4) Nachweis der Kondensatorleistung bei maximaler Sublimationsrate. Zusätzlich müssen vergleichende Druckmessungen (Pirani vs. Kapazität) klare Übergänge von der Primär- zur Sekundärtrocknung zeigen. Nasans Validierungspaket umfasst eine vorgefertigte IQ/OQ-Protokollvorlage, die mit dem PDA Technical Report Nr. 60 übereinstimmt.
Q5: Wie wählt man zwischen einem Batch-Gefriertrockner und einem kontinuierlichen System?
A5: Batch Gefriertrockner Systeme dominieren die Pharmaindustrie aufgrund der regulatorischen Rückverfolgbarkeit pro Charge und der Flexibilität für Mehrproduktkampagnen. Kontinuierliches Gefriertrocknen (z.B. tray-less Gurt-Designs) eignet sich für die Produktion von Lebensmitteln mit hohem Volumen und einer einzigen SKU (Instantkaffee, gewürfeltes Gemüse), wo Umstellungen selten sind. Kontinuierliche Einheiten erzielen niedrigere Arbeitskosten pro kg, können jedoch keine Fläschchen oder Spritzen verarbeiten. Bewerten Sie die Umstellungsfrequenz – wenn > 12 Produktwechsel/Jahr, bietet ein Mehrkammer-Batchsystem eine bessere OEE.
Bereit, Ihren Gefriertrocknungsprozess zu optimieren? Fordern Sie eine technische Beratung an
Die Auswahl und Optimierung eines Gefriertrockners hat direkte Auswirkungen auf die Produktqualität, die Betriebskosten und die Einhaltung von Vorschriften. Das Ingenieurteam von Nasan bietet Dienstleistungen zur Prozesskartierung, Unterstützung bei der Zyklenentwicklung und schlüsselfertige Installation für sowohl pharmazeutische als auch lebensmitteltaugliche Lyophilisationslinien an. Egal, ob Sie von R&D auf die Pilotproduktion skalieren oder veraltete Geräte durch energieeffiziente Designs ersetzen, präzise Spezifikationen gewährleisten maximale Rendite.
Beginnen Sie Ihre Anfrage: Teilen Sie Ihren Produkttyp, die Chargengröße (kg oder Fläschchenanzahl) und das gewünschte Restfeuchtigkeitsziel mit unseren Anwendungstechnikern. Wir werden Ihnen innerhalb von 6 Geschäftstagen ein technisches Datenblatt, Zyklus-Simulationsdaten und ein vergleichendes Angebot zur Verfügung stellen.
Send your inquiry directly via the Nasan official inquiry portal or email your process parameters to engineering@nasandry.com. Alle Anfragen erhalten eine detaillierte Machbarkeitsanalyse, einschließlich Schätzungen des Energieverbrauchs und prognostizierter Produktivitätsgewinne.