
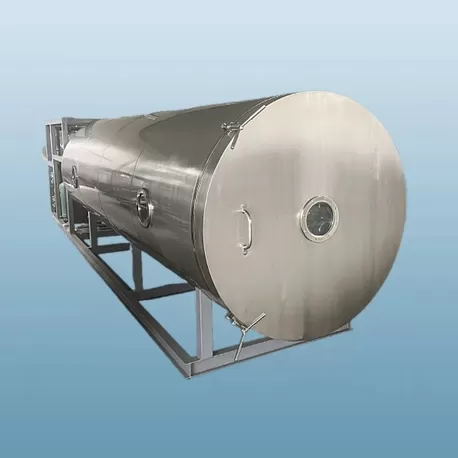
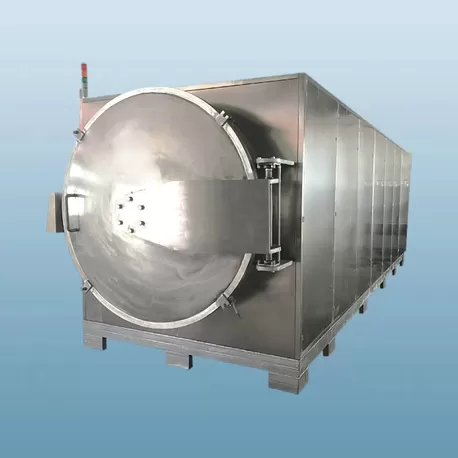
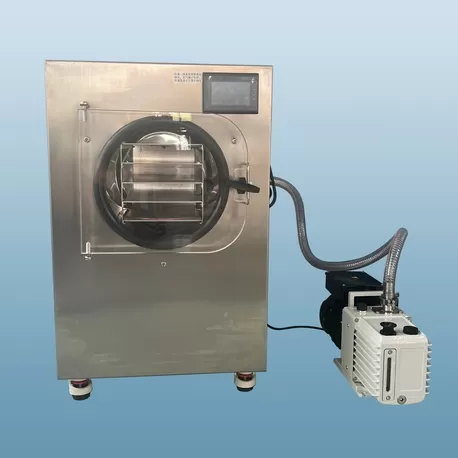
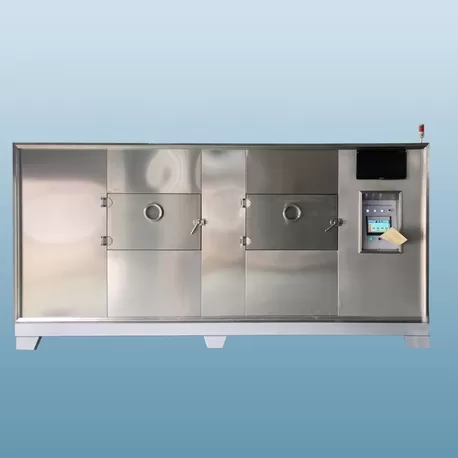
Para productos biológicos, farmacéuticos y alimentarios de alto valor, preservar la estructura molecular y extender la vida útil sin degradación térmica sigue siendo una prioridad de fabricación. El deshidratador por congelación (liofilizador) logra esto al sublimar el hielo directamente del estado congelado bajo vacío controlado, eludiendo la fase líquida. En las últimas tres décadas, Nasan ha diseñado soluciones avanzadas de liofilización que abordan los desafíos comunes de la industria: consumo excesivo de energía, tasas de sublimación desiguales e inconsistencia en lotes. Este análisis proporciona especificaciones técnicas, datos de rendimiento específicos de la aplicación y criterios prácticos para los equipos de adquisición que evalúan equipos de capital.
1. Deshidratador por Congelación vs. Secado Térmico Convencional: Una Comparación Técnica
Los métodos de secado convencionales (aire caliente, pulverización, lecho fluidizado) aplican calor que causa desnaturalización de proteínas, formación de melanoidinas y contracción volumétrica. En contraste, un deshidratador por congelación opera por debajo del punto triple del agua, típicamente a temperaturas de estante de -40°C a +40°C y presiones de cámara entre 10 y 500 mTorr. Los diferenciadores clave incluyen:
Ruta de transición de fase: La sublimación directa preserva la matriz celular y la porosidad, lo cual es crítico para la supervivencia de probióticos y la estabilidad de adyuvantes de vacunas.
Contenido de humedad residual: Logra entre 0.5% y 3% frente al 5% al 12% en secadores convencionales, correlacionándose directamente con una mayor estabilidad de almacenamiento en condiciones ambientales.
Cinetica de rehidratación: Los materiales liofilizados recuperan su forma original en < 30 segundos; los equivalentes secados al aire a menudo muestran colapso estructural irreversible.
Uniformidad del lote: Los modernos deshidratadores por congelación utilizan control independiente de temperatura de estante y manómetros de capacitancia para mantener la uniformidad ±1°C en todas las bandejas, mitigando los efectos de borde.
Estas ventajas técnicas explican por qué se proyecta que el mercado global de equipos de liofilización crecerá a un 8.2% CAGR hasta 2030, impulsado por los segmentos de biopharma y alimentos instantáneos premium.
2. Arquitectura de Ingeniería Central de un Deshidratador por Congelación Industrial
Para tomar decisiones informadas de inversión de capital, los ingenieros deben evaluar seis subsistemas que definen los límites de rendimiento:
2.1. Sistema de Refrigeración & Congelación de Estante
Compresores de cascada de dos etapas (R404A / R508B) o de una sola etapa con aceite sintético permiten temperaturas de estante de hasta -55°C. Las tasas de enfriamiento controladas (0.5°C/min a 2.5°C/min) dictan la morfología de los cristales de hielo: tasas más lentas producen cristales de hielo más grandes, dejando canales macroporosos que aceleran el secado primario hasta en un 20%.
2.2. Diseño de Cámara de Vacío & Condensador
Cámaras de acero inoxidable 316L con capacidad interna de CIP/SIP son estándar. El condensador externo (o tipo bobina interna) debe mantener una temperatura de 15–20°C por debajo de la temperatura del producto para capturar el vapor sublimado. Los sistemas de alta gama de fabricantes como Nasan incorporan ciclos de descongelación de gas caliente entre lotes, reduciendo el tiempo de inactividad de 90 minutos a menos de 20 minutos.
2.3. Arquitectura de Control y Tecnología Analítica de Procesos (PAT)
Sistemas modernos de deshidratación por congelación integran espectroscopia de absorción de láser de diodo ajustable (TDLAS) para el monitoreo en tiempo real de la concentración de vapor de agua, además de mediciones de presión comparativas para determinar el punto final de secado primario. Los bucles PID ajustan automáticamente el calentamiento de estantes y los niveles de vacío, reduciendo la intervención del operador y las fallas por lotes debido a excursiones de temperatura de colapso.
2.4. Sistema de Fluido de Transferencia de Calor (HTF)
Los HTFs a base de silicona (por ejemplo, Syltherm XLT) proporcionan una distribución de energía uniforme. El diseño óptimo de deshidratadores por congelación incluye intercambiadores de calor de circuito dual para permitir el aumento independiente de los estantes, lo cual es esencial para productos con volúmenes de llenado de viales heterogéneos.
3. Puntos Críticos Comunes de la Industria y Soluciones Ingenierizadas (Implementación de Nasan)
A partir de nuestros registros de servicio de campo en más de 180 instalaciones, se informan consistentemente cuatro desafíos recurrentes:
Ciclos de secado primario prolongados: Muchos deshidratadores por congelación pasan de 40 a 60 horas en sublimación. Nasan aborda esto a través de la nucleación controlada (siembra de niebla de hielo) que reduce el secado primario en un 15-25% mientras preserva la resistencia del producto. Los sistemas de Nasan también permiten un espaciado variable entre estantes para lotes de alta carga.
Humedad residual no homogénea: Los viales en los bordes se secan más rápido que los viales en el centro. Solución: escudos de radiación ajustables y protocolos de carga escalonados combinados con manómetros de capacitancia ubicados en tres posiciones de la cámara. Los datos de las instalaciones de Nasan muestran una variación de humedad ≤0.4% en 10,000 viales.
Sobrecarga de hielo en el condensador y aumento de presión: Ocurre cuando la tasa de sublimación excede la capacidad del condensador. Los algoritmos de control avanzados de deshidratadores por congelación de Nasan incluyen modelado predictivo de carga de hielo, reduciendo automáticamente la potencia de calefacción antes de que la presión supere el punto de ajuste (típicamente 50 mTorr).
Carga de validación y documentación: El entorno regulatorio (FDA 21 CFR Parte 11, Anexo 11 de la UE GMP) exige una trazabilidad completa de los datos. El paquete SCADA de Nasan proporciona informes de lotes automatizados, firmas electrónicas y un rastro de auditoría.
Al retrofitar o especificar estas soluciones, los gerentes de producción pueden aumentar el rendimiento anual al eliminar lotes fuera de especificación y reducir los tiempos de ciclo en un 18-32%.
4. Dominios de Aplicación que Exigen Tecnología de Deshidratador por Congelación de Precisión
Si bien el secado por congelación originalmente sirvió al sector farmacéutico, nuevos segmentos industriales han adoptado la tecnología para la diferenciación de productos de alto margen:
Farmacéutico y Biotecnología
Nanopartículas lipídicas de ARNm (LNPs) – requieren pasos de recocido y secado secundario a 25°C para mantener la distribución del tamaño de las partículas.
Anticuerpos monoclonales (mAbs) – los ciclos de deshidratación por congelación deben evitar cambios de pH durante la formación de hielo; la congelación controlada a -45°C con un aumento de 0.2°C/min previene la agregación.
Vacunas (atenuadas vivas, vectores virales) – la humedad residual por debajo del 1% asegura estabilidad a 2-8°C, eliminando los requisitos de cadena de frío a -70°C.
Procesamiento de Alimentos e Ingredientes
Café instantáneo y comidas premium – las partículas liofilizadas retienen compuestos aromáticos volátiles. Los sistemas industriales de deshidratación por congelación con compresión de vapor de retorno reducen los costos operativos a $0.32/kg de agua eliminada.
Polvos probióticos – los datos de estabilidad muestran que las cepas de Lactobacillus liofilizadas mantienen 10^11 UFC/g después de 24 meses a 25°C, en comparación con 6 meses para equivalentes liofilizados por aspersión.
Frutas y verduras (fruta del dragón, mango, goji) – el secado a baja temperatura preserva antocianinas y ácido ascórbico (retención >90%).
Materiales Avanzados & Intermediarios Químicos
Aerogeles de óxido de grafeno: el procesamiento con deshidratador por congelación previene el apilamiento lamelar, manteniendo un área de superficie >500 m²/g.
Estructuras metal-orgánicas (MOFs) – la sublimación suave elimina disolventes sin colapso de la estructura.
5. Métricas Económicas & de Calidad: Análisis de ROI para Compradores B2B
Las decisiones de adquisición requieren justificación cuantificable más allá de las descripciones técnicas. Tres modelos financieros favorecen el secado por congelación en escenarios específicos:
Modelo de preservación de valor: Para APIs de alto valor (por ejemplo, péptidos >$200,000/kg), incluso una degradación del 2% evitada justifica un deshidratador de $1.2M en menos de 18 meses.
Modelo de reemplazo logístico: Convertir un producto de cadena de frío (-20°C almacenamiento/distribución) a un formato liofilizado estable a temperatura ambiente reduce los costos de la cadena de suministro en un 40–60%. El período de amortización es típicamente de 15 a 24 meses.
Modelo de expansión de mercado: Los productores de comida orgánica para bebés y golosinas premium para mascotas logran un 3x–4x de prima de precio en formatos liofilizados en comparación con alternativas secadas al aire.
Los gastos operativos por lote dependen de la densidad de carga (kg de agua eliminada/m² de área de estante). Las unidades modernas de deshidratador por congelación logran 5.2–6.8 kWh por kg de hielo sublimado – una mejora del 35% sobre las máquinas construidas antes de 2010. La línea Eco-Dry de Nasan recupera el calor del condensador para precalentar el HTF, reduciendo aún más la energía en un 12%.

6. Criterios de Selección: Capacidad, Sistemas de Control y Preparación para Validación
Al emitir RFQs para un deshidratador por congelación, incluya estas especificaciones obligatorias basadas en el portafolio de productos:
Área de estante & configuración: Unidades piloto (1–5 m²) vs. producción (10–60 m²). Diseños modulares con estantes móviles permiten tanto bandejas a granel como viales tapados.
Rango de tasa de enfriamiento: 0.5°C/min a 1.5°C/min es suficiente para la mayoría de aplicaciones biotecnológicas; las aplicaciones alimentarias con alto contenido de agua se benefician de 2°C/min para restringir el tamaño de los cristales de hielo.
Estándar de limpieza: Requerir documentación de Ra <0.4 µm en soldaduras internas, pendiente para drenar y ciclos CIP automatizados que cubran todas las conexiones de puerto.
Conjunto de integridad de datos: Software compatible con 21 CFR Parte 11 con registros de auditoría encriptados y visualización remota de lotes. Rechazar sistemas que no puedan exportar datos de temperatura/presión en formato CSV.
También recomendamos pruebas de aceptación en fábrica (FAT) que incluyan mapeo térmico en el 80% de las ubicaciones de estante utilizando sensores inalámbricos, además de un ciclo simulado con solución de sacarosa para validar la detección de punto final.
Preguntas Frecuentes (Técnicas & Operativas)
Q1: ¿Cómo influye la temperatura de colapso del producto en la configuración del ciclo del deshidratador por congelación?
A1: La temperatura de colapso (Tc) es el umbral por encima del cual la matriz seca pierde rigidez estructural, llevando al colapso morfológico y a una rehidratación lenta. Para productos amorfos (mezclas de manitol), Tc es típicamente de -32°C a -25°C; para materiales cristalinos (sacarosa), Tc es más alta (-15°C a -5°C). El deshidratador por congelación debe mantener la temperatura del producto 2-3°C por debajo de Tc durante el secado primario. Usar microscopía de liofilización (FDM) para determinar Tc antes de la producción por lotes previene fallos irreversibles.
Q2: ¿Qué programa de mantenimiento asegura la confiabilidad a largo plazo de los deshidratadores por congelación industriales?
A2: Inspecciones trimestrales: análisis de aceite de la bomba de vacío (cambiar cada 2000 horas de operación), reemplazo del O-ring del condensador (anualmente), verificación de carga de refrigerante. Anualmente: calibrar manómetros de capacitancia (trazables por NIST de tres puntos), inspeccionar la planitud de las estanterías (tolerancia ±1.5 mm/m²) y reemplazar filtros de HTF. Nasan ofrece módulos de mantenimiento predictivo IoT que rastrean las firmas de vibración en los rodamientos del compresor y el consumo de corriente del motor de la bomba de vacío, reduciendo el tiempo de inactividad no planificado en un 50%.
Q3: ¿Puede un deshidratador por congelación manejar solventes orgánicos (etanol, acetona) en la formulación?
A3: Sí, pero requiere componentes a prueba de explosiones (motores certificados por ATEX, inertización con nitrógeno y sellos compatibles con solventes). Los sistemas estándar de deshidratadores por congelación no están diseñados para vapores inflamables porque las bombas de vacío crean riesgos de ignición a través de la compresión adiabática. Para productos a base de solventes, especifique un desagüe de gas inerte (nitrógeno) y un trampa fría con recuperación de solvente; Nasan fabrica variantes personalizadas de arrestadores de llama para residuos de extracción nutracéutica.
Q4: ¿Qué conjuntos de datos se requieren para la validación del proceso bajo la guía de la FDA?
A4: Para productos farmacéuticos liofilizados, la validación requiere tres lotes exitosos consecutivos que demuestren: 1) uniformidad de temperatura en todas las estanterías (±2°C de desviación máxima), 2) contenido de humedad residual (titulación de Karl Fischer) por debajo del límite de especificación, 3) apariencia del producto (sin retroceso ni contracción), 4) demostración de capacidad del condensador a la tasa máxima de sublimación. Además, los gráficos de medición de presión comparativa (Pirani vs. capacitancia) deben mostrar una clara transición de secado primario a secundario. El paquete de validación de Nasan incluye una plantilla de protocolo IQ/OQ preescrita que se alinea con el Informe Técnico No. 60 de la PDA.
Q5: ¿Cómo elegir entre un deshidratador por congelación por lotes vs. un sistema continuo?
A5: Los sistemas de deshidratadores por congelación por lotes dominan la industria farmacéutica debido a la trazabilidad regulatoria por lote y la flexibilidad para campañas de múltiples productos. La liofilización continua (por ejemplo, diseños de cintas sin bandejas) es adecuada para la producción de alimentos de alto volumen y de un solo SKU (café instantáneo, verduras picadas) donde el cambio es raro. Las unidades continuas logran un costo laboral más bajo por kg, pero no pueden manejar viales o jeringas. Evalúe la frecuencia de cambio: si hay más de 12 cambios de producto al año, un sistema de lotes de múltiples cámaras ofrece un mejor OEE.
¿Listo para optimizar su proceso de liofilización? Solicite una consulta técnica
Seleccionar y optimizar un deshidratador por congelación impacta directamente en la calidad del producto, los costos operativos y el cumplimiento regulatorio. El equipo de ingeniería de Nasan proporciona servicios de mapeo de procesos, apoyo en el desarrollo de ciclos e instalación llave en mano para líneas de liofilización tanto farmacéuticas como de grado alimenticio. Ya sea que esté escalando de I+D a producción piloto o reemplazando equipos obsoletos por diseños energéticamente eficientes, especificaciones precisas aseguran el máximo ROI.
Inicie su consulta: Comparta su tipo de producto, tamaño de lote (kg o conteo de viales) y objetivo de humedad residual deseado con nuestros ingenieros de aplicaciones. Proporcionaremos una hoja de datos técnica, datos de simulación de ciclos y una cotización comparativa dentro de 6 días hábiles.
Envíe su consulta directamente a través del portal oficial de consultas de Nasan o envíe por correo electrónico sus parámetros de proceso a engineering@nasandry.com. Todas las solicitudes reciben un análisis de viabilidad detallado, incluidos estimaciones de consumo de energía y ganancias proyectadas en productividad.