







La conservation industrielle des aliments repose fortement sur le contrôle de l'humidité pour prévenir la détérioration microbienne, réduire le poids du transport et conserver la valeur nutritionnelle des rendements agricoles. La déshydratation est un processus thermodynamique complexe impliquant un transfert simultané de chaleur et de masse. Atteindre une qualité de produit cohérente à l'échelle commerciale nécessite une compréhension approfondie de la cinétique de séchage, de la distribution de l'air et de la conception mécanique. Les technologies de séchage développées par des fabricants comme Nasan se concentrent sur la résolution de ces défis de traitement spécifiques, garantissant que les opérations à grande échelle maintiennent l'intégrité du produit tout en optimisant l'utilisation de l'énergie.

Thermodynamique de la déshydratation des aliments : Transfert de chaleur et de masse
Le mécanisme central de la déshydratation des légumes implique le transfert de chaleur du milieu de séchage—généralement de l'air chauffé—vers l'humidité à l'intérieur du produit, suivi du transport de cette humidité loin de la surface du légume. Ce processus est régi par des phases physiques spécifiques qui dictent comment un système de séchage doit fonctionner :
La période de taux constant : Pendant cette phase initiale, la surface du légume reste complètement humide. Le taux d'évaporation est indépendant du matériau solide et est régi uniquement par la température, l'humidité et la vitesse de l'air environnant. La température de surface du produit approche la température du bulbe humide de l'air.
La période de taux décroissant : À mesure que le séchage progresse, l'humidité de surface est épuisée, et l'humidité interne doit migrer vers la surface par diffusion, flux capillaire ou gradients de pression de vapeur. Pendant cette phase, le taux de séchage diminue, et la température du produit augmente vers la température du bulbe sec de l'air de traitement. Gérer la température pendant cette phase est crucial pour éviter des dommages thermiques.
Parce que les légumes varient largement en structure cellulaire, épaisseur de peau et teneur en eau initiale, un système de séchage doit offrir un contrôle précis de ces paramètres thermodynamiques. Les légumes à feuilles perdent rapidement de l'humidité en raison de leur rapport surface-volume élevé, tandis que les légumes-racines comme les carottes ou les pommes de terre nécessitent une exposition prolongée et contrôlée à la chaleur pour extraire l'humidité des tissus fibreux denses sans provoquer de durcissement de surface.
Configurations structurelles : Systèmes de séchage par lots vs. continus
Le choix de l'empreinte physique appropriée et du système de flux de matériaux est une décision primaire pour les ingénieurs des usines de transformation. Les séchoirs industriels sont généralement classés en systèmes par lots (comme les séchoirs à cabinet ou à plateau) et systèmes continus (comme les séchoirs à bande transporteuse ).
Séchoirs à cabinet par lots
Les systèmes par lots sont très adaptés aux opérations nécessitant une grande flexibilité, des changements fréquents de produit et des volumes de production relativement faibles. Les légumes frais sont chargés sur des plateaux en maille uniformes, qui sont empilés sur des chariots mobiles et insérés dans une chambre de séchage scellée. L'air est recirculé à travers les plateaux à l'aide de ventilateurs internes, avec une portion contrôlée d'air humide évacuée du système.
Bien que les séchoirs par lots offrent un contrôle précis sur des cycles uniques, ils nécessitent un travail manuel significatif pour le chargement, le déchargement et le nettoyage. Ils présentent également des défis pour maintenir une uniformité thermique absolue à tous les niveaux de plateau, ce qui nécessite des conceptions de déflecteurs avancées et des systèmes de flux d'air réversibles.
Séchoirs à bande transporteuse continue
Pour des lignes de production automatisées à haut débit, les systèmes continus sont la norme de l'industrie. Les légumes bruts, prétraités, sont distribués uniformément sur une bande perforée en mouvement. À mesure que la bande progresse à travers plusieurs zones de chauffage, de l'air chaud est forcé soit vers le haut, soit vers le bas à travers le lit de produit.
Lors de la sélection d'une machine de déshydratation des légumes à bande continue, les usines de transformation doivent évaluer plusieurs facteurs mécaniques cruciaux :
Optimisation de la profondeur du lit : L'épaisseur de la couche de produit sur la bande doit être soigneusement calibrée. Si le lit est trop profond, le flux d'air est restreint, entraînant des niveaux d'humidité inégaux ; s'il est trop peu profond, l'énergie thermique contourne le produit, réduisant l'efficacité.
Profilage de température multi-zone : Les systèmes continus doivent comporter des sections de chauffage indépendantes. La première zone utilise des températures plus élevées pour maximiser l'évaporation pendant la période de séchage à taux constant, tandis que les zones suivantes maintiennent des températures plus basses pour protéger le produit pendant la phase de taux décroissant.
Contrôle du temps de rétention : Les entraînements à vitesse variable sur les bandes transporteuses permettent aux opérateurs d'ajuster le temps de résidence du produit dans le tunnel de séchage, s'adaptant aux variations saisonnières de la teneur en humidité des matières premières.
Dynamique de l'air et gestion de l'humidité relative
L'air remplit deux fonctions dans un séchoir à convection : il fournit la chaleur latente de vaporisation nécessaire pour évaporer l'eau, et il agit comme un transporteur pour évacuer l'humidité évaporée de la chambre. L'efficacité de ce processus dépend de trois variables interconnectées : température, vitesse et humidité relative (HR).
Si la vitesse de l'air est insuffisante, une couche limite stagnante d'air saturé se forme autour du produit, arrêtant le processus de séchage. À l'inverse, si la vitesse de l'air est trop élevée, les légumes tranchés légers peuvent devenir aéroportés, entraînant une perte de produit et des filtres à air obstrués. Les systèmes modernes utilisent des variateurs de fréquence (VFD) sur les ventilateurs de circulation pour affiner la vitesse de face à travers le lit de produit en fonction de son poids et de sa densité changeants pendant le cycle de séchage.
Le contrôle de l'humidité relative est tout aussi vital. Il suffit de chauffer l'air ambiant pour augmenter sa capacité à transporter l'eau, mais à mesure que l'air absorbe l'humidité des légumes, son humidité relative augmente et sa capacité de séchage diminue. La mise en œuvre de systèmes de registre automatisés permet l'évacuation de l'air saturé et l'entrée d'air frais et sec. Des systèmes avancés de récupération de chaleur peuvent extraire l'énergie thermique du flux d'échappement pour préchauffer l'air frais entrant, réduisant considérablement les besoins énergétiques sans sacrifier la vitesse de séchage.
Conception sanitaire et intégrité des matériaux
Dans le traitement des aliments, la conception des équipements doit prioriser l'hygiène et la facilité de nettoyage pour prévenir la contamination microbienne, la contamination croisée des allergènes et les dangers physiques. Les équipements de séchage industriels doivent respecter des normes réglementaires strictes, telles que celles établies par la FDA et l'USDA.
Les principales caractéristiques de conception sanitaire comprennent :
Sélection des matériaux : Toutes les surfaces en contact avec le produit doivent être construites en acier inoxydable de haute qualité (généralement SUS304 ou SUS316L). Ces matériaux résistent à la corrosion causée par les acides alimentaires, l'humidité et les désinfectants chimiques agressifs.
Soudure hygiénique : Les soudures sur les surfaces internes doivent être meulées lisses et continues, éliminant les crevasses, les trous et les coins vifs où des débris organiques ou des biofilms bactériens peuvent s'accumuler.
Surfaces auto-drainantes : Le cadre structurel et les sols de la chambre interne doivent être inclinés vers des drains dédiés pour s'assurer que l'eau de nettoyage ne stagne pas à l'intérieur de la machine après le nettoyage.
Systèmes d'accès et de nettoyage en place (CIP) : De grandes portes d'accès avec des joints en silicone de qualité alimentaire à haute température sont nécessaires pour l'inspection physique. Pour les systèmes à bande continue, des stations de lavage de bande intégrées et des barres de pulvérisation CIP automatisent le cycle de désinfection, réduisant les temps d'arrêt.
Optimisation de la qualité des produits et prévention de la carbonisation
Un défi courant dans la déshydratation industrielle est la carbonisation. Ce phénomène se produit lorsque la surface du légume sèche trop rapidement, formant une croûte imperméable. Cette croûte piège l'humidité à l'intérieur de la pièce, entraînant une croissance de moisissures ou une détérioration lors de l'emballage.
L'intégration d'une machine de déshydratation de légumes automatisée dans la ligne de production aide à prévenir la carbonisation en exécutant un profil de séchage contrôlé par humidité précis. En maintenant l'humidité relative de l'air de séchage relativement élevée pendant la phase initiale, la surface du légume reste souple, permettant à l'humidité interne de migrer vers l'extérieur. Une fois que la teneur en humidité centrale est réduite à un niveau sûr, l'humidité relative de l'air est abaissée pour compléter la phase finale de séchage.
Un prétraitement approprié joue également un rôle majeur dans la qualité finale. Le blanchiment (soit à la vapeur, soit à l'eau chaude) est une étape de prétraitement vitale pour la plupart des légumes. Il inactive des enzymes telles que la peroxydase et la polyphénol oxydase, qui causent le brunissement, les goûts désagréables et la perte de vitamines pendant le séchage et le stockage. Le blanchiment modifie également la structure cellulaire du tissu, augmentant la perméabilité et accélérant le taux de séchage ultérieur.
Automatisation, intégration PLC et diagnostics de traitement
Les opérations industrielles modernes nécessitent une surveillance continue et un enregistrement des données pour garantir la cohérence d'un lot à l'autre et suivre les paramètres du produit. Les contrôles de chauffage avancés, tels que ceux intégrés dans les systèmes de séchage Nasan, utilisent des contrôleurs logiques programmables (PLC) associés à des interfaces homme-machine (IHM) intuitives.
Ces plateformes d'automatisation surveillent plusieurs indicateurs de performance en temps réel :
Capteurs de température multi-points : Les capteurs RTD ou thermocouples surveillent les profils de température dans différentes zones de la chambre de séchage, ajustant les vannes à vapeur modulantes ou les brûleurs à gaz pour maintenir les points de consigne dans des tolérances étroites.
Analyseurs d'humidité en ligne : Les capteurs d'humidité à infrarouge proche (NIR) ou à micro-ondes mesurent la teneur en eau des légumes à leur sortie de la chambre de séchage. Cette boucle de rétroaction peut automatiquement ajuster la vitesse du tapis roulant ou la température de séchage pour éviter le sur-séchage ou le sous-séchage.
Diagnostics du système et gestion des recettes : Les opérateurs peuvent stocker des profils préprogrammés pour différents légumes (par exemple, oignons, ail, chou, poivrons), garantissant des changements rapides et un fonctionnement cohérent, quel que soit le changement d'opérateur.
De plus, ces panneaux de contrôle enregistrent des données opérationnelles, permettant aux usines de traitement d'analyser la performance du système, de planifier des cycles de maintenance prédictive et de maintenir une conformité complète avec les cadres d'audit de la sécurité alimentaire.
Intégration des systèmes industriels
Un système de déshydratation ne fonctionne pas en isolation. Il doit être intégré de manière transparente avec les équipements de préparation en amont (tels que les unités de lavage, d'épluchage, de découpe et de blanchiment) et les lignes d'emballage en aval (y compris les tunnels de refroidissement, les trieurs optiques et les peseurs multi-têtes). Une machine de déshydratation de légumes moderne à haute efficacité atténue ce problème en incorporant des systèmes d'alimentation et de décharge modulaires qui empêchent l'accumulation et les dommages des produits pendant les phases de transition.
Alors que les légumes quittent la chambre de séchage à des températures élevées, ils doivent être rapidement refroidis à la température ambiante avant l'emballage pour éviter la condensation de l'humidité à l'intérieur des sacs de stockage. L'intégration d'une section de refroidissement dédiée à l'extrémité de décharge du séchoir continu garantit que le produit est stabilisé, maintenant sa texture croustillante et empêchant l'agglutination pendant le processus d'emballage.
En se concentrant sur la conception mécanique sur mesure, la distribution précise de la chaleur et des systèmes de contrôle avancés, les fabricants peuvent optimiser leurs lignes de traitement pour offrir des produits séchés de première qualité tout en maintenant l'utilisation d'énergie dans des limites optimales. Comment Nasan l'équipement soutient la modularité du système garantit que les installations de traitement peuvent augmenter efficacement la capacité de production à mesure que la demande augmente.
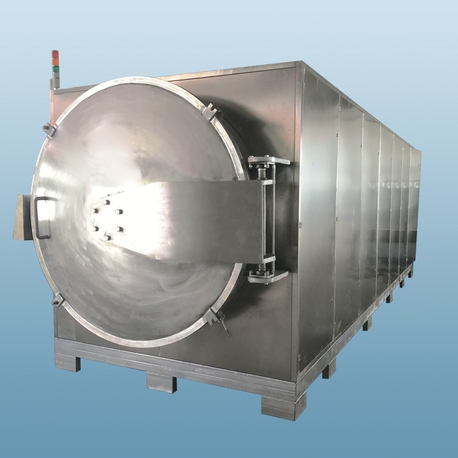
Demandes de renseignements et ingénierie de processus personnalisée
Chaque installation de traitement agricole fonctionne selon des paramètres uniques, y compris l'humidité ambiante localisée, les caractéristiques variées des matières premières et les spécifications spécifiques des produits finis. Sélectionner un système standard, prêt à l'emploi, conduit souvent à des inefficacités opérationnelles. Pour des exigences personnalisées et la conception de systèmes pour votre machine de déshydratation de légumes, contactez notre équipe d'ingénieurs d'application. Consultez les spécialistes en ingénierie Nasan pour recevoir un plan de traitement détaillé, un calcul de charge thermique et des spécifications d'équipement personnalisées adaptées à vos exigences de production.
Questions Fréquemment Posées
Q1 : Quel est le taux d'humidité résiduelle idéal pour les légumes déshydratés afin d'assurer une stabilité à long terme ?
A1 : Pour la plupart des légumes déshydratés, le taux d'humidité résiduelle cible se situe entre 4 % et 8 % en poids, correspondant à un niveau d'activité de l'eau (aw) inférieur à 0,60. À ce niveau, la croissance microbienne est complètement arrêtée, et la détérioration enzymatique est sévèrement restreinte, permettant une durée de conservation allant jusqu'à 12 à 24 mois lorsqu'ils sont emballés dans des conteneurs à barrière d'humidité.
Q2 : Comment la vitesse de l'air chaud affecte-t-elle le taux de séchage global des légumes à feuilles par rapport aux légumes-racines ?
A2 : Les légumes à feuilles ont un profil mince et une grande surface, ce qui signifie que leur taux de séchage est très sensible à la vitesse de l'air chaud pendant la phase de séchage à taux constant. Des vitesses élevées accélèrent l'évaporation de l'humidité de surface. Les légumes-racines, cependant, sont limités par la diffusion de l'humidité interne (période de taux décroissant). Une fois que la surface est sèche, une haute vitesse de l'air a un impact minimal sur le taux de séchage, qui est plutôt contrôlé par les gradients de température et d'humidité relative.
Q3 : Pourquoi l'acier inoxydable de grade SUS304 ou SUS316L est-il préféré pour les systèmes de séchage commerciaux ?
A3 : Ces grades d'acier inoxydable contiennent de hauts niveaux de chrome et de nickel, qui offrent une résistance supérieure à la corrosion causée par les acides alimentaires, l'humidité et les agents de nettoyage chimiques. Le SUS316L comprend du molybdène, offrant une résistance encore plus grande à la corrosion par piqûres induites par les chlorures, ce qui le rend adapté au traitement des légumes salés ou très acides.
Q4 : Comment un système de récupération de chaleur améliore-t-il l'efficacité thermique d'une chambre de séchage ?
A4 : Un système de récupération de chaleur utilise un échangeur de chaleur pour transférer la chaleur sensible de l'air d'échappement chaud et humide à l'air frais et froid entrant. Ce processus préchauffe l'air d'admission avant qu'il n'atteigne les brûleurs principaux ou les serpentins à vapeur, réduisant l'énergie nécessaire pour atteindre la température de fonctionnement cible.
Q5 : Les séchoirs à bande continue à plusieurs étages peuvent-ils traiter différents types de légumes sans modifications physiques ?
A5 : Oui, à condition que le système soit équipé de contrôles PLC avancés et de variateurs de vitesse. En ajustant la vitesse de la bande (temps de résidence), les profils de température dans chaque zone, les vitesses des ventilateurs (volume d'air) et les positions des volets d'échappement, un seul séchoir continu peut être configuré pour traiter une large gamme de légumes, des herbes délicates aux cultures-racines denses.