
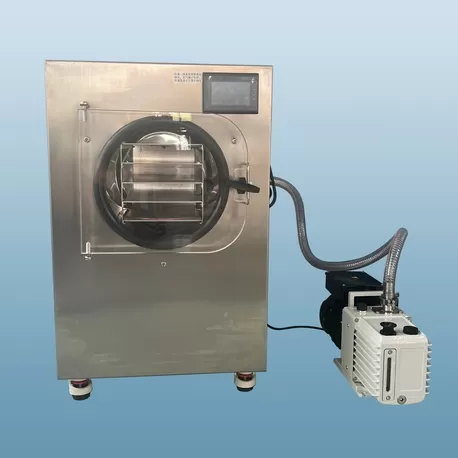
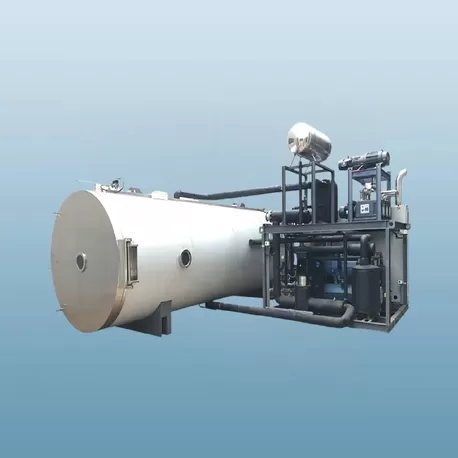
La combinaison de l'énergie micro-ondes avec la lyophilisation—souvent appelée lyophilisation micro-ondes—modifie le paradigme conventionnel du transfert de chaleur. Dans la lyophilisation traditionnelle sur étagère, la chaleur se transmet de l'étagère à travers le fond du conteneur et la couche congelée, créant des gradients de température qui limitent le taux de sublimation. La lyophilisation micro-ondes applique un chauffage volumétrique directement à la matrice congelée, pouvant potentiellement réduire les temps de séchage primaire de 40 à 60 % tout en préservant la structure poreuse des matériaux biologiques ou alimentaires sensibles.
Cependant, la transition du chauffage conductif au chauffage diélectrique introduit de nouvelles variables de processus : distribution non uniforme du champ électromagnétique, risques de fusion localisés et besoin de modulation précise de la puissance. Les concepteurs d'équipements et les responsables de production doivent évaluer comment la fréquence des micro-ondes, la géométrie de la cavité et le placement de la charge affectent l'uniformité du séchage. Cet article examine les principes physiques, les composants du système et les contrôles opérationnels qui définissent les mises en œuvre réussies de la lyophilisation micro-ondes.

1. Transfert de chaleur fondamental dans la sublimation assistée par micro-ondes
La lyophilisation se produit en dessous du point triple de l'eau, où la glace sublime directement en vapeur. La chaleur latente requise pour la sublimation (environ 2837 kJ/kg à −40°C) doit être fournie en continu au front de sublimation. Dans la lyophilisation conventionnelle, la chaleur s'écoule de l'étagère chauffée à travers la couche congelée jusqu'à l'interface, la couche poreuse séchée agissant comme une barrière isolante. À mesure que le front de sublimation recule, l'épaisseur de la couche séchée augmente, réduisant la conductivité thermique et ralentissant le processus.
Caractéristiques du chauffage volumétrique
La lyophilisation micro-ondes inverse ce gradient. Les micro-ondes (typiquement 915 MHz ou 2450 MHz) pénètrent dans le produit congelé et interagissent avec les molécules d'eau polaires, générant de la chaleur dans toute la matrice de glace. Le profil de température résultant peut être plus uniforme, à condition que la distribution du champ soit contrôlée. L'absorption d'énergie dépend du facteur de perte diélectrique du matériau congelé, qui varie avec la température et la morphologie des cristaux de glace. Pour la plupart des solutions aqueuses, le facteur de perte augmente avec la température, créant une boucle de rétroaction positive qui nécessite une régulation précise de la puissance.
Dynamique du front de sublimation
La position du front de sublimation devient moins dépendante de la température de l'étagère et plus de la force du champ électrique local. Ce changement permet aux opérateurs de maintenir des températures d'étagère plus basses, réduisant le risque d'effondrement du produit. Pourtant, des motifs de champ non uniformes—courants dans les cavités multi-mode—peuvent provoquer une surchauffe des bords ou un sous-chauffage du centre. Les systèmes avancés emploient des agitateurs de mode, des plateaux tournants ou des générateurs de fréquence variable pour moyenniser le champ au fil du temps.
- Profondeur de pénétration : Diminue avec l'augmentation de la fréquence et de la teneur en humidité ; 915 MHz offre une pénétration plus profonde pour des charges plus importantes.
- Densité de puissance : Recommandée entre 0,5 et 2 W/g pour éviter de dépasser la température eutectique.
- Contrôle de pression : La pression de la chambre est généralement maintenue entre 10 et 30 Pa pour faciliter l'écoulement de la vapeur sans conduction excessive de gaz.
2. Architecture de l'équipement pour le séchage par congélation micro-ondes
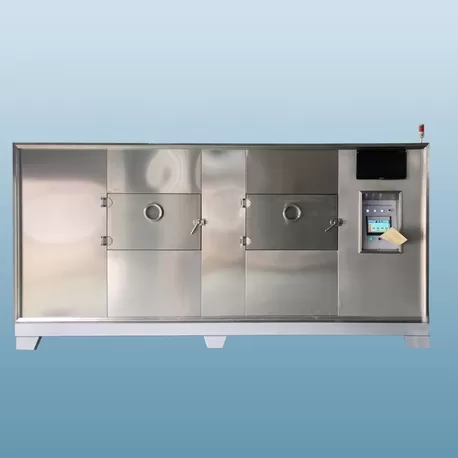
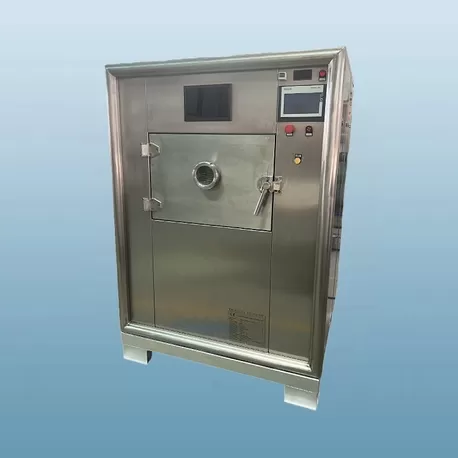
Un système de séchage par congélation micro-ondes intègre une chambre à vide, une source micro-ondes, un circuit de réfrigération et un condenseur de vapeur. La conception doit concilier blindage électromagnétique avec l'intégrité du vide et l'évacuation des condensats. Chaque sous-système influence la performance de séchage et la cohérence du produit.
Applicateur micro-ondes et conception de cavité
Deux configurations courantes existent : les systèmes de cavité par lots et les arrangements de tunnel continu. Les cavités par lots, souvent rectangulaires ou cylindriques, accueillent des plateaux ou des flacons sur un carrousel rotatif. La rotation améliore l'uniformité du champ en changeant l'orientation du produit par rapport au motif d'onde stationnaire. Certains fabricants mettent en œuvre des antennes à guide d'onde fendu ou des émetteurs à réseau phasé pour façonner le champ de manière dynamique.
Intégration du vide et du condenseur
La vapeur générée lors de la sublimation doit être capturée par un piège à froid (généralement entre −60°C et −80°C) pour éviter la diffusion inverse et maintenir la pression de la chambre. La surface du condenseur et la fréquence du cycle de dégivrage affectent directement le temps de fonctionnement continu du système. Dans le séchage par congélation micro-ondes, la charge de vapeur est souvent plus élevée par unité de temps par rapport aux systèmes conventionnels, donc le dimensionnement du condenseur devient un paramètre critique. Les systèmes qui intègrent des condensateurs doubles permettent un dégivrage alterné sans interruption du processus.
- Fenêtre micro-ondes : Plaques en quartz ou en céramique qui transmettent les micro-ondes tout en maintenant l'étanchéité du vide.
- Surveillance de la température : Probes à fibre optique ou pyromètres infrarouges qui sont immunisés contre les interférences électromagnétiques.
- Mesure de pression : Manomètres à capacité préférés aux jauges de conductivité thermique pour leur précision dans les plages de basse pression.
3. Comportement spécifique au produit et ajustements de formulation
La réponse au séchage par congélation micro-ondes varie considérablement en fonction des propriétés diélectriques du produit, de la structure de la glace et de la concentration de soluté. Les matériaux à forte teneur ionique—comme les tampons ou les formulations contenant du sel—absorbent plus fortement les micro-ondes, augmentant le risque de points chauds. En revanche, les solvants organiques comme le tert-butanol présentent des facteurs de perte plus faibles, nécessitant une entrée de puissance plus élevée.
Taille des cristaux de glace et voie de sublimation
Le protocole de congélation détermine le réseau de cristaux de glace, ce qui affecte à la fois la perte diélectrique et la perméabilité de la couche séchée. Une congélation lente produit des cristaux de glace plus gros, créant des pores plus grands après la sublimation et facilitant l'évasion de la vapeur. Cela améliore généralement l'efficacité du séchage par congélation micro-ondes car la couche séchée offre moins de résistance à l'écoulement de la vapeur. Cependant, des cristaux plus gros peuvent également provoquer des variations localisées de la permittivité, donc un taux de congélation équilibré est souvent recommandé.
Température de transition vitreuse et température d'effondrement
Lors du séchage par congélation au micro-ondes, la température du produit doit rester en dessous de la température d'effondrement (Tg') de la phase maximally freeze-concentrated. Dépasser Tg' entraîne un effondrement structurel, une perte de surface et de mauvaises propriétés de reconstitution. La puissance du micro-ondes doit être ajustée en temps réel pour maintenir la température du produit dans une plage sûre—généralement 2–5°C en dessous de Tg'. Certains systèmes intègrent une détection de point final utilisant des tests de montée de pression ou des capteurs de point de rosée pour réduire automatiquement la puissance à mesure que le front de sublimation approche de l'achèvement.
4. Stratégies de contrôle pour un dépôt d'énergie uniforme
L'uniformité reste le principal défi dans l'augmentation de l'échelle du séchage par congélation au micro-ondes. Contrairement aux petits lots de laboratoire, les charges industrielles présentent une géométrie variable, une densité d'emballage et une distribution d'humidité. Les stratégies de contrôle se répartissent en trois catégories : ingénierie de champ, manipulation de charge et régulation par rétroaction.
Approches d'ingénierie de champ
- Alimentation multi-port avec des entrées déphasées pour annuler les nœuds d'onde stationnaire.
- Balayage de fréquence sur une bande étroite (par exemple, 2400–2500 MHz) pour moyenner le motif de champ.
- Chargement diélectrique des coins de cavité pour absorber la puissance réfléchie et réduire les points chauds.
Manipulation de charge
Disposer les conteneurs de produit en un motif circulaire sur une plateforme tournante aide chaque conteneur à subir une exposition moyenne au champ similaire. Pour les matrices de flacons, l'espacement entre les flacons affecte le couplage ; un emballage dense augmente le blindage inter-flacons. Certains opérateurs utilisent des inserts en anneau métallique pour modifier les conditions aux limites et redistribuer le champ.
Régulation par rétroaction
La mesure de la température du produit en temps réel permet un contrôle de puissance en boucle fermée. Un simple contrôleur on-off peut provoquer des oscillations de température, donc des algorithmes proportionnels-intégral-dérivés (PID) avec compensation en feedforward basée sur la pression de la chambre sont plus stables. Les systèmes avancés utilisent un contrôle prédictif basé sur des modèles qui anticipe la cinétique de séchage en fonction de l'humidité initiale et de l'épaisseur de la couche congelée.
5. Surveillance du processus et détermination du point final
Déterminer le moment exact où le séchage primaire se termine est essentiel pour éviter un séchage secondaire excessif ou une surchauffe du produit. Dans le séchage par congélation au micro-ondes, le taux d'augmentation de la pression lors d'une fermeture temporaire de la vanne d'isolement (la méthode de mesure de température manométrique) change à mesure que le front de sublimation recule. Cependant, l'interférence micro-ondes peut affecter les lectures des transducteurs de pression, donc des méthodes alternatives sont préférées.
Suivi des propriétés diélectriques
La puissance réfléchie (perte de retour) et le décalage de phase du signal micro-ondes changent à mesure que la glace congelée se transforme en vapeur. Surveiller ces paramètres fournit un indicateur non invasif du contenu en glace restant. Lorsque la puissance réfléchie se stabilise à un niveau de référence, le séchage primaire est essentiellement terminé. Cette méthode nécessite des données de référence calibrées pour chaque type de produit.
Taux de charge du condenseur
Le taux d'accumulation de glace sur le condenseur—mesuré par l'augmentation de température du réfrigérant ou par des capteurs de poids—diminue fortement à la fin du séchage primaire. Combiné avec des tests de montée de pression, cela donne un signal de point final fiable sans sondes supplémentaires à l'intérieur de la chambre.
6. Considérations de montée en échelle du pilote à la production
La translation d'un cycle de séchage par congélation au micro-ondes réussi d'une unité pilote de 5 litres à un système de production de 500 litres implique plus qu'un simple redimensionnement linéaire de la puissance. Le volume de la cavité augmente, entraînant des distributions de champ plus complexes. Le nombre de nœuds d'onde stationnaire croît, et le couplage entre les zones de produit adjacentes devient significatif.
Une approche pratique est le redimensionnement modulaire : installer plusieurs applicateurs plus petits qui gèrent chacun une partie de la charge totale, plutôt qu'une seule grande cavité. Chaque module fonctionne avec un contrôle de puissance et de vide indépendant, permettant un traitement parallèle avec une meilleure uniformité. Ce design modulaire simplifie également la maintenance et le nettoyage. Des fabricants comme Nasan ont développé des plateformes de séchage par congélation au micro-ondes modulaires qui maintiennent des motifs de champ constants à travers les modules, permettant aux clients de commencer avec un module et d'en ajouter d'autres à mesure que les demandes de débit augmentent.
Densité de charge et configuration des plateaux
Pour les plateaux de production, la profondeur de la couche congelée ne doit pas dépasser 20 à 25 mm pour permettre une pénétration adéquate des micro-ondes. Des couches plus profondes provoquent un chauffage excessif près de la surface tout en laissant le centre congelé. Les plateaux multi-couches avec des entretoises permettent un empilement vertical tout en maintenant une exposition uniforme au champ.
7. Intégration avec les opérations en amont et en aval
Le séchage par congélation au micro-ondes ne fonctionne pas en isolation. L'étape de congélation — soit dans un congélateur séparé, soit dans la même chambre — détermine la morphologie de la glace. Une congélation rapide (à des taux > 1°C/min) produit de petits cristaux qui peuvent réduire le couplage des micro-ondes mais permettent une réhydratation plus rapide. À l'inverse, une congélation lente améliore l'efficacité de la sublimation mais peut provoquer une redistribution des solutés.
En aval, le produit séché nécessite un emballage sous humidité contrôlée pour éviter l'absorption d'humidité. La teneur résiduelle en humidité après séchage par congélation au micro-ondes varie généralement de 1 à 3 %, comparable à la lyophilisation conventionnelle. Cependant, le temps de cycle plus court réduit l'exposition globale à la dégradation oxydative, ce qui bénéficie aux composés sensibles à l'oxygène.
Résoudre les défis opérationnels courants dans le séchage par congélation au micro-ondes
Malgré ses avantages, les opérateurs font face à des obstacles spécifiques. Voici des problèmes typiques et leurs solutions pratiques :
Arc et décharge dans la cavité
Des particules métalliques ou des bords rugueux à l'intérieur de la chambre peuvent provoquer des arcs électriques lorsqu'ils sont exposés à des micro-ondes haute puissance. Une inspection régulière, des fixations non métalliques et le maintien de surfaces propres préviennent cela. L'utilisation de joints de qualité vide qui ne dégazent pas réduit également le risque de formation de plasma.
Séchage non uniforme à travers les plateaux
Comme noté précédemment, la non-uniformité du champ est le principal coupable. La combinaison de la rotation, du dithering de fréquence et des rampes de puissance variables réduit souvent la variabilité inter-plateaux à ±5 % de l'humidité cible. Une vérification périodique avec des capteurs d'humidité proche infrarouge (NIR) à plusieurs positions de plateau aide à quantifier le degré d'uniformité.
Surcharge du Condenseur
Des taux de sublimation plus élevés produisent un flux de vapeur rapide qui peut submerger le condenseur. Augmenter la surface du condenseur ou utiliser un backup d'azote liquide pour les charges de pointe garantit que la pression reste en dessous de la température eutectique du produit. Certains systèmes incluent un pré-condenseur qui capture le premier pic de vapeur.
Cadre d'Optimisation des Processus
Développer un cycle de séchage par congélation au micro-ondes robuste suit une séquence structurée :
- Étape 1 – Caractérisation diélectrique : Mesurer la permittivité complexe de la formulation congelée à la fréquence de fonctionnement sur la plage de température d'intérêt.
- Étape 2 – Cartographie thermique : Placer des capteurs à fibre optique à plusieurs positions dans une charge d'essai pour enregistrer la température par rapport au temps sous différents schémas de puissance.
- Étape 3 – Analyse de la courbe de pression : Effectuer des essais avec des pressions de chambre variables pour trouver le taux de sublimation optimal sans dépasser la température d'effondrement.
- Étape 4 – Vérification de l'échelle : Exécuter des charges complètes avec échantillonnage d'humidité à différents emplacements de plateau pour établir des critères d'acceptation.
- Étape 5 – Documentation des paramètres de cycle : Enregistrer les profils de puissance, les points de consigne de pression et les seuils de détection de point final pour la libération de lot.
Nasan propose un service de laboratoire complet qui effectue des mesures diélectriques et des essais à l'échelle pilote pour des formulations spécifiques aux clients. Cette approche basée sur les données réduit le nombre d'essais nécessaires lors de l'augmentation de l'échelle de production.
Comparaison du Séchage par Congélation au Micro-ondes avec le Séchage par Congélation sur Étagère Conventionnelle
La distinction principale réside dans la livraison de chaleur. Le séchage par congélation sur étagère repose sur la conduction à travers la couche séchée, qui devient de plus en plus résistante. Le séchage par congélation au micro-ondes contourne cette résistance, mais exige une gestion de puissance plus sophistiquée. Voici une comparaison fonctionnelle basée sur des indicateurs clés de processus :
- Temps de séchage primaire : Les systèmes à micro-ondes atteignent souvent une réduction de 50 à 70 % pour les matériaux à forte teneur en humidité (par exemple, fruits, légumes) et de 30 à 50 % pour les produits pharmaceutiques à faible teneur en solides.
- Uniformité de la température du produit : Les systèmes conventionnels montrent des gradients de 5 à 10 °C à travers un plateau, tandis que les systèmes à micro-ondes peuvent atteindre ±2 °C avec agitation active.
- Efficacité énergétique : L'énergie micro-ondes se convertit directement en chaleur dans le produit, tandis que les systèmes sur étagère ont des pertes thermiques à travers le milieu de chauffage et les parois de la chambre.
- Complexité du capital : Les systèmes à micro-ondes nécessitent un refroidissement supplémentaire du magnétron, un blindage et du matériel de surveillance de champ, augmentant l'investissement initial mais souvent compensé par des temps de cycle réduits.
Le choix entre les deux dépend de la sensibilité du produit, de la taille du lot et de l'infrastructure de l'installation disponible. Pour les biologiques de grande valeur ou les nutriments sensibles à la chaleur, le séchage plus doux et plus rapide par congélation au micro-ondes peut améliorer les indicateurs de qualité du produit tels que la viabilité, la puissance et le rapport de réhydratation.
Questions Fréquemment Posées sur la Lyophilisation par Micro-ondes
Q1 : Quels produits sont les plus adaptés à la lyophilisation par micro-ondes ?
A1 : Les matériaux avec une teneur en humidité modérée à élevée et des propriétés diélectriques relativement uniformes — tels que les fruits, les légumes, les extraits de café, les probiotiques, les vaccins et certaines protéines thérapeutiques — en bénéficient le plus. Les produits avec des concentrations élevées de sel ou des charges conductrices nécessitent un profilage de puissance soigneux pour éviter la surchauffe.
Q2 : Comment la lyophilisation par micro-ondes affecte-t-elle la microstructure du produit séché ?
A2 : Lorsqu'elle est correctement contrôlée, la lyophilisation par micro-ondes préserve la structure poreuse et spongieuse caractéristique des matériaux lyophilisés. Le chauffage volumétrique réduit le temps que le produit passe dans la phase de séchage primaire, ce qui peut minimiser l'effondrement des pores. Cependant, une puissance excessive peut provoquer une fusion localisée, ce qui détruit le réseau microporeux.
Q3 : Quelles sont les principales considérations de sécurité pour faire fonctionner un lyophilisateur par micro-ondes ?
A3 : Les fuites de micro-ondes doivent être surveillées avec des détecteurs certifiés, et des dispositifs de sécurité empêchent le fonctionnement lorsque la porte de la chambre est ouverte. Les risques d'arc électrique nécessitent que tous les composants internes soient compatibles avec les micro-ondes (non métalliques ou avec des bords correctement arrondis). Le personnel doit être formé aux dangers du système sous vide et à la manipulation cryogénique si de l'azote liquide est utilisé.
Q4 : La lyophilisation par micro-ondes peut-elle être utilisée pour une production continue ?
A4 : Des systèmes de lyophilisation par micro-ondes continus existent, généralement sous forme de tunnels à plusieurs étapes avec des zones séparées pour le chargement, le séchage et le déchargement. Ceux-ci sont plus courants pour le traitement des aliments (par exemple, café instantané ou morceaux de légumes). Pour les produits pharmaceutiques, le traitement par lots reste prédominant en raison des exigences réglementaires strictes en matière de traçabilité et d'homogénéité des lots.
Q5 : Comment valider un cycle de lyophilisation par micro-ondes pour des produits pharmaceutiques ?
A5 : La validation suit les directives réglementaires (par exemple, les directives de validation des processus de la FDA). Elle comprend la démonstration de l'uniformité de la température, de la cohérence de la teneur en humidité et de la stabilité du produit sur plusieurs lots. Les capteurs de température et de pression doivent être calibrés, et la distribution du champ micro-ondes doit être cartographiée avec une charge standardisée. En général, un scénario de charge dans le pire des cas (par exemple, nombre de plateaux complet, humidité la plus élevée) est testé.
Q6 : Quel est le calendrier de maintenance typique pour un lyophilisateur par micro-ondes ?
A6 : Les vérifications régulières incluent la santé du magnétron (mesure de la puissance de sortie), l'état du guide d'onde, les changements d'huile de la pompe à vide et les cycles de dégivrage du condenseur. Les joints de micro-ondes et les joints de fenêtre doivent être inspectés pour l'usure tous les 500 à 1000 heures de fonctionnement. Nasan propose des contrats de service qui incluent une maintenance préventive programmée et un support d'urgence.
Q7 : Le même lyophilisateur par micro-ondes peut-il traiter différents types de produits ?
A7 : Oui, mais chaque produit nécessite son propre profil de cycle validé. Le système de contrôle du lyophilisateur doit stocker plusieurs recettes avec des rampes de puissance distinctes, des points de consigne de pression et des seuils de détection de point final. Changer de produit peut nécessiter de nettoyer la chambre et de remplacer les accessoires spécifiques au produit.
Pour des demandes spécifiques concernant le dimensionnement des équipements, le développement de cycles, ou pour organiser une évaluation diélectrique de votre produit, veuillez contacter l'équipe d'ingénierie de Nasan. Fournissez des détails sur la composition de votre produit, le poids du lot et l'humidité résiduelle souhaitée pour recevoir une évaluation de faisabilité personnalisée et une recommandation de système.