







L'adoption des systèmes de micro-ondes commerciaux dans les environnements industriels est passée d'expérimentale à essentielle. Contrairement aux fours résidentiels, les générateurs de micro-ondes industriels (magnetrons) fonctionnent à des niveaux de puissance allant de 6 kW à plus de 100 kW, offrant un chauffage volumétrique qui réduit le temps de traitement jusqu'à 80 % par rapport aux méthodes de convection conventionnelles. Pour les transformateurs alimentaires, les fabricants pharmaceutiques et les industries de matériaux avancés, la capacité à déposer précisément de l'énergie dans la matrice du produit se traduit directement par un rendement plus élevé, des factures d'énergie réduites et des caractéristiques de produit améliorées.
En tant que spécialiste des solutions de traitement thermique, Nasan a conçu une gamme de plateformes de micro-ondes commerciales qui s'intègrent aux lignes de production existantes ou fonctionnent comme des unités autonomes. Cet article fournit un examen technique—sans hyperbole marketing—de la façon dont ces systèmes fonctionnent, où ils offrent un retour sur investissement mesurable, et quels paramètres d'ingénierie sont les plus importants lors de la sélection.

1. Principes d'ingénierie fondamentaux des systèmes de micro-ondes industriels
Le chauffage par micro-ondes industriels repose sur des mécanismes de perte diélectrique. Lorsque des molécules polaires (principalement de l'eau) et des ions sont soumis à un champ électromagnétique oscillant à 915 MHz ou 2450 MHz, ils tentent de s'aligner avec le champ, générant de la chaleur par friction moléculaire. Les principaux facteurs différenciateurs entre un appareil domestique et un système de micro-ondes commercial sont :
Configuration du magnetron : Plusieurs magnetrons (généralement de 1,5 kW à 15 kW chacun) sont disposés pour garantir l'uniformité du champ dans une cavité à flux continu.
Sélection de la fréquence : 915 MHz offre une plus grande profondeur de pénétration (jusqu'à 30 cm dans des matériaux humides) et est préféré pour des produits en vrac comme des blocs de viande ou du bois. 2450 MHz est utilisé pour des produits plus fins (snacks, herbes) où un chauffage rapide est requis.
Conception du guide d'onde et de l'applicateur : Un bon appariement d'impédance empêche la puissance réfléchie qui pourrait endommager les magnetrons. Les systèmes avancés intègrent des circulateurs et des charges fictives pour absorber l'énergie réfléchie.
Architecture à convoyeur ou par lots : Systèmes continus pour un haut débit ; systèmes par lots pour de petits volumes ou des processus spécialisés (par exemple, le séchage de céramique).
La densité de puissance (kW/kg de produit) et le temps de résidence sont calculés en fonction des propriétés diélectriques du matériau, qui changent à mesure que la température et la teneur en humidité évoluent.
2. Domaines d'application clés et données de performance
2.1. Séchage de produits finis et post-cuisson
Dans l'industrie des biscuits et des snacks, un système de micro-ondes commercial de finition séchoir élimine l'humidité résiduelle après la cuisson conventionnelle. Cela permet au four principal de fonctionner plus rapidement, augmentant la capacité de la ligne de 20 à 30 %. Nasan a installé un système de 75 kW pour un producteur de crackers : l'uniformité de l'humidité s'est améliorée de ±1,2 % à ±0,3 %, et le contrôle (craquage) pendant le refroidissement a été pratiquement éliminé.
2.2. Tempérage de la viande et de la volaille
Les blocs de viande congelée (‑18 °C à ‑2 °C) peuvent être tempérés en quelques minutes au lieu de jours. Un tunnel de tempérage à micro-ondes commercial de 50 kW traite 2 t/h avec une variation de température ≤ 2 °C à travers le bloc. Cela élimine les pertes par égouttement (typiquement 3–5 % dans le tempérage à l'air) et préserve la fonctionnalité des protéines.
2.3. Pasteurisation et inactivation des enzymes
Le chauffage par micro-ondes est intrinsèquement volumétrique, ce qui signifie que les particules et les liquides chauffent simultanément. Pour la stabilisation du son de riz, un système de 915 MHz inactive les enzymes lipases à 100 °C en 90 secondes, contre 30 minutes avec de la vapeur. Cela préserve la durée de conservation du son sans détruire les nutriments.
2.4. Séchage à micro-ondes sous vide continu
La combinaison du vide avec l'énergie micro-ondes permet un séchage à basse température (40–50 °C). Cela est utilisé pour les poudres de fruits de haute valeur et les intermédiaires pharmaceutiques. Les séchoirs à micro-ondes sous vide de Nasan atteignent des taux d'évaporation de 50 kg/h avec une consommation d'énergie spécifique inférieure à 1,2 kWh/kg.
3. Intégration avec les lignes de processus existantes
La modernisation d'un module micro-ondes commercial dans une ligne de convection nécessite une analyse minutieuse des bilans de masse et d'énergie. Les points d'intégration clés comprennent :
Pré-conditionnement : L'élimination de l'humidité de surface par air chaud ou infrarouge avant la section micro-ondes prévient les arcs et améliore l'efficacité énergétique.
Zones d'égalisation : Après l'application des micro-ondes, un tapis de tempérage permet à l'humidité interne de se redistribuer, empêchant le durcissement de la surface.
Architecture de contrôle : Nasan utilise des PLC avec des capteurs de température à fibre optique (sans contact) et un retour d'humidité pour moduler la puissance du magnétron en temps réel.
Dans un projet récent pour un fabricant de pâtes, un module micro-ondes de 100 kW a été inséré entre un séchoir conventionnel et un refroidisseur. Le résultat a été une augmentation de 40 % de la vitesse de la ligne tout en maintenant l'humidité finale à 11 % (contre 14 % après la section de convection).
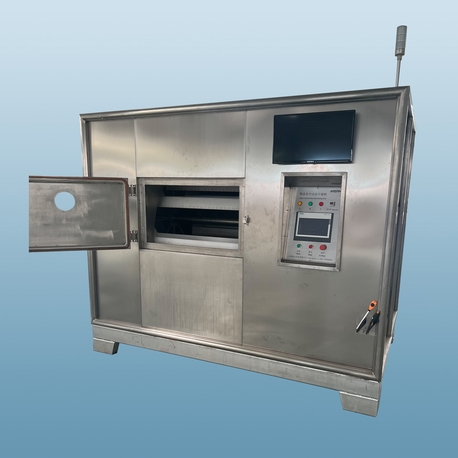
4. Répondre aux points de douleur de l'industrie avec des solutions techniques
4.1. Chauffage inégal et points chauds
La non-uniformité du champ est la préoccupation la plus citée. Les conceptions modernes de Nasan utilisent des agitateurs à mode rotatif, des convoyeurs à vitesse variable et plusieurs points d'alimentation pour atteindre un indice d'uniformité (CV) inférieur à 10 %. Pour les produits sensibles, nous utilisons des générateurs à état solide qui permettent un contrôle de phase précis, bien que les systèmes à magnétron restent le cheval de bataille pour une puissance élevée.
4.2. Arc et formation de plasma
Les inclusions métalliques ou les bords tranchants sur les produits peuvent provoquer des arcs. Les solutions incluent : des détecteurs de métaux en amont, le contrôle de la densité des produits et des bandes transporteuses spécialisées avec des matériaux remplis de carbone qui dissipent l'électricité statique. Les applicateurs de Nasan sont conçus avec une protection haute tension et un arrêt automatique en cas de pics de puissance réfléchie.
4.3. Efficacité énergétique et coût total de possession
L'efficacité des micro-ondes industrielles (de la prise murale à l'énergie dans le produit) varie de 65 % à 75 % pour les systèmes de 2450 MHz et jusqu'à 85 % pour les systèmes de 915 MHz. Bien que le coût d'investissement par kW soit supérieur à celui des alternatives à gaz, la réduction du temps de séchage et de l'espace au sol génère souvent un retour sur investissement dans les 18 mois. Nasan fournit des audits énergétiques qui comparent les kWh/kg pour les micro-ondes par rapport à la convection pour des produits spécifiques.
5. Questions Fréquemment Posées sur les Systèmes de Micro-ondes Commerciaux
Q1 : Quelle est la plage de puissance typique pour un séchoir à micro-ondes industriel ?
A1 : Les systèmes commencent à 6 kW pour la R&D et les lignes pilotes, s'échelonnant jusqu'à 300 kW ou plus pour des applications à haute capacité. Plusieurs unités peuvent être mises en série. Le design modulaire de Nasan permet une addition de puissance incrémentale à mesure que la production augmente.
Q2 : Un système de micro-ondes commercial peut-il être utilisé pour des produits à faible humidité ?
A2 : Oui, mais le facteur de perte diélectrique diminue à mesure que l'eau est éliminée. Pour les étapes finales de séchage (en dessous de 10 % d'humidité), l'énergie micro-ondes se couple moins efficacement. Dans de tels cas, des systèmes hybrides (micro-ondes + air chaud) ou radiofréquence (RF) peuvent être plus adaptés. Nasan propose des tests de faisabilité pour déterminer la technologie optimale.
Q3 : Comment le traitement par micro-ondes affecte-t-il la charge microbienne ?
A3 : Le chauffage par micro-ondes est thermique, donc la réduction microbienne suit la même cinétique temps-température que le chauffage conventionnel, mais la montée rapide de la température peut atteindre la pasteurisation avec moins de dégradation thermique. Pour les aliments solides, les températures de surface et intérieures s'égalent plus rapidement. Une validation par des tiers pour la réduction de Salmonella et Listeria est disponible pour les systèmes Nasan.
Q4 : Quelles certifications de sécurité sont requises pour les équipements de micro-ondes industriels ?
A4 : Les équipements doivent être conformes aux réglementations FCC/ICNIRP concernant les fuites électromagnétiques (<5 mw="">
Q5 : Quelle est la durée de vie attendue des magnétrons en utilisation continue ?
A5 : La durée de vie des magnétrons dépend des conditions de fonctionnement. À la puissance nominale avec un bon refroidissement et une faible puissance réfléchie, les durées de vie typiques sont de 8 000 à 12 000 heures. Le système de contrôle de Nasan enregistre les heures de fonctionnement et recommande un remplacement préventif lors de la maintenance programmée, minimisant les temps d'arrêt imprévus.
Q6 : Puis-je traiter plusieurs produits avec des géométries différentes dans la même ligne de micro-ondes ?
A6 : Oui, si la charge de produit est cohérente. Les changements de masse ou de propriétés diélectriques affectent l'adéquation d'impédance. Le système Auto-Tune de Nasan utilise un accordeur à trois stub et un retour de puissance réfléchie pour maintenir un couplage optimal même pendant les transitions de produit.
Partenariat d'Ingénierie pour un Traitement Thermique Avancé
La sélection d'un système de micro-ondes commercial est une décision multidisciplinaire impliquant l'électromagnétisme, la science alimentaire et l'intégration des processus. Lorsqu'ils sont correctement spécifiés, ces systèmes offrent une vitesse, une efficacité énergétique et une qualité de produit inégalées. Nasan fournit un support de bout en bout—de la mesure des propriétés diélectriques et des tests pilotes à l'installation et au service de cycle de vie. Pour les transformateurs prêts à dépasser les contraintes de chauffage conventionnel, notre équipe d'ingénierie est disponible pour discuter des exigences spécifiques au projet et des garanties de performance.