

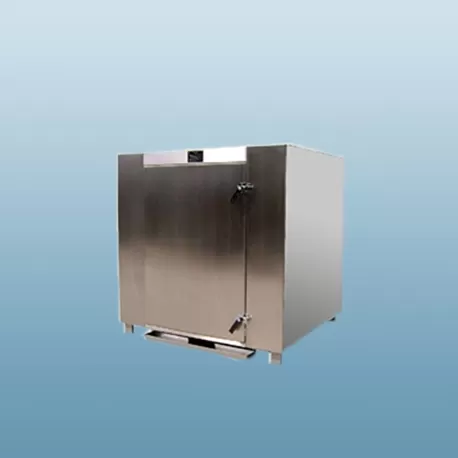
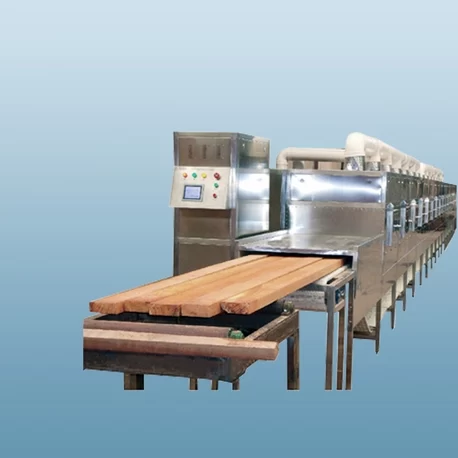
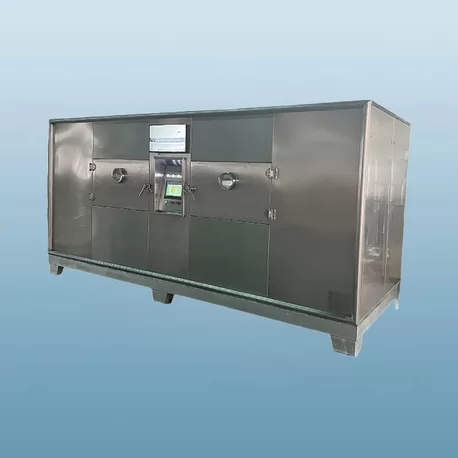
Le retrait de l'humidité thermique représente l'une des phases les plus énergivores dans la fabrication de processus en vrac. Dans des secteurs tels que les produits chimiques fins, les minéraux, le traitement des aliments, les produits pharmaceutiques et la gestion des déchets environnementaux, l'élimination des fractions liquides nécessite une dynamique thermique précise et un design mécanique adéquat. Le choix du bon fabricant de séchoirs industriels détermine non seulement les dépenses d'investissement initiales, mais aussi le temps de fonctionnement opérationnel, la consommation de carburant et la qualité du produit final pour des décennies d'exploitation continue.
Chaque matériau en vrac présente des propriétés physiques, chimiques et rhéologiques distinctes. Les matières premières varient considérablement, allant des poudres cristallines à écoulement libre aux boues collantes, aux polymères sensibles à la déformation et aux solides biologiques sensibles à la chaleur. Par conséquent, les systèmes thermiques standard échouent souvent à atteindre la capacité de conception, entraînant une usure prématurée des composants, une consommation excessive d'énergie ou une dégradation des matériaux. L'ingénierie sur mesure, fondée sur des tests empiriques et des calculs de bilan massique et énergétique, reste la base de l'efficacité des processus continus.
Évaluation des technologies de déshydratation thermique et de séchage
Le choix de la technologie de séchage idéale nécessite une compréhension détaillée des mécanismes de transfert de chaleur : convectif, conductif ou radiant. Chaque cadre opérationnel sert des profils d'alimentation spécifiques, des niveaux d'humidité et des distributions de taille de particules.
Systèmes de séchage convectif direct
Dans les équipements de séchage direct, l'air de processus chaud ou les gaz de combustion entrent en contact direct avec l'alimentation humide. Le transfert de chaleur se produit rapidement par convection forcée, emportant l'humidité évaporée.
Séchoirs rotatifs : Robustes, à combustion directe ou chauffés à la vapeur, les tambours rotatifs excellent dans le traitement de flux continus et à fort tonnage de minéraux, de minerais, d'engrais et de produits agricoles. Les volées internes soulèvent et arrosent le matériau à travers le flux de gaz, maximisant l'échange de chaleur tout en maintenant des temps de résidence constants.
Séchoirs à lit fluidisé : Idéaux pour les solides granulaires uniformes qui tolèrent la fluidisation. L'air chauffé passe vers le haut à travers une plaque de distributeur perforée, suspendant les particules humides dans un état semblable à un fluide. Cette configuration crée des coefficients de transfert de chaleur élevés et une régulation précise de la température, empêchant la surchauffe locale.
Séchoirs flash et pneumatiques : Conçus pour l'évaporation rapide de l'humidité de surface des fines particules, des gâteaux de filtration et des boues. Le matériau est suspendu dans un conduit d'air chaud à haute vitesse, où l'évaporation se produit en quelques secondes, rendant cette option adaptée aux composés sensibles à la température.
Systèmes de séchage conductif indirect
Les séchoirs indirects séparent le milieu de chauffage (vapeur, huile thermique ou eau chaude) du flux de matériau à l'aide d'une barrière physique telle qu'une coque, un arbre ou des disques creux. La chaleur se propage à travers des parois métalliques conductrices dans la masse à traiter.
Ce design est avantageux lors du traitement de gâteaux chargés en solvant, de composés toxiques ou de poudres fines sujettes aux explosions de poussière. La minimisation du volume de gaz de balayage simplifie la récupération des solvants, réduit les exigences de traitement des gaz résiduels et diminue l'entraînement de poussière. Les séchoirs à vide à disque, à palette et à double enveloppe relèvent de cette catégorie opérationnelle, offrant un traitement thermique contrôlé avec une efficacité thermique élevée.
Critères clés lors du partenariat avec un fabricant de séchoirs industriels
Acquérir des équipements thermiques industriels est un investissement opérationnel de plusieurs décennies. Un fabricant de séchoirs industriels compétent doit évaluer la conductivité thermique, la capacité thermique, la dynamique de pression de vapeur et la cinétique de séchage à travers différents régimes d'humidité (périodes de taux décroissant et de taux constant).
Sélection de la métallurgie et durabilité mécanique
Les surfaces de contact doivent résister à un stress thermique continu, à la friction mécanique et à la corrosion chimique. Les fabrications de systèmes vont de l'acier au carbone standard pour des agrégats non abrasifs à des aciers inoxydables austénitiques de haute qualité (304, 316L) et des alliages de nickel spécialisés (Hastelloy, Duplex) pour des environnements chlorés agressifs ou la synthèse pharmaceutique de haute pureté.
Les finitions de surface, les traitements de soudure et la géométrie intérieure dictent la nettoyabilité et l'efficacité de décharge du produit. Des finitions internes à haute brillance (valeurs RA inférieures à 0,4 µm) avec des soudures continues sans crevasses sont obligatoires dans les environnements sanitaires pour prévenir l'accumulation microbienne et la contamination d'un lot à l'autre.
Mécanismes de personnalisation et d'échelle
La traduction des données de laboratoire en échelle commerciale implique des dynamiques thermiques non linéaires. La distribution du temps de séjour, la résistance de la couche limite et l'attrition des particules changent de manière significative à mesure que les volumes de traitement augmentent.
Les équipes d'ingénierie de Nasan appliquent les données de tests à l'échelle pilote pour établir des ratios de montée en échelle fiables. En modélisant les schémas d'écoulement de masse, les limites de puissance de conduite et les profils de vitesse des gaz, les conceptions d'équipement maintiennent des objectifs d'humidité cohérents sans créer de goulets d'étranglement dans les étapes d'emballage ou de réaction chimique en aval.
Résolution des goulets d'étranglement de traitement et conformité environnementale
Les opérations de déshydratation et de séchage font souvent face à des défis opérationnels qui dégradent la cohérence du produit ou enfreignent les limites d'émissions environnementales. Aborder ces problèmes dès la phase d'ingénierie protège la productivité à long terme de l'usine.
Gestion de la dégradation thermique et rhéologie des matières premières
Les matériaux avec des points de fusion bas ou des teneurs élevées en sucre, en graisse ou en humidité ont tendance à coller, à s'agglomérer ou à brûler le long des parois internes chauffées. Pour surmonter ces phases collantes, des solutions personnalisées intègrent des hachoirs internes, des grattoirs, des entraînements à vitesse variable ou des systèmes de mélange de produits secs recyclés. Le pré-conditionnement des matières premières humides avec du matériau de retour sec crée une matière première fluide, empêchant l'accumulation sur les surfaces de transfert de chaleur.
Contrôle de la qualité de l'air et systèmes d'émission
Le séchage convectif produit des flux de gaz résiduels à volume élevé transportant des particules fines, des composés organiques volatils (COV) ou de la vapeur d'eau. Travailler en étroite collaboration avec un fabricant de séchoirs industriels expérimenté garantit que les systèmes de collecte de poussière—tels que les cyclones à haute efficacité, les filtres à jet à impulsion inversée et les épurateurs humides—sont correctement dimensionnés pour le volume et la température des gaz de fonctionnement spécifiques.
Lors du traitement de matières premières à base de solvant, des circuits de recirculation de gaz inerte en boucle fermée (azote) sont mis en œuvre. Ces systèmes condensent et récupèrent des solvants organiques précieux tout en maintenant les niveaux d'oxygène en dessous des seuils combustibles.
Analyse des coûts du cycle de vie et intégration de la récupération thermique
Évaluer l'équipement thermique nécessite de regarder au-delà des dépenses en capital initiales. Les coûts de combustible et d'électricité sur le cycle de vie de l'équipement dépassent souvent le prix d'achat initial dans les quelques années d'exploitation continue. L'efficacité thermique doit être intégrée directement dans l'architecture du système.
L'intégration d'échangeurs de chaleur, de générateurs de vapeur à chaleur perdue et d'économiseurs permet aux usines de capturer la chaleur latente et sensible des gaz d'échappement, la redirigeant pour préchauffer l'air de combustion entrant ou les flux de liquides de process. L'intégration de variateurs de fréquence (VFD) sur les chaînes de transmission lourdes, les ventilateurs d'échappement principaux et les pompes d'alimentation réduit encore la consommation électrique pendant les conditions de charge variable.
Un fabricant de séchoirs industriels qualifié comme Nasan fournit un soutien continu grâce à des audits de système, des analyses d'imagerie thermique et des ajustements mécaniques, maintenant des ratios optimal de combustible à évaporation tout au long du cycle de vie de l'usine.
Questions Fréquemment Posées
Quelle est la principale différence entre les processus de séchage direct et indirect ?
Les séchoirs directs mettent le gaz chaud en contact direct avec le matériau traité, s'appuyant sur le transfert de chaleur convective. Les séchoirs indirects transfèrent la chaleur à travers une barrière métallique par conduction, prévenant le contact direct entre les gaz de combustion ou les fluides de chauffage et la masse du produit. Le séchage indirect utilise moins de gaz de balayage, ce qui le rend idéal pour la récupération de solvant, les poudres fines et les matériaux toxiques.
Comment le temps de résidence du produit est-il contrôlé à l'intérieur d'un système de tambour continu ?
Le temps de résidence est géré en ajustant les angles d'inclinaison du tambour, les vitesses de rotation via des variateurs de fréquence, les configurations de vol interne et les hauteurs de déversoir. Contrôler ces variables mécaniques garantit une exposition thermique constante et un contenu humide final précis à travers des débits d'alimentation variables.
Quels tests thermiques sont requis avant le dimensionnement final de l'équipement ?
Les tests de matériaux incluent généralement la mesure de la teneur en humidité initiale, la distribution de la taille des particules, la densité massique, la sensibilité thermique et les courbes de taux de séchage. L'analyse thermogravimétrique (TGA) et les essais en lots à l'échelle pilote identifient les régimes d'humidité critiques, les phases collantes et les limites de température autorisées avant la fabrication à grande échelle.
Comment les systèmes de nitrgène en boucle fermée préviennent-ils l'ignition des solvants ?
Lors de l'évaporation de solvants inflammables, l'air du système est remplacé par un gaz inerte, généralement de l'azote. En maintenant une pression positive continue et en maintenant les concentrations d'oxygène bien en dessous de la limite inférieure d'explosion (LEL), les risques d'ignition sont éliminés. Les solvants évaporés sont condensés en aval et récupérés, et le gaz inerte est réchauffé et recirculé.
Quelles étapes de maintenance sont vitales pour maintenir une haute efficacité thermique ?
La maintenance de routine comprend l'inspection et le nettoyage des plaques de distributeur d'air, la surveillance de la pression différentielle du filtre, la validation des ratios air-combustible des brûleurs, l'inspection des joints rotatifs pour l'infiltration d'air et le nettoyage des surfaces de transfert de chaleur conductrices pour prévenir l'accumulation de tartre.
Demander une Évaluation d'Ingénierie de Traitement Thermique
Mettre à niveau une ligne de séchage existante ou concevoir une nouvelle usine de process nécessite une ingénierie précise adaptée à vos spécifications de produit. Consultez un fabricant de séchoirs industriels de confiance pour examiner vos exigences en matière de tests de matériaux, évaluer les conceptions de montée en échelle et calculer les paramètres d'équilibre énergétique.
Contactez Nasan par e-mail pour discuter de vos objectifs de process avec un ingénieur thermique senior et demander une proposition formelle de système.