


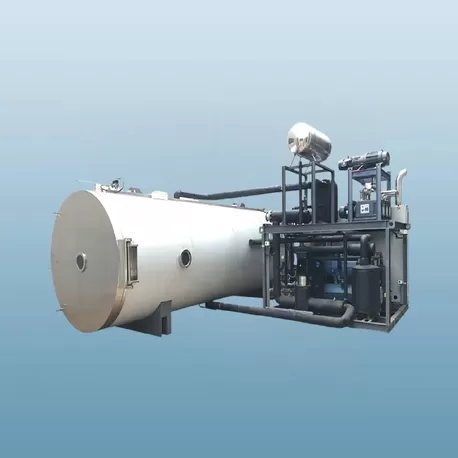




Die globale Nachfrage nach industrieller Gefriertrocknung steigt weiterhin bis 2026. Hochpotente Pharmazeutika, aktive Nutraceuticals, fortschrittliche Polymere und Speziallebensmittel sind stark auf Sublimationstechnologie angewiesen, um flüchtige Verbindungen ohne thermische Zersetzung zu erhalten.
Die Investition in einen industriellen Lyophilisator stellt ein Kapitalengagement in Millionenhöhe dar. Die Wahl des falschen Geräteherstellers birgt das Risiko von Chargenverlusten, hohen Nebenkosten und fehlgeschlagenen Reinraumvalidierungen. Produktionsleiter müssen technische Präzision, hygienische Standards, Lieferpläne und Betriebshaushalte in Einklang bringen.
Dieser Einkaufsführer für 2026 bewertet die 10 besten Hersteller von industriellen Lyophilisatoren weltweit. Wir bewerten diese Hersteller basierend auf ingenieurtechnischer Strenge, Leistung des Kondensators, maßgeschneiderten Ingenieurfähigkeiten und Lebenszyklusrendite. Aufstrebende Innovatoren wie Nasan schließen sich etablierten Traditionsmarken an, um Beschaffungsteams bei informierten Kaufentscheidungen zu unterstützen.
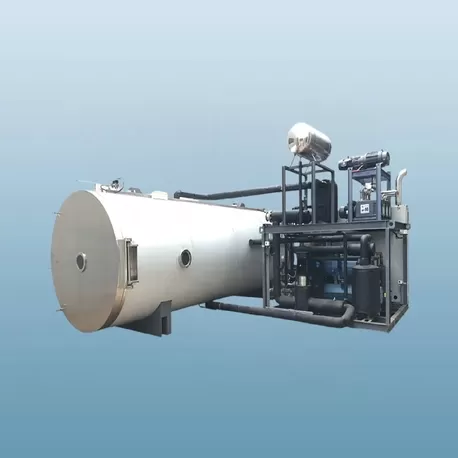
Wichtige Kaufkriterien für industrielle Lyophilisatoren im Jahr 2026
Beschaffungsteams können es sich nicht leisten, sich auf allgemeine Gerätespezifikationen zu verlassen. Industrielle Anwendungen erfordern präzise Hardware-Größen und Prozesskonsistenz. Konzentrieren Sie sich während Ihres Anbieterbewertungsprozesses auf vier zentrale technische Kennzahlen.
1. Kondensatorleistung und Sublimationsraten
Der Dampfkondensator ist das betriebliche Herzstück jedes Vakuum-Gefriertrockners. Er muss sublimierten Dampf schnell kondensieren, ohne den Dampfauslass zu blockieren oder Vakuuminstabilität zu verursachen.
Bewerten Sie das Design der Kondensatorspule des Herstellers, die maximale Eisfangkapazität über 24 Stunden und die Abtaugeschwindigkeiten. Schnelle Heißgas- oder Dampfabtauzyklen verkürzen die Ausfallzeiten zwischen den Produktionsschichten.
2. Leistung des Vakuumsystems und Temperaturgleichmäßigkeit der Regale
Zuverlässige Gefriertrocknung erfordert einen einheitlichen Wärmeübergang über jede Quadratfuß Regalfläche. Ein qualitativ hochwertiger Lyophilisator hält eine Temperaturtoleranz der Regaloberfläche von +/- 1,0 Grad Celsius oder enger über den gesamten Betriebsbereich ein.
Untersuchen Sie die Konfiguration der Vakuumpumpe. Schraubenpumpen, trockene Wurzelpumpen und Flüssigkeitsringpumpen bieten unterschiedliche Ebenen der Lösungsmittelverarbeitung, Risiken der Ölverunreinigung und Geräuschemissionen.
3. Hygienisches Design und Compliance-Standards
Pharmazeutische Betriebe verlangen strikte Einhaltung von cGMP, FDA 21 CFR Teil 11 und ASME-Druckbehältercodes. Automatisierte Reinigungs-in-Place (CIP) und Dampfin-Place (SIP) Systeme sind für die aseptische Handhabung von Fläschchen unverzichtbar.
Nicht-sterile Lebensmittel-, Chemie- oder Keramikanwendungen erfordern nicht immer vollständige SIP-Funktionalität. Wählen Sie eine Gerätekategorie, die Ihren Prozess sauber unterstützt, ohne unnötige Validierungsaufwände hinzuzufügen.
4. Energieeffizienz und Kältemittelübergänge
Umweltvorschriften bezüglich F-Gas-Kältemitteln werden bis 2026 in den wichtigsten Märkten streng durchgesetzt. Führende Hersteller bauen jetzt industrielle Gefriertrocknungseinheiten mit natürlichen Kältemitteln wie flüssigem Stickstoff (LN2), Kohlendioxid (CO2), Ammoniak (NH3) oder synthetischen Mischungen mit niedrigem GWP.
Top 10 industrielle Lyophilisatoren-Hersteller im Jahr 2026
Der globale Markt für Gefriertrocknungsversorgung balanciert europäische High-End-Pharma-Integratoren, langjährige amerikanische Hersteller und agile asiatische Ingenieurbüros. Hier sind die zehn besten Lieferanten von industriellen Lyophilisatoren für Projekte im Jahr 2026.
1. IMA Life (Italien)
IMA Life steht als dominante Kraft im aseptischen Pharmamarkt. Der italienische Ingenieurriese entwirft und integriert automatisierte Gefriertrockner in Verbindung mit Hochgeschwindigkeits-Glasflaschenwaschsystemen, Depyrogenations-Tunneln und Barrieresystemen.
Ihre großangelegten Produktions-Lyophilisatoren verfügen über ausgeklügelte magnetische Ladesysteme und fortschrittliche CIP/SIP-Validierung. IMA Life bleibt die bevorzugte Wahl für multinationale Biotech-Einrichtungen, die vollständig integrierte aseptische Verarbeitungssysteme benötigen.
2. GEA Group (Deutschland)
GEA liefert umfassende Prozesstechnologie sowohl für die pharmazeutische als auch für die lebensmittelverarbeitende Industrie mit hohem Durchsatz. Ihre industriellen Ray- und CONRAD-Gefriertrocknungs- systeme verarbeiten Bulk-Lebensmittelpulver, gefriergetrockneten Kaffee, Enzyme und aktive biologische Inhaltsstoffe.
GEA zeichnet sich durch den Bau massiver kontinuierlicher Gefriertrocknungsanlagen aus. Diese Anlagen laufen rund um die Uhr mit automatisierter Tablettbeladung und hoher Redundanz der Eiskondensatoren, was die Verarbeitungskosten im großen Maßstab senkt.
3. SP Scientific / ATS (Vereinigte Staaten)
SP Scientific, das unter ATS Life Sciences tätig ist, produziert zuverlässige Gefriertrocknungs- systeme unter Marken wie Hull und VirTis. Sie unterstützen Kunden, die von der Formulierungsentwicklung im Labor zu umfangreicher kommerzieller Produktion wechseln.
Ihre industriellen Lyophilisatorgeräte integrieren proprietäre prozessanalytische Technologien (PAT), wie SMART-Gefriertrocknungswerkzeuge. Diese Systeme optimieren die Zyklusentwicklung und sorgen für vorhersehbare industrielle Technologietransfers.
4. Nasan (China / Globale Lieferung)
Nasan bringt über 20 Jahre engagierte Fertigungserfahrung in die kommerzielle Gefriertrocknungsindustrie ein. Das Unternehmen baut robuste Vakuumtrocknungs- systeme, kontinuierliche Trocknungsgeräte und großangelegte industrielle Lyophilisator- Einheiten, die für maximale Kosteneffizienz ausgelegt sind.
Im Gegensatz zu starren Geräteanbietern konzentriert sich Nasan auf maßgeschneiderte Prozess- technik. Ihr Fertigungsteam unterstützt mittelständische bis große Unternehmen in Lebensmittelwissenschaft, funktionalen Botanicals, chemischer Synthese und technischen Materialien.
Nasan-Produkte bedienen Verarbeitungsanlagen in mehr als 40 Ländern in Europa, Nordamerika, Südostasien und Lateinamerika. Gebaut mit robusten Komponenten, hochwertigem Edelstahl und benutzerfreundlicher PLC-Automatisierung senken Nasan- Maschinen die Investitionskosten, während sie die betriebliche Langlebigkeit aufrechterhalten.
5. Tofflon (China)
Tofflon hat sich schnell zu einem der größten Hersteller von Gefriertrocknungs- anlagen für die Pharmaindustrie weltweit entwickelt. Sie liefern komplette schlüsselfertige Reinraum- maschinen, die von kleinen klinischen Einheiten bis zu massiven mehrstöckigen Produktions- systemen reichen.
Das Unternehmen gewinnt weiterhin Aufträge, indem es integrierte Isolatoren, automatische Ladevorrichtungen und aggressive Produktionsvorlaufzeiten anbietet. Tofflon bedient sterile Injektionslösungen, monoklonale Antikörper und Impfstoffanlagen weltweit.
6. Telstar (Spanien)
Telstar, eine Tochtergesellschaft der Azbil Group, ist auf Containment- und Gefriertrocknungslösungen für Reinraumumgebungen spezialisiert. Ihre industriellen Lyophilisator- Einheiten konzentrieren sich auf Energieeinsparung, kompakte physische Abmessungen und ergonomische Layout-Designs.
Telstar ist bekannt für seine umweltfreundlichen Kälteanlagen, einschließlich Kaltgas- Antrieb und umweltfreundliche Kühloptionen. Ihr technisches Unterstützungsnetzwerk in Europa und Lateinamerika hilft Kunden, Wartung und regulatorische Prüfungen problemlos zu verwalten.
7. Optima Packaging Group (Deutschland)
Optima entwirft spezialisierte Gefriertrockner zusammen mit ihren hochwertigen Füll-, Dosier- und Verpackungsmaschinen. Optima konzentriert sich auf modulare Integration, sodass Benutzer passende Verarbeitungslinien von einem einzigen Projektpartner installieren können.
Optima-Maschinen sind für minimale Produktverlustflächen und einfache Integration in Reinraumwände konzipiert. Sie richten sich an Auftragsfertigungsorganisationen (CMOs), die häufig zwischen verschiedenen Produktfläschchen und Ampullen wechseln.
8. Hof Sonderanlagen (Deutschland)
Hof Sonderanlagen ist ein Engineering-Spezialist, der für maßgeschneiderte, hochkomplexe industrielle Lyophilisierungseinheiten bekannt ist. Sie verkaufen keine standardisierten Geräte von der Stange; sie entwerfen maßgeschneiderte Systeme für spezifische Kundenanwendungen.
Hof baut Pilot- und Produktionsanlagen mit flüssigem Stickstoffkühlung, Doppelkammercontainment und proprietären Beladungstechniken. Deutsche Pharmaunternehmen wählen oft Hof für anspruchsvolle technische Projekte.
9. Labconco (Vereinigte Staaten)
Obwohl Labconco am besten für Tischforschungsgeräte bekannt ist, baut das Unternehmen auch größere Pilot- und Standgeräte für spezielle Verarbeitungen. Sie beliefern Hersteller von Diagnosetests, universitäre Pilotanlagen und spezialisierte biochemische Produktionszentren.
Labconco konzentriert sich auf korrosionsbeständige Fluidwege, intuitive digitale Touchscreens und schnelle Bereitstellungspläne. Ihre Systeme bedienen Betriebe, die die Lücke zwischen Produkt-F&E und kommerzieller Skalierung überbrücken.
10. Millrock Technology (Vereinigte Staaten)
Millrock Technology entwickelt Produktions- und Pilot-Lyophilisierungseinheiten, die mit fortschrittlicher Automatisierung ausgestattet sind. Sie führen den Markt in Prozessoptimierungswerkzeugen, Echtzeit-Massenspektrometrie-Schnittstellen und automatisierten Endpunkt-Erkennungssystemen an.
Ihre industrielle Lyophilisierungslinie verfügt über robuste Kühlschleifen und vereinfachte mechanische Layouts. Millrock zieht Qualitätskontrollmanager an, die stark auf kontinuierliches Prozessdaten-Tracking während langer Produktionsläufe angewiesen sind.
Pharma-Grade vs. Bulk Industrial Lyophilizers: Vermeiden Sie Überengineering
Ein häufiger Fehler bei der Beschaffung von Geräten ist die Wahl einer pharma-validierten Maschine für nicht-sterile Verarbeitungsbedürfnisse. Ein vollständiger cGMP-Lyophilisator mit Rein-in-Platz-Dampfsystemen, automatisierter Roboterbeladung und spezialisierter Dokumentation kann leicht fünfmal mehr kosten als ein standardmäßiger kommerzieller Lyophilisator.
Analysieren Sie Ihre tatsächlichen Verarbeitungsbedürfnisse, bevor Sie Designbudgets genehmigen:
Sanitäre Pharmazeutische Systeme: Erforderlich für intravenöse Medikamente, aktive Impfstoffe und sterile biologische Formulierungen. Diese benötigen 316L-Edelstahl, vollständige Entwässerbarkeit, Heliumlecktests, Integration in Reinraumwände und 21 CFR Teil 11-Software-Auditprotokolle.
Lebensmittel- & Nutraceutical-Systeme: Ausgerichtet auf Obstchips, Probiotika, marines Kollagen und Vollmahlzeiten. Diese Setups erfordern großen Regalplatz, automatisiertes Heißwasser-Abtauen und einfache manuelle oder halbautomatisierte Wagenbeladungsdesigns.
Technische Materialien & Chemische Systeme: Entwickelt für Aerogele, Graphen, Katalysator-Substrate und aktive Batteriebestandteile. Diese erfordern lösungsmittelbeständige Dichtungen, explosionsgeschützte (ATEX) Elektronik und maßgeschneiderte Vakuumpumpgeschwindigkeiten.
Hersteller wie Nasan helfen Kunden, Überengineering-Fallen zu vermeiden. Nasan entwirft Maschinen, die auf die physikalischen Eigenschaften Ihres Produkts zugeschnitten sind. Dies verhindert, dass Sie teure Validierungsprämien für Systeme zahlen, die keine Reinraumfreigaben benötigen.
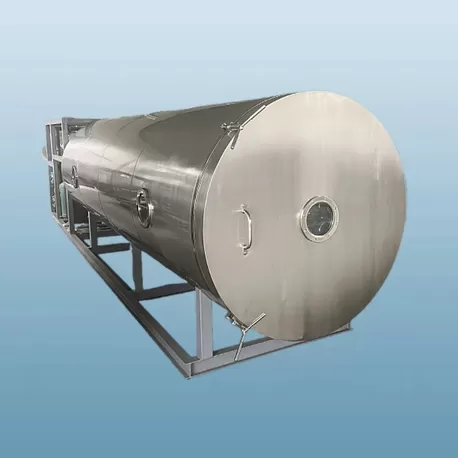
Warum mit Nasan für industrielle Gefriertrocknung zusammenarbeiten?
Die Bewertung von Kapitalmaschinen umfasst mehr als nur das Überprüfen von Gerätebroschüren. Produktionsteams benötigen zuverlässige Partner, die kontinuierliche Batch- Betriebe, Prozessmechanik und das Management der Gesamtkosten verstehen.
Nasan bietet eine ausgewogene Alternative zu hochpreisigen europäischen und amerikanischen Konglomeraten und bietet deutliche kommerzielle und technische Vorteile:
Zwei Jahrzehnte Ingenieurerfahrung: Nasan hat industrielle Trockner, Vakuumöfen und maßgeschneiderte Gefriertrocknungsanlagen seit 20 Jahren hergestellt. Qualifizierte Mechaniker montieren jedes System, um die anspruchsvollen, rund um die Uhr laufenden Fabrikaufgaben zu bewältigen.
Individuelle thermische und Kammerlayouts: Nasan baut jeden industriellen Lyophilisator basierend auf den Batchvolumen, Grundrissen und Materialsubmationsprofilen der Kunden. Wir bieten anpassbare Regalabstände, interne Kondensatoreinstellungen und maßgeschneiderte Kammervolumina.
Bewährte Lieferung in über 40 Länder: Nasan-Maschinen laufen in industriellen Produktionsanlagen in den Vereinigten Staaten, Deutschland, Südkorea, Australien und in ganz Südostasien. Jedes Exportmodell verwendet international zertifizierte Komponenten, einschließlich Siemens-PLCs und hochwertiger Kältemaschinenkompressoren.
Niedrige Gesamtkosten des Eigentums: Nasan liefert leistungsstarke Maschinen ohne die hohen Markenprämien, die von traditionellen pharmazeutischen Lieferanten verlangt werden. Schneller Versand von Ersatzteilen und reaktiver Ingenieursupport schützen Ihre langfristigen Betriebsmargen.
Häufig gestellte Fragen (FAQ)
Q1: Wie lange hält ein industrieller
Lyophilisator im Durchschnitt?
A1: Ein ordnungsgemäß gewarteter industrieller Lyophilisator läuft
kontinuierlich 20 bis 30 Jahre. Um diese Lebensdauer zu erreichen, sind regelmäßige
Wartungen des Kompressors, Ölspülungen der Vakuumpumpe und geplante
Türdichtungswechsel erforderlich.
Q2: Wie wähle ich zwischen internen und externen
Kondensator-Designs?
A2: Interne Kondensatoren platzieren die Kühlspulen direkt
unter oder hinter den Produktregalen innerhalb der Hauptkammer. Dieses Design ist
kosteneffektiv, kompakt und ideal für Lebensmittelprodukte und bulk Botanicals.
Externe Kondensatoren befinden sich in einem benachbarten Behälter, der durch ein großes
Vakuumventil isoliert ist. Dieses Setup ist für pharmazeutische Betriebe, die Isolation,
automatisierte CIP/SIP oder die Validierung der Sauberkeit benötigen, zwingend erforderlich.
Q3: Wie viel Regalfläche benötigt ein kommerzielles Gefriertrocknungsprojekt?
A3: Die Regalfläche hängt von der Produktbeladungsdichte, dem
Trockenmasseanteil und den Zykluszeiten ab. Flüssige Produkte in Tabletts werden typischerweise
mit 5 bis 10 Kilogramm pro Quadratmeter beladen. Eine kommerzielle Einrichtung, die 1.000
Kilogramm Rohprodukt pro 24-Stunden-Zyklus verarbeitet, benötigt typischerweise einen
industriellen Lyophilisator mit 100 bis 150 Quadratmetern nutzbarer Regalfläche.
Q4: Kann ein industrieller Gefriertrockner organische
Lösungsmittelgemische verarbeiten?
A4: Ja, aber dies erfordert spezielle Ingenieurleistungen.
Lösungsmittel wie Ethanol, tert-Butanol oder DMSO haben niedrigere Gefrierpunkte und
höhere Dampfdrucke als reines Wasser. Ihre Verarbeitung erfordert ultratiefe
Kondensatortemperaturen (unter -80 Grad Celsius), Inertgas-Spülung,
lösungsmittelbeständige FFKM-Dichtungen und explosionsgeschützte elektrische Systeme.
Q5: Was sind die Hauptfaktoren, die zu verlängerten
Gefriertrocknungszykluszeiten führen?
A5: Zyklusverzögerungen resultieren normalerweise aus
schlechtem Wärmeübergang zwischen dem Regal und dem Produkttablett, übermäßiger
Produktstärke oder schlechter Vakuumregulierung. Die korrekte Dimensionierung des
Dampfpfades und die Auswahl eines reaktionsschnellen Kondensators verhindern
Dampfblockaden und verkürzen die Zykluszeiten.
Starten Sie Ihr Freeze Drying Projekt 2026
Die Auswahl des richtigen Herstellers für industrielle Lyophilisatoren legt die Grundlage für die Betriebssicherheit, den Durchsatz und die Gewinnmargen Ihrer Anlage für die nächsten zwei Jahrzehnte. Basieren Sie Ihre Kaufentscheidung auf den Gesamtkosten, der Ingenieurflexibilität und der fortlaufenden Serviceunterstützung.
Egal, ob Sie eine bestehende Produktionslinie erweitern oder eine brandneue Verarbeitungsanlage bauen müssen, Nasan bietet kosteneffektive, robuste Vakuumtrocknungs- geräte, die auf Ihre Zielmaterialien zugeschnitten sind.
Kontaktieren Sie noch heute das Ingenieurteam von Nasan. Reichen Sie Ihre Produktdetails, Batchgröße und Standortanforderungen ein, um eine kostenlose Machbarkeitsstudie zur Trocknung und ein formelles Maschinenangebot zu erhalten.