


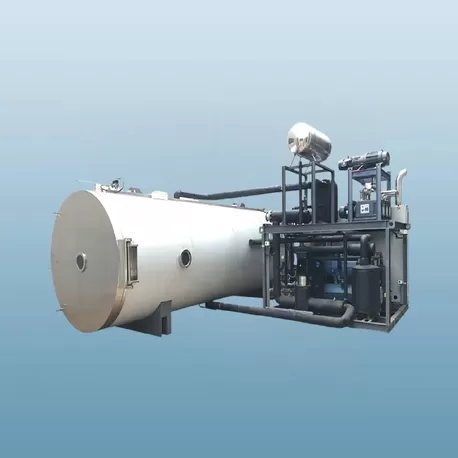




Industrielle Lebensmittel-Dehydratoren Systeme sind das Rückgrat der Produktion von lagerfähigen Zutaten, von getrockneten Früchten und Gemüse bis hin zu Jerky und Kräutern. Im Gegensatz zu kleinen Tischgeräten müssen industrielle Dehydratoren eine gleichmäßige Trocknung über Tonnen von Produkten pro Charge liefern, die Vorschriften zur Lebensmittelsicherheit (FSMA, GMP) einhalten und den Energieverbrauch optimieren. Laut der American Society of Agricultural and Biological Engineers (ASABE) kann eine falsche Auswahl des Dehydrators zu einer Feuchtigkeitsvariabilität von über 5 % innerhalb einer Charge führen, was zu Verderb oder abgelehnten Sendungen führt. Dieser Artikel bietet eine technische Untersuchung der Lebensmittel-Dehydrator Technik – Luftstrommuster, Materialauswahl, Steuerungssysteme – und verweist auf Installationen von Nasan, deren industrielle Trockner von großen Lebensmittelverarbeitern auf drei Kontinenten genutzt werden.

1. Luftstromdynamik: Querstrom vs. Durchfluss vs. Aufprall
Der Kern eines jeden Lebensmittel-Dehydrators ist seine Methode, erwärmte Luft über das Produkt zu bewegen. Es gibt drei Hauptkonfigurationen:
Querstrom (horizontale Luftströmung): Luft bewegt sich horizontal über stationäre Tabletts. Häufig bei Chargenschränken, kann jedoch Feuchtigkeitsgradienten vom Einlass bis zum Auslass erzeugen.
Durchfluss (vertikale Luftströmung): Luft strömt durch perforierte Tabletts oder Förderbänder und dringt in die Produktlage ein. Wird für gewürfeltes Gemüse und Früchte verwendet und erreicht schnellere Trocknungszeiten (30–50 % schneller als Querstrom).
Aufprall: Hochgeschwindigkeitsluftstrahlen, die auf Produktoberflächen gerichtet sind. Ideal für Produkte mit hoher Anfangsfeuchtigkeit wie Apfelscheiben oder Fleischstreifen, wodurch der Widerstand der Grenzschicht verringert wird.
Die industriellen Lebensmittel-Dehydrator Modelle von Nasan kombinieren häufig Durchfluss mit periodischem Luftwechsel, um eine gleichmäßige Trocknung von oben nach unten zu gewährleisten. Die Luftgeschwindigkeit beträgt typischerweise 1,5–3,0 m/s, gemessen mit Heißdrahtanemometern an mehreren Tablettpositionen während der Validierung.
2. Hygienische Konstruktion: Edelstahl und Reinigungsfähigkeit
Lebensmittelkontaktflächen in einem Lebensmittel-Dehydrator müssen den 3-A Sanitary Standards oder EHEDG-Richtlinien entsprechen. Edelstahl der Klasse 304 (oder 316 für Umgebungen mit hohem Salzgehalt) ist für alle Innenpaneele, Kanäle und Tablettstützen vorgeschrieben. Schweißnähte müssen geschliffen und poliert werden, um Ra < 0,8 µm zu erreichen, um die Ansammlung von Bakterien zu verhindern. Die Dehydratoren von Nasan verfügen über vollständig geschweißte, geneigte Böden mit Abflüssen, die eine Reinigung ohne Wasseransammlungen ermöglichen. CIP (Clean-in-Place) Düsen sind integriert, um eine automatisierte Reinigung mit zugelassenen Reinigungsmitteln und Desinfektionsmitteln zu ermöglichen, gefolgt von einem Spülzyklus, der keine Rückstände hinterlässt.
Wichtige hygienische Designelemente
Abgerundete Ecken (≥ 6 mm) in allen inneren Winkeln.
Abnehmbare Zugangspaneele zur Inspektion der Kanäle.
Versiegelte Motoren und Steuerungen (IP55 oder höher), um dem Abspülen standzuhalten.
3. Wärmequelle und Energieeffizienz
Industrielle Lebensmittel-Dehydratoren verwenden elektrische, gasbetriebene, dampfbetriebene oder Abwärme. Die Wahl beeinflusst die Betriebskosten und den CO2-Fußabdruck. Für große Betriebe sind gasbeheizte indirekte Heizgeräte üblich, die thermische Effizienzen von 80‑85% erreichen. Allerdings ist die Wärmerückgewinnung entscheidend: Abgasluft enthält immer noch signifikante Enthalpie. Nasan integriert Luft-zu-Luft-Wärmetauscher (Platten- oder Umwälzspule), die die zugeführte Frischluft vorwärmen und 40‑60% der Abwärme zurückgewinnen. In einer kürzlich durchgeführten Apfel-Trocknungsanlage reduzierte dies den Propanverbrauch um 38%, mit einer Amortisationszeit von unter 18 Monaten.
4. Feuchtigkeitskontrolle und Entfeuchtung
Die relative Luftfeuchtigkeit (RH) im Lebensmittel-Dehydrator bestimmt die Trocknungsrate und die Qualität des Endprodukts. Bei Früchten mit hohem Zuckergehalt kann eine hohe anfängliche RH zu einer Rissbildung (Oberflächenversiegelung) führen. Moderne Dehydratoren verwenden eine Kombination aus Abluftklappen und Entfeuchtern (gekühlt oder mit Trockenmittel), um die eingestellte RH aufrechtzuerhalten, oft zwischen 15% und 40%, abhängig vom Produkt. Das Steuerungssystem von Nasan umfasst einen Taupunktsensor, der die Abluft moduliert, um die Trocknungsgeschwindigkeit und den Energieverlust auszubalancieren. Für wärmeempfindliche Produkte wie Kräuter ermöglicht die Entfeuchtung das Trocknen bei niedrigeren Temperaturen (35‑45°C), während eine niedrige RH aufrechterhalten wird, um flüchtige Öle und Farben zu bewahren.
5. Förderer vs. Batch-Tray-Konfigurationen
Die Wahl zwischen kontinuierlichem und Batch-Betrieb hängt von der Durchsatzmenge und der Produktvielfalt ab.
Kontinuierliche Band-Dehydratoren: Das Produkt tritt an einem Ende ein und verlässt das andere Ende nach einer festgelegten Verweilzeit (z.B. 2‑6 Stunden). Ideal für Ein-Produkt-, Hochvolumenslinien (≥ 1 Tonne/Stunde). Mehrere Zonen ermöglichen unterschiedliche Temperatur-/RH-Profile.
Batch-Tray-Dehydratoren: Das Produkt wird auf feste oder mobile Regale geladen und getrocknet, bis die Zielfeuchtigkeit erreicht ist. Geeignet für saisonale Produkte oder häufige Umstellungen. Die Tabletts müssen gleichmäßig geladen werden; Nasan bietet automatische Tablettlader an, die das Produkt auf ±5% Tiefe gleichmäßig verteilen.
6. Instrumentierung und Prozesskontrolle
Die Validierung eines Lebensmittel-Dehydrators erfordert eine kontinuierliche Überwachung von Temperatur, Feuchtigkeit und Luftstrom. Thermoelemente (Typ T oder PT100) sollten an mehreren Punkten platziert werden – Einlass, Auslass und innerhalb des Produktbettes. Das PLC-System von Nasan zeichnet diese Parameter auf und kann die Klappenpositionen oder die Brennerleistung in Echtzeit anpassen, um die Sollwerte aufrechtzuerhalten. Für hochwertige Produkte bieten Nahinfrarot (NIR)-Feuchtesensoren auf dem Ausgangsbelt Rückmeldungen für die automatische Geschwindigkeitsanpassung, um die endgültige Feuchtigkeit innerhalb von ±0,5% sicherzustellen.
7. Lebensmittelsicherheit und Pathogenkontrolle
Das Trocknen reduziert die Wasseraktivität (aw) unter 0,85, was das Wachstum von Pathogenen hemmt, aber der Prozess muss validiert werden. Der Lebensmittel-Dehydrator muss das Produkt auf eine Mindesttemperatur-/Zeitkombination bringen, um eine 5-log-Reduktion von Salmonellen oder anderen Zielpathogenen zu erreichen (z.B. 71°C für 15 Sekunden bei Fleischjerky). Die Validierungsprotokolle von Nasan umfassen Wärmeverteilungsstudien (Temperaturmessung) und aw-Messungen am fertigen Produkt, dokumentiert für FDA- oder USDA-Audits.

8. Wartung und Langlebigkeit
Industrielle Dörrgeräte arbeiten während der Erntezeiten 16‑24 Stunden täglich. Die Wartung der Lager, die Riemenführung und die Filterreinigung sind entscheidend. Nasans Designs beinhalten extern montierte Lager (vom Luftstrom isoliert) und automatische Riemenreinigungssysteme, die eine Ansammlung von Lebensmittelresten verhindern. Edelstahlrahmen mit ordnungsgemäßer Entwässerung verlängern die Lebensdauer der Geräte über 20 Jahre. Ersatzteile (Ventilatoren, Heizungen, Sensoren) sollten lokal verfügbar sein; Nasan unterhält regionale Lagerhäuser, um Ausfallzeiten zu minimieren.
Häufig gestellte Fragen zu Lebensmittel-Dörrgeräten
Q1: Was ist der Unterschied zwischen einem Lebensmittel-Dörrgerät und einem
Gefriertrockner?
A1: Ein Lebensmittel-Dörrgerät verwendet warme Luft (typischerweise 35‑75°C), um Feuchtigkeit von der Oberfläche zu verdampfen. Ein
Gefriertrockner friert das Produkt ein und sublimiert Eis unter Vakuum, wodurch die Struktur besser erhalten bleibt, jedoch zu höheren Kosten. Dörrgeräte werden für die meisten Früchte,
Gemüse und Fleisch verwendet; Gefriertrockner sind für hochwertigen Instantkaffee, Militärverpflegung oder wärmeempfindliche Probiotika.
Q2: Wie berechne ich die erforderliche Dörrgerät-Kapazität für meine
Produktion?
A2: Bestimmen Sie die nasse Futterrate (kg/h) und die angestrebte
Endfeuchtigkeit. Beispiel: 1000 kg/h Äpfel (85% Feuchtigkeit) auf 10% Endfeuchtigkeit bedeutet, dass 750 kg Wasser/h entfernt werden müssen. Ein typisches Dörrgerät verdampft 2‑5 kg
Wasser pro m² Tablettfläche pro Stunde, sodass Sie 150‑375 m² Tablettfläche benötigen würden.
Nasan bietet Computer-Modellierung basierend auf Ihrem spezifischen Produkt an.
Q3: Kann ich ein Dörrgerät für verschiedene Produkte (z.B. Äpfel und
Fleisch) verwenden?
A3: Ja, aber eine gründliche Reinigung zwischen den Durchläufen ist entscheidend, um Kreuzkontamination (Allergene, Krankheitserreger) zu verhindern. Das
Steuerungssystem muss unterschiedliche Temperatur-/RH-Profile zulassen. Nasan bietet Multi-Programmiercontroller
mit passwortgeschützten Rezepten an.
Q4: Was verursacht ungleichmäßiges Trocknen in einem Batch-Dörrgerät?
A4:
Häufige Ursachen: nicht gleichmäßiger Luftstrom aufgrund blockierter Tabletts, falsche Lade
Dichte (zu dick) oder ausgefallene Klappen. Die Luftgeschwindigkeitsmessung (mit einem
Schaufelanemometer) kann tote Zonen identifizieren. Nasan empfiehlt eine jährliche Luftstromzertifizierung.
Q5: Wie oft sollten Filter gewechselt werden?
A5: Vorfilter
(schützen die Heizspulen) sollten wöchentlich überprüft und gewechselt werden, wenn der Druckabfall 2x des ursprünglichen Wertes überschreitet, typischerweise alle 1‑3 Monate. End-HEPA-
Filter (wenn zur Allergenkontrolle installiert) können je nach Partikelbelastung 1‑2 Jahre halten.
Q6: Was sind die Energiesparoptionen für ein Lebensmittel-Dörrgerät?
A6: Wärme Rückgewinnung aus dem Abgas, Frequenzumrichter (VFDs) an Ventilatoren, um den Luftstrom an die Last anzupassen, und automatische Modulation der
Brenner. Die Dämmstärke (z.B. 100 mm Mineralwolle) reduziert ebenfalls Verluste. Nasans Eco-Dry-Serie integriert all diese Funktionen.