







Thermodynamische Präzision in der Lebensmittelverarbeitung: Die Technik hinter Hochkapazitäts-Fruchtentwässerern
In der kommerziellen Lebensmittelverarbeitung – von getrockneten Apfelringen über Mangostreifen bis hin zu Bananenchips – stellt der Fruchtentwässerer einen kritischen Schnittpunkt von Thermodynamik, Lebensmittelsicherheit und Prozessökonomie dar. Im Gegensatz zu kleinen Haushaltsgeräten müssen industrielle Entwässerungssysteme eine konsistente Feuchtigkeitsentfernung über Tonnen von Produkten pro Charge erreichen, während Farbe, Nährstoffgehalt und strukturelle Integrität erhalten bleiben. Ein schlecht gestaltetes System führt zu Fallverhärtung (bei der die Außenseite versiegelt, bevor die innere Feuchtigkeit entweicht), mikrobiellem Wachstum durch ungleichmäßiges Trocknen oder übermäßigem Energieverbrauch, der die Margen erodiert. Dieser Artikel untersucht die ingenieurtechnischen Parameter – Luftstrommanagement, Integration von Wärmepumpen, Steuerungsstrategien und Sanitätsprotokolle –, die leistungsstarke Frucht-Trocknungssysteme definieren, und stützt sich auf Implementierungsdaten von Nasan Installationen in Fruchtverarbeitungsanlagen in Nordamerika, Europa und Südostasien.
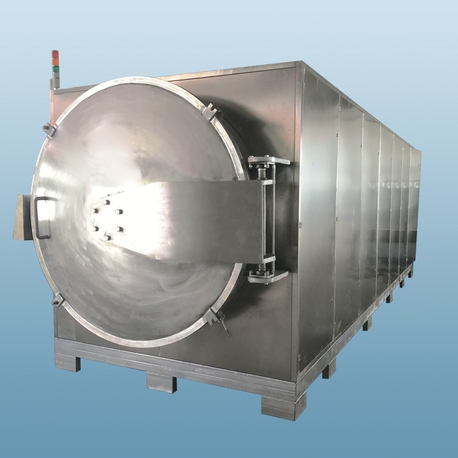
1. Wärmepumpe vs. Konventionelle Thermalsysteme
Die Auswahl der Kerntechnologie für einen industriellen Fruchtentwässerer bestimmt grundlegend die Energieeffizienz, Produktqualität und Betriebskostenprofile.
1.1 Wärmepumpe Entwässerer (Geschlossene Systeme)
Die Wärmepumpentechnologie zirkuliert die Trocknungsluft, während sie Feuchtigkeit über Kühlspulen entzieht. Wichtige Vorteile:
Energieeffizienz: Leistungskoeffizient (COP) typischerweise 3,0–5,0, was bedeutet, dass 3–5 Einheiten Wärme pro Einheit verbrauchter Elektrizität übertragen werden. Im Vergleich zur elektrischen Widerstandsheizung sind Energieeinsparungen von 50–70% üblich.
Präzise Temperaturkontrolle: Betrieb im Bereich von 35–70°C, ideal für wärmeempfindliche Früchte, bei denen Temperaturen über 65°C Vitamine abbauen und Bräunung verursachen können.
Feuchtigkeitsmanagement: Integrierte Entfeuchtung beseitigt die Notwendigkeit separater Abluftsysteme und verhindert Wärmeverluste.
1.2 Konventionelle Dampf- oder Gasbefeuerte Systeme
Diese Systeme verwenden direkte Heizung mit erzwungener Konvektion. Sie sind geeignet für Hochvolumenoperationen, bei denen die Investitionskosten über die Energieeffizienz priorisiert werden. Typische Spezifikationen:
Betriebstemperaturen: 50–90°C.
Luftwechselraten: 4–10 ACH (Luftwechsel pro Stunde), um feuchte Luft zu entfernen.
Energieverbrauch: 1,2–2,0 kWh pro kg entferntem Wasser, im Vergleich zu 0,3–0,6 kWh/kg für Wärmepumpensysteme.
2. Luftstromdynamik und Tablettkonfiguration
Eine gleichmäßige Trocknung über alle Produktzonen erfordert akribisches Luftstromengineering. Die Konfiguration der Tabletts, die Ladedichte und die Luftverteilung beeinflussen direkt die Feuchtigkeitsgleichmäßigkeit und die Trocknungszeit.
2.1 Auswahl des Luftstrommusters
Drei Hauptluftstrommuster werden in industriellen Fruchtentwässerern eingesetzt:
Horizontaler Fluss: Luft strömt horizontal über die Produkttabletts. Geeignet für rackbeladene Systeme mit konsistenter Produktdicke. Erfordert eine sorgfältige Plenumgestaltung, um Geschwindigkeitsgradienten über die Breite zu verhindern.
Vertikal (Aufwärts-/Abwärtsstrom): Luft bewegt sich vertikal durch gestapelte Tabletts. Abwärtsstromdesigns werden für Produkte mit leichtem Partikelmaterial (z.B. gewürfelte Früchte) bevorzugt, um Übertragungen zu verhindern.
Umgekehrter Fluss periodisch: Die Luftströmungsrichtung wird in programmierten Intervallen umgekehrt, um das Trocknen über die Stapel von Tabletts zu egalisieren. Reduziert Feuchtigkeitsgradienten um bis zu 40 % im Vergleich zu unidirektionalen Systemen.
2.2 Luftgeschwindigkeit und Tablettbeladung
Die Luftgeschwindigkeit über den Produktoberflächen liegt typischerweise zwischen 1,0 und 2,5 m/s. Die Auswahl der Geschwindigkeit balanciert:
Wärmeübertragungskoeffizient: Höhere Geschwindigkeiten erhöhen die Verdunstungsrate, riskieren jedoch eine Randschichthärtung, wenn die Entfernung der Oberflächenfeuchtigkeit schneller erfolgt als die innere Feuchtigkeitsmigration.
Produktbewegung: Bei leichten oder gewürfelten Produkten können Geschwindigkeiten über 1,5 m/s zu Verschiebungen führen.
Die Tablettbeladungsdichte (kg/m²) ist ein kritischer Entwurfsparameter. Typische Beladungsbereiche: 5–12 kg/m² für geschnittene Früchte; 15–25 kg/m² für gewürfelte oder partikuläre Produkte. Überladung reduziert den Luftstrom durch das Bett und schafft Zonen mit hoher relativer Luftfeuchtigkeit, die das Schimmelwachstum fördern.
3. Feuchtigkeitsentzugskurven und Prozesskontrolle
Die industrielle Frucht-Trocknung folgt charakteristischen Feuchtigkeitsentzugskurven, die optimale Temperatur- und Feuchtigkeitsprofile diktieren. Fortschrittliche Trockner verwenden mehrstufige Regelalgorithmen, um die Trocknungsbedingungen an das Produktverhalten anzupassen.
3.1 Konstante Rate vs. Fallende Rate Trocknungsperioden
Die Trocknung erfolgt typischerweise in zwei Phasen:
Konstante Rate Periode: Oberflächenfeuchtigkeit ist frei verfügbar. Hoher Luftstrom und moderate Temperaturen (50–55°C) maximieren die Verdunstung, ohne zu überhitzen. Diese Phase macht 30–50 % der gesamten Trocknungszeit aus.
Fallende Rate Periode: Die innere Feuchtigkeitsmigration wird geschwindigkeitsbegrenzend. Die Temperaturen können erhöht werden (60–70°C), um die Diffusion zu beschleunigen, ohne Oberflächenschäden zu verursachen. Die Luftfeuchtigkeit sollte gesenkt werden, um die treibende Kraft für die Verdunstung aufrechtzuerhalten.
Moderne Frucht Trockner Systeme integrieren Echtzeit-Feuchtigkeitssensoren (nah-infrarot oder impedanzbasiert), um die Sollwerte automatisch anzupassen, wodurch Übertrocknung und Energieverschwendung reduziert werden.
4. Hygienisches Design und Lebensmittelsicherheitskonformität
Lebensmittelverarbeitungsgeräte müssen strengen hygienischen Standards entsprechen, um Kreuzkontaminationen zu verhindern und die Reinigung zu erleichtern. Wichtige Entwurfsmerkmale für industrielle Trockner umfassen:
4.1 Konstruktionsmaterialien und Oberflächenbehandlungen
304 Edelstahl: Standard für alle Lebensmittelkontaktflächen, beständig gegen saure Fruchtsäfte (pH bis zu 2,5 für Zitrusfrüchte).
316 Edelstahl: Empfohlen für Anwendungen mit hochsalzigen Solelösungen oder aggressiven Reinigungsmitteln.
Elektropolierte Oberflächen: Ra ≤0,8 µm minimiert die Bakterienanhaftung und vereinfacht die Reinigung.
4.2 Clean-in-Place (CIP) Fähigkeit
Industrielle Trockner sollten für CIP mit:
Abnehmbaren Baffeln und Zugangstüren für die Einspritzdüsen.
Neigbaren Böden und Abflussöffnungen, um stehendes Wasser zu vermeiden.
Abgedichteten Motoren und elektrischen Gehäusen, die auf IP65 oder höher bewertet sind.
4.3 HEPA-Filtration und Luftqualität
Für getrocknete Fruchtprodukte, die für den direkten Verzehr bestimmt sind, sollte die Zuluft auf ISO Klasse 8 (Klasse 100.000) oder besser gefiltert werden. HEPA-Filtration bei zirkulierter Luft reduziert mikrobiologische Lasten und verhindert eine Rekontamination.
5. Anwendungsspezifische Ingenieurüberlegungen
5.1 Zuckerreiche Früchte (Mango, Banane, Dattel)
Früchte mit hohem Zuckergehalt (Brix >20) neigen zu Klebrigkeit und Karamellisierung. Trocknungsstrategien umfassen:
Maximale Temperaturen senken (55–60°C), um Zuckerdegradation zu verhindern.
Vorbehandlung mit Zitronensäure oder Ascorbinsäure-Tauchbädern, um Bräunung zu hemmen.
Verwendung von Antihaft-Beschichtungen für Tabletts (PTFE oder Silikon) oder perforierten Bändern, um Haftung zu reduzieren.
5.2 Hochsäurehaltige Früchte (Apfel, Ananas, Zitrusfrüchte)
Saure Produkte erfordern korrosionsbeständige Materialien und können profitieren von:
Einmaliger Hochtemperaturstoß (65–70°C), um Oberflächenpektine zu setzen und Oxidation zu reduzieren.
Kontrollierte Luftfeuchtigkeit, um das Verhärten der Oberfläche zu verhindern.
5.3 Pulver und Pürees (Fruchtleder, Pulver)
Die Trocknung von Pürees oder Säften zu Pulverform erfordert spezialisierte Konfigurationen:
Kontinuierliche Band- oder Trommeltrockner mit gleichmäßigen Verteilungsmechanismen.
Feinpartikel-Rückgewinnungssysteme (Zyklone oder Taschenfilter), um Produktfeinanteile einzufangen.
Betrieb bei niedrigen Temperaturen (≤50°C), um flüchtige Aromastoffe zu erhalten.

6. Energiegewinnung und Lebenszykluskostenanalyse
Industrielles Trocknen ist energieintensiv, wobei die Energiekosten oft 30–50% der gesamten Betriebskosten ausmachen. Fortschrittliche Trockner integrieren Energiegewinnungsmerkmale:
Wärmerückgewinnungsräder: Übertragen Sie sensible und latente Wärme von Abgasen auf die zugeführte Luft und gewinnen Sie 50–80% der sonst verlorenen Energie zurück.
Mehrstufige Wärmepumpensysteme: Kaskadenschaltungen erhöhen den COP auf 5,5–6,5 bei Umgebungstemperaturen über 20°C.
Abgaswärmerückgewinnung: Vorwärmen von Waschwasser oder Betriebsräumen mit Abwärme aus Kondensatoreinheiten.
Eine Lebenszykluskostenanalyse (LCCA), die Wärmepumpe vs. konventionelle Systeme für eine 10-Tonnen/Tag Apfeltrocknungsanlage vergleicht, zeigt:
Wärmepumpentrockner: Anfangskosten +25%, jährliche Energiekosten -60%, Amortisationszeit 2,2 Jahre.
Konventioneller gasbeheizter Trockner: Niedrigere Anfangskosten, aber 5-Jahres-Gesamtkosten 35% höher aufgrund von Energie- und Wartungskosten.
Nasan bietet detaillierte LCCA für alle großen Installationen an, um sicherzustellen, dass die Kunden Systeme auswählen, die mit ihren Produktionsvolumina und Energiepreismodellen übereinstimmen.
7. Validierungs- und Qualitätssicherungsprotokolle
Für kommerzielle Fruchttrocknungsbetriebe sind validierte Prozesse für Lebensmittelsicherheit und konsistente Qualität unerlässlich. Wichtige Validierungselemente umfassen:
7.1 Temperaturgleichmäßigkeit-Kartierung
Mehrpunkt-Thermoelementarrays (mindestens 12 Punkte für Produktionsmaßstäbe) kartieren die Temperaturverteilung während des stationären Betriebs. Akzeptanzkriterien: ±2°C für Premium-Produktlinien; ±4°C für allgemeine industrielle Anwendungen.
7.2 Feuchtigkeitsanalyse
Der Feuchtigkeitsgehalt des Endprodukts wird überprüft mit:
Verlust bei der Trocknung (LOD) Methoden gemäß AOAC 934.06.
Wasseraktivitätsmessung (aw) gemäß ISO 18787. Ziel aw ≤0,60 für lagerstabile Trockenfrüchte, um Schimmelwachstum zu hemmen.
7.3 Mikrobiologische Tests
Die Prozessvalidierung umfasst Tests auf:
Gesamtkeimzahl (TPC) ≤10⁴ CFU/g.
Hefe und Schimmel ≤10² CFU/g.
Abwesenheit von Salmonellen und E. coli O157:H7 gemäß FDA BAM-Richtlinien.
Häufig gestellte Fragen (FAQ)
Q1: Wie lange dauert das Trocknen verschiedener Früchte in einem industriellen Dörrgerät?
A1: Die Trocknungszeiten variieren erheblich je nach Fruchttyp, Schnittdicke und Systemkonfiguration. Beispiele: Apfelscheiben (6 mm) bei 60°C: 6–10 Stunden; Mangostreifen (10 mm) bei 55°C: 12–18 Stunden; Bananenchips (4 mm) bei 65°C: 4–6 Stunden. Wärmepumpensysteme können die Trocknungszeiten um 10–20% verlängern im Vergleich zu herkömmlichen Öfen, bieten jedoch eine überlegene Energieeffizienz und Produktqualität. Führen Sie immer Tests mit dem tatsächlichen Produkt durch, um Basisparameter für Ihr spezifisches Früchte-Dörrgerät festzulegen.
Q2: Wie verhindere ich das Verhärten der Oberfläche bei getrockneten Früchten?
A2: Das Verhärten der Oberfläche tritt auf, wenn das Oberflächen-Trocknen schneller erfolgt als die interne Feuchtigkeitsmigration. Präventionsstrategien: (1) niedrigere Temperaturen (50–55°C) während der anfänglichen Trocknungsphase verwenden; (2) relative Luftfeuchtigkeit während der konstanten Trocknungsphase bei 30–40% halten und dann allmählich senken; (3) Feuchtigkeitskontrolle oder Dampfinjektion einführen, um die Oberfläche geschmeidig zu halten; (4) mehrstufige Trocknungsprofile mit programmierten Anstiegs-/Einweichsequenzen verwenden. Moderne Dörrgeräte mit Feuchtigkeitssensoren und automatisierten Steuerzyklen reduzieren die Vorkommen von Oberflächenverhärtungen um über 70% im Vergleich zu Festtemperatursystemen.
Q3: Welche Reinigungsverfahren sind für industrielle Früchte-Dörrgeräte erforderlich?
A3: Ein validiertes Reinigungsprogramm sollte Folgendes umfassen: (1) tägliche Trockenreinigung—Staubsaugen von Produktresten; (2) wöchentliche Nassreinigung mit zugelassenen lebensmittelgeeigneten Reinigungsmitteln und Desinfektionsmitteln (z.B. Peressigsäure oder Chlordioxid bei 100–200 ppm); (3) monatliche Grundreinigung mit Demontage von abnehmbaren Komponenten; (4) vierteljährliche Validierung durch ATP-Biolumineszenztests (≤30 RLU pro 100 cm²) und Abstrichkulturen zur Überwachung von Pathogenen. Geräte, die mit CIP-Funktionen ausgestattet sind, reduzieren die Reinigungszeit um 50–70% im Vergleich zur manuellen Reinigung.
Q4: Wie beeinflusst die Höhe die Leistung des Früchte-Dörrgeräts?
A4: Die Höhe reduziert den atmosphärischen Druck, senkt den Siedepunkt von Wasser und erhöht die Trocknungsraten. In 2.000 Metern Höhe kann die Trocknungszeit um 15–20% im Vergleich zum Meeresspiegel sinken. Wärmepumpensysteme können jedoch bei höheren Höhen aufgrund der geringeren Dichte des Kältemittels einen verringerten COP aufweisen. Die Auswahl des Systems sollte die Höhenlage berücksichtigen; konsultieren Sie Hersteller wie Nasan, um die richtige Dimensionierung und Steuerungsanpassungen für Hochlageninstallationen sicherzustellen.
Q5: Wie lange ist die erwartete Lebensdauer eines industriellen Früchte-Dörrgeräts?
A5: Bei ordnungsgemäßer Wartung haben gut konstruierte Edelstahl-Dörrgeräte eine Lebensdauer von 15–25 Jahren. Wichtige Faktoren: (1) Korrosionsbeständigkeit der Materialien (316L für sauren Umgebungen), (2) Qualität der Lager und Motoren (alle 8–12 Jahre ersetzen), (3) Upgrades des Steuerungssystems (typischerweise alle 10 Jahre für Softwarekompatibilität), (4) regelmäßige Reinigung und Inspektion der Wärmetauscher und Filter. Nasan bietet Präventivwartungsprogramme an, die die Lebensdauer der Geräte verlängern und ungeplante Ausfallzeiten minimieren.
Die Auswahl eines industriellen Früchte-Dörrgeräts erfordert ein Gleichgewicht zwischen thermodynamischer Leistung, Lebensmittelsicherheitskonformität und Betriebswirtschaftlichkeit. Von der Effizienz der Wärmepumpe bis hin zu sanitärem Design und Prozessvalidierung beeinflusst jedes Ingenieurelement direkt die Produktqualität und Rentabilität. Nasan kombiniert Jahrzehnte an Erfahrung im Bereich Trocknungssysteme mit anwendungsspezifischer Ingenieurkunst, um Lösungen zu liefern, die den strengen Anforderungen moderner Obstverarbeitungsanlagen weltweit gerecht werden.