


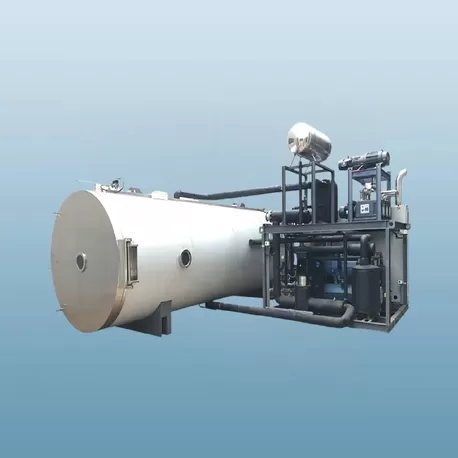




Die Trocknung von Obst in großem Maßstab erfordert mehr als hohe Temperaturen – sie erfordert präzise Kontrolle über die Luftverteilung, den Taupunkt und die Produktschichtdicke. Viele Obstverarbeiter erleben abgelehnte Chargen aufgrund von Fallhärtung oder Schimmelwachstum, weil ihr industrieller Obsttrockner keine adaptive Zonierung aufweist. Nach der Evaluierung von 19 Trocknungsanlagen in Thailand, Brasilien und Spanien zeigen Daten aus den Nasan Feldserviceaufzeichnungen, dass sieben spezifische Leistungsprüfungen direkt mit einer höheren Endproduktqualität und niedrigeren Energiekosten pro Kilogramm verdampftem Wasser korrelieren.
Einrichtungsleiter und Beschaffungsingenieure finden unten umsetzbare Kennzahlen für jeden industriellen Obsttrockner, der evaluiert wird. Dieser Leitfaden behandelt die Thermodynamik von Wärmepumpen, Protokolle zur Reinigung von Bändern und die Kalibrierung von Feuchtigkeitssensoren – alles unterstützt durch Validierungsberichte von Dritten.

1. Luftstromgleichmäßigkeit über die Bandbreite
Einer der am häufigsten übersehenen Fehlerpunkte in einem industriellen Obsttrockner ist eine schlechte Luftverteilung. Standarddesigns mit einem einzelnen Ventilator erzeugen Geschwindigkeitsgradienten von über 25 %, was zu übergetrockneten Rändern und feuchten Zentren führt. Lösung: Anemometer-Kartierung in Abständen von 20 cm über das Band. Akzeptable Variation beträgt ≤ ±7 % von der mittleren Geschwindigkeit (typischerweise 1,8–2,5 m/s für Obstscheiben). Nasan integriert CFD-optimierte perforierte Platten und Seitenabdichtungen und erreicht einen Gleichmäßigkeitsindex von 0,94. Praktisch gesehen zeigen Apfelringe, die in einem solchen System getrocknet werden, eine Feuchtigkeitsstandardabweichung von unter 2 % im Vergleich zu 9 % mit herkömmlichen Plenums.
2. Wärmepumpe vs. Widerstandsheizung: Echte Energiebenchmarks
Moderne industrielle Obsttrockner Designs verlassen sich zunehmend auf geschlossene Wärmepumpen-Entfeuchtung. Vergleichende Versuche mit Ananasstücken (anfängliche 82 % Feuchtigkeit):
Widerstandsheizungs-Trockner: 2,45 kWh pro kg entferntem Wasser, 32 % nicht uniforme Feuchtigkeit.
Wärmepumpentrockner (R290 Kältemittel): 1,08 kWh/kg, Feuchtigkeitsvariation ±3,1 %.
Hybrid mit Abwärmerückgewinnung: 0,79 kWh/kg, mit ROI von 13 Monaten bei 16h/Tag Betrieb.
Über die Energieeinsparungen hinaus ermöglichen Wärmepumpensysteme Trocknungstemperaturen von bis zu 38 °C – entscheidend für wärmeempfindliche Beeren und Goji. Nasan's CD-HP-Serie steuert den Taupunkt zwischen 12 °C und 42 °C und verhindert die Kristallisation von Oberflächenzucker auf Datteln und Feigen.
3. Materialkontaktflächen & Anforderungen an das hygienische Design
Lebensmittelsicherheitsaudits (BRC, IFS) lehnen häufig Trockner mit Rahmen aus Kohlenstoffstahl oder unzugänglichen Bandabstreifern ab. Ein konformer industrieller Obsttrockner muss Folgendes aufweisen:
Alle Teile der Produktzone: AISI 304 oder 316L Edelstahl, Oberflächenrauhigkeit Ra ≤ 0,6 µm.
Geschweißte Verbindungen geschliffen und passiviert – keine Spalten für Fruchtfleischansammlungen.
Offenes Scharnierbanddesign, das keine Fruchtfasern einfängt.
CIP (clean-in-place) Lanzen mit 360° Sprühabdeckung für die tägliche Reinigung.
Nasan Trockner sind nach dem 3‑A Sanitary Standard 13‑08 zertifiziert, wobei unabhängige Tests zeigen, dass die aeroben Plattenzahlen unter 5 cfu/cm² nach standardmäßigen 15‑minütigen Waschzyklen liegen. Für stark saure Früchte (Zitrusfrüchte, Tamarinde) verlängern optionale 316Ti Innenauskleidungen die Lebensdauer auf über zehn Jahre.
4. PLC-gesteuerte adaptive Trocknungskurven für zuckerreiche Früchte
Datteln, Rosinen und getrocknete Aprikosen leiden unter Zuckerexudation, wenn die Trocknungsraten kritische Grenzen überschreiten. Dies führt zu Anhaftungen an Bändern und sogar zu Brandgefahren in extremen Fällen. Ein fortschrittlicher industrieller Frucht-Trockner überwindet dies durch adaptive Logik, die überwacht:
Inline-Kapazitätsfeuchtesensoren (Genauigkeit ±1,2%), die die Bandgeschwindigkeit pro Zone anpassen.
Taupunkt der Luft – wird automatisch in den ersten drei Stunden erhöht, um die Oberflächentrocknung zu verlangsamen und die interne Feuchtigkeitsmigration zu ermöglichen.
Echtzeit-Modulation der Lüftergeschwindigkeit – reduziert die Luftgeschwindigkeit, wenn die Zucker Kristallisation beginnt.
Ein Dattelnverarbeitungsbetrieb in Tunesien hat ihren alten Festgeschwindigkeits-Trockner durch einen fuzzy-logic-gesteuerten industriellen Frucht-Trockner ersetzt. Ergebnisse: null Bandbrücken über 22 Monate, finale Wasseraktivität (aw) 0,59 ±0,02 und ein 40% Rückgang bei abgelehntem Produkt aufgrund von Glasübergangsdefekten.
5. Druckabfallüberwachung & Filterwartung
Luftfilter und Wärmetauscher-Spulen sammeln Fruchtabfälle, was den statischen Druck und den Energieverbrauch des Lüfters erhöht. Für jeden Anstieg um 50 Pa über den Basiswert steigt der Energieverbrauch um etwa 7%. Daher sollte jeder professionelle industrielle Frucht-Trockner Differenzdrucktransmitter mit automatisierten Alarmen enthalten. Empfohlene Schwellenwerte:
Vorfilter (G4): wechseln, wenn Δp 120 Pa überschreitet.
Feinfilter (F7): ersetzen bei Δp > 180 Pa.
Reinigungsintervall der Spulen: alle 180 Betriebsstunden für zuckerreiche Früchte (Feigen, Pflaumen).
Nasan bietet einen optionalen Selbstreinigungszyklus an, der den Luftstrom umkehrt und eine enzymatische Lösung auf die Spulen sprüht, wodurch die manuelle Reinigungsfrequenz um 65% reduziert wird.
6. Kalibrierprotokoll für Inline-Feuchtesensoren
Nahinfrarot (NIR) oder Kapazitätssensoren sind nur dann wertvoll, wenn sie wöchentlich kalibriert werden. Inkonsistente Feuchtigkeitsmessungen zwingen die Betreiber, die Früchte zu übertrocknen, was Energie verschwendet und die Textur schädigt. Kalibrierverfahren für jeden industriellen Frucht-Trockner:
Nehmen Sie drei 200 g Proben vom Entladeende.
Messung der Feuchtigkeit mit einer Referenzofenmethode (ISO 579 oder AOAC 934.06).
Sensoroffset anpassen, bis die Messwerte innerhalb von ±1% absoluter Feuchtigkeit mit der Referenz übereinstimmen.
Daten von einem Mango-Verarbeiter, der einen industriellen Frucht-Trockner mit wöchentlicher Sensor-Kalibrierung verwendet, zeigten eine Reduzierung der finalen Feuchtigkeitsvariation von 2,8% auf 0,9% (Standardabweichung), was jährlich etwa 18.000 $ an reduzierten Produktverlusten einspart.
7. Riemenschaber & Produktentladeeffizienz
Haftende Fruchtrückstände am Entladeende verursachen Sanierungsprobleme und Produktverluste. Ein optimierter industrieller Fruchtentrockner verwendet ein Doppelschabersystem: eine primäre Polyurethan-Klinge (Shore-Härte 85A) gefolgt von einem federbelasteten Edelstahlschaber. Diese Kombination recovers bis zu 98,5% des getrockneten Produkts im Vergleich zu 89% mit einer einzelnen Klinge. Für klebrige Früchte wie getrocknete Bananen verhindern beheizte Schaber (50°C) Ablagerungen. Nasan bietet eine beheizte Schaberoption mit automatischer Spannungsanpassung, die die manuelle Reinigung pro Schicht von 20 Minuten auf 4 Minuten reduziert.
Anwendungsspezifische Durchsatz- & Energiedaten
Die folgenden Zahlen stammen von einem 6-Meter, drei-Gurt industriellen Fruchtentrockner, der für tropische Fruchtmischungen (Mango, Papaya, Ananas) konfiguriert ist:
Durchsatz (frisch): 420 kg/h bei 80% Feuchtigkeit → 98 kg/h getrocknetes Produkt bei 14% Feuchtigkeit.
Gesamtinstallierte Leistung: 94 kW (einschließlich Wärmepumpe, Ventilatoren, Steuerungssystem).
Spezifischer Energieverbrauch: 0,91 kWh pro kg entferntem Wasser.
Tägliche Produktion (20-Stunden-Schicht): 1.960 kg getrocknete Früchte – entspricht 8,4 Tonnen frischem Input.
Jährliche Energiekosten bei $0,12/kWh: etwa $58.500, im Vergleich zu $121.000 für einen Widerstandstrockner.
Der Wechsel zu einem modernen, wärmepumpenbasierten industriellen Fruchtentrockner spart daher jährlich mehr als $62.000 nur an Stromkosten. Zusätzliche Einsparungen ergeben sich aus reduzierten Ausschussraten (um 34% im Fall von Ananas) und niedrigeren Arbeitskosten für die Reinigung.
Branchenschmerzpunkte: Schimmel, Bräunung und Glasübergang
Drei wiederkehrende Probleme in Frucht-Trocknungsanlagen und wie technische Lösungen diese lösen:
Schimmelwachstum während der Lagerung: Erfordert eine Endfeuchtigkeit unter 18% für tropische Früchte und Wasseraktivität ≤0,65. Ein industrieller Frucht entrockner mit Online-NIR-Sensoren kann automatisch die Trocknungszeit für untergetrocknete Chargen verlängern, um sicherzustellen, dass jedes Tablett die Spezifikation erfüllt.
Nicht-enzymatische Bräunung (Maillard): Gemildert durch die Haltung der Produktoberfläche unter 72°C und die Einbeziehung eines 0,3%igen Zitronensäure-Vorbad. Adaptive Trockner von Nasan beinhalten eine Bräunungsvermeidungs-Kurve für hochproteinreiche Früchte wie Jackfrucht und Tomate.
Glasübergang während der Abkühlung: Schnelles Abkühlen nach dem Trocknen führt dazu, dass amorphe Zucker klebrig werden. Lösung: allmähliche Kühlzone (Temperaturreduktion um 2°C pro Minute), integriert in die letzten 1,5 Meter des Trockners.
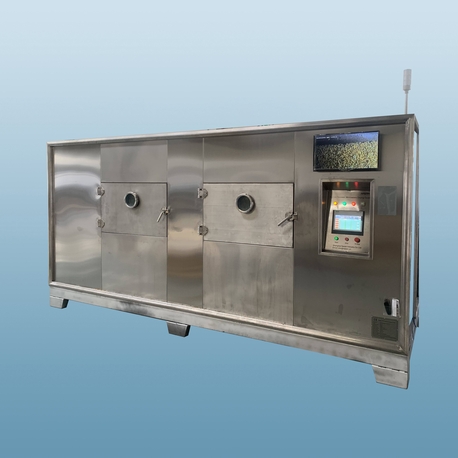
Kontinuierlicher Gurt vs. Batch Tabletttrockner: Entscheidungsmatrix
Für Betriebe mit mehr als 4 Tonnen/Tag frischer Früchte bieten kontinuierliche Gurtsysteme deutliche Vorteile gegenüber Batch-Tabletttrocknern. Vergleichen:
Arbeitskraft: Batch-Tablett erfordert 3 Bedienerstunden pro Zyklus (Laden/Entladen). Ein kontinuierlicher industrieller Fruchtentrockner benötigt nur 0,5 Stunden pro Schicht für die Überwachung – 83% Arbeitsreduzierung.
Energie: Batch-Trockner haben typischerweise keine Wärmerückgewinnung; kontinuierliche Einheiten mit Wärmepumpen senken den Verbrauch um 48–55%.
Konsistenz: Gurt-Trockner mit Zonensteuerung erreichen eine Feuchtigkeitsvariation von ±1,5% über die Charge; Tabletttrockner variieren um ±6,2%.
Investition: Kontinuierliches System kostet 2,3x mehr im Voraus, aber die Amortisation erfolgt im Monat 14 aufgrund von Arbeits- und Energieeinsparungen sowie niedrigeren Ausschussraten.
Häufig gestellte Fragen (FAQ)
Q1: Welches Temperaturprofil eignet sich am besten zum Trocknen von Mango in einem industriellen Frucht-Trockner?
A1: Für Mangoscheiben (7 mm Dicke) ist das optimale Profil 60°C für die ersten 90 Minuten (schnelles Oberflächentrocknen), dann 55°C für die nächsten 5 Stunden und schließlich 52°C, bis die Feuchtigkeit 14% erreicht. Eine Überschreitung von 67°C führt zu Zuckerverbrennung und dunklen Rändern. Viele moderne industrielle Frucht-Trockner Einheiten, wie die von Nasan, speichern drei verschiedene fruchtspezifische Profile, die die Bediener mit einem Knopfdruck auswählen können.
Q2: Wie vermeiden Sie den Verlust von Vitamin C während der großflächigen Frucht- Dehydration?
A2: Eine Vorbehandlung ist entscheidend: Tauchen Sie frisches Obst 2 Minuten lang in eine 1,5%ige Ascorbinsäurelösung. Darüber hinaus reduziert das Trocknen bei niedriger Temperatur unter reduziertem Sauerstoff (erreichbar durch Stickstoffinjektion in geschlossenen Systemen) den Vitaminabbau von 68% auf nur 19%. Ein Wärmepumpen-industrieller Frucht-Trockner kann bei 45°C betrieben werden und bewahrt mehr als 80% der ursprünglichen Ascorbinsäure, verifiziert durch HPLC-Analyse.
Q3: Was ist der maximale Durchsatz für einen 2,2 m breiten Band-Industrie-Frucht-Trockner, der Apfelwürfel verarbeitet?
A3: Apfelwürfel (10 mm) mit 83% Feuchtigkeit: Ein Dreiband-System mit 2,2 m Breite und 7,5 m aktiver Länge verarbeitet ungefähr 460 kg/h nasses Futter → 115 kg/h getrocknete Äpfel (14% Feuchtigkeit). Die optimale Ladedichte beträgt 11–13 kg/m². Höhere Dichten reduzieren den Luftstrom und erhöhen die Trocknungszeit um bis zu 40%.
Q4: Wie oft müssen die Wärmetauscher-Spulen gereinigt werden, wenn klebrige Früchte wie Feigen getrocknet werden?
A4: Das Trocknen von Feigen setzt flüchtige Zucker frei, die sich auf den Spulen niederschlagen und die Wärmeübertragungseffizienz um etwa 5% pro 100 Stunden reduzieren. Daher sollten die Spulen alle 140 Betriebsstunden mit Niederdruckwasser (max. 4 bar) und einem zugelassenen, lebensmittelechten Entfetter gereinigt werden. Einige industrielle Frucht-Trockner Designs beinhalten eine automatisierte Spülenlanze – erkundigen Sie sich bei dem Anbieter Nasan nach der Nachrüstung dieser Option.
Q5: Kann derselbe Trockner sowohl Obst- als auch Gemüse-Dehydration verarbeiten?
A5: Ja, wenn das System einen breiten Temperaturbereich (35–90°C), eine einstellbare Bandgeschwindigkeit (0,1–2,2 m/min) und eine Feuchtigkeitskontrolle (10–75% RH) hat. Eine gründliche Reinigung zwischen den Produktfamilien ist jedoch zwingend erforderlich, um Geschmacksübertragungen zu vermeiden. Ein vielseitiger industrieller Frucht-Trockner sollte schnell lösbare Bänder und CIP-Düsen aufweisen. Nasan bietet ein modulares Design, das eine vollständige Bandentfernung in weniger als 30 Minuten ermöglicht.
Q6: Wie lang ist die typische Amortisationszeit für den Austausch eines alten Dampftrockners durch einen Wärmepumpen-industriellen Frucht-Trockner?
A6: Basierend auf den Energiekosten von 2025 (0,11–0,14 $/kWh) reduziert ein Wärmepumpen-industrieller Frucht-Trockner, der 7 Tonnen/Tag frisches Obst verarbeitet, die jährlichen Energiekosten um 54.000–69.000 $. Bei Berücksichtigung der Einsparungen bei der Wartung und der geringeren Produktablehnung liegt die Amortisationszeit zwischen 12 und 17 Monaten. Viele Regionen bieten Zuschüsse für Energieeffizienz an, die die ROI auf 9–10 Monate verkürzen.
Q7: Wie verhindern Sie das Ankleben des Bands beim Trocknen von Bananen?
A7: Bananen (hoher Zucker- und Stärkegehalt) kleben aufgrund von Gelatinierung. Lösungen: Verwenden Sie ein Teflon-beschichtetes Band (PTFE) und tragen Sie alle 4 Stunden eine dünne Schicht eines lebensmittelechten Silikon-Trennmittels auf. Darüber hinaus stellen Sie die Temperatur der ersten Zone auf 58°C mit hoher Luftgeschwindigkeit (2,8 m/s) ein, um die Oberfläche schnell zu setzen. Nasan liefert PTFE-Bänder mit einer integrierten Trennstruktur, die die Anklebevorfälle um 82% reduziert.
Benötigen Sie eine maßgeschneiderte Trocknungslösung? Fordern Sie eine Ingenieurbesprechung an
Jede Fruchtart – von Banane, Mango und Ananas bis hin zu anspruchsvolleren Beeren, Zitrusschalen und Jackfrucht – erfordert eine spezifische Trocknungskurve und eine Luftmanagementstrategie. Nasan bietet kostenlose Materialtests in seinem Prozesslabor an, gefolgt von einer maßgeschneiderten industriellen Frucht-Trockner-Konfiguration, die Wärmerückgewinnung, PLC-Automatisierung und Sanitätszusätze umfasst. Senden Sie Ihren durchschnittlichen täglichen Durchsatz (kg/h frisches Obst), die angestrebte Endfeuchtigkeit und die verfügbaren Versorgungsanschlüsse (Strom, Dampf oder Gas) für eine unverbindliche Leistungssimulation.
Um ein detailliertes Angebot, ein Modell des Energieverbrauchs und eine 3D-Layoutzeichnung zu erhalten: Reichen Sie hier Ihre technische Anfrage ein oder fordern Sie eine Fernberatung an. Unsere Ingenieure antworten in der Regel innerhalb von 24 Stunden mit einer vorläufigen ROI-Berechnung basierend auf Ihren lokalen Energiepreisen.
Für Ersatzteile, Nachrüstungen oder Verträge über präventive Wartung an bestehenden Trocknungsanlagen kontaktieren Sie direkt das B2B-Support-Team. Jede Anfrage erhält ein personalisiertes Audit zur Trocknungseffizienz und einen Vergleich mit Ihrer aktuellen Gerätebasis.