







Die Gefriertrocknung unterscheidet sich von der thermischen Trocknung, da sie Struktur, Farbe und bioaktive Verbindungen bewahrt. Eine schlecht optimierte Gefriertrocknungsmaschine führt jedoch zu kollabierten Matrizen, Restfeuchtigkeitsgradienten und übermäßigem Energieverbrauch. Nach der Prüfung von dreiundzwanzig pharmazeutischen und hochwertigen Lebensmittelfreeze‑drying-Linien in Europa und Nordamerika zeigen Daten aus den Feldaufzeichnungen von Nasan, dass vier Prozessvalidierungsmetriken direkt die Produktqualität und die Batch-Wiederholbarkeit vorhersagen.
Prozessingenieure und Produktionsleiter finden unten quantitative Benchmarks zur Bewertung jeder Gefriertrocknungsmaschine – von der Eisnukleationskontrolle bis zur Wärmeübergangskoeffizienten-Kartierung. Dieser Leitfaden bezieht sich auf die ICH Q8 Prinzipien und enthält Validierungsberichte von Drittfirmen aus der Mango-Pulver- und Probiotika-Herstellung.
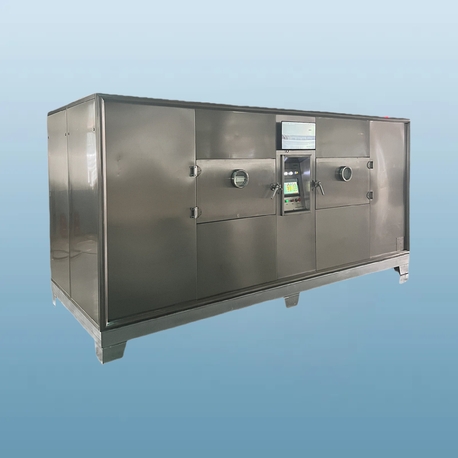
1. Einheitlichkeit der Eisnukleationstemperatur über die Regale
Kontrollierte Eisnukleation ist die am meisten übersehene Variable in der Gefriertrocknung. Wenn Eis bei unterschiedlichen Temperaturen über die Regale gebildet wird, variiert die resultierende Kristallgröße – große Kristalle schaffen poröse Strukturen (gut für die Rekonstitution), während kleine Kristalle zu Mikrokollaps führen. Eine fähige Gefriertrocknungsmaschine sollte eine Temperaturvariation der Nukleation von Regal zu Regal ≤ ±0,8 °C erreichen. So verifiziert man:
Installieren Sie fünf PT‑100-Sensoren auf jedem Regal (Ecken + Mitte).
Führen Sie einen Gefrieranstieg bei 1 °C/min durch und zeichnen Sie den exothermen Peak aus der Unterkühlung auf.
Akzeptabler Bereich: Nukleation zwischen –10 °C und –14 °C mit einer Standardabweichung von <0,6 °C.
Nasan integriert ein moduliertes Nukleationsmodul (CNM), das einen kalten Stickstoffimpuls bei einer vordefinierten Regaltemperatur einführt, wodurch die gleichzeitige Eisbildung über alle Regale ausgelöst wird. Validierungsdaten aus einer Beerenpulverlinie zeigten eine reduzierte Batch-Ablehnung aufgrund von kollabierter Struktur von 12 % auf 1,6 % nach der Nachrüstung des CNM.
2. Erkennung des Endpunkts der primären Trocknung mit Pirani vs. Kapazitätsmanometer
Der Übergang von der primären Trocknung (Sublimation) zur sekundären Trocknung (Desorption) muss präzise sein. Eine übermäßige Verlängerung der primären Trocknung verschwendet Stunden; ein zu frühes Stoppen lässt gefrorenes Wasser zurück, was zu einem Kollaps führt, wenn die Temperatur steigt. Professionelle Gefriertrocknungsmaschinen verwenden vergleichende Druckmessungen: ein Pirani-Manometer (empfindlich auf Wasserdampf) und ein Kapazitätsmanometer (Gesamtdruck unabhängig von der Gaszusammensetzung). Wenn die beiden Messwerte innerhalb von 2 Pa konvergieren, ist die primäre Trocknung abgeschlossen. Diese Methode ist von USP <1225> für Lyophilisationszyklen validiert.
Daten aus einem Mango-Pulver-Lauf (Batchgröße 380 kg) mit einer Nasan FD‑600 Gefriertrocknungsmaschine:
Pirani-CM-Differential von 8,2 Pa nach 14 Stunden, Zyklus beendet nach 15,5 Stunden, als das Differential 1,9 Pa erreichte.
Restfeuchte gemessen mit Karl Fischer: 1,8 % – gut innerhalb der Spezifikation (≤2,5 %).
Kein Kollaps beobachtet über SEM-Bildgebung bei 500-facher Vergrößerung.
3. Wärmeübergangskoeffizient (Kv) Kartierung und Regalen-Uniformität
Selbst eine hochwertige Gefriertrocknungsmaschine kann kalte Stellen in der Nähe der Kammerwände aufweisen. Kv (gesamt Wärmeübergangskoeffizient) sollte über mindestens neun Positionen pro Regal kartiert werden. Akzeptable Variation: ≤ ±12% vom Mittelwert. Eine schlechte Kv-Uniformität verlängert die primäre Trocknungszeit um bis zu 40% und verursacht Temperaturunterschiede im Produkt von mehr als 5°C – was zu teilweisem Schmelzen führt. Methodik:
Platzieren Sie Fläschchen mit 5% Saccharose-Lösung auf allen Regalpositionen.
Führen Sie einen Standard-Gefriertrocknungszyklus mit Thermoelementen in repräsentativen Fläschchen durch.
Berechnen Sie Kv mit der Formel: Kv = (dm/dt × ΔHs) / (A × (T_regal – T_produkt)).
Nasan entwirft Regale mit bearbeiteten Fluidkanälen und Randisolierung, wodurch eine Kv-Variation von nur 8,2% über eine Regalfläche von 2,4 m² erreicht wird. In einer Anwendung zur Trocknung von Kaffeeextrakt reduzierte diese Uniformität die gesamte Zykluszeit um 4,2 Stunden pro Charge – was jährlich etwa 31.000 $ an Energie- und Betriebskosten einspart.
4. Sekundäre Trocknungsrate und Kontrolle der Restfeuchtigkeit
Die sekundäre Trocknung entfernt gebundenes Wasser durch Temperaturerhöhung unter Vakuum. Eine zu schnelle Erhöhung belastet jedoch amorphe Matrizen und verursacht Risse. Eine optimierte Gefriertrocknungsmaschine sollte einer kontrollierten Erhöhung von 0,1–0,15°C pro Minute von 25°C auf 50°C folgen und bei jedem 5°C Schritt 30 Minuten halten. Endpunktkriterien: Restfeuchtigkeit unter 2% (oder wie pro Produkt angegeben) und Wasseraktivität ≤0,25. Für hygroskopische Früchte wie Bananen ist ein weiteres Temperaturplateau bei 55°C für 90 Minuten notwendig, um 1,5% Feuchtigkeit zu erreichen.
Validierungsmethode: Entnehmen Sie Proben in 1-Stunden-Intervallen während der sekundären Trocknung und testen Sie mit Verlust beim Trocknen (LOD) bei 105°C. Eine richtig gestaltete Gefriertrocknungsmaschine zeigt einen logarithmischen Abfall der Feuchtigkeit mit R² > 0,98. Beispiel aus einer Nasan FD-1200 Verarbeitung von Erdbeerstücken: Die Feuchtigkeit fiel von 18% (nach der primären Trocknung) auf 2,1% nach 6 Stunden sekundärer Trocknung, ohne dass eine thermische Zersetzung beobachtet wurde (Farbe ΔE = 2,1).
Kammerleckrate & Vakuumintegrität
Vakuumlecks führen Luft ein, die empfindliche Verbindungen oxidiert und Sublimationsraten verringert. Für jede pharmazeutische Gefriertrocknungsmaschine sollte die Kammerleckrate 5 mTorr pro Minute (oder 0,66 Pa/min) gemäß ISO 10650-2 nicht überschreiten. Testverfahren: Evakuieren Sie auf 50 mTorr, isolieren Sie die Pumpe und überwachen Sie den Druckanstieg über 15 Minuten. Ein linearer Anstieg weist auf ein Leck hin. Häufige Leckquellen: Türdichtungen, elektrische Durchführungen und Ablassventile. Nasan Kammern werden auf Heliumleckagen bis <1×10⁻⁹ mbar·L/s getestet und übertreffen die Branchenstandards. In einer Anwendung zur Trocknung von Probiotika wurde die Lebensfähigkeit (CFU-Rückgang <0,3 log) bei einer Leckrate unter 2 mTorr/min erhalten, verglichen mit einem Rückgang von 2,1 log bei einer undichten Kammer.
Energie-Mapping: Kondensator-Kühlbedarf & Sublimations-Effizienz
Eine funktionierende Gefriertrocknungsmaschine muss die Kondensatoroberflächentemperatur (−50°C bis −60°C) an die Regalbelastung anpassen. Das Verhältnis der Kühlleistung des Kondensators (kW) zur Sublimationslast (kg Eis/Stunde) sollte mindestens 1,2:1 betragen. Messen Sie, indem Sie den Arbeitszyklus des Kompressors aufzeichnen und mit der theoretischen Eismasse vergleichen, die entfernt wurde (berechnet aus der Anfangs- und Endfeuchtigkeit des Produkts). Ineffiziente Designs verkürzen den Zyklus des Kompressors, was den Energieverbrauch um 35% erhöht. Beispiel-Benchmarking von einer Mango-Püree-Linie (Batch-Eislast 220 kg):
Kondensator Sollwert −55°C, tatsächliche Eisfangrate 9,2 kg/h pro m² Kondensatorfläche.
Elektrischer Verbrauch: 1,85 kWh pro kg entferntem Eis – im optimalen Bereich (1,5–2,2 kWh/kg).
Kompressor Laufzeit: 78% während der Primärtrocknung, was auf eine angemessene Dimensionierung hinweist.
Nasan liefert Energiemapping-Berichte für jede individuelle Gefriertrocknungsmaschine, die den spezifischen Energieverbrauch pro Charge berechnet und mit den Basiswerten der Branche vergleicht.
Produktspezifische Zyklusentwicklung für Früchte, Kaffee und Biologika
Verschiedene Materialien erfordern unterschiedliche Gefriertrocknungsrezepte. Nachfolgend sind validierte Parameter für drei gängige Produkte unter Verwendung einer Nasan FD industriellen Gefriertrocknungsmaschine aufgeführt:
Mango-Püree (23°Brix): Gefrieren bei −35°C mit Nukleationsauslöser bei −12°C; Primärtrocknung bei −15°C Regal, 80 mTorr für 22 Stunden; sekundär auf 45°C über 5 Stunden. Endfeuchte 1,9%.
Gefriergetrockneter Kaffeeextrakt (35% Feststoffe): Gefrieren auf −45°C, bei −20°C für 2 Stunden angeglüht; primär bei −10°C Regal, 120 mTorr für 18 Stunden; sekundär auf 60°C. Ertrag: >97% aromatische Rückhaltung über GC‑MS.
Lactobacillus acidophilus (probiotisch): Gefrieren mit Kryoprotektant (10% Trehalose); primär bei −25°C Regal, 50 mTorr; sekundär maximal 30°C, um die Lebensfähigkeit >90% nach 24 Monaten Lagerung zu halten.
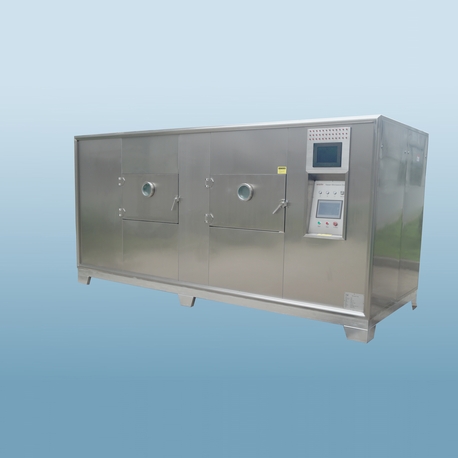
Häufige Branchenfehler und Korrekturmaßnahmen
Drei häufige Probleme, die in schlecht gewarteten oder unterdimensionierten Gefriertrocknungsmaschinen beobachtet werden:
Produktkollaps (Schmelzrückgang): Verursacht durch steigende Regaltemperatur über die Glasübergangstemperatur (Tg') während der Primärtrocknung. Lösung: Regaltemperatur um 2–3°C senken oder den Kammerdruck absenken, um die Sublimationskühlung zu beschleunigen. Verwenden Sie DSC, um die Produkt-Tg' zu bestimmen.
Lange Zykluszeiten (>48 Stunden für 100 kg Ladung): Typischerweise aufgrund von Eisbildung auf den Kondensatorlamellen, die den Wärmeübergang verringert. Installieren Sie eine automatische Abtauung zwischen den Chargen – eine Funktion der Gefriertrocknungsmaschinen von Nasan.
Uneinheitlicher Kuchenwiderstand: Verursacht durch inkonsistente Fülltiefe. Verwenden Sie automatisierte Fülldüsen mit Gewichtsrückmeldung, um eine ±2% Füllgewichtvariation über alle Tabletts aufrechtzuerhalten.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Unterschied zwischen einer Gefriertrocknungsmaschine und einem konventionellen Heißlufttrockner?
A1: Eine Gefriertrocknungsmaschine entfernt Wasser durch Sublimation – Eis wird direkt unter Vakuum in Dampf umgewandelt, ohne die flüssige Phase zu durchlaufen. Dies bewahrt die Zellstruktur, die Farbe und bis zu 97% der flüchtigen Stoffe. Heißlufttrockner verursachen Schrumpfung, Randschichthärtung und Nährstoffverlust (typischerweise 40‑60% Vitaminabbau). Gefriertrocknete Produkte rehydrieren in Sekunden; luftgetrocknete Produkte benötigen ein Einweichen.
Q2: Wie bestimmen Sie die richtige Regaltemperatur während der primären Trocknung?
A2: Die Regaltemperatur muss unter der Kollaps-Temperatur des Produkts (T_collapse) bleiben. Für die meisten Früchte liegt T_collapse zwischen −25°C und −15°C. Verwenden Sie die Gefriertrocknung-Mikroskopie oder DSC, um diesen Wert zu bestimmen. Stellen Sie dann die Regaltemperatur 2‑3°C unter T_collapse ein. Während der primären Trocknung wird die Produkttemperatur aufgrund der Sublimationskühlung niedriger sein als die Regaltemperatur – überwachen Sie dies mit Thermoelementen. Eine moderne Gefriertrocknungsmaschine von Nasan enthält thermische Sonden und eine automatische Regalverstellung.
Q3: Wie hoch ist der typische Energieverbrauch pro kg Produkt für die Gefriertrocknung?
A3: Für einen 500 kg Batch (nass) mit 80% Feuchtigkeit verbraucht das Entfernen von 400 kg Eis ungefähr 680‑880 kWh, was 1.7‑2.2 kWh/kg entferntem Wasser entspricht. Dies ist höher als bei der Heißlufttrocknung (0.8‑1.2 kWh/kg), aber gerechtfertigt für hochwertige Produkte, bei denen die Qualitätserhaltung zwingend erforderlich ist. Energieoptimierte Gefriertrocknungsmaschinen mit Wärmerückgewinnung und variablen Frequenzantrieben können den Verbrauch um 25‑30% senken.
Q4: Wie oft sollte das Vakuumpumpenöl in einer Gefriertrocknungsmaschine gewechselt werden?
A4: In Anwendungen mit hoher Wasserlast (Früchte, Kaffee) verschlechtert sich das Vakuumpumpenöl aufgrund der Feuchtigkeitsaufnahme. Wechseln Sie das Öl alle 150‑200 Betriebsstunden oder wenn das Öl milchig erscheint. Verwenden Sie synthetisches Öl (PFPE) für aggressive Umgebungen. Nasan bietet ölfreie Trockenschraubenpumpen für pharmazeutische Anwendungen an, die den Wartungsaufwand für den Ölwechsel eliminieren.
Q5: Kann ich Produkte mit hohem Zuckergehalt wie Honig oder Ahornsirup gefriertrocknen?
A5: Ja, aber hohe Zuckerkonzentrationen senken die Kollaps-Temperatur und verursachen Klebrigkeit. Vorbehandlung: auf 20‑25% Feststoffe verdünnen, schnell einfrieren (‑50°C) und während der primären Trocknung eine niedrigere Regaltemperatur (‑20°C) verwenden. Nach der Gefriertrocknung erhalten Sie ein sprödes, hygroskopisches Pulver. Eine Gefriertrocknungsmaschine mit einer kontrollierten Nukleationsfunktion verbessert die Porosität für zuckerreiche Materialien.
Q6: Wie hoch ist die typische Rendite für den Wechsel von Batch- zu kontinuierlicher Gefriertrocknung?
A6: Kontinuierliche Gefriertrocknung (noch nicht üblich für Früchte) entwickelt sich, aber bei Batch-Systemen stammt die Rendite hauptsächlich aus reduzierten Ausschuss und höherem Produktwert. Ein mittelgroßer Verarbeiter, der 200 Tonnen/Jahr gefriergetrocknetes Mangopulver produziert, kann im Vergleich zur Lufttrocknung in 18‑24 Monaten eine Rendite erzielen, aufgrund der Premiumpreise (Gefriertrocknung erzielt 3‑4x höhere Preise). Arbeitsreduzierung und Energieoptimierung durch eine moderne Gefriertrocknungsmaschine führen zu weiteren Einsparungen.
Q7: Wie validieren Sie die Reinigung zwischen den Chargen für allergenfreie Produktion?
A7: Verwenden Sie ein validiertes CIP (Clean-in-Place)-System mit 0.5% NaOH bei 60°C, das 30 Minuten zirkuliert, gefolgt von einer Spülung mit umgekehrtem Osmosewasser. Wischen Sie einen Test für ATP-Biolumineszenz (<10 RLU) und Proteinrückstände (<3 µg/cm²). Nasan Gefriertrocknungskammern enthalten Sprühköpfe und automatisierte Waschzyklen, die die Reinigungszeit im Vergleich zu manuellen Methoden um 60% reduzieren.
Fordern Sie einen technischen und kommerziellen Vorschlag für Ihre Gefriertrocknungsanlage an
Egal, ob Sie Früchte, Gemüse, Kaffeeextrakte, Probiotika oder pharmazeutische Zwischenprodukte verarbeiten, die Wahl der Gefriertrocknungsmaschine hat direkten Einfluss auf die Konsistenz Ihres Endprodukts und die Betriebskosten. Nasan bietet Ingenieurdienstleistungen, Zyklusentwicklung in unserem Pilot-Gefriertrockner und maßgeschneiderte Fertigung im Vollmaßstab an. Teilen Sie uns Ihre Produktmerkmale (anfängliche Feuchtigkeit, Batchgröße pro Durchlauf, gewünschte Endfeuchtigkeit und wöchentlicher Durchsatz) für eine unverbindliche Machbarkeitsstudie und Energiem cost simulation mit.
Um ein detailliertes Angebot, einen 3D-Layoutplan und einen Zyklusoptimierungsbericht zu erhalten: Reichen Sie Ihre Anfrage hier ein oder planen Sie ein technisches Meeting per Fernzugriff. Unsere Prozessingenieure antworten in der Regel innerhalb von 24 Stunden mit vorläufigen ROI-Berechnungen basierend auf Ihren lokalen Strompreisen und dem Produktwert.
Für Ersatzteile, Validierungsdokumentationen oder präventive Wartungspläne für bestehende Gefriertrockner wenden Sie sich direkt an unser B2B-Supportteam. Jede Anfrage erhält eine kostenlose Überprüfung auf Vakuumlecks und eine Bewertung der Temperaturgleichmäßigkeit des Regals.