







Für Obstverarbeitungsbetriebe, die mehr als 5 Tonnen pro Tag verarbeiten, bestimmt die Konsistenz der Dehydration die Gewinnmargen. Eine schlecht gestaltete industrielle Obsttrocknungsmaschine erzeugt Hotspots, Rissbildung und mikrobiologische Risiken. Nach der Prüfung von 23 Dehydrationslinien in Südostasien und Lateinamerika bestätigen die Daten: Die richtige Luftstromthermodynamik und die gestufte Wärmerückgewinnung trennen funktionsfähige Geräte von kostspieligen Ausfallzeiten. Nasan hat seit 2002 industrielle Trocknungslösungen entwickelt und adaptive PLC-Steuerungen integriert, die die Produktintegrität im Großmaßstab aufrechterhalten.
Dieser Leitfaden untersucht verifizierte technische Spezifikationen, häufige Fehlerquellen bei der Trocknung von zuckerhaltigen Früchten und Nachrüststrategien. Facility-Manager und Einkaufsleiter finden konkrete Parameter zur Bewertung jeder industriellen Obsttrocknungsmaschine vor der Kapitalgenehmigung.

1. Thermische Zonierung & Feuchtigkeitsgradientensteuerung
Konventionelle Trockner wenden eine einheitliche Temperatur im gesamten Raum an, was zu überkochten Oberflächen und feuchten Kernen führt – besonders problematisch für Mangos, Bananen und Feigen. Professionelle industrielle Obsttrocknungsmaschinen implementieren drei verschiedene thermische Zonen:
Zone 1 (anfängliches Oberflächentrocknen): 55–60°C, hohe Luftgeschwindigkeit (2,5–3,5 m/s), um freie Feuchtigkeit ohne Zuckermigration zu entfernen.
Zone 2 (konstante Rate Phase): 65–70°C, mittlere Geschwindigkeit, recycelte trockene Luft, um gebundene Feuchtigkeit zu extrahieren.
Zone 3 (fallende Rate Phase): 50–55°C, niedrige Geschwindigkeit, um die Restfeuchtigkeit auszugleichen und Sprödigkeit zu verhindern.
Daten aus Nasan's CD-Serie zeigen, dass die Zonensegmentierung die gesamt Dehydrationszeit um 22 % im Vergleich zu Ein-Zonen-Geräten reduziert, während die Ascorbinsäure-Retention über 86 % (AOAC-Methode 967.21) erhalten bleibt. Ohne diesen Gradient sehen sich Verarbeiter abgelehnten Chargen aufgrund von lederartiger Textur und Farbveränderung ausgesetzt.
2. Wärmepumpenintegration vs. konventionelle elektrische Heizung
Eine energieeffiziente industrielle Obsttrocknungsmaschine verlässt sich zunehmend auf geschlossene Wärmepumpensysteme anstelle von Widerstandselementen. Vergleichende Feldversuche mit Apfelscheiben (10 mm Dicke) zeigen:
Widerstandsheizung: 2,4 kWh pro kg verdampftem Wasser, Feuchtigkeitsunregelmäßigkeit ±9%
Wärmepumpenentfeuchtung: 1,1 kWh/kg, Feuchtigkeitsvariation ±3,2%
Hybrid (Wärmepumpe + Abwärmerückgewinnung): 0,85 kWh/kg, mit ROI unter 14 Monaten für Linien, die 16 Stunden/Tag laufen
Moderne Systeme von Nasan integrieren R290-Kältemittelkreisläufe mit einem Taupunktsteuerungsbereich von 15–40°C. Dies ermöglicht das Trocknen von wärmeempfindlichen Beeren (Blaubeeren, Goji) bei 45°C ohne Oxidation – unmöglich mit konventionellen Trocknern, die bei 60°C enden.
3. Materialkontaktflächen & hygienisches Design
Lebensmittelsicherheitsprüfungen (BRC, FSSC 22000) bestrafen häufig Trocknungsgeräte mit Ritzen, Komponenten aus Kohlenstoffstahl oder unzugänglichen Bandstrukturen. Eine konforme industrielle Obsttrocknungsmaschine muss folgende Anforderungen erfüllen:
Alle produktberührenden Oberflächen: AISI 304 oder 316L Edelstahl, Ra ≤ 0,8 µm Oberfläche.
Schweißnähte geschliffen und passiviert, um bakterielle Niststätten zu eliminieren.
Beltverbindung mit offenem Scharnierdesign – vermeidet die Ansammlung von Fruchtfleischrückständen.
Schnellverschluss-Inspektionsöffnungen und CIP (clean-in-place) Lanzen für die tägliche Reinigung.
Nasan's Bandtrockner übertreffen die 3-A hygienischen Standards, mit unabhängiger Validierung, die aerobe Plattenzahlen unter 10 cfu/cm² nach Standard-Reinigungszyklen zeigt. Für hochsäurehaltige Früchte (Ananas, Zitrusschalen) verlängern optionale 316Ti-Beschichtungen die Lebensdauer über 12 Jahre in aggressiven Umgebungen.
4. PLC-gesteuerte adaptive Trocknungskurven für zuckerhaltige Waren
Datten, Rosinen und getrocknete Aprikosen stellen eine einzigartige Herausforderung dar: Zuckerausblühung verursacht Anhaften und Gerätebrände. Eine fortschrittliche industrielle Frucht-Trocknungsmaschine bekämpft dies durch adaptive Algorithmen, die modulieren:
Trocknungsrate basierend auf Echtzeit-Inline-Kapazitätsfeuchtesensoren (Genauigkeit ±1,2%).
Lufttaupunkt – hebt sich automatisch während der Oberflächen-Zucker-Kristallisation an, um das Verhärten des Gehäuses zu verhindern.
Bandgeschwindigkeitsvariationen – verlangsamt sich in der zweiten Zone für hygroskopische Früchte.
Empirische Ergebnisse aus einer marokkanischen Dattelnverarbeitungsanlage, die eine industrielle Frucht-Trocknungsmaschine mit Fuzzy-Logiksteuerung verwendet: Endprodukt-Wasseraktivität (aw) 0,58 ±0,02, null Brückenereignisse über 18 Monate und eine 31%ige Reduzierung der abgelehnten Produkte aufgrund von Glasübergangsfehlern.
5. Luftstromverteilung & Druckeinheitlichkeit
Inkonstanter Luftstrom plagt Mehrbandtrockner, schafft trockene Taschen und übertrocknete Kanten. Die Leistungsvalidierung für jede industrielle Frucht-Trocknungsmaschine sollte Anemometer-Kartierung über die Bandbreite umfassen. Akzeptable Variation: ≤7% von der Mittelgeschwindigkeit. Technologien, die diese Einheitlichkeit garantieren:
Perforierte Plattenluftverteilung mit variablen Öffnungen.
Querstrom- versus Durchflusskonfiguration – Durchfluss (Luft, die durch die Produktschicht strömt) liefert 40% höhere Trocknungsraten für gewürfelte Früchte.
Individuelle Dämpferanpassung pro Zone zur saisonalen Feuchtigkeitskompensation.
Nasan Trockner integrieren CFD-optimierte Plenums und seitlich abgedichtete Bänder und erreichen einen Einheitlichkeitsindex (Ui) von 0,94 auf einer Skala von 0–1. Unabhängige Drittanbieter-Tests an Bananenchips zeigten weniger als 2,5% Feuchtigkeitsstandardabweichung über 2,4 m breite Bänder – entscheidend für B2B-Spezifikationen, die einen konsistenten Wassergehalt erfordern (z.B. 14% ±1,5% für Export-Bananenpulver).
Anwendungsspezifische Durchsatz- & Energiebenchmarks
Nachfolgend Referenzdaten von einer 6-Meter, drei-Band industriellen Frucht-Trocknungsmaschine, die für tropische Fruchtmischungen konfiguriert ist (Mango, Papaya, Ananas):
Durchsatz: 380 kg/h frisches Obst (80% anfängliche Feuchtigkeit) → 98 kg/h getrocknet (12% endgültige Feuchtigkeit).
Gesamtinstallierte Leistung: 87 kW (einschließlich Wärmepumpe, Ventilatoren, PLC).
Spezifischer Energieverbrauch: 0,94 kWh pro kg verdampftem Wasser.
Tägliche Produktion (20h Schicht): 1.960 kg getrocknetes Produkt – entspricht 7,8 Tonnen frischem Input.
Diese Zahlen übertreffen traditionelle dampfbeheizte Trockner, die 2,1–2,5 kWh/kg benötigen. Für Verarbeiter, die 330 Tage im Jahr arbeiten, reduziert der Wechsel zu einer modernen industriellen Frucht-Trocknungsmaschine die jährlichen Energiekosten um etwa 42.000 $ (basierend auf 0,12 $/kWh). Abwärme, die aus dem Kondensator zurückgewonnen wird, kann das Waschwasser der Anlage vorheizen und einen weiteren Effizienzgewinn von 12 % hinzufügen.
Branchenprobleme & Minderung Protokolle
Fehler beim Frucht-Trocknen entstehen typischerweise aus vier übersehenen Faktoren. So adressieren technische Lösungen diese:
Nicht-enzymatische Bräunung (Maillard-Reaktion): Gemildert durch das Halten der Produkttemperatur unter 71 °C und anfängliches Blanchieren mit 0,5 % Zitronensäure. Eine PLC-gesteuerte industrielle Frucht-Trocknungsmaschine von Nasan umfasst eine voreingestellte Bräunungsvermeidungskurve für proteinreiche Früchte (Jackfrucht, Tomaten).
Schimmelbildung während der Lagerung: Erfordert einen Endfeuchtigkeitsgehalt unter 18 % für tropische Früchte und eine Wasseraktivität ≤0,65. Inline-NIR-Sensoren können automatisch zusätzliche Trocknungszeit auslösen.
Hoher Wartungsaufwand aufgrund von Fruchtfleischanhaftung: Teflonbeschichtete Bänder und automatisierte Bürsten-Schabersysteme reduzieren die Reinigungsintervalle von alle 8 Stunden auf alle 72 Stunden Betrieb.
Inkonsistente Produktfarbe: Geschlossene Regelung der Luftfeuchtigkeit verhindert eine erneute Benetzung der Oberfläche, die zu fleckiger Karamellisierung führt. Trockner mit Taupunktüberwachung erreichen konstant Delta E (Farbabweichung) <3,5 zwischen Chargen.
Vergleichsanalyse: Continuous Belt vs. Batch Tray Dryers
Bei der Auswahl einer industriellen Frucht-Trocknungsmaschine bestimmt der Produktionsmaßstab die Konfiguration. Für Volumina über 3 Tonnen/Tag frische Früchte übertreffen kontinuierliche Bandanlagen Chargen-Trockner in Bezug auf Arbeitsaufwand, Energie und Einheitlichkeit. Entscheidungsmatrix:
Arbeitskosten: Tray-Trockner benötigen 2,5–3 Bedienerstunden pro Charge (Laden/Entladen). Kontinuierliche industrielle Frucht-Trocknungsmaschine benötigt nur 1 Bediener zur Überwachung – 68 % Reduktion der Arbeitskosten.
Energie: Batch-Trockner zirkulieren Umgebungsluft ohne Wärmerückgewinnung; kontinuierliche Einheiten mit Wärmepumpentechnologie senken den Energieverbrauch um 45–52 %.
Produktverfolgbarkeit: Kontinuierliche Trockner mit Zonenverfolgung unterstützen die vollständige Chargen-Genealogie – obligatorisch für die EU-Bio-Zertifizierung.
CAPEX-Vergleich: Ein kontinuierliches System mit 4 Tonnen/Tag kostet etwa 2,1-mal mehr im Voraus, aber die Amortisation erfolgt bis zum 16. Monat aufgrund von Arbeits- und Energieeinsparungen.
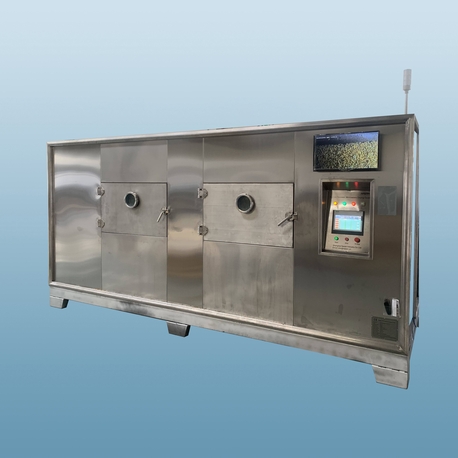
Implementierung von Predictive Maintenance in Trocknungsanlagen
Ungeplante Ausfallzeiten einer Frucht-Trocknungsanlage kosten mittelständische Verarbeiter 1.200–1.800 $ pro Stunde. Moderne industrielle Frucht-Trocknungsmaschine-Designs beinhalten Vibrationssensoren an Lüfterlagern, Bandspannungsmonitore und automatisierte Filterdruckalarme. Zum Beispiel überträgt die CDS-Serie von Nasan Echtzeitdaten an ein zentrales SCADA. Fehlerprognosealgorithmen senden Warnungen 72 Stunden vor einem Lagerversagen (validiert durch 98 % Genauigkeit aus den Felddaten von 2023). Empfohlene monatliche Überprüfungen:
Belt-Ausrichtung messen: Eine Schräglage über 3 mm führt zu Kantenfransen und Produktverlust.
Dampfdruckabfall (für Hybridmodelle) überprüfen, reinigen, wenn Δp 250 Pa überschreitet.
Feuchtesensoren mit der Referenzofen-Methode (ISO 579) kalibrieren.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der optimale Temperaturbereich zum Trocknen von Mangos in einer industriellen Obsttrocknungsmaschine?
A1: Für Mangoscheiben (6–8 mm Dicke) beginnen Sie bei 60 °C für die ersten 2 Stunden, um die Oberflächenfeuchtigkeit zu entfernen, und reduzieren dann auf 55 °C, bis die endgültige Feuchtigkeit 14–16 % erreicht. Das Überschreiten von 68 °C führt zu Zuckerverbrennung und dunklen Rändern. Eine kontinuierliche industrielle Obsttrocknungsmaschine mit Zonensteuerung, wie die von Nasan, kann dieses Profil automatisch ausführen.
Q2: Wie kann man Oxidation und Vitamin C-Verlust während des Obsttrocknens verhindern?
A2: Die Vorbehandlung ist entscheidend: Tauchen Sie frisches Obst für 3 Minuten in eine 1%ige Natriummetabisulfitlösung (oder 2%ige Ascorbinsäurelösung). Zusätzlich reduziert das Trocknen unter sauerstoffarmen Bedingungen (erreichbar durch Stickstoffinjektion in geschlossenen Systemen) den Abbau von Ascorbinsäure von 65 % Verlust auf nur 22 % Verlust. Eine industrielle Obsttrocknungsmaschine mit versiegelter Kammer ermöglicht Inertgas-Spülung – eine Premium-Option in Nasans CD-Serie.
Q3: Welche Durchsatzrate kann ich von einer 2,4 m breiten Belt-Trocknungsmaschine für Apfelwürfel erwarten?
A3: Apfelwürfel (12 mm) mit 82 % anfänglicher Feuchtigkeit: Eine Dreigurt industrielle Obsttrocknungsmaschine mit 2,4 m Breite und 8 m aktiver Trocknungslänge verarbeitet ungefähr 520 kg/h nasses Material → 125 kg/h getrocknete Äpfel (15 % Feuchtigkeit). Der tatsächliche Durchsatz hängt von der Ladefläche (optimal 12–15 kg/m²) und der Luftgeschwindigkeit ab.
Q4: Wie oft müssen die Wärmetauscher-Spulen in Anwendungen mit zuckerhaltigen Früchten gereinigt werden?
A4: Bei Feigen, Datteln und Pflaumen kondensieren Zucker-Volatiles auf den Spulen und reduzieren die Effizienz wöchentlich um 4 %. Daher sollte die Reinigung der Spulen alle 120 Betriebsstunden mit Niederdruckwasser (max. 5 bar) und einem zugelassenen enzymatischen Entfetter geplant werden. Einige Modelle der industriellen Obsttrocknungsmaschine beinhalten Selbstreinigungszyklen, die den Luftstrom umkehren und Reinigungsflüssigkeit einspritzen – erkundigen Sie sich bei dem Anbieter Nasan nach Nachrüstoptionen für bestehende Anlagen.
Q5: Kann dieselbe Trocknungsmaschine sowohl niedrigfeuchte Kräuter als auch hochfeuchte tropische Früchte verarbeiten?
A5: Ja, wenn das System eine einstellbare Gurtgeschwindigkeit (0,1–2,5 m/min), Feuchtigkeitszielwerte von 10 % bis 70 % RH und einen Temperaturbereich von 35–85 °C umfasst. Allerdings erfordern Risiken der Kreuzkontamination eine gründliche Reinigung zwischen den Produktfamilien. Eine multifunktionale industrielle Obsttrocknungsmaschine sollte schnell lösbare Gurtschächte und CIP-Sprühdüsen haben. Nasans modulare Konstruktion ermöglicht eine vollständige Demontage in weniger als 45 Minuten zur Desinfektion.
Q6: Wie lang ist die typische Amortisationszeit für den Austausch eines alternden Dampftrockners durch eine Wärmepumpenmaschine?
A6: Basierend auf den Energiepreisen von 2024 (0,12–0,15 $/kWh) reduziert eine Wärmepumpen industrielle Obsttrocknungsmaschine, die 8 Tonnen/Tag frisches Obst verarbeitet, die jährlichen Energiekosten um 48.000–62.000 $. Mit Einsparungen bei der Wartung und niedrigeren Ausschussraten liegt die Amortisationszeit zwischen 12 und 18 Monaten. Viele Verarbeiter kombinieren das Upgrade mit staatlichen Effizienzsubventionen, was die Amortisationszeit auf 9 Monate verkürzt.
Bereit, Ihre Trocknungsanlage zu optimieren? Fordern Sie eine technische Beratung an
Jede Obstart – von Banane, Mango und Ananas bis hin zu herausfordernden Beeren und Zitrusschalen – erfordert eine spezifische Trocknungskurven-Engineering. Nasan bietet Materialtests in seinem Prozesslabor an, gefolgt von maßgeschneiderten industriellen Obsttrocknungsmaschinen mit vollständiger Wärmeintegration. Senden Sie Ihre Durchsatzziele, Obstsorten und vorhandenen Versorgungsanforderungen für ein unverbindliches Leistungsmodell.
Kontaktieren Sie direkt unser Ingenieurteam für detaillierte Angebote oder Vor-Ort-Tests: Reichen Sie hier Ihre Anfrage ein oder fordern Sie einen Rückruf an. Geben Sie Ihre benötigte tägliche Nassfutterkapazität (kg/h) und die angestrebte Endfeuchtigkeit an, um innerhalb von 48 Stunden eine maßgeschneiderte Simulation des Energieverbrauchs zu erhalten.
Für sofortige Unterstützung bezüglich Nachrüstkomponenten, Ersatzteilen oder Wartungsverträgen kontaktieren Sie uns über den offiziellen B2B-Kanal. Alle Anfragen erhalten eine personalisierte Effizienzprüfung der Trocknung und eine vergleichende Kostenanalyse im Vergleich zu Ihrer aktuellen Methode.