







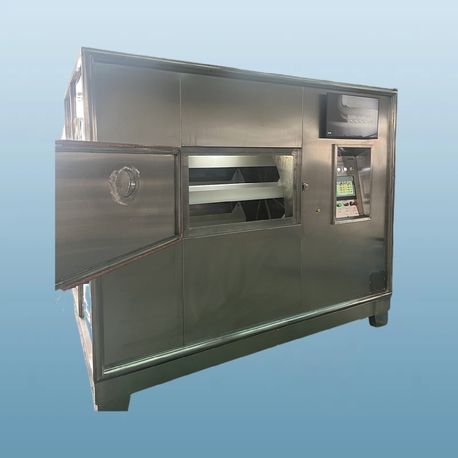
Seit Jahrzehnten kämpfen herkömmliche Heißluft- und Infrarottrocknungsverfahren mit ungleichmäßiger Erwärmung, langen Verarbeitungszyklen und Oberflächenfehlern. Der Wechsel zu mikrowellenbasierten thermischen Verfahren bietet eine wissenschaftlich überlegene Alternative. Ein industrieller Mikrowellenofen nutzt volumetrische Erwärmung, um diese Einschränkungen zu überwinden, und liefert präzise Feuchtigkeitsentzug mit minimalem Energieverlust. Dieser Artikel bietet eine eingehende technische Untersuchung der industriellen Mikrowellenofen-Technologie, ihrer Integrationsherausforderungen, branchenspezifischen Lösungen und Leistungsbenchmarks—geschrieben für Werksleiter, Prozessingenieure und Einkaufsspezialisten.
1. Grundprinzipien: Volumetrische Erwärmung vs. Oberflächenbeherrschter Transfer
Die herkömmliche Trocknung beruht auf leitender oder konvektiver Wärmeübertragung von der Oberfläche nach innen, was steile thermische und Feuchtigkeitsgradienten erzeugt. Dies führt oft zu Rissbildung, inneren Spannungen und verlängerten Trocknungszeiten. Die industrielle Mikrowellenofen-Technologie arbeitet bei Frequenzen von 915 MHz oder 2,45 GHz und interagiert direkt mit polaren Molekülen (Wasser, bestimmten Lösungsmitteln) und ionischen Spezies im Material. Das elektromagnetische Feld erzeugt molekulare Reibung und dielektrothermische Erwärmung, die elektromagnetische Energie sofort in Wärme im gesamten Produktvolumen umwandelt.
Wichtige physikalische Parameter, die die Leistung bestimmen, umfassen die dielektrische Verlustfaktor (ε''), Verlusttangente (tan δ) und Eindringtiefe. Materialien mit hohem Feuchtigkeitsgehalt koppeln effizient mit Mikrowellenenergie, was zu schneller, selektiver Erwärmung führt. Das Ergebnis: Trocknungszyklen, die um 70–90% im Vergleich zu herkömmlichen Methoden verkürzt werden, während die Produktintegrität erhalten bleibt.
2. Technische Vorteile, die durch Prozessdaten gestützt werden
Die Implementierung eines industriellen Mikrowellenofens bietet messbare Verbesserungen in mehreren betrieblichen Kennzahlen:
Energieumwandlungseffizienz: Mikrowellensysteme wandeln 70–85% der elektrischen Energie in nützliche Wärme um, im Vergleich zu 30–40% für dampfbeheizte Luft Trockner.
Gleichmäßige Temperaturverteilung: Beseitigt kalte Stellen und Überhitzung. In keramischen Vorformen beträgt die Temperaturabweichung ≤ ±2°C über eine 1,2 m breite Bandbreite.
Selektive Erwärmung: Wasser absorbiert Mikrowellenenergie 10–20 Mal effizienter als trockene Feststoffe, wodurch unnötige Erwärmung von inerten Materialien verhindert wird.
Reduzierter Platzbedarf: Ein 100 kW Mikrowellentrocknungstunnel benötigt 70% weniger Fläche als eine vergleichbare Heißluftkonvektionslinie.
Niedrigere Ablehnungsraten nach der Verarbeitung: Konsistenter Feuchtigkeitsentzug reduziert Rissbildung in Keramiken und ungleichmäßiges Aushärten in Polymerverbunden um bis zu 15%.
Zusätzliche Vorteile umfassen sofortige Leistungsregelung, schnelle Inbetriebnahme (kein Vorheizen) und die Möglichkeit, im Vakuum oder kontrollierten Atmosphären zu arbeiten—kritisch für sauerstoffempfindliche pharmazeutische Zwischenprodukte.
3. Branchenspezifische Anwendungen und Ingenieurlösungen
Verschiedene Sektoren stellen einzigartige Anforderungen an Mikrowellentrocknungssysteme. Im Folgenden beschreiben wir vier wichtige Branchen, typische Schmerzpunkte und wie moderne kontinuierliche Mikrowellentrocknungssysteme diese lösen.
3.1 Lebensmittel- & Agrarverarbeitung
Produkte: Kräuter, Gewürze, Pasta, Obsttrester, Nüsse, Fertiggerichte. Schmerzpunkte: lange Verarbeitungszeiten führen zu mikrobiologischen Risiken; Oberflächenverkrustung verringert die Rehydrierungsfähigkeit. Die volumetrische Mikrowellentrocknung bewahrt Farbe, Aroma und bioaktive Verbindungen. Für Nussmischungen kann ein Hochleistungs-Mikrowellenofen Aflatoxin durch gleichzeitige thermische und nicht-thermische Effekte reduzieren. Fallbeispiel: Ein Gewürzverarbeiter reduzierte die Trocknungszeit von 8 Stunden (Tabletttrocknung) auf 25 Minuten bei gleichbleibendem Gehalt an flüchtigen Ölen ≥92%.
3.2 Fortschrittliche Keramiken & Feuerfeststoffe
Herausforderungen bei der Trocknung von keramischen Grünlingen: Feuchtigkeitsgradienten verursachen Verformungen und Mikrorisse. Mikrowellentechnologie, kombiniert mit Leistungsdichteprofilierung, gewährleistet eine gleichmäßige Wasserentfernung, selbst bei dickwandigen Teilen. Für Siliziumkarbid- und Aluminiumoxidkomponenten reduziert ein industrieller Mikrowellenofen die Trocknungsabfälle von 18% auf unter 4%, während der Energieverbrauch pro Tonne um 55% gesenkt wird.
3.3 Chemische & Katalysatorproduktion
Katalysatorpellets, Zeolithe und ausgefällte Pulver erfordern eine sanfte, aber gründliche Trocknung, um die Porenstruktur zu erhalten. Hybridsysteme, die Mikrowelle und Wirbelschicht Technologie kombinieren, erreichen nun eine Endfeuchte <0,2% ohne Agglomeration. Lösungsmittelrückgewinnungsmodule sind ebenfalls mit Mikrowellentrocknern für die geschlossene Verarbeitung organischer Lösungsmittel integriert.
3.4 Holz und Ingenieurholzprodukte
Traditionelle Ofentrocknung dauert Wochen und verursacht Rissbildung. Die Mikrowellenholzmodifikation (MWD) trocknet nicht nur, sondern erhöht auch die Permeabilität für die Aufnahme von Konservierungsmitteln. Der Einsatz eines industriellen Mikrowellenofens bei 50 mm Eichenbrettern reduziert die Trocknungszeit von 28 Tagen auf 72 Stunden, mit nahezu null Oberflächenrissen.
4. Überwindung technischer Hürden: Thermisches Durchbrennen & Lastanpassung
Trotz der Vorteile sieht sich industrielle Mikrowellentrocknung realen ingenieurtechnischen Herausforderungen gegenüber: thermisches Durchbrennen (lokale Überhitzung), Lastimpedanzanpassung und Lichtbogenbildung durch Metallverunreinigungen. Führende Hersteller wie Nasan haben proprietäre Lösungen für diese Probleme entwickelt, die einen robusten 24/7-Betrieb gewährleisten.
Dynamische Frequenzanpassung und Leistungsstufen: Echtzeitüberwachung der reflektierten Leistung und automatische Anpassung der Magnetron-Ausgangsleistung verhindert stehende Wellenmuster. Dies beseitigt Hotspots selbst bei heterogenen Lasten.
Abgeschirmtes Applikatordesign mit Drosselstrukturen: Leckagen unter 1 mW/cm², weit über den OSHA- und ICNIRP-Standards.
Hybride Energieverteilung: Die Kombination von Mikrowelle mit gezforced zirkuliert heißer Luft oder Infrarot stellt sicher, dass die letzte Trocknungsphase (hygroskopisch gebundenes Wasser) ohne Lichtbogenrisiken abgeschlossen wird.
Fortgeschrittene Prozesskontrolle (PLC + SCADA): Rezeptbasierte Trocknung mit Feuchtigkeitssensoren, IR-Temperatur Rückmeldung und automatischen Lastanpassungsnetzwerken.
Für Hochdurchsatzanlagen bietet Nasan modulare Tunnel mit getrennten Mikrowellenkammern an. Jede Kammer kann individuell gewartet werden, während die Produktion fortgesetzt wird, um die Betriebszeit zu maximieren. Ihre Designs beinhalten Anti-Arc-Elektrodengeometrie und mechanische Reinigungsmechanismen für Produkte mit klebrigen Rückständen.

5. Sicherheits-, Compliance- und Wartungsprotokolle
Jeder industrielle Mikrowellenofen muss den internationalen RF-Emissionsstandards (FCC Teil 18, IEC 60519-6) entsprechen. Wichtige Designprüfungen: Sicherheitsverriegelungssysteme an allen Zugangstüren, redundante Magnetron-Übertemperaturschutz und hermetische Wellenleiterdichtungen. Wartungsintervalle:
Wöchentliche Inspektion der Türdichtungen und Drosselrillen auf Ablagerungen.
Vierteljährliche Messung des Magnetron-Kathodenstroms und Austausch der Luftfilter.
Jährliche Kalibrierung der Temperatur- und Feuchtigkeitssensoren sowie Reinigung der Wellenleiter-Wasser-Dummy-Last.
Der Einsatz von vorausschauender Wartung mit Vibrationanalyse an Förderantrieben und Lagerbaugruppen kann ungeplante Ausfallzeiten verhindern. Nasan bietet Fern-Diagnosesupport und OEM-Ersatzteile für alle kritischen Komponenten, einschließlich Magnetronen, die von Toshiba und Muegge hergestellt werden.
6. Wirtschaftliche und Nachhaltigkeitsauswirkungen
Die Einführung der Mikrowellentrocknung trägt direkt zur Reduzierung der Scope 2-Emissionen bei. Für ein mittelständisches Chemiewerk, das 8 Tonnen/Tag an anorganischen Salzen verarbeitet, reduzierte der Wechsel zu einem industriellen Mikrowellenofen den jährlichen Erdgasverbrauch um 1,2 Millionen kWh, was 485 metrischen Tonnen CO₂ entspricht. Die Amortisationszeiten liegen typischerweise zwischen 12 und 24 Monaten, bedingt durch Einsparungen bei den Energiekosten und niedrigere Ausschussraten.
Darüber hinaus ermöglichen Mikrowellenprozesse die Trocknung bei niedrigen Temperaturen (≤60°C) für wärmeempfindliche Produkte wie Enzyme, Probiotika und bioaktive Extrakte, und eröffnen neue Produktlinien, die mit herkömmlichen Trocknern zuvor unerreichbar waren. Die präzise Feuchtigkeitskontrolle (±0,2% endgültiger MC) verbessert auch nachgelagerte Prozesse wie Mahlen, Granulieren und Tablettieren.
7. Kern-Spezifikationen und Größenrichtlinien
Bei der Spezifikation eines industriellen Mikrowellenofens sollten Sie diese Parameter berücksichtigen:
Mikrowellenleistung: 6 kW – 200 kW pro Modul (mehrere Module können kaskadiert werden).
Frequenzauswahl: 915 MHz für tiefere Eindringung (z.B. dickes Holz oder dichte Keramiken), 2,45 GHz für schnelleres Erhitzen von dünnen Schichten oder porösen Materialien.
Förderbreite / Kammergröße: 0,5 m bis 2,2 m; geeignet für Produktionsraten von 50–8000 kg/h.
Steuerarchitektur: Ethernet/IP, Profibus oder Modbus TCP für die Integration mit dem DCS der Anlage.
Es wird empfohlen, einen Freiraum- oder Lasttest durchzuführen. Renommierte Anbieter wie Nasan bieten Vor-Ort- oder Musterprüfungsdienste an, bei denen ihr laborskaliger Mikrowellentrockner verwendet wird, um das optimale Leistungsprofil und die Verweilzeit vor dem Kauf im Vollmaßstab zu bestimmen.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der typische Unterschied im Energieverbrauch zwischen einem
industriellen Mikrowellenofen und einem herkömmlichen gasbeheizten Trockner?
A1:
Für jedes Kilogramm entferntes Wasser verbraucht ein Gas-Konvektions-Trockner
ungefähr 4.200–5.000 kJ (unter Berücksichtigung von Effizienzverlusten). Ein industrieller Mikrowellenofen benötigt
typischerweise 1.300–1.800 kJ pro kg verdampftem Wasser, was 60–70% weniger Primärenergie entspricht. Wenn jedoch Strom aus fossilen Brennstoffen erzeugt wird, hängt der gesamte Kohlenstoffvergleich vom lokalen Strommix ab. Für Einrichtungen mit Verträgen über erneuerbare Energien bietet Mikrowelle den geringsten ökologischen Fußabdruck.
Q2: Kann ein industrieller Mikrowellenofen Produkte mit metallischen
Partikeln oder versiegelter Verpackung verarbeiten?
A2: Metallobjekte mit Abmessungen im
Bereich der halben Wellenlänge (etwa 6 cm bei 2,45 GHz) können Lichtbögen verursachen und
Schäden anrichten. Für Produkte, die feine metallische Zusatzstoffe enthalten (z. B. Metallpulver oder
Ferrite), werden spezielle Applikatoren mit reduzierter Feldstärke oder defokussierten
Wellenleitern verwendet. Für metallgefüllte Polymere wird hybrides Heizen (Mikrowelle + IR)
bei niedrigerer Leistungsdichte empfohlen. Das Ingenieurteam von Nasan entwirft maßgeschneiderte Applikatoren, um solche
Materialien sicher zu verarbeiten.
Q3: Was ist der maximal zulässige Feuchtigkeitsgehalt für effizientes
Mikrowellentrocknen?
A3: Der minimale Feuchtigkeitsgehalt hängt von den dielektrischen
Eigenschaften des Materials ab. Die meisten Produkte über 3% Feuchtigkeit koppeln effizient. Darunter
erfordert gebundenes Wasser höhere Feldstärken. Hybridsysteme, die eine
geringe Menge Dampf hinzufügen oder feuchte Luft wieder einführen, können das Koppeln in der
letzten Trocknungsphase verbessern. Im Allgemeinen kann der industrielle Mikrowellenofen mit einer Vakuumkammer oder Stickstoffspülung kombiniert
werden, um eine Koronentladung zu verhindern.
Q4: Wie kann ich validieren, dass mein Material während des Mikrowellentrocknens keine thermische
Laufkatastrophe erleben wird?
A4: Das Risiko einer thermischen Laufkatastrophe
steigt, wenn der dielektrische Verlustfaktor des Materials mit
der Temperatur stark ansteigt (z. B. bei bestimmten wässrigen Salzlösungen). Ein einfacher Test mit einer
Multimode-Mikrowellenhöhle und faseroptischer Thermometrie an drei Punkten kann
die thermische Reaktion kartieren. Das kostenlose Prozessvalidierungslabor von Nasan führt Messungen der dielektrischen Eigenschaften (unter Verwendung der Höhlenstörungstechnik)
durch und stellt einen Bericht über die thermische Stabilität zur Verfügung, der Leistungsanstiege oder gestaffelte
Magnetronfeuersequenzen empfiehlt.
Q5: Welche Wartung benötigt ein Hochleistungs-Industriemikrowellenofen?
A5: Routineaufgaben: Reinigung der Wellenleiter-Mikawindows (alle 500 Betriebsstunden), Austausch der Magnetron-Filament-Stromversorgungen (alle 8000–10000 Stunden) und Inspektion der Förderbandverfolgung. Darüber hinaus benötigen wassergekühlte Magnetrons eine geschlossene Kühlmittelüberwachung (Leitfähigkeit <20 µS/cm). Bei ordnungsgemäßer Wartung übersteigt die MTBF für einen modernen Industriemikrowellenofen 15.000 Stunden. Nasan bietet Serviceverträge an, die 24-Stunden-Remote-Diagnose und Vor-Ort-Nachkalibrierung umfassen.
Q6: Kann ich meinen bestehenden Heißlufttrockner auf Mikrowellen-Hybridtechnologie umrüsten?
A6: Ja. Viele Kunden fügen mikrowellentransparenten Abschnitte in bestehende Trocknungsanlagen ein. Typischerweise wird eine 6–12 Meter Zone mit modularen Mikrowellenköpfen über oder unter dem Band nachgerüstet. Dieser hybride Ansatz beschleunigt die Fallrate-Phase und reduziert die gesamte Verweildauer um 35–50%. Nasan bietet Nachrüstungsprüfungen für bestehende kontinuierliche Trockner einschließlich Tray-, Band- und Wirbelbettkonfigurationen an.
Bereit, Ihre Trocknungsanlage zu optimieren?
Egal, ob Sie hygroskopische Pulver, Verbundplatten, Holzwerkstoffe oder empfindliche Lebensmittelzutaten verarbeiten, ein Industriemikrowellenofen bietet wiederholbare Qualität, niedrigere Betriebskosten und eine schnellere Markteinführungszeit. Die Daten sind eindeutig: Der Übergang zu mikrowellenvolumetrischer Erwärmung erfüllt nicht nur Nachhaltigkeitsziele, sondern verbessert auch die Produktgleichmäßigkeit über das hinaus, was herkömmliche Systeme erreichen können.
Für eine gründliche technische Diskussion und eine individuelle Machbarkeitsstudie kontaktieren Sie das Ingenieurteam von Nasan. Geben Sie Ihr Materialprofil, die Zieldurchsatzmenge und die aktuellen Energiekosten an, um ein vorläufiges ROI-Modell zu erhalten. Fordern Sie ein Angebot oder einen Muster-Test mit dem industriellen Mikrowellen-Pilot-System an.
Send your inquiry now — include your drying capacity, moisture specifications, and product type. Our specialists will respond with a detailed proposal and process simulation results within 48 hours.
Inquiry form: Visit Nasan’s industrial drying solutions page to speak directly with an application engineer. For immediate technical questions, reference this article.