







Dehydrierte Obstprodukte – von Mangoscheiben bis Apfelringen – repräsentieren einen globalen Markt von 38 Milliarden Dollar, doch viele Verarbeiter kämpfen mit inkonsistenter Farbe, Nährstoffverlust und hohen Energiekosten. Ein industrieller Obsttrockner muss mehr tun, als Feuchtigkeit zu entfernen; er muss die Zellintegrität bewahren, enzymatische Bräunung minimieren und eine einheitliche finale Wasseraktivität (aw <0,55) erreichen. Dieser Leitfaden untersucht validierte Ingenieurprinzipien, häufige Fehlerbilder und wie moderne Geräte – einschließlich Nasan integrierter Systeme – reale Produktionsherausforderungen angehen.
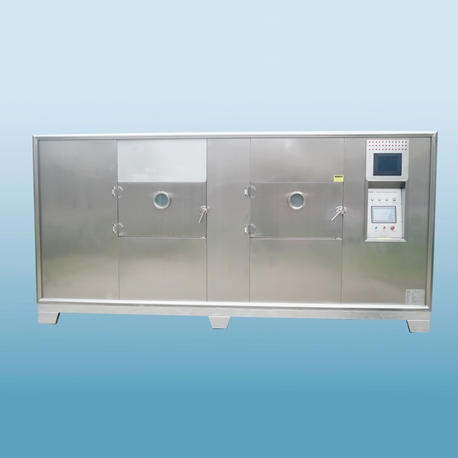
1. Physik der Obsttrocknung: Warum jede Ware ein einzigartiges Profil erfordert
Im Gegensatz zu Gemüse enthalten Früchte hohe Zuckergehalte (12–25% Frischgewicht) und hitzeempfindliche Vitamine. Ein generischer Obsttrockner ohne zonenspezifische Steuerung produziert oft eine lederartige Textur oder Rissbildung. Drei kritische Parameter definieren den Erfolg:
Glasübergangstemperatur (Tg): Zucker werden über Tg klebrig, was zu Agglomeration führt. Für Mango sollte die Produkttemperatur während der konstanten Rate unter 65°C gehalten werden.
Vitamin C-Retention: Der Abbau folgt einer Kinetik erster Ordnung; die Halbwertszeit bei 70°C beträgt nur 45 Minuten. Optimales Trocknen verwendet 55–60°C für hoch-ascorbische Früchte.
Enzymatische Bräunung (PPO-Aktivität): Wird durch Vorbehandlung (Dampfdämpfung oder sulfitefreies Eintauchen) vor dem Laden des Obsttrockners inaktiviert.
Branchendaten (2023) zeigen, dass ein mehrstufiger Obsttrockner mit fallender Feuchtigkeitskontrolle den Verlust von Ascorbinsäure von 42% auf 19% im Vergleich zu einstufigen Einheiten reduziert. Der Schlüssel liegt darin, den Taupunkt der Luft an die Feuchtigkeitsaufnahmeisotherme der Früchte anzupassen.
2. Kernkomponenten eines Hochleistungs-Obsttrockners
Zuverlässige Dehydrationslinien integrieren fünf Ingenieursubsysteme. Das Kompromittieren eines einzelnen reduziert die Ausbeute oder Qualität.
2.1 Luftstromverteilung & Plenum-Design
Eine gleichmäßige Geschwindigkeit über Tabletts oder Bänder verhindert Kanalisierung. Simulationen der Computational Fluid Dynamics (CFD) zeigen, dass ein gut gestaltetes Bandtrockner-Plenum eine Luftstromvariation von ±8% erreicht; schlechte Designs überschreiten ±25%, was zu einer Feuchtigkeitsheterogenität von bis zu 30% führt. Für zuckerreiche Früchte wie Feigen oder Datteln sollte eine niedrigere Luftgeschwindigkeit (1,2–1,8 m/s) verwendet werden, um die Migration von Oberflächenzucker zu vermeiden.
2.2 Integration von Wärmepumpen zur Energierückgewinnung
Geschlossene Wärmepumpen Trocknungssysteme zirkulieren 85% der Prozessluft und reduzieren den spezifischen Energieverbrauch (SEC) von 4,9 kWh/kg Wasser auf 2,4 kWh/kg. Ein Wärmepumpen-Obsttrockner ermöglicht auch eine präzise Taupunktkontrolle (10–25°C), die für die Aromarückhaltung in Beeren und Steinfrüchten entscheidend ist.
2.3 Automatisches Laden & Bandverfolgung
Bei kontinuierlichen Linien verursacht eine ungleichmäßige Betttiefe eine ungleichmäßige Trocknung. Laserbasierte Betttiefensensoren, die mit servogesteuerten Zuführern gekoppelt sind, halten eine Toleranz von ±2 mm über eine Breite von 2,4 m. Nasans Zuführsysteme umfassen Anti-Brücken-Rührwerke für klebrige gewürfelte Früchte.
3. Waren-spezifische Trocknungsprotokolle (Apfel, Mango, Banane, Beere)
Jede Fruchtart benötigt maßgeschneiderte Vorbehandlungen und Frucht trockner Einstellungen. Nachfolgend sind validierte Parameter aus Produktionsumgebungen aufgeführt.
Apfel (Würfel oder Ringe): Vorbehandlung: 1% Zitronensäurebad (2 Min), um Bräunung zu verhindern. Trocknung: 62°C für 4h, dann 55°C für 2h. Endfeuchte ≤5% w.b. Rehydrationsverhältnis 3.2:1.
Mango (Scheiben 6–8 mm): Blanchieren in 85°C Dampf für 90 Sek., um Pektin-Methylesterase zu inaktivieren. Trocknung: 60°C erste Zone, 55°C zweite Zone. Insgesamt 7–9h. Vermeiden Sie >65°C, um die Karamellisierung von Zucker zu verhindern.
Banane (4 mm Scheiben): Hoher Zuckergehalt (20%). Verwenden Sie eine niedrigere Luftgeschwindigkeit (1,0 m/s) und eine konstante Temperatur von 58°C. Fügen Sie 2% Calciumchlorid-Vorbad hinzu, um die Festigkeit zu erhalten. Trocknungszeit 10–12h.
Beeren (Blaubeere, Cranberry): Osmotische Vorbehandlung (50°Brix Saccharose-Lösung, 2h) reduziert die Trocknungszeit um 35%. Verwenden Sie dann 55°C mit 20% RH. End-aw 0.45–0.50.
Eine Studie aus dem Jahr 2022, die Multi-Zonen-Trocknungsprofile verglich, ergab, dass Temperaturprotokolle mit schrittweiser Absenkung (Start 5°C höher, dann reduzieren) die gesamte Trocknungszeit um 22% reduzieren und gleichzeitig die Farbretention im Vergleich zum Betrieb mit konstanter Temperatur verbessern.
4. Prozessvalidierung: Kritische Kontrollpunkte für die Fruchtqualität
Um die GlobalG.A.P. und BRC-Standards zu erfüllen, überwachen Sie diese sechs Parameter in Ihrem Frucht trockner Betrieb. Erfassen Sie Daten in 15-Minuten-Intervallen.
Vor-Trocknungsfeuchte-Homogenität: Proben Sie 10 Stück pro Charge; die Standardabweichung muss <1,5% w.b. betragen. Verwenden Sie NIR-Sortierung, falls erforderlich.
Zone 1 Eintrittstemperatur: Für Früchte mit Schalen (Trauben, Kirschen) beginnen Sie bei 50°C für 30 Min., um Hautrisse zu vermeiden.
Abluftrelative Luftfeuchtigkeit: Halten Sie 25–35% während der konstanten Phase. Unter 20% verursacht eine Fallhärtung; über 40% verlangsamt die Trocknung.
Produkt-Temperatur (Echtzeit): Verwenden Sie Infrarotsensoren am Gurt-Ausgang. Sollte für die meisten Früchte niemals 68°C überschreiten.
Endfeuchte nach Karl Fischer: Ziel ≤6% für lagerfähige Produkte (aw<0.55). Für mittlere Feuchtigkeit (15–18% für weiche Riegel) fügen Sie Kaliumsorbat hinzu.
Wasseraktivitätsmesser: Täglich kalibrieren. aw >0.65 erlaubt Schimmelwachstum (Aspergillus, Penicillium).
Fortschrittliche Linien integrieren jetzt automatisierte Feuchtigkeitsrückkopplungsschleifen, die die Gurtgeschwindigkeit innerhalb von 2 Minuten nach Erkennung einer Abweichung anpassen. Nasan bietet IoT-fähige Steuerungen mit prädiktiven Algorithmen, die die Feuchtigkeitsabweichung im Vergleich zum manuellen Betrieb um 63% reduzieren.
5. Energieeffizienz: Senkung der Betriebskosten pro Tonne getrockneter Früchte
Energie macht 30–45% der Betriebsausgaben für die Fruchttrocknung aus. Gemessene Strategien zur Reduzierung des Verbrauchs ohne Verlängerung der Trocknungszyklen umfassen:
Abluft-Rezirkulation: 50–70% der Abluft (immer noch bei 35–45°C) zurück zur Zufuhr rezirkulieren. Reduziert die Erwärmung der Frischluft um 38–50%. Amortisationszeit 8–10 Monate.
Variable Frequenzantriebe (VFDs) an allen Ventilatoren: Passen Sie den Luftstrom an die Echtzeit-Feuchtelast an. Erreichen Sie eine Reduzierung des Ventilatorstroms um 35%.
Solarthermische Vorwärmer: In sonnigen Klimazonen heizen Flachkollektoren die Zuluft von 20°C auf 45°C vor und sparen 11–14% der thermischen Energie.
Kondensatwärmerückgewinnung: Wenn Dampfschlangen verwendet werden, gewinnen Sie Flash-Dampf aus Fallen zurück, um Frischwasser zum Reinigen oder Blanchieren vorzuwärmen.
Dämmungsverbesserungen: Die Erhöhung der Wanddämmung von 50 mm auf 100 mm PIR-Schaum reduziert den Wärmeverlust um 60 %. Einfache Amortisation <12 Monate für den kontinuierlichen Betrieb.
Fallstudie: Ein thailändischer Mango-Verarbeiter hat auf eine Wärmepumpe Frucht trockner mit Abwärmerückgewinnung umgerüstet und den spezifischen Energieverbrauch von 5,3 auf 2,7 kWh/kg Wasser gesenkt, was jährliche Einsparungen von 112.000 $ bei den Stromkosten bedeutet. Nasan bietet kostenlose Energieaudits für bestehende Linien an.
6. Häufige Fehlermodi bei der Fruchtdehydration & Korrekturmaßnahmen
Sogar erfahrene Betreiber stoßen auf diese fünf technischen Probleme. Eine systematische Diagnose verhindert wiederkehrende Verluste.
Oberflächenbräunung ohne interne Garung: Typischerweise aufgrund unzureichender Vorbehandlung oder hoher Sauerstoffwerte in der Trockenkammer. Lösung: Fügen Sie ein Antibräunungsbad (Ascorbinsäure + Calciumchlorid) hinzu und reduzieren Sie die anfängliche Luftstromturbulenz.
Klebende Produktansammlung auf Bändern: Tritt bei zuckerhaltigen Früchten (Banane, Datteln) auf, wenn die Produkttemperatur Tg überschreitet. Reduzieren Sie die Zonentemperaturen um 4–6 °C und erhöhen Sie die Luftgeschwindigkeit leicht, um die Oberfläche zu kühlen.
Schimmel in versiegelten Verpackungen nach 2 Monaten: Zeigt an, dass der finale aw über 0,60 liegt oder dass Feuchtigkeitsmigration von dickeren Stücken stattfindet. Implementieren Sie eine Nachtrocknungsgleichgewicht (12 Stunden in einem Konditionierungsbehälter halten) vor der Verpackung.
Verlust von flüchtigem Aroma (flacher Geschmack): Wird durch hohe Abluftmengen mitgerissen. Reduzieren Sie die Öffnung des Abluftklappen von 40 % auf 25 % und erhöhen Sie das Umluftverhältnis. Für Premiumprodukte ziehen Sie die Aroma-Rückgewinnung durch Kondensation in Betracht.
Hohe Fines (Staub) in gewürfeltem Obst: Übergetrocknetes brüchiges Material. Der Austrittsfeuchtigkeitsgehalt sollte für gewürfelte Äpfel/Birnen 5–6 % betragen, nicht unter 4 %. Senken Sie die Temperatur in der Fallrate-Phase um 3 °C.
Persistente Durchsatzengpässe erfordern oft eine Neugestaltung der Luftstromverteilungsplatte oder ein Upgrade auf ein Mehrband-Kaskadendesign. Frucht trockner Nachrüstungen mit CFD-optimierten Plenums haben 18–25 % Kapazitätssteigerungen ohne zusätzliche Bodenfläche gezeigt.
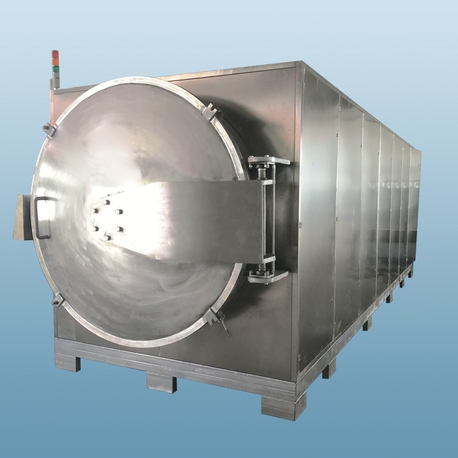
7. Auswahl zwischen Batch- und kontinuierlichen Frucht trocknern
Die Wahl hängt vom Produktionsvolumen, der Produktvielfalt und dem Investitionsbudget ab. Vergleichen Sie die wichtigsten Kennzahlen:
Batch Tabletttrockner: Ideal für 200–2000 kg/Tag, mehrere Fruchtarten, F&E. Niedrigere Anfangskosten (45.000 $–120.000 $), aber höhere Arbeitskosten pro kg.
Kontinuierliche Band Trockner: Für 3–30 metrische Tonnen/Tag. Einheitliche Qualität, geringere Arbeitskosten (0,5 Bediener pro Schicht). Kapital 350.000 $–1,8 Millionen $. Amortisation typischerweise 18–30 Monate.
Hybrid (halbkontinuierliche) Autotrockner: Mittelweg für 1,5–5 TPD. Reduzierte manuelle Handhabung im Vergleich zu Batch.
Hochvolumenverarbeiter profitieren von modularen Bandtrocknerkonfigurationen, die das Hinzufügen von Zonen ermöglichen, während der Durchsatz wächst. Nasan bietet maßgeschneiderte Technik für alle drei Typen, einschließlich schlüsselfertiger Installation und HACCP-Dokumentation.
8. Häufig gestellte Fragen zu Industriellen Frucht trocknern
Q1: Was ist die maximal empfohlene Produktbetttiefe für einen Apfelring-Frucht trockner?
A1: Für einen Obsttrockner mit Durchflussluft sollten Apfelringe eine Betttiefe von 45 mm nicht überschreiten. Tiefere Betten erzeugen einen Druckabfall >250 Pa, was den Luftstrom durch die unteren Schichten verringert. Für gewürfeltes Obst (12 mm Würfel) beträgt die maximale Tiefe 60 mm. Nasans Bettstandsensoren halten die optimale Tiefe automatisch.
Q2: Wie oft sollte ich die Wärmetauscherrohre in einem Obsttrockner reinigen, um die Effizienz aufrechtzuerhalten?
A2: Beim Obsttrocknen sammeln sich schnell Zucker und Staub an. Wöchentlich inspizieren; alle 200 Betriebsstunden mit warmem Wasser (40°C) und mildem alkalischen Reinigungsmittel reinigen. Vernachlässigung verringert den Wärmeübertragungskoeffizienten innerhalb von 6 Wochen um 25 %. Selbstreinigende Spulsysteme sind für Hochleistungsanlagen erhältlich.
Q3: Kann ich denselben Trockner sowohl für obst mit niedrigem Zuckergehalt (Apfel) als auch für obst mit hohem Zuckergehalt (Mango) verwenden, ohne dass es zu Geschmacksübertragungen kommt?
A3: Nicht empfohlen ohne eine vollständige Reinigung und Rücksetzung der Feuchtigkeitsparameter. Die flüchtigen Ester der Mango können sich auf den Bandoberflächen adsorbieren. Wenn unvermeidbar, planen Sie die Produktion: Zuerst Obst mit niedrigem Zuckergehalt verarbeiten, dann ein 2-stündiges Heißluftbacken (80°C) durchführen, bevor Sie zu Mango wechseln. Für zertifizierte Bio-Linien separate Obsttrockner-Bänder verwenden.
Q4: Wie lang ist die typische Amortisationszeit für die Nachrüstung einer Wärmepumpe an einen bestehenden elektrischen Widerstands-Obsttrockner?
A4: Die Nachrüstung eines Wärmepumpenmoduls an einen Obsttrockner kostet 40.000–70.000 USD für eine 2 TPD-Anlage. Bei 0,12 USD/kWh Strom und 4.000 Betriebsstunden/Jahr erreichen die Energieeinsparungen typischerweise 22.000–28.000 USD jährlich, was eine Amortisation von 18–26 Monaten ergibt. Viele Versorgungsunternehmen bieten Anreize für die Trocknung mit Wärmepumpen, wodurch sich die Amortisationszeit auf 14 Monate verkürzt.
Q5: Wie kann ich überprüfen, dass mein Obsttrockner ein mikrobiologisch sicheres Produkt ohne Überverarbeitung produziert?
A5: Führen Sie eine thermische Validierungsstudie durch: Platzieren Sie drahtlose Temperaturdatenlogger in Obststücken an der langsamsten Trocknungsstelle (Mitte der dicksten Stücke). Stellen Sie sicher, dass das Produkt 65°C für mindestens 10 Minuten erreicht, oder eine äquivalente Letalität (F0-Wert >1,5 für Salmonellen). Nasans Validierungsprotokoll umfasst eine 21-Punkte-Kartierung und regulatorische Berichterstattung.
Q6: Welchen Einfluss hat die Höhe auf die Leistung des Obsttrockners?
A6: In 2000 m Höhe sinkt die Luftdichte um 20 %, was die Wärmeübertragung und die Feuchtigkeitsaufnahme verringert. Um dies auszugleichen, erhöhen Sie den Luftvolumenstrom (höhere Lüfterdrehzahl) um 18–22 % und verlängern Sie die Trocknungszeit um 12–15 %. Alternativ können Sie einen Obsttrockner mit höheren statischen Drucklüftern spezifizieren. Nasan bietet höhenangepasste Designs für Standorte bis zu 3500 m an.
Datengetriebenes Obsttrocknen liefert Qualität und Marge
Die Rentabilität von getrocknetem Obst hängt von drei Hebeln ab: Energiekosten pro Kilogramm entferntem Wasser, Endproduktqualität (Farbe/Geschmack) und Durchsatz pro Quadratmeter. Durch die Implementierung von rohstoffspezifischen Trocknungsprofilen, Investitionen in Echtzeit-Feuchtigkeitskontrolle und die Annahme von Wärmepumpen- oder Zirkulationstechnologien können Verarbeiter die Betriebskosten um 22–30 % senken und gleichzeitig die USDA-Qualitätsstandards der Klasse A erreichen. Nasan industrielle Obsttrockner Lösungen kombinieren CFD-optimierten Luftstrom, modulare Wärmequellen und vorausschauende Wartung, um messbare Renditen zu liefern. Bewerten Sie Ihre aktuellen Trocknungskurven im Vergleich zu den oben genannten Benchmarks und planen Sie ein Prozessaudit, um spezifische Upgrade-Möglichkeiten zu identifizieren.