







Die globale Obstproduktion übersteigt jährlich 800 Millionen metrische Tonnen, dennoch liegen die Verluste nach der Ernte in vielen Lieferketten zwischen 20 % und 40 %. Ein erheblicher Teil dieses Abfalls entsteht, weil frisches Obst ein enges Zeitfenster für den Verkauf und den Verzehr hat. Die Dehydration bietet eine praktische Lösung. Ein industrieller Obsttrockner entfernt systematisch Feuchtigkeit und verlängert die Haltbarkeit von Tagen auf Monate, während der Nährwert erhalten bleibt. Für Verarbeiter, die große Mengen bearbeiten, beeinflusst die Wahl der Trocknungsgeräte direkt die Betriebsmargen, die Produktqualität und den Energieverbrauch. Diese Analyse untersucht die Ingenieurprinzipien, Energieabwägungen und Qualitätskontrollmaßnahmen, die effektives Obsttrocknen im großen Maßstab definieren.
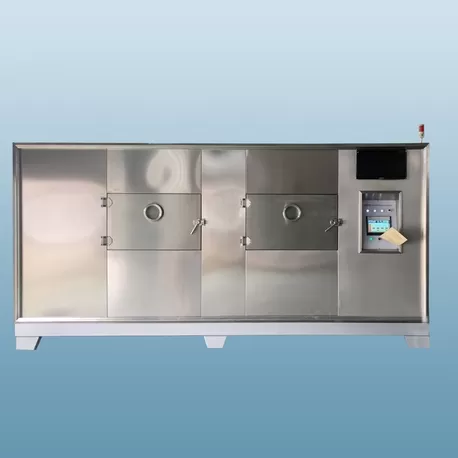
Trocknungsprinzipien und Wärme-Massen-Transfer in der Obstverarbeitung
Die Obsttrocknung umfasst simultanen Wärme- und Massenübergang. Wärmeenergie erhöht die Temperatur des Fruchtfleisches und steigert den Dampfdruck von Wasser in den Zellen. Die Feuchtigkeit wandert dann vom Inneren zur Oberfläche, wo sie in die umgebende Luft verdampft. Die Geschwindigkeit dieses Prozesses hängt von drei Variablen ab: Lufttemperatur, relative Luftfeuchtigkeit und Luftgeschwindigkeit über der Produktoberfläche.
In einem typischen industriellen Obsttrockner strömt erhitzte Luft durch ein Bett von Obststücken oder über Tabletts, die in einer Kammer angeordnet sind. Die Lufttemperatur reicht von 50 °C bis 80 °C, abhängig von der Obstsorte. Weichere Früchte wie Beeren benötigen niedrigere Temperaturen, um eine Rissbildung zu verhindern – ein Zustand, bei dem die Oberfläche zu schnell trocknet und Feuchtigkeit im Inneren einschließt. Festere Früchte wie Äpfel oder Mangos vertragen höhere Temperaturen ohne strukturelle Schäden.
Die Luftgeschwindigkeit spielt ebenfalls eine Rolle. Bei niedrigen Geschwindigkeiten wird die Grenzschicht der feuchten Luft, die an der Obstoberfläche angrenzt, gesättigt, was die Verdampfung verlangsamt. Eine Erhöhung der Luftgeschwindigkeit stört diese Schicht und verbessert die Trocknungsrate. Zu hohe Geschwindigkeiten können jedoch dazu führen, dass Obststücke umfallen oder abgerieben werden, was zu Produktverlusten führt. Ein gut gestalteter industrieller Obsttrockner balanciert diese Parameter durch einstellbare Luftstromsysteme und variabel drehende Ventilatoren.
Energiequellenvergleich für industrielle Obsttrockner
Der Energieverbrauch stellt die größten Betriebskosten für Obstdehydrationsanlagen dar. Die Wahl der Wärmequelle – Elektrizität, Erdgas, Wärmepumpen oder Biomasse – bestimmt sowohl die Kosten pro Kilogramm als auch den ökologischen Fußabdruck des Betriebs.
Elektrische Widerstandsheizung bietet präzise Temperaturkontrolle, hat jedoch in den meisten Regionen hohe Betriebskosten. Erdgasbetriebene Systeme bieten niedrigere Energiekosten pro Einheit Wärme, erfordern jedoch Abgasmanagement und CO₂-Überwachung. Wärmepumpen trockner haben wegen ihrer Energieeffizienz Aufmerksamkeit erregt. Ein Wärmepumpen industrieller Obsttrockner gewinnt latente Wärme aus der Abluft zurück und nutzt sie zur Vorwärmung der einströmenden Luft. Dieser geschlossene Kreislaufansatz kann den Energieverbrauch im Vergleich zu herkömmlichen elektrischen oder gasbetriebenen Systemen um 40 % bis 60 % senken. Der Kompromiss liegt in höheren Anschaffungskosten für die Geräte und komplexeren Wartungsverfahren.
Biomassebefeuerte Trockner sind in Regionen mit landwirtschaftlichen Abfällen – Reishülsen, Kokosnussschalen oder Holzspänen – die kostengünstig verfügbar sind, verbreitet. Diese Systeme erfordern zusätzliche Handhabungsgeräte und Ascheentfernung, bieten jedoch einen Weg zu niedrigeren Betriebskosten für Einrichtungen mit konstantem Zugang zu Biomasse-Rohstoffen. Bei der Auswahl einer Energiequelle müssen die Verarbeiter die lokalen Kraftstoffpreise, Emissionsvorschriften und die erwarteten jährlichen Betriebsstunden bewerten. Ein Trockner, der 24 Stunden am Tag, 300 Tage im Jahr betrieben wird, rechtfertigt eine höhere Kapitalinvestition in effiziente Technologie als ein saisoneller Betrieb, der nur während der Erntezeiten läuft.
Trocknungseinheitlichkeit und Qualitätsfaktoren des Produkts
Eine einheitliche Trocknung ist das wichtigste Qualitätsmerkmal in der Obstverarbeitung. Eine ungleichmäßige Feuchtigkeitsverteilung führt zu inkonsistenter Textur, Farbvariationen und verkürzter Haltbarkeit. Einige Stücke werden spröde und übergetrocknet, während andere zäh oder klebrig bleiben – Probleme, die Verpackung, Lagerung und Verbraucherakzeptanz beeinflussen.
Verschiedene Obstsorten zeigen unterschiedliche Trocknungskurven. Apfelscheiben trocknen relativ vorhersehbar, mit einer fallenden Rate, die sich über mehrere Stunden erstreckt. Mangostücke enthalten einen höheren Zuckergehalt, der die Wasseraktivität verringert und die Trocknungszeit verlängert. Bananenscheiben neigen dazu, zusammenzukleben, was regelmäßiges Wenden oder Fluidbettdesigns erfordert. Beeren wie Blaubeeren und Cranberries haben eine feste Haut, die die Feuchtigkeitsfreisetzung behindert; diese Früchte profitieren oft von einer kurzen Blanchierung oder Hautstichbehandlung vor dem Laden in den industriellen Frucht-Trockner.
Die Qualitätsüberwachung geht über den Feuchtigkeitsgehalt hinaus. Die Farbretention ist eine wichtige Kennzahl – Bräunungsreaktionen (enzymatisch und nicht-enzymatisch) beschleunigen sich über 60 °C. Sulfitbehandlungen oder Ascorbinsäurebäder können die Verfärbung verlangsamen, obwohl viele Käufer additivefreie Produkte bevorzugen. Die Nährstoffretention, insbesondere von Vitamin C und Polyphenolen, korreliert mit der Trocknungstemperatur und der Sauerstoffexposition. Niedrigere Trocknungstemperaturen erhalten mehr bioaktive Verbindungen, erfordern jedoch längere Verweilzeiten, was die Durchsatzkapazität verringert. Verarbeiter müssen diese Faktoren gegen Marktspezifikationen und Preisniveaus abwägen.
Betriebliche Herausforderungen bei der großflächigen Obsttrocknung
Die Skalierung der Obsttrocknung von Pilotchargen auf kontinuierliche industrielle Produktion bringt mehrere Herausforderungen mit sich, die in Labortests nicht offensichtlich sind.
Die Fallhärtung tritt auf, wenn die Oberflächenfeuchtigkeit schneller verdampft, als die interne Feuchtigkeit zur Oberfläche wandern kann. Die äußere Schicht schrumpft und bildet eine dichte Barriere, die Wasser im Inneren einschließt. Dieser Defekt führt zu einer harten, lederartigen Außenseite und einem feuchten, manchmal schimmelanfälligen Inneren. Abhilfen umfassen die Reduzierung der anfänglichen Trocknungstemperatur, die Erhöhung der Luftfeuchtigkeit während der ersten Trocknungsphase oder die Verwendung intermittierender Trocknungszyklen, die eine Umverteilung der Feuchtigkeit ermöglichen.
Die Farbveränderung bleibt ein hartnäckiges Problem bei dunkelhäutigen Früchten wie Aprikosen und Pfirsichen. Die Maillard-Reaktion und Karamellisierung erzeugen unerwünschte braune Pigmente bei erhöhten Temperaturen. Die kontrollierte Atmosphärentrocknung – unter Verwendung von Stickstoff oder reduziertem Sauerstoff – kann diese Reaktionen mildern, obwohl dies die Systemkomplexität erhöht. Für die meisten Betriebe bieten präzise Temperaturkontrolle und gleichmäßiger Luftstrom ausreichenden Farbschutz.
Mikrobielle Verderbnis stellt ein Risiko während der anfänglichen Trocknungsphase dar, wenn die Obstoberfläche noch feucht und warm ist. Luftgetragene Schimmelsporen können das Produkt kolonisieren, wenn Hygienemaßnahmen nicht strikt eingehalten werden. Ein industrieller Frucht-Trockner mit Edelstahl-Innenflächen, UV-Luftsterilisation und Überdruckluftstrom reduziert die Kontaminationsrisiken. Regelmäßige Reinigungspläne und Hygieneüberprüfungen sind für die Produktion von Lebensmitteln von entscheidender Bedeutung.
Die Klebrigkeit und Agglomeration betreffen zuckerreiche Früchte wie Feigen und Datteln. Diese Produkte erfordern entweder Bandtrockner mit Antihaftbeschichtungen oder regelmäßige mechanische Bewegung. Einige Verarbeiter behandeln klebrige Früchte mit einer leichten Beschichtung aus lebensmitteltauglicher Stärke oder Öl, um die Trennung der Stücke während des Trocknens aufrechtzuerhalten.
Automatisierung und Prozessüberwachungssysteme
Moderne Fruchtgetrocknungsanlagen verlassen sich auf Automatisierung, um die Konsistenz von Charge zu Charge aufrechtzuerhalten. Ein programmierbarer Logikcontroller (PLC) steuert die Temperaturvorgaben, die Luftgeschwindigkeit und die Trocknungszeit basierend auf produktspezifischen Rezepten. Sensoren, die an mehreren Punkten innerhalb der Trockenkammer platziert sind, liefern Echtzeit-Feedback zu Temperatur- und Feuchtigkeitsgradienten.
Die Datenprotokollierung ermöglicht Rückverfolgbarkeit – jede Charge trägt einen Nachweis über die Trocknungsparameter, Start- und Endzeiten sowie die Identifikation des Bedieners. Diese Dokumentation unterstützt Lebensmittelsicherheitszertifizierungen (BRC, IFS, HACCP) und ermöglicht es Prozessingenieuren, Rezepte für saisonale Schwankungen der Fruchtqualität anzupassen. Einige Systeme integrieren Nahinfrarot-(NIR)-Feuchtesensoren, die den Feuchtigkeitsgehalt inline messen und die Trocknungszeit automatisch anpassen, um die Zielendfeuchtigkeitswerte zu erreichen.
Automatisierung reduziert auch die Arbeitskosten und Bedienfehler. Ein einzelner Bediener kann mehrere Trocknungseinheiten von einem zentralen Bedienfeld aus überwachen, mit Alarmbenachrichtigungen für Temperaturabweichungen oder Gerätefehler. Für Anlagen, die mehrere Fruchttypen verarbeiten, ermöglicht die Rezeptspeicherung einen schnellen Wechsel – ein Bediener wählt „Mango“ oder „Apfel“ aus der Steueroberfläche aus, und das System lädt das entsprechende Trocknungsprofil. Diese Flexibilität ist besonders wertvoll für Vertrags-Trocknungsbetriebe, die unterschiedliche Kundenaufträge bearbeiten.
Nasan hat fortschrittliche Steuerungsarchitekturen in seine Trocknersysteme integriert, die eine Fernüberwachung und diagnostische Unterstützung ermöglichen. Der Ansatz des Unternehmens betont modulare Steuerungshardware, die Upgrades vereinfacht und die Ausfallzeiten während der Wartung reduziert.
Kapazitätsplanung und Durchsatzüberlegungen
Die Durchsatzkapazität – gemessen in Kilogramm frischer Früchte, die pro Stunde verarbeitet werden – bestimmt den erforderlichen Geräteskal. Batch-Trockner eignen sich für kleinere Betriebe oder solche, die mehrere Fruchttypen mit unterschiedlichen Trocknungszeiten verarbeiten. Kontinuierliche Trockner, wie z. B. Förderbandkonstruktionen, erreichen einen höheren Durchsatz und werden für Produkte mit hohem Volumen und Einzelprodukten bevorzugt.
Ein Batch industrieller Frucht-Trockner mit einer Kapazität von 1.000 kg frischer Früchte benötigt typischerweise 10 bis 18 Stunden, um einen Trocknungszyklus abzuschließen, abhängig vom Fruchttyp und der endgültigen Feuchtigkeitsspezifikation. Der jährliche Durchsatz hängt somit von der Anzahl der Zyklen pro Woche ab. Kontinuierliche Trockner hingegen verarbeiten Früchte kontinuierlich, mit Verweilzeiten von 3 bis 8 Stunden. Für einen Betrieb, der täglich 5 metrische Tonnen frischer Mangos verarbeitet, wäre ein kontinuierliches System mit einer Zuführrate von 3 Tonnen/Stunde geeignet.
Die Fruchtvorbereitung beeinflusst ebenfalls die Trocknerkapazität. Die Schnittdicke, die Schalenentfernung und das Entsteinen wirken sich alle auf die Trocknungslast aus. Dünnere Scheiben trocknen schneller, erfordern jedoch eine sorgfältigere Handhabung, um Bruch zu vermeiden. Ein umfassender Kapazitätsplan berücksichtigt die Ertragsverluste bei der Vorbereitung (typischerweise 10 % bis 30 % für das Schälen und Entkernen) und das Verhältnis der Feuchtigkeitsreduktion – frische Früchte mit 85 % Feuchtigkeit erfordern die Entfernung von etwa 6 kg Wasser pro 7 kg frischer Früchte, um 15 % Endfeuchtigkeit zu erreichen.
Saisonale Schwankungen im Fruchtangebot beeinflussen die Gerätegröße. Ein Trockner, der für die Haupternte dimensioniert ist, kann in der Nebensaison mit reduzierter Kapazität arbeiten, was die Kosteneffizienz beeinträchtigt. Einige Verarbeiter gehen damit um, indem sie mehrere Fruchttypen über verschiedene Jahreszeiten hinweg trocknen oder ein Pufferspeichersystem für frische Früchte vor dem Trocknen integrieren.

Wartung und Langlebigkeit der Ausrüstung
Industrielle Trocknungsgeräte arbeiten in einer anspruchsvollen Umgebung—hohen Temperaturen, variabler Luftfeuchtigkeit und Fruchtsäuren, die ungeschützte Oberflächen korrodieren können. Präventive Wartungspläne sind nicht optional; sie sind notwendig für konsistente Leistung und Sicherheit.
Wichtige Wartungsaufgaben umfassen die Reinigung von Wärmetauschern (die Staub und Fruchtreste ansammeln), die Inspektion von Lüfterriemen und Lagern sowie die Kalibrierung von Temperatur- und Feuchtigkeitssensoren. Luftfilter müssen in regelmäßigen Abständen ersetzt oder gereinigt werden—verstopfte Filter reduzieren den Luftstrom, erhöhen die Trocknungszeit und den Energieverbrauch. Bei Wärmepumpentrocknern folgen Überprüfungen des Kältemittelstands und Ölwechsel des Kompressors den vom Hersteller empfohlenen Intervallen.
Fruchtsäuren, insbesondere Zitronensäure und Apfelsäure, können im Laufe der Zeit Aluminiumkomponenten angreifen. Nasan spezifiziert lebensmittelechten Edelstahl (304 oder 316L) für alle produktberührenden Oberflächen und Innenkammerverkleidungen. Diese Materialauswahl widersteht Lochkorrosion und erleichtert die Sanierung. Das Unternehmen stellt auch Wartungsdokumentationen und Ersatzteilkits zur Verfügung, die häufig ersetzte Teile wie Heizelemente, Temperaturfühler und Türdichtungen abdecken.
Proaktive Wartung reduziert ungeplante Ausfallzeiten—eine Stunde ungeplanter Stillstand bei einem großen kontinuierlichen Trockner kann Hunderte von Kilogramm verlorener Produktion bedeuten. Viele Anlagen übernehmen Zustandsüberwachungsansätze, indem sie Vibrationsanalysen an Ventilatoren und Gebläsen sowie Wärmebildaufnahmen an elektrischen Verbindungen verwenden, um sich entwickelnde Probleme zu erkennen, bevor sie zu Ausfällen führen.
Häufig gestellte Fragen
Q1: Wie lang ist die typische Amortisationszeit für einen industriellen Frucht
trockner?
A1: Die Amortisationszeiten liegen zwischen 18 und 36 Monaten, abhängig von
Durchsatz, Energiekosten und Produktwert. Ein Trockner, der hochpreisige getrocknete
Früchte (wie biologische Mango oder Ananas) verarbeitet, erreicht oft die Amortisation
am kürzeren Ende dieses Spektrums. Die Berechnung sollte die Investitionskosten,
Installation, Energieverbrauch, Wartung und die Einnahmenprämie für getrocknete
gegenüber frischen Produkten berücksichtigen. Ein detailliertes Finanzmodell, das
lokale Stromtarife und die erwarteten jährlichen Betriebsstunden einbezieht, liefert die
genaueste Schätzung.
Q2: Wie schneidet ein industrieller Frucht trockner im Vergleich zum
Sonnentrocknen hinsichtlich der Produktqualität ab?
A2: Das Sonnentrocknen
beruht auf den Umgebungswetterbedingungen, die unvorhersehbar und stark variieren.
Das Trocknen im Freien führt zu Kontaminationen durch Staub, Insekten und Vögel, und
UV-Exposition degradiert Farbe und Nährstoffe. Ein industrieller Frucht trockner bietet
kontrollierte Temperatur, Luftfeuchtigkeit und Luftstrom, was eine konsistente Farbe,
Geschmack und mikrobiologische Sicherheit produziert. Das Sonnentrocknen erfordert
außerdem umfangreiche Arbeitskraft für das Wenden und Schützen der Früchte, während
mechanisches Trocknen die manuelle Handhabung reduziert. Der Hauptvorteil des
Sonnentrocknens ist die niedrige Investitionskosten; jedoch überwiegen die
Qualitäts- und Hygienemängel oft diesen Vorteil für kommerzielle Betriebe.
Q3: Kann der gleiche Trockner verschiedene Obstsorten ohne
Kreuzkontamination verarbeiten?
A3: Ja, mit geeigneten Reinigungsprotokollen und
Rezeptmanagement. Zwischen den Chargen sollte die Trockenkammer gereinigt und
desinfiziert werden, um verbleibende Zucker und Obstpartikel zu entfernen, die Schimmel
oder Bakterien beherbergen könnten. Effektive Reinigung umfasst das Entfernen von
Tabletts oder Bändern, das Waschen mit lebensmittelechten Reinigungsmitteln und das
Abspülen mit trinkbarem Wasser. Das Trocknen bei hohen Temperaturen (über 70°C) für
einen kurzen Zyklus nach der Reinigung hilft, mikrobielle Kontaminanten zu beseitigen.
Für das Management von Allergenen – zum Beispiel das Trocknen von Mangos nach
Baumnüssen – sind separate Geräte oder spezielle Produktionslinien ratsam, abhängig von
den gesetzlichen Anforderungen.
Q4: Welchen endgültigen Feuchtigkeitsgehalt sollte ich für
getrocknete Früchte anstreben?
A4: Der Ziel-Feuchtigkeitsgehalt hängt von der
Obstsorte und der beabsichtigten Anwendung ab. Für ganze getrocknete Früchte, die als
Snacks konsumiert werden, sind 15% bis 20% Feuchtigkeit üblich, was eine
geschmeidige Textur und eine verlängerte Haltbarkeit bietet. Für Obstpulver oder
Zutaten, die beim Backen und in der Süßwarenherstellung verwendet werden, ist eine
Feuchtigkeit unter 5% notwendig, um Verklumpungen zu verhindern und fließfähige
Eigenschaften sicherzustellen. Obst mit mittlerem Feuchtigkeitsgehalt (20% bis 25%)
wird in Frucht-Riegeln und Füllungen verwendet; diese Produkte benötigen
Feuchthaltemittel oder spezielle Verpackungen, um die Wasseraktivität zu kontrollieren.
Die Wasseraktivität (aw) unter 0,65 verhindert im Allgemeinen Schimmel- und
Bakterienwachstum, unabhängig vom genauen Feuchtigkeitsprozentsatz.
Q5: Wie beeinflusst die Höhe die
Leistung industrieller Obsttrockner?
A5: In höheren Lagen nimmt die
Luftdichte ab, was die Wärmeübertragungsfähigkeit der Luft verringert. Dies senkt die
Trocknungsrate bei gegebener Luftgeschwindigkeit und Temperatur. Für Anlagen über
1.000 Meter kompensieren die Designer, indem sie die Luftgeschwindigkeit erhöhen, die
Trocknungstemperatur leicht anheben oder die Verweildauer verlängern. Der
Siedepunkt von Wasser sinkt ebenfalls mit der Höhe, was die Dynamik der
Feuchtigkeitsevaporation beeinflussen kann. Bei der Installation eines industriellen
Obsttrockners an Hochlagestandorten ist es ratsam, den Hersteller zu konsultieren, um
die Gerätespezifikationen anzupassen – die Auswahl der Ventilatoren, die
Heizungsgröße und die Steuerungsalgorithmen müssen möglicherweise modifiziert werden,
um den Durchsatz und die Produktqualität aufrechtzuerhalten.
Q6: Was sind die Anzeichen dafür, dass ein
industrieller Obsttrockner gewartet werden muss?
A6: Mehrere Indikatoren deuten
darauf hin, dass Wartung erforderlich ist: verlängerte Trocknungszeit für die gleiche
Chargengröße, höherer Energieverbrauch pro Kilogramm Produkt, ungewöhnliche Geräusche
von Ventilatoren oder Motoren, Temperaturschwankungen, die häufige manuelle
Anpassungen erfordern, und sichtbare Korrosion oder Ablagerungen auf Heizflächen.
Ein konsistenter Anstieg der Trocknungszeit um 10% oder mehr, ohne Änderungen in der
Obstqualität oder der Ladegröße, signalisiert typischerweise, dass Wärmetauscher
gereinigt werden müssen oder dass der Luftstrom eingeschränkt ist. Die regelmäßige
Überwachung dieser Parameter ermöglicht eine proaktive Planung der Wartung, um
kostspielige Notfallreparaturen zu vermeiden.
Für Anfragen zu industriellen Obsttrockner Spezifikationen, Kapazitätsplanung oder Preisgestaltung für Ihre Verarbeitungslinie kontaktieren Sie das Ingenieurteam von Nasan mit Angaben zu Ihren Obstsorten, Durchsatzanforderungen und der Energieverfügbarkeit am Standort. Das Unternehmen bietet maßgeschneiderte Lösungen und technische Dokumentationen zur Unterstützung einer informierten Geräteeinwahl.