







Die Schnittstelle zwischen Mikrowellen-Dielektrikheizung und Vakuumdruckreduktion hat die Trocknungsstandards für thermolabile Materialien neu definiert. Vakuum-Mikrowellentrocknung funktioniert nach einem besonderen Prinzip: Mikrowellenenergie erzeugt volumetrische Erwärmung innerhalb der Produktmatrix, während die Vakuumumgebung den Siedepunkt von Wasser senkt, was eine schnelle Feuchtigkeitsentfernung bei reduzierten Temperaturen ermöglicht. Dieser doppelte Mechanismus adressiert einen grundlegenden Widerspruch in der konventionellen Trocknung – den Kompromiss zwischen Trocknungsgeschwindigkeit und Produktqualität. Für Industrien, die mit Enzymen, Probiotika, Vitaminen und botanischen Wirkstoffen umgehen, bietet diese Technologie einen Weg, die molekulare Integrität zu bewahren und gleichzeitig eine kommerzielle Durchsatzrate zu erreichen.
Diese Analyse untersucht fünf industrielle Bereiche, in denen die Vakuum-Mikrowellentrocknung messbare Vorteile gegenüber konvektiven, leitenden oder Gefriertrocknungsmethoden gezeigt hat. Jede Anwendung offenbart ein spezifisches Zusammenspiel zwischen Materialeigenschaften, Prozessparametern und Gerätekonfiguration. Die Diskussion stützt sich auf etablierte Prinzipien des dielektrischen Verlusts, des Dampfdruckmanagements und der Wärme-Masse-Transfer-Kopplung und bietet einen Rahmen für Prozessingenieure, die diese Trocknungsmodalität bewerten.
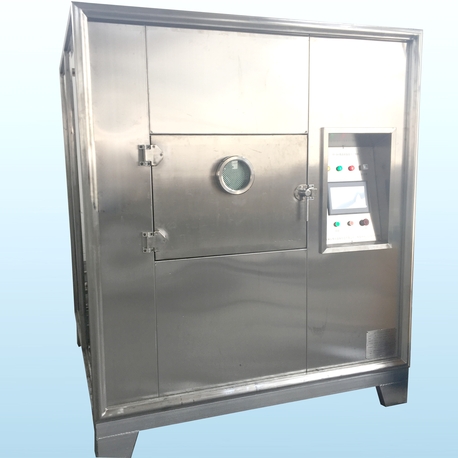
1. Trocknung von pharmazeutischen Zwischenprodukten und APIs
Aktive pharmazeutische Inhaltsstoffe (APIs) und synthetische Zwischenprodukte weisen häufig thermische Empfindlichkeit aufgrund labiler funktioneller Gruppen, Hydratbildungsneigungen oder polymorpher Übergänge auf. Konventionelles Tablettentrocknen setzt diese Materialien über längere Zeit hohen Temperaturen aus, oft über 60 °C für 12–24 Stunden, Bedingungen, die Abbauwege wie Oxidation, Hydrolyse oder Racemisierung beschleunigen. Vakuum-Mikrowellentrocknung reduziert sowohl die Zeit- als auch die Temperaturexposition: Trocknungszyklen von 1–4 Stunden bei Produkttemperaturen zwischen 30 °C und 50 °C sind typisch, mit Feuchtigkeitsgehaltsreduktionen von 30–40 % auf unter 2 % erreichbar.
Der Mechanismus hinter dieser Leistung liegt in der volumetrischen Erwärmung, die für Mikrowellen charakteristisch ist. Im Gegensatz zum konvektiven Wärmeübergang, der auf thermischen Gradienten von der Oberfläche nach innen beruht, koppelt Mikrowellenenergie direkt mit polaren Wassermolekülen im gesamten Materialvolumen. Dies verursacht die interne Dampferzeugung, die die Feuchtigkeit zur Oberfläche treibt, wo sie vom Vakuumsystem entfernt wird. Die resultierenden Trocknungskinetiken sind erheblich schneller, was die Verweilzeit bei erhöhten Temperaturen minimiert. Für hygroskopische oder schersensible Verbindungen bedeutet dies eine höhere Restpotenz und weniger Abbauprodukte.
Prozesskontrollparameter für pharmazeutische Anwendungen
Eine präzise Kontrolle über die Mikrowellenleistungsdichte und den Vakuumgrad ist entscheidend, um lokales Überhitzen oder Sieden zu verhindern. Die Leistungsdichte – ausgedrückt in Watt pro Gramm Produkt – muss auf die dielektrischen Eigenschaften und die spezifische Wärmekapazität des Materials kalibriert werden. Übermäßige Leistung führt zu thermischem Durchbrennen, bei dem lokale heiße Stellen zu Produktverkokung oder -schmelzung führen. Der Vakuumgrad bestimmt den Siedepunkt von Wasser; bei 50–100 mbar absolutem Druck verdampft Wasser bei 30–40 °C und bietet eine erhebliche Sicherheitsmarge für wärmelabile Verbindungen. Die Inline-Temperaturmessung mit Faseroptik-Sensoren oder Infrarot-Pyrometrie ermöglicht eine Echtzeit-Rückkopplungssteuerung, die die Produkttemperatur während des gesamten Trocknungszyklus innerhalb von ±2 °C des Sollwerts hält.
Die Batch-Einheitlichkeit stellt einen weiteren Gesichtspunkt dar. Die Mikrowellenfeldverteilung innerhalb der Kammer muss homogen sein, um eine gleichmäßige Erwärmung aller Produktbehälter zu gewährleisten. Drehbare Drehteller oder Modulatoren verbessern die Feldgleichmäßigkeit, während Mikrowellenquellen mit variabler Frequenz eine dynamische Anpassung der Frequenz ermöglichen, um sich ändernden dielektrischen Eigenschaften gerecht zu werden, während der Feuchtigkeitsgehalt abnimmt. Diese technischen Merkmale sind in kommerziell erhältlichen Systemen von Herstellern wie Nasan integriert, deren Gerätekonstruktionen Feldsimulation und Leistungsoptimierung zur Gewährleistung konsistenter Batch-Ergebnisse beinhalten.
2. Botanische Extrakte und Kräuterkonzentrate
Botanische Extrakte – einschließlich derjenigen aus Heilpflanzen, Adaptogenen und kulinarischen Kräutern – enthalten eine komplexe Matrix aus Polysacchariden, Flavonoiden, phenolischen Säuren und ätherischen Ölen. Diese Bestandteile sind während des Trocknungsprozesses anfällig für Abbau, wobei die Verluste im gesamten phenolischen Gehalt (TPC) und der antioxidativen Aktivität häufig 30 % bei Heißlufttrocknung überschreiten. Vakuum-Mikrowellentrocknung bewahrt diese Phytochemikalien durch eine Kombination aus niedriger Temperatur und kurzer Verweilzeit. Vergleichsstudien haben gezeigt, dass die Gesamtflavonoidretention in vakuum-mikrowellengetrockneten Extrakten 90 % übersteigt, im Vergleich zu 65–75 % bei konventioneller Lufttrocknung bei 60 °C.
Die Erhaltung von ätherischen Ölen ist besonders kritisch für botanische Anwendungen. Monoterpene und Sesquiterpene sind bei Temperaturen über 40 °C flüchtig, und ihr Verlust während des Trocknens verringert direkt die Produktpotenz und das Aromaprofil. Der reduzierte Siedepunkt unter Vakuum ermöglicht die Verdampfung von Öl bei niedrigeren Temperaturen, aber eine sorgfältige Vakuumkontrolle verhindert übermäßige Verluste. Die Prozessoptimierung umfasst das Gleichgewicht der Mikrowellenleistung zur Förderung der Wasserentfernung, während das Vakuumniveau ausreichend niedrig gehalten wird, um flüchtige Fraktionen zu erhalten. Ein gestuftes Druckprofil – beginnend bei einem moderaten Vakuum (150 mbar) und allmählicher Reduzierung auf 50 mbar – wurde eingesetzt, um sowohl eine effektive Dehydration als auch eine Erhaltung der ätherischen Öle zu erreichen.
Farb- und Rehydrations Eigenschaften
Die Farb-Stabilität dient als visuelles Indikator für die Produktqualität. Der Abbau von Chlorophyll und Maillard-Reaktionsprodukten wird unter vakuum-mikrowellen Bedingungen minimiert, was zu getrockneten Extrakten führt, die die natürlichen grünen oder braunen Farbtöne des frischen Materials beibehalten. Auch die Rehydrationskinetik verbessert sich: Die poröse Struktur, die während der schnellen Dampferzeugung entsteht, erleichtert die schnelle Wasseraufnahme, wenn das getrocknete Produkt rehydriert wird. Diese Eigenschaft wird besonders geschätzt in botanischen Rohstoffen, die für Getränke-, Ergänzungs- oder kosmetische Formulierungen bestimmt sind, wo Dispersions- und Löslichkeitseigenschaften die Leistung des Endprodukts beeinflussen.
Nasan bietet Vakuum-Mikrowellensysteme mit programmierbaren Trocknungsprofilen an, die die unterschiedliche Zusammensetzung botanischer Chargen berücksichtigen, sodass Hersteller eine konsistente Extraktqualität über Ernten und saisonale Variationen hinweg aufrechterhalten können.
3. Probiotische Kulturen und Enzympräparate
Probiotische Mikroorganismen – Lactobacillus, Bifidobacterium und Bacillus-Stämme – erfordern eine sorgfältige Dehydration, um die Lebensfähigkeit während der Lagerung und der anschließenden Formulierung aufrechtzuerhalten. Gefriertrocknung (Lyophilisation) ist die konventionelle Methode zur Stabilisierung von Probiotika, aber die langen Verarbeitungszeiten (oft 24–48 Stunden) und der hohe Energieverbrauch haben die Erforschung alternativer Technologien angeregt. Vakuum-Mikrowellentrocknung bietet eine überzeugende Alternative: Trocknungszeiten von 2–6 Stunden bei Produkttemperaturen unter 40 °C haben Lebensfähigkeitsraten von über 80 % ergeben, vergleichbar mit gefriergetrockneten Kontrollen.
Der Schutzmechanismus umfasst die schnelle Feuchtigkeitsentfernung, bevor Zellschäden auftreten können. Während der herkömmlichen Trocknung erfahren Zellen eine verlängerte osmotische Belastung, die zu Membranschäden und Proteinveränderungen führt. Die volumetrische Erwärmung und die beschleunigte Kinetik der Vakuum-Mikrowellen-Dehydration reduzieren diese Stressphase, sodass die Zellen während des Trocknungsübergangs in einem lebensfähigen Zustand bleiben. Die Zugabe von Kryoprotektiva – wie Saccharose, Trehalose oder Magermilch – verbessert das Überleben weiter, indem sie Membranlipide und intrazelluläre Proteine während des Dehydrationsprozesses stabilisieren.
Erhaltung der Enzymaktivität
Enzympräparate – Proteasen, Amylasen, Lipasen und Cellulasen – profitieren ebenfalls von reduzierter thermischer Belastung. Die enzymatische Aktivität ist direkt mit der nativen Proteinstruktur korreliert; Temperaturen über 50 °C führen typischerweise zu irreversibler Denaturierung. Die Vakuum-Mikrowellen-Dehydration hält die Produkttemperaturen im Bereich von 30–45 °C und bewahrt die spezifische Aktivität. In industriellen Anwendungen werden getrocknete Enzymkonzentrate aufgrund ihrer Stabilität, Transportwirtschaftlichkeit und einfachen Dosierung bevorzugt. Das Trocknen mit Mikrowellen-Vakuum-Technologie produziert rieselfähige Pulver mit Partikelgrößen, die für die direkte Kompression oder Kapselung geeignet sind.
Die Auswahl der Trocknungsparameter hängt von der thermischen Toleranz des Organismus oder Enzyms ab. Für besonders empfindliche Stämme kann die Mikrowellenleistung gepulst angewendet werden – intermittierende Ein/Aus-Zyklen –, um eine thermische Entspannung zu ermöglichen und eine kumulative Wärmeansammlung zu verhindern. Die Echtzeit-Feuchtesensorik über Nahinfrarot (NIR) Spektroskopie ermöglicht die Bestimmung des Endpunkts und verhindert eine Übertrocknung, die die Zellviabilität oder Enzymaktivität gefährden könnte.
4. Produktion von Obst- und Gemüsepulver
Die Obst- und Gemüseverarbeitungsindustrie steht vor anhaltenden Herausforderungen bei der Herstellung von Pulvern mit hohem Nährwert, guter Fließfähigkeit und verlängerter Haltbarkeit. Die Heißlufttrocknung von Früchten wie Beeren, Mangos oder Tomaten führt zu erheblichen Verlusten an Vitaminen (insbesondere Vitamin C und B-Vitaminen) und Anthocyanin-Pigmenten. Die Vakuum-Mikrowellen-Dehydration bewahrt diese Nährstoffbestandteile und erreicht gleichzeitig den niedrigen Feuchtigkeitsgehalt (<5%), der für mikrobielle Stabilität und verlängerte Haltbarkeit erforderlich ist.
Qualitätsparameter in der Produktion von Obstpulver umfassen Hygroskopizität, Partikelgrößenverteilung und Schüttdichte. Die Schäumungseigenschaften bestimmter Obstpürees – aufgrund des Pektin-Gehalts – können durch Vakuum Mikrowellentrocknung gesteuert werden, wodurch poröse, leicht rehydratierbare Pulver mit niedriger Schüttdichte entstehen. Dieses Merkmal ist vorteilhaft für pulverisierte Getränkemischungen, bei denen eine schnelle Auflösung eine Kundenerwartung ist. Die reduzierte Temperatur bewahrt auch flüchtige Aromastoffe und erhält die natürlichen fruchtigen Noten, die oft bei Sprühtrocknungs- oder Trommeltrocknungsprozessen verloren gehen.
Nutzung von Gemüse- und Pflanzenrückständen
Über die primären Obstprodukte hinaus bietet die Vakuum-Mikrowellen-Dehydration Möglichkeiten zur Verwertung von Verarbeitungsrückständen. Trester, Schalen und Samen enthalten wertvolle Fasern, Polyphenole und ätherische Öle, die derzeit untergenutzt werden. Das Trocknen dieser Rückstände auf stabilen Feuchtigkeitsgehalt ermöglicht ihre Integration in funktionelle Lebensmittelzutaten, Nahrungsergänzungsmittel oder Tierfutter. Die Vielseitigkeit der Vakuum-Mikrowellentechnik – die unterschiedliche Partikelgrößen und Feuchtigkeitsgehalte aufnehmen kann – unterstützt diese Abfall-zu-Wert-Umwandlung und trägt zu nachhaltigeren Produktionsmodellen bei.
Die Prozessentwicklung für Anwendungen mit Obst und Gemüse umfasst häufig die Optimierung der Probenbeladungsdichte und der Geometrie der Behälter. Einheitliche Schichten mit einer Dicke von 20–30 mm sind typisch, wobei die Mikrowellenleistung moduliert wird, um stabile Verdampfungsraten aufrechtzuerhalten. Das Design des Kondensators spielt eine Rolle bei der Systemleistung: Eine effiziente Lösungsmittelrückgewinnung reduziert die Last der Vakuumpumpe und ermöglicht die Sammlung von Destillaten zur potenziellen Rückgewinnung von Aromen oder Nährstoffen.
5. Feine Chemikalien und Spezialpolymer-Trocknung
Die Synthese feiner Chemikalien produziert häufig nasse Kuchen, Niederschläge oder harzartige Materialien, die getrocknet werden müssen, um fließfähige Pulver oder Granulate zu erhalten. Viele dieser Verbindungen—wie Katalysatoren, Initiatoren, Vernetzungsmittel und Stabilisatoren—sind empfindlich gegenüber Sauerstoff, Feuchtigkeit oder Wärme. Die Vakuum-Mikrowellen-Dehydration bietet eine geschlossene Systemumgebung mit der Fähigkeit zur Inertgas-Spülung, um die Sauerstoffempfindlichkeit zu berücksichtigen. Die reduzierte Temperatur verhindert vorzeitige Polymerisation, Zersetzung oder Farbbildung.
Spezialpolymere—einschließlich Polyelektrolyte, Hydrogels und biologisch abbaubare Polyester—stellen aufgrund ihrer hohen Affinität zu Wasser und der Neigung, gummiartige oder glasartige Zustände während der Dehydration zu bilden, Herausforderungen bei der Trocknung dar. Die volumetrische Heizcharakteristik von Mikrowellen erleichtert die Feuchtigkeitsentfernung selbst aus dichten oder viskosen Matrizen, die sich gegen konvektive Trocknung widersetzen würden. Das Erreichen der Glasübergangstemperatur (Tg) ist wichtig; das Trocknen über Tg kann Klebrigkeit und Agglomeration verursachen, während das Trocknen unter Tg eine verlängerte Verarbeitung erfordert. Die Vakuum-Mikrowellen-Trocknung ermöglicht den Betrieb unter Tg für die meisten Polymere und bewahrt die partikuläre Morphologie.
Entfernung von Lösungsmitteln und Restflüchtigkeiten
In Fällen, in denen organische Lösungsmittel vorhanden sind—aus Kristallisations- oder Niederschlagsprozessen—kann die Vakuum-Mikrowellen-Trocknung die Entfernung von Lösungsmitteln zusammen mit der Feuchtigkeitsreduktion bewirken. Der Dampfdruck von Lösungsmitteln unter Vakuum wird erhöht, was eine Verdampfung bei moderaten Temperaturen ermöglicht. Sicherheitsüberlegungen erfordern jedoch explosionssichere Konstruktionen, Inertgas-Abdeckung und Dampferkennungssysteme. Lösungsmittelrückgewinnungssysteme, die gekühlte Kondensatoren oder kryogene Fallen verwenden, sind integriert, um Prozesslösungsmittel einzufangen und wiederzuverwenden, was den Umweltvorschriften und wirtschaftlichen Überlegungen entspricht.
Dieses Anwendungsgebiet erfordert ein robustes Gerätdesign, einschließlich mikrowellentransparenten Keramiken oder Polytetrafluorethylen (PTFE)-Beschichtungen für chemische Beständigkeit. Nasan bietet maßgeschneiderte Vakuum-Mikrowellen- Konfigurationen für die chemische und Polymerverarbeitung an, die chemikalienbeständige Materialien und Sicherheitsverriegelungen enthalten, um den branchenspezifischen Anforderungen gerecht zu werden.
Ausrüstungsanordnung und Prozessskalierung
Vergleich von Batch- und kontinuierlichen Systemen
Vakuum-Mikrowellen-Dehydrationssysteme sind in Batch- und kontinuierlichen Konfigurationen erhältlich, die jeweils für unterschiedliche Produktionsgrößen und Produkttypen geeignet sind. Batch-Systeme—typischerweise mit Kammervolumina von 50–500 Litern—bieten Flexibilität für die Produktentwicklung, Sonderprodukte in kleinen Mengen und variable Batchgrößen. Kontinuierliche Systeme, die Band- oder Schneckenförderer verwenden, sind für Hochdurchsatzbetriebe konzipiert, bei denen eine konsistente Futterzusammensetzung und Trocknungsparameter aufrechterhalten werden. Der Übergang von Batch zu kontinuierlich erfordert eine sorgfältige Ingenieurauslegung zur Verhinderung von Mikrowellenleckagen, Vakuumdichtungen und Materialhandhabungssystemen.
Überlegungen zur Skalierung umfassen das Verhältnis von Mikrowellenleistung zur Produktmasse, das während der Erhöhung der Produktionsmengen aufrechterhalten werden muss. Bei einer bestimmten Leistungsdichte skaliert die gesamte Mikrowellenleistung linear mit der Batchgröße. Allerdings setzt die Eindringtiefe des Feldes Einschränkungen an die Dicke der Produktschicht, was entweder dünnere Schichten oder zusätzliche Mikrowellenquellen erfordert, die an mehreren Seiten des Produktbetts positioniert sind. Die rechnergestützte Modellierung der elektromagnetischen Feldverteilung wird zunehmend verwendet, um Heizmuster vorherzusagen und das Design des Applikators vor der Herstellung zu optimieren.
Instrumentierung und Steuerungsintegration
Moderne Vakuum-Mikrowellensysteme integrieren umfassende Instrumentierung zur Prozessüberwachung und -steuerung. Parameter wie Mikrowellenvorwärts- und reflektierte Leistung, Vakuumdruck, Produkttemperatur und Kondensatortemperatur werden kontinuierlich aufgezeichnet. Programmierbare Logiksteuerungen (PLCs) ermöglichen den rezeptbasierten Betrieb, speichern Trocknungsprofile für verschiedene Produkte und erleichtern eine reproduzierbare Leistung von Charge zu Charge. Die Fernüberwachung über industrielle Ethernet-Netzwerke bietet den Bedienern Echtzeit-Transparenz und Alarmmanagement, unterstützt schichtbasierte Produktion und Fernfehlerbehebung.
Häufig gestellte Fragen zur Vakuum-Mikrowellentrocknung
Q1: Wie unterscheidet sich die Vakuum-Mikrowellentrocknung von der herkömmlichen Gefriertrocknung?
A1: Die Gefriertrocknung (Lyophilisation) funktioniert, indem das Produkt gefroren und Eis direkt unter Hochvakuum in Dampf sublimiert wird, typischerweise bei Temperaturen unter −40 °C. Der Prozess ist langsam und erfordert oft 24–72 Stunden. Die Vakuum-Mikrowellentrocknung nutzt Mikrowellenenergie, um Wärme innerhalb des Produkts zu erzeugen, wodurch Wasser bei reduzierten Temperaturen (30–60 °C) unter moderatem Vakuum (50–200 mbar) verdampft. Die Trocknungszeiten sind erheblich kürzer—1–6 Stunden—was sie für viele Anwendungen energieeffizienter und produktiver macht. Allerdings bleibt die Gefriertrocknung für ultraempfindliche Biologika und Produkte, die die Erhaltung fragiler Zellstrukturen erfordern, bevorzugt.
Q2: Welche Produkteigenschaften machen ein Material für die Vakuum-Mikrowellentrocknung geeignet?
A2: Die Eignung hängt von den dielektrischen Eigenschaften ab—der Fähigkeit des Materials, Mikrowellenenergie zu absorbieren und in Wärme umzuwandeln. Hochdielectric Materialien, wie solche mit hohem Feuchtigkeitsgehalt oder ionischen Bestandteilen, können leicht verarbeitet werden. Produkte mit niedrigem dielektrischen Verlust benötigen Unterstützung durch Feuchtigkeit oder hinzugefügte Suszeptoren. Darüber hinaus muss das Produkt eine Vakuumumgebung ohne strukturellen Zusammenbruch oder Ausgasen flüchtiger Komponenten aushalten. Materialien, die zu Schäumen oder Spritzern neigen, können durch Anpassung der Leistungsansteiggeschwindigkeiten und Vakuumniveaus gesteuert werden.
Q3: Welche Parameter müssen während der Prozessentwicklung optimiert werden?
A3: Wichtige Optimierungsparameter umfassen die Mikrowellenleistungsdichte (W/kg), das Vakuumniveau (mbar), die Produktbeladungsdicke und das Feuchtigkeitsziel für den Trocknungsendpunkt. Die Leistungsdichte bestimmt die Heizrate und muss ausgewogen sein, um ein thermisches Durchgehen zu vermeiden. Das Vakuumniveau steuert die Produkttemperatur und die Verdampfungsrate. Die Beladungsdicke beeinflusst die Gleichmäßigkeit und die Trocknungszeit; die optimale Dicke wird durch die Eindringtiefe der Mikrowellen und die Wärmeübertragungseigenschaften bestimmt. Die Endpunkterkennung kann auf der Stabilisierung der Produkttemperatur, der Druckänderungsrate oder Inline-Feuchtesensoren basieren.
Q4: Kann die Vakuum-Mikrowellen-Dehydration für wärmeempfindliche
Farbstoffe und natürliche Pigmente verwendet werden?
A4: Ja, dies ist eine der
hervorstechenden Anwendungen. Natürliche Pigmente wie Anthocyane, Betalaine und
Carotinoide sind stark temperaturempfindlich. Die Vakuum-Mikrowellen-Dehydration
bewahrt diese Pigmente aufgrund der reduzierten thermischen Exposition und verkürzten
Trocknungszyklen. Die Aufrechterhaltung niedriger Produkttemperaturen (unter 45 °C) und die Minimierung
der Sauerstoffexposition (durch Vakuum und Inertgas-Spülung) sind entscheidend für die Farb
Erhaltung. Die Stabilität der Pigmente während der Trocknung ist oft überlegen im Vergleich zu
den Ergebnissen mit Heißluft- oder Sprühtrocknung, was diese Technologie für die Produktion
hochwertiger natürlicher Farbstoffe bevorzugt macht.
Q5: Wie wird die Produktqualität nach der Vakuum-Mikrowellen-Dehydration validiert?
A5: Die Validierung der Produktqualität umfasst mehrere Tests,
abhängig von der Anwendung. Bei Lebensmittel- und botanischen Produkten umfassen die Analysen
Feuchtigkeitsgehalt, Wasseraktivität, Farbmessung (CIELAB), Gesamtphenolgehalt, antioxidative
Kapazität (DPPH, FRAP) und mikrobielle Zählungen. Für pharmazeutische Produkte umfassen die
Tests Potenz, Verunreinigungsprofile, Kristallinität, Lösungsrate und Stabilität unter
beschleunigten Bedingungen. Vergleichstests mit Referenztrocknungsmethoden stellen die
Äquivalenz oder Überlegenheit der Vakuum-Mikrowellen-Dehydration für das spezifische Produkt
fest. Routinemäßige Qualitätsprüfungen und Prozessfähigkeitsstudien gewährleisten die
fortlaufende Konformität.
Q6: Was sind die Hauptbeschränkungen beim Hochskalieren der Vakuum-Mikrowellen-Dehydration?
A6: Die Hochskalierungsbeschränkungen umfassen die
Homogenität des Mikrowellenfeldes über größere Applikatorvolumina, um eine konsistente
Erwärmung aller Produktportionen sicherzustellen. Mit zunehmenden Abmessungen des
Hohlraums wird die Feldverteilung komplexer, was die Verwendung von Modulatoren oder
variablen Frequenzquellen erforderlich macht, um die Homogenität aufrechtzuerhalten. Die
Stromversorgungskapazität muss dem erhöhten Strombedarf entsprechen, wobei Hochspannungs-Magnetrone
oder Festkörpergeneratoren entsprechend skaliert werden müssen. Die Vakuumpumpenkapazität muss
ausreichend sein, um den gewünschten Druck trotz erhöhter Dampflasten aufrechtzuerhalten.
Die Materialhandhabung wird für kontinuierliche Systeme herausfordernder und erfordert robuste
Zuführ- und Entladevorrichtungen, die die Vakuumintegrität aufrechterhalten.
Q7: Wie beeinflusst die Produktformulierung die Trocknungsleistung?
A7:
Formulierungsfaktoren—einschließlich Feuchtigkeitsgehalt, Zuckerkonzentration,
Vorhandensein von Salzen und Viskosität—beeinflussen die dielektrischen
Eigenschaften und die Wasserbindungsenergien. Produkte mit hohem Zucker- oder Salzgehalt
zeigen eine starke Mikrowellenabsorption, was eine sorgfältige Leistungsregelung erfordert, um
Überhitzung zu vermeiden. Zusatzstoffe wie Fasern, Füllstoffe oder Matrixbildner verändern die
Wärme- und Stoffübertragungswege, was die Trocknungsraten und die endgültige Textur
beeinflusst. Vorbehandlungsmaßnahmen—wie Blanchieren, Homogenisieren oder die Zugabe von
Hilfsstoffen—könnten eingesetzt werden, um die Trocknungsreaktion und die Produktqualität zu
optimieren. Jede Formulierung erfordert ihr eigenes Trocknungsprofil für optimale Ergebnisse.
Für detaillierte Ingenieurdienstleistungen zur Integration von Vakuum-Mikrowellen-Dehydration in Ihre Produktionslinie—einschließlich Ausrüstungsdimensionierung, Prozessvalidierung und Betriebsschulung—kontaktieren Sie die Prozessspezialisten von Nasan für eine umfassende Bewertung der Trocknungsanforderungen Ihres Materials.