







La intersección del calentamiento dieléctrico por microondas y la reducción de presión al vacío ha redefinido los estándares de secado para materiales termolábiles. La deshidratación por microondas al vacío opera sobre un principio distinto: la energía de microondas genera calentamiento volumétrico dentro de la matriz del producto, mientras que el entorno de vacío reduce el punto de ebullición del agua, permitiendo la rápida eliminación de humedad a temperaturas reducidas. Este mecanismo dual aborda una contradicción fundamental en el secado convencional: la compensación entre la velocidad de secado y la calidad del producto. Para las industrias que manejan enzimas, probióticos, vitaminas y activos botánicos, esta tecnología ofrece un camino para preservar la integridad molecular mientras se logra un rendimiento comercial.
Este análisis examina cinco dominios industriales donde la deshidratación por microondas al vacío ha demostrado ventajas medibles sobre los métodos de secado por convección, conducción o liofilización. Cada aplicación revela una interacción específica entre las propiedades del material, los parámetros del proceso y la configuración del equipo. La discusión se basa en principios establecidos de pérdida dieléctrica, gestión de presión de vapor y acoplamiento de transferencia de calor y masa, proporcionando un marco para los ingenieros de procesos que evalúan esta modalidad de secado.
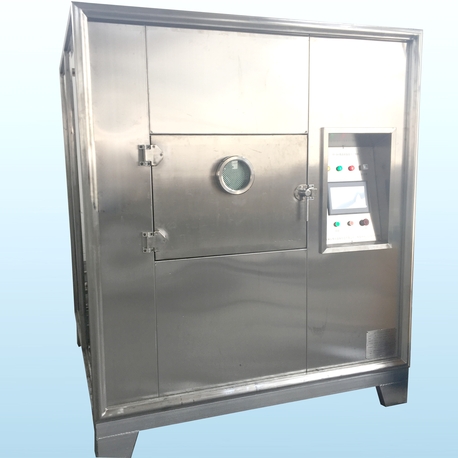
1. Secado de Intermedios Farmacéuticos y API
Los ingredientes farmacéuticos activos (API) y los intermedios sintéticos exhiben frecuentemente sensibilidad térmica debido a grupos funcionales lábiles, tendencias de formación de hidratos o transiciones polimórficas. El secado convencional en bandejas expone estos materiales a temperaturas elevadas prolongadas, a menudo superiores a 60 °C durante 12–24 horas, condiciones que aceleran las vías de degradación como la oxidación, la hidrólisis o la racemización. La deshidratación por microondas al vacío reduce tanto el tiempo como la exposición a la temperatura: los ciclos de secado de 1–4 horas a temperaturas del producto entre 30 °C y 50 °C son típicos, con reducciones de contenido de humedad del 30–40% a menos del 2% alcanzables.
El mecanismo detrás de este rendimiento radica en el calentamiento volumétrico característico de las microondas. A diferencia de la transferencia de calor por convección, que depende de los gradientes térmicos desde la superficie hacia adentro, la energía de microondas se acopla directamente con las moléculas de agua polares en toda la masa del material. Esto provoca la generación interna de vapor, que impulsa la humedad hacia la superficie donde es eliminada por el sistema de vacío. La cinética de secado resultante es sustancialmente más rápida, minimizando el tiempo de residencia a temperaturas elevadas. Para compuestos higroscópicos o sensibles a la cizalladura, esto se traduce en una mayor potencia residual y menos subproductos de degradación.
Parámetros de Control del Proceso para Aplicaciones Farmacéuticas
El control preciso sobre la densidad de potencia de microondas y el nivel de vacío es esencial para prevenir el sobrecalentamiento o la ebullición localizados. La densidad de potencia—expresada como vatios por gramo de producto—debe calibrarse a las propiedades dieléctricas del material y la capacidad calorífica específica. Un exceso de potencia conduce a un aumento térmico descontrolado, donde los puntos calientes localizados causan carbonización o fusión del producto. El nivel de vacío dicta el punto de ebullición del agua; a 50–100 mbar de presión absoluta, el agua se evapora a 30–40 °C, proporcionando un margen de seguridad sustancial para compuestos termolábiles. La medición de temperatura en línea utilizando sensores de fibra óptica o pirómetros infrarrojos permite el control de retroalimentación en tiempo real, manteniendo la temperatura del producto dentro de ±2 °C del punto de ajuste durante todo el ciclo de secado.
La uniformidad del lote presenta otra consideración. La distribución del campo de microondas dentro de la cámara debe ser homogénea para asegurar un calentamiento uniforme en todos los contenedores de producto. Las mesas giratorias o los agitadores de modo mejoran la uniformidad del campo, mientras que las fuentes de microondas de frecuencia variable permiten un ajuste dinámico de la frecuencia para coincidir con las propiedades dieléctricas cambiantes a medida que disminuye el contenido de humedad. Estas características de ingeniería están integradas en sistemas comercialmente disponibles de fabricantes como Nasan, cuyos diseños de equipos incorporan simulación de campo y optimización de distribución de energía para resultados de lote consistentes.
2. Extractos Botánicos y Concentrados Herbales
Los extractos botánicos—incluidos los de plantas medicinales, adaptógenos y hierbas culinarias—contienen una matriz compleja de polisacáridos, flavonoides, ácidos fenólicos y aceites esenciales. Estos constituyentes son propensos a la degradación durante el secado, con pérdidas en el contenido total de fenoles (TPC) y actividad antioxidante que frecuentemente superan el 30% en el secado por aire caliente. La deshidratación por microondas al vacío preserva estos fitoquímicos a través de una combinación de baja temperatura y corto tiempo de residencia. Estudios comparativos han demostrado que la retención total de flavonoides en extractos deshidratados por microondas al vacío supera el 90%, en comparación con el 65–75% para el secado convencional al aire a 60 °C.
La preservación de aceites esenciales es particularmente crítica para aplicaciones botánicas. Los monoterpenos y sesquiterpenos son volátiles a temperaturas superiores a 40 °C, y su pérdida durante el secado disminuye directamente la potencia del producto y el perfil de aroma. El punto de ebullición reducido bajo vacío permite que la evaporación del aceite ocurra a temperaturas más bajas, pero un control cuidadoso del vacío previene pérdidas excesivas. La optimización del proceso implica equilibrar la potencia de microondas para impulsar la eliminación de agua mientras se mantiene el nivel de vacío lo suficientemente bajo para retener fracciones volátiles. Se ha empleado un perfil de presión escalonado—comenzando en un vacío moderado (150 mbar) y reduciendo gradualmente a 50 mbar—para lograr tanto una deshidratación efectiva como una retención de aceites esenciales.
Propiedades de Color y Rehidratación
La estabilidad del color sirve como un indicador visual de la calidad del producto. La degradación de la clorofila y los productos de reacción de Maillard se minimizan bajo condiciones de microondas al vacío, resultando en extractos secos que retienen los tonos verdes o marrones naturales del material fresco. La cinética de rehidratación también mejora: la estructura porosa formada durante la generación rápida de vapor facilita la rápida absorción de agua cuando el producto seco se reconstituye. Esta propiedad es especialmente valorada en materias primas botánicas destinadas a formulaciones de bebidas, suplementos o cosméticos, donde las características de dispersión y disolución afectan el rendimiento final del producto.
Nasan proporciona sistemas de microondas al vacío con perfiles de secado programables que se adaptan a la composición variable de los lotes botánicos, permitiendo a los fabricantes mantener una calidad de extracto consistente a través de cosechas y variaciones estacionales.
3. Cultivos Probioticos y Preparaciones Enzimáticas
Los microorganismos probióticos—strains de Lactobacillus, Bifidobacterium y Bacillus—requieren una deshidratación cuidadosa para mantener la viabilidad durante el almacenamiento y la posterior formulación. La liofilización es el método convencional para la estabilización probiótica, pero sus tiempos de procesamiento prolongados (a menudo 24–48 horas) y su alto consumo de energía han impulsado la exploración de tecnologías alternativas. La deshidratación por microondas al vacío ofrece una alternativa convincente: los tiempos de secado de 2–6 horas a temperaturas de producto por debajo de 40 °C han logrado tasas de viabilidad que superan el 80%, comparables a los controles liofilizados.
El mecanismo de protección implica la rápida eliminación de humedad antes de que se acumule daño celular. Durante el secado convencional, las células experimentan un estrés osmótico prolongado, lo que lleva a daños en la membrana y desnaturalización de proteínas. La calefacción volumétrica y la cinética acelerada de deshidratación por microondas al vacío reducen este período de estrés, permitiendo que las células permanezcan en un estado viable a través de la transición de secado. La adición de crioprotectores—como sacarosa, trehalosa o leche desnatada—mejora aún más la supervivencia al estabilizar los lípidos de la membrana y las proteínas intracelulares durante el proceso de deshidratación.
Retención de Actividad Enzimática
Las preparaciones enzimáticas—proteasas, amilasas, lipasas y celulasas—también se benefician de la reducción de la exposición térmica. La actividad enzimática está directamente correlacionada con la conformación nativa de la proteína; temperaturas superiores a 50 °C generalmente causan desnaturalización irreversible. La deshidratación por microondas al vacío mantiene las temperaturas del producto en el rango de 30–45 °C, preservando la actividad específica. En aplicaciones industriales, se prefieren los concentrados de enzimas secas por su estabilidad, economía de transporte y facilidad de dosificación. El secado con tecnología de microondas al vacío produce polvos de flujo libre con tamaños de partículas adecuados para compresión directa o encapsulación.
La selección de parámetros de secado depende de la tolerancia térmica del organismo o la enzima. Para cepas particularmente sensibles, la aplicación de potencia de microondas puede ser pulsada—ciclos intermitentes de encendido/apagado—para permitir la relajación térmica y prevenir la acumulación de calor acumulativo. La detección de humedad en tiempo real a través de espectroscopía de infrarrojo cercano (NIR) proporciona determinación de punto final, previniendo el sobresecado que podría comprometer la viabilidad celular o la actividad enzimática.
4. Producción de Polvo de Frutas y Verduras
La industria de procesamiento de frutas y verduras enfrenta desafíos persistentes en la producción de polvos con alto valor nutricional, buena fluidez y vida útil prolongada. El secado al aire caliente de frutas como bayas, mangos o tomates resulta en pérdidas significativas de vitaminas (especialmente vitamina C y vitaminas del grupo B) y pigmentos antocianinas. La deshidratación por microondas al vacío preserva estos componentes nutricionales mientras logra el bajo contenido de humedad (<5%) requerido para la estabilidad microbiana y una vida útil prolongada.
Los parámetros de calidad en la producción de polvo de frutas incluyen higroscopicidad, distribución del tamaño de partículas y densidad a granel. Las características de espumado de ciertos purés de frutas—debido al contenido de pectina—se pueden gestionar a través del secado por microondas al vacío, produciendo polvos porosos y fácilmente rehidratables con baja densidad a granel. Este atributo es ventajoso para mezclas de bebidas en polvo, donde la rápida disolución es una expectativa del cliente. La temperatura reducida también preserva compuestos volátiles de aroma, manteniendo las notas frutales naturales que a menudo se pierden en los procesos de secado por aspersión o secado en tambor.
Utilización de Residuos Vegetales y Botánicos
Más allá de los productos primarios de frutas, la deshidratación por microondas al vacío ofrece oportunidades para valorizar los residuos de procesamiento. La pulpa, las cáscaras y las semillas contienen fibra valiosa, polifenoles y aceites esenciales que actualmente están subutilizados. Secar estos residuos hasta un contenido de humedad estable permite su incorporación en ingredientes alimentarios funcionales, suplementos dietéticos o piensos para animales. La versatilidad del equipo de microondas al vacío—que acomoda tamaños de partículas y contenidos de humedad variados—apoya esta conversión de desechos a valor, contribuyendo a modelos de producción más sostenibles.
El desarrollo de procesos para aplicaciones de frutas y verduras frecuentemente implica la optimización de la densidad de carga de muestras y la geometría del contenedor. Capas uniformes de 20–30 mm de grosor son típicas, con potencia de microondas modulada para mantener tasas de evaporación constantes. El diseño del condensador juega un papel en el rendimiento del sistema: la recuperación eficiente de solventes reduce la carga de la bomba de vacío y permite la recolección de destilados para la posible recuperación de sabor o nutrientes.
5. Secado de Productos Químicos Finos y Polímeros Especiales
La síntesis de productos químicos finos a menudo produce pastas húmedas, precipitados o materiales resinosos que requieren secado a polvos o gránulos de flujo libre. Muchos de estos compuestos—como catalizadores, iniciadores, agentes de entrecruzamiento y estabilizadores—son sensibles al oxígeno, la humedad o el calor. La deshidratación por microondas al vacío proporciona un entorno de sistema cerrado con capacidad de purga de gas inerte, abordando la sensibilidad al oxígeno. La temperatura reducida previene la polimerización prematura, la descomposición o la formación de color.
Los polímeros especiales—incluyendo polielectrolitos, hidrogeles y poliésteres biodegradables—presentan desafíos de secado debido a su alta afinidad por el agua y su tendencia a formar estados gomosos o vítreos durante la deshidratación. La característica de calentamiento volumétrico de las microondas facilita la eliminación de humedad incluso de matrices densas o viscosas que resistirían el secado por convección. Lograr la temperatura de transición vítrea (Tg) es importante; secar por encima de Tg puede causar pegajosidad y aglomeración, mientras que secar por debajo de Tg requiere un procesamiento prolongado. El secado por microondas al vacío permite operar por debajo de Tg para la mayoría de los polímeros, preservando la morfología particulada.
Eliminación de Solventes y Volátiles Residuales
En los casos donde están presentes solventes orgánicos—debido a pasos de cristalización o precipitación—el secado por microondas al vacío puede realizar la eliminación de solventes junto con la reducción de humedad. La presión de vapor de los solventes bajo vacío se incrementa, permitiendo la evaporación a temperaturas moderadas. Sin embargo, consideraciones de seguridad requieren construcción a prueba de explosiones, cobertura de gas inerte y sistemas de detección de vapor. Los sistemas de recuperación de solventes que utilizan condensadores enfriados o trampas criogénicas están integrados para capturar y reutilizar solventes de proceso, alineándose con regulaciones ambientales y consideraciones económicas.
Este dominio de aplicación demanda un diseño robusto de equipos, incluyendo cerámicas transparentes a microondas o revestimientos de politetrafluoroetileno (PTFE) para resistencia química. Nasan ofrece configuraciones personalizadas de microondas al vacío para el procesamiento químico y de polímeros, incorporando materiales resistentes a productos químicos y dispositivos de seguridad para cumplir con los requisitos específicos de la industria.
Configuración de Equipos y Escalado de Procesos
Comparaciones de Sistemas por Lotes y Continuos
Los sistemas de deshidratación por microondas al vacío están disponibles en configuraciones por lotes y continuas, cada una adecuada para diferentes escalas de producción y tipos de productos. Los sistemas por lotes—típicamente con volúmenes de cámara de 50–500 litros—ofrecen flexibilidad para el desarrollo de productos, productos especiales de bajo volumen y tamaños de lote variables. Los sistemas continuos, que emplean transportadores de banda o tornillo, están diseñados para operaciones de alto rendimiento donde se mantienen la composición de alimentación y los parámetros de secado consistentes. La transición de lote a continuo implica una ingeniería cuidadosa de la prevención de fugas de microondas, el sellado al vacío y los sistemas de manejo de materiales.
Las consideraciones de escalado incluyen la relación de potencia de microondas a masa del producto, que debe mantenerse a medida que aumentan los volúmenes de producción. Para una densidad de potencia dada, la potencia total de microondas escala linealmente con el tamaño del lote. Sin embargo, la profundidad de penetración del campo impone restricciones sobre el grosor de la capa del producto, requiriendo capas más delgadas o fuentes de microondas adicionales posicionadas en múltiples lados de la cama del producto. La modelización computacional de la distribución del campo electromagnético se utiliza cada vez más para predecir patrones de calentamiento y optimizar el diseño del aplicador antes de la fabricación.
Integración de Instrumentación y Control
Los sistemas modernos de microondas al vacío incorporan instrumentación integral para el monitoreo y control del proceso. Los parámetros que incluyen potencia de microondas directa y reflejada, presión de vacío, temperatura del producto y temperatura del condensador se registran continuamente. Los controladores lógicos programables (PLC) permiten la operación basada en recetas, almacenando perfiles de secado para diferentes productos y facilitando un rendimiento reproducible de lote a lote. El monitoreo remoto a través de ethernet industrial proporciona a los operadores visibilidad en tiempo real y gestión de alarmas, apoyando la producción basada en turnos y la resolución de problemas remota.
Preguntas Frecuentes Sobre la Deshidratación por Microondas al Vacío
Q1: ¿Cómo difiere la deshidratación por microondas al vacío de la liofilización convencional?
A1: La liofilización (liofilización) opera congelando el producto y sublimando el hielo directamente a vapor bajo alto vacío, típicamente a temperaturas por debajo de −40 °C. El proceso es lento, a menudo requiriendo de 24 a 72 horas. La deshidratación por microondas al vacío utiliza energía de microondas para generar calor dentro del producto, evaporando agua a temperaturas reducidas (30–60 °C) bajo vacío moderado (50–200 mbar). Los tiempos de secado son sustancialmente más cortos—1–6 horas—lo que lo hace más eficiente en términos de energía y productivo para muchas aplicaciones. Sin embargo, la liofilización sigue siendo preferida para biológicos ultra-sensibles y productos que requieren la preservación de estructuras celulares frágiles.
Q2: ¿Qué características del producto hacen que un material sea adecuado para la deshidratación por microondas al vacío?
A2: La idoneidad depende de las propiedades dieléctricas—la capacidad del material para absorber energía de microondas y convertirla en calor. Los materiales de alto dieléctrico, como aquellos con alto contenido de humedad o componentes iónicos, se procesan fácilmente. Los productos con baja pérdida dieléctrica requieren asistencia de humedad o susceptores añadidos. Además, el producto debe soportar un entorno de vacío sin colapso estructural o desgasificación de componentes volátiles. Los materiales propensos a la formación de espuma o salpicaduras pueden ser manejados ajustando las tasas de aumento de potencia y los niveles de vacío.
Q3: ¿Qué parámetros requieren optimización durante el desarrollo del proceso?
A3: Los parámetros clave de optimización incluyen la densidad de potencia de microondas (W/kg), el nivel de vacío (mbar), el grosor de carga del producto y el objetivo de humedad al final del secado. La densidad de potencia determina la tasa de calentamiento y debe equilibrarse para evitar el descontrol térmico. El nivel de vacío controla la temperatura del producto y la tasa de evaporación. El grosor de carga afecta la uniformidad y el tiempo de secado; el grosor óptimo se determina por la profundidad de penetración de microondas y las características de transferencia de calor. La detección del punto final puede basarse en la estabilización de la temperatura del producto, la tasa de cambio de presión o sensores de humedad en línea.
Q4: ¿Se puede utilizar la deshidratación por microondas al vacío para colorantes y pigmentos naturales sensibles al calor?
A4: Sí, esta es una de las aplicaciones más destacadas. Los pigmentos naturales como los antocianos, las betalaínas y los carotenoides son altamente sensibles a la temperatura. La deshidratación por microondas al vacío preserva estos pigmentos debido a la reducción de la exposición térmica y a los ciclos de secado acortados. Mantener bajas temperaturas del producto (por debajo de 45 °C) y minimizar la exposición al oxígeno (mediante vacío y purga de gas inerte) son críticos para la retención del color. La estabilidad del pigmento durante el secado es a menudo superior a la lograda con aire caliente o secado por aspersión, lo que hace que esta tecnología sea preferida para la producción de colorantes naturales de alto valor.
Q5: ¿Cómo se valida la calidad del producto después de la deshidratación por microondas al vacío?
A5: La validación de la calidad del producto implica múltiples ensayos dependiendo de la aplicación. Para productos alimenticios y botánicos, los análisis incluyen contenido de humedad, actividad del agua, medición del color (CIELAB), contenido total de fenoles, capacidad antioxidante (DPPH, FRAP) y recuentos microbianos. Para productos farmacéuticos, los ensayos incluyen potencia, perfiles de impurezas, cristalinidad, tasa de disolución y estabilidad en condiciones aceleradas. Las pruebas comparativas con métodos de secado de referencia establecen la equivalencia o superioridad de la deshidratación por microondas al vacío para el producto específico. Los controles de calidad rutinarios y los estudios de capacidad del proceso aseguran el cumplimiento continuo.
Q6: ¿Cuáles son las principales limitaciones al escalar la deshidratación por microondas al vacío?
A6: Las limitaciones de escalado incluyen la uniformidad del campo de microondas en volúmenes de aplicador más grandes, asegurando un calentamiento consistente para todas las porciones del producto. A medida que aumentan las dimensiones de la cavidad, la distribución del campo se vuelve más compleja, requiriendo mezcladores de modo o fuentes de frecuencia variable para mantener la uniformidad. La capacidad de suministro de energía debe coincidir con la demanda de energía aumentada, con magnetrones de alta tensión o generadores de estado sólido escalados en consecuencia. La capacidad de bombeo al vacío debe ser suficiente para mantener la presión deseada a pesar de las cargas de vapor aumentadas. El manejo de materiales se vuelve más desafiante para sistemas continuos, requiriendo mecanismos de alimentación y descarga robustos que mantengan la integridad del vacío.
Q7: ¿Cómo afecta la formulación del producto al rendimiento del secado?
A7: Los factores de formulación—incluyendo contenido de humedad, concentración de azúcar, presencia de sales y viscosidad—influyen en las propiedades dieléctricas y las energías de unión del agua. Los productos con alto contenido de azúcar o sal exhiben una fuerte absorción de microondas, requiriendo un control cuidadoso de la potencia para prevenir el sobrecalentamiento. Aditivos como fibras, rellenos o formadores de matriz alteran las rutas de transferencia de calor y masa, afectando las tasas de secado y la textura final. Los pasos de pretratamiento—como el blanqueo, la homogeneización o la adición de ayudas de procesamiento—pueden emplearse para optimizar la respuesta de secado y la calidad del producto. Cada formulación requiere su propio perfil de secado para obtener resultados óptimos.
Para una consulta de ingeniería detallada sobre la integración de la deshidratación por microondas al vacío en su línea de producción—cubriendo el dimensionamiento del equipo, la validación del proceso y la capacitación operativa—contacte a los especialistas en procesos de Nasan para una evaluación completa de los requisitos de secado de su material.