


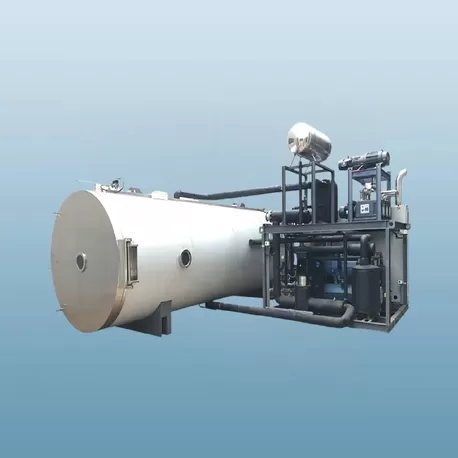




Der kontinuierliche Prozess der Entfernung von Feuchtigkeit aus industriellen Feststoffen unterliegt strengen Gesetzen der Thermodynamik und Transportphänomene. Die konvektive Trocknung stellt eine der gebräuchlichsten Methoden dar, die in den chemischen, polymeren, landwirtschaftlichen und pharmazeutischen Sektoren eingesetzt wird, um den Feuchtigkeitsgehalt auf akzeptable Trockengrenzen zu reduzieren. Für Fertigungsbetriebe, die die Produktionseffizienz und Produktkonsistenz verbessern möchten, ist die Auswahl eines leistungsstarken Heißlufttrockners eine grundlegende ingenieurtechnische Entscheidung. Diese Gerätekategorie nutzt einen beheizten Luft- oder Gasstrom, um die für die Verdampfung notwendige Wärme bereitzustellen und die entstehende Feuchtigkeit abzutransportieren.
Hersteller von industriellen thermischen Geräten, wie Nasan, entwerfen konvektive Systeme, die diese Transportmechanismen steuern, um die physische Integrität des Produkts zu erhalten und gleichzeitig lokale thermische Degradation zu verhindern. Die Entwicklung eines hocheffizienten Systems erfordert eine sorgfältige Kalibrierung der Wärmeübertragungskoeffizienten, der Luftzirkulationsgeschwindigkeiten und des Widerstands der Grenzschicht.

1. Thermodynamische Grundlagen der konvektiven Trocknung
Die Analyse des Betriebs eines konvektiven Trockners erfordert ein Verständnis der Wärme- und Stoffübertragungsprozesse. Der primäre Wärmeübertragungsprozess wird durch die Formel dargestellt:
Q = h * A * dT
Wo:
- Q repräsentiert die Wärmeübertragungsrate (Watt)
- h ist der konvektive Wärmeübertragungskoeffizient (W/m²·K)
- A ist die physische Oberfläche, die für den Wärmeübergang zur Verfügung steht (m²)
- dT ist der Temperaturunterschied zwischen dem Heizmedium und der Materialoberfläche (K)
Gleichzeitig wird Feuchtigkeit durch Stoffübertragung vom Feststoff in die Gasphase transportiert:
W = ky * A * dY
Wo:
- W ist die Stoffübertragungsrate (kg/s)
- ky ist der Stoffübertragungskoeffizient (kg/m²·s)
- A ist die Kontaktfläche (m²)
- dY ist der absolute Feuchtigkeitsunterschied zwischen der gesättigten Grenzschicht des Materials und der trocknenden Luftmasse
Während der Phase der konstanten Trocknungsrate ist die Oberfläche des Feststoffs vollständig mit Wasser gesättigt. Die Trocknungsrate wird von externen Wärme- und Stoffübertragungskoeffizienten bestimmt, die stark von der Geschwindigkeit und Turbulenz des Luftstroms abhängen. Folglich ist die Beschleunigung der Luftgeschwindigkeit über die Grenzschicht eine zuverlässige Methode, um die Trocknungszeit während dieser Anfangsphase zu verkürzen.
Wenn der Feuchtigkeitsgehalt unter einen bestimmten Schwellenwert fällt, werden interne kapillare Kräfte und molekulare Diffusion zu den begrenzenden Geschwindigkeitsfaktoren. Dies ist als fallende Rate-Periode bekannt. In dieser Phase bringt eine Erhöhung der Luftgeschwindigkeit nur minimale Verbesserungen; stattdessen ist es erforderlich, die Temperatur zu erhöhen oder die absolute Feuchtigkeit der Zuluft zu verringern, um einen ausreichenden Dampfdruckgradienten aufrechtzuerhalten.
2. Psychrometrische Prinzipien im Design von Trocknungsmedien
Das Verhalten des Trocknungsmediums kann auf einem standardisierten psychrometrischen Diagramm nachverfolgt werden. Wenn frische Luft in die Heizspulen eintritt, steigt ihre Trockentemperatur, während ihre absolute Feuchtigkeit konstant bleibt. Dieser Prozess senkt die relative Luftfeuchtigkeit und erhöht erheblich die Feuchtigkeitsaufnahmefähigkeit.
Wenn diese heiße Luft mit dem feuchten Produkt in Kontakt kommt, überträgt sie fühlbare Wärme, die die Verdampfung von flüssigem Wasser antreibt. Während die Flüssigkeit verdampft, absorbiert sie latente Verdampfungswärme aus dem Luftstrom, wodurch die Trockentemperatur der Luft sinkt, während ihre absolute Feuchtigkeit entlang eines feuchten Temperaturpfades steigt. In einem kontinuierlichen Band- oder Tablett-Trockner Heißlufttrockner ist es notwendig, diese relativen Feuchtigkeitsgradienten zu steuern, um konstante Trocknungsraten aufrechtzuerhalten und eine vorzeitige Sättigung des Abgasstroms zu verhindern.
3. Ingenieure Architektur moderner konvektiver Systeme
Aus ingenieurtechnischer Sicht müssen konvektive Trocknungssysteme so konstruiert werden, dass sie erheblichen thermischen Belastungen standhalten und einen gleichmäßigen Luftstrom bieten. Das physikalische System besteht typischerweise aus einem Luftfiltrationsmodul, einer Wärmequelle, einem Verteilungsplenum, einer Trockenkammer und einem Abgasrückführungsloop.
- Wärmequellen: Wärme kann durch direkte Verbrennung von Erdgas oder indirekt durch dampfbeheizte Spulen oder elektrische Widerstandsheizungen bereitgestellt werden. Indirekte Heizung wird in Hochreinheitsindustrien bevorzugt, um das Produkt nicht den Verbrennungsgasen auszusetzen.
- Luftverteilungssysteme: Eine gleichmäßige Luftverteilung über das Materialbett ist erforderlich, um lokalisierte feuchte oder trockene Zonen zu vermeiden. Ingenieure verwenden maßgeschneiderte perforierte Platten oder baffled Plenums, um laminaren Fluss und gleichmäßige Geschwindigkeitsprofile über das gesamte Volumen der Kammer zu erreichen.
- Abgasmanagement und Wärmegewinnung: Das vollständige Abführen feuchter Luft stellt einen erheblichen thermischen Verlust dar. Moderne konvektive Systeme verwenden Rückführungsloops, die einen berechneten Anteil der feuchten Abgasluft wieder mit der frischen Zuluft mischen, um die thermische Effizienz zu maximieren und zu verhindern, dass die Trockenkammer Taupunktbedingungen erreicht.
Um klebrige oder kohäsive Pulver zu verarbeiten, die sich nicht leicht auf statischen Tabletts trocknen lassen, werden Wirbelbett-Designs eingesetzt. In diesen Systemen entspricht die Aufwärtsgeschwindigkeit der heißen Luft der terminalen Setzgeschwindigkeit der festen Partikel, wodurch sie sich wie eine Flüssigkeit verhalten. Diese Fluidisierung erhöht die aktive Masse und die Wärmeübertragungsfläche, was hochgradig effiziente Trocknungszyklen ermöglicht.
4. Minderung häufiger Herausforderungen bei der Materialverarbeitung
Die Gestaltung eines effektiven thermischen Verarbeitungszyklus erfordert die Identifizierung und Minderung material-spezifischer physikalischer Transformationen.
Fallhärtung und Oberflächenschrumpfung
Die Trocknung bei hohen Temperaturen kann eine schnelle Oberflächenverdampfung verursachen, die die Rate der internen Feuchtigkeitsdiffusion übersteigt. Die oberste Schicht trocknet vorzeitig, schrumpft und bildet eine dichte, undurchlässige Kruste, die Feuchtigkeit im Materialkern einschließt. Die Aufrechterhaltung eines angemessenen Feuchtigkeitsniveaus in den frühen Trocknungsphasen hilft, die Oberfläche porös zu halten, was eine kontinuierliche interne Feuchtigkeitsmigration ermöglicht.
Thermische Empfindlichkeiten
Viele landwirtschaftliche Produkte und Arzneimittel zersetzen sich oder ändern die Farbe, wenn sie erhöhten Temperaturen ausgesetzt sind. Die Gestaltung von Mehrzonen-Trockenkammern ermöglicht es den Betreibern, zunächst höhere Temperaturen anzuwenden, wenn die Oberflächenverdampfung das Produkt vor thermischen Schäden schützt, gefolgt von niedrigeren Trockentemperaturen während der Abfallrate.
Staubkontrolle und Sicherheit
Spröde Materialien trocknen zu zerbrechlichen Strukturen, die bei hohen Luftgeschwindigkeiten auseinanderbrechen können. Diese Zersetzung erzeugt feine Partikel, die aus der Trockenkammer entweichen können. Die Integration von Zyklonabscheidern oder hocheffizienten Filteranlagen in das Abluftkanalsystem gewährleistet eine vollständige Partikelrückgewinnung.
5. Vielfältige industrielle Anwendungen der konvektiven Trocknung
Die Auswahl spezifischer Konfigurationsparameter hängt stark von der physischen Morphologie des Rohmaterials ab.
Bulk-Polymere und Petrochemikalien
Polymerpellets, Katalysatoren und anorganische Salze erfordern eine niedrige Restfeuchtigkeit, um Defekte während der nachgelagerten Extrusion oder chemischen Verarbeitung zu verhindern. Kontinuierliche Band- oder rotierende konvektive Einheiten werden verwendet, um große Volumina kontinuierlich zu verarbeiten und strenge Kontrolle über Temperatur und Verweildauer aufrechtzuerhalten.
Lebensmittelverarbeitung und Agrarprodukte
Die Dehydrierung von Gemüse, Getreide und Proteinen erfordert ein strenges hygienisches Design. Systeme müssen Waschmöglichkeiten integrieren, wie z. B. Reinigen vor Ort (CIP)-Düsen, und hochgradigen Edelstahl verwenden, um das Bakterienwachstum und Kreuzkontamination zu verhindern.
Pharmazeutische Granulation
Wirkstoffe und Hilfsstoffe werden nach der Granulation getrocknet, um eine stabile Tablettenpressung sicherzustellen. Batch-fluidisierte Betttrockner werden typischerweise für diese Anwendung ausgewählt, da sie eine gleichmäßige Temperaturverteilung bieten, die verhindert, dass lokale Hotspots aktive molekulare Verbindungen schädigen.
6. Fortschrittliche hybride Konfigurationen: Kombination von Konvektion und elektromagnetischen Wellen
Für tiefe, dichte Materialbetten kann es, wenn man sich ausschließlich auf Oberflächenkonvektion verlässt, zu verlängerten Verarbeitungszeiten und übermäßiger thermischer Belastung der äußeren Schichten kommen. Um diese Einschränkungen zu überwinden, wurden fortschrittliche hybride Trocknungsprozesse entwickelt.
Die Integration von Mikrowellenenergie mit einem traditionellen konvektiven System bietet eine hochfunktionale Lösung für komplexe Trocknungsherausforderungen. In einem hybriden System dringt Mikrowellenenergie in den Kern des Feststoffs ein, wodurch polare Moleküle wie Wasser schnell rotieren und volumetrische Wärme erzeugen. Diese volumetrische Erwärmung erzeugt einen internen Dampfdruckgradienten, der die Feuchtigkeit zur Oberfläche des Materials zwingt.
Sobald die Feuchtigkeit die Oberfläche erreicht, fegt der integrierte Heißlufttrockner-Mechanismus den Dampf weg und verhindert Oberflächenkondensation und Wärmeverluste. Diese doppelte Aktion beschleunigt die Trocknungskinetik dramatisch. Organisationen wie Nasan entwickeln kombinierte Mikrowellen- und konvektive Plattformen, die es den Betreibern ermöglichen, volumetrische Wärmeinputs mit konvektivem Luftstrom auszubalancieren und dicke Materialien in einem Bruchteil der Zeit zu trocknen, die von standardmäßigen konvektiven Einheiten allein benötigt wird.
7. Materialauswahl & Prozessevaluation
Die Bewertung der Eignung eines Materials für die konvektive Trocknung umfasst die Charakterisierung seines anfänglichen Feuchtigkeitsgehalts, seiner physikalischen Form und der Trocknungskurven. Kontinuierliche Bandförderanlagen werden typischerweise für granulierte, nicht klebrige Schüttgüter ausgewählt, die einen gleichmäßigen Transport durch verschiedene Temperaturzonen erfordern.
Alternativ bieten Tray-Style-Einheiten betriebliche Flexibilität für die Verarbeitung kleiner Chargen unterschiedlicher Produkte, sodass die Bediener für jede Charge unterschiedliche thermische Profile fahren können. In Situationen, in denen sich das Material von einer viskosen Schlammlösung zu einem trockenen Pulver ändert, sind Sprühtrockner oder agitated flash dryers geeigneter als statische konvektive Systeme. Die Integration eines gut gestalteten Heißlufttrockners in den Produktionsfluss erfordert ein Gleichgewicht zwischen den Durchsatzanforderungen und den räumlichen Einschränkungen des Werks, um einen nahtlosen Materialfluss vom Zuführ- bis zum Entladebereich zu gewährleisten.
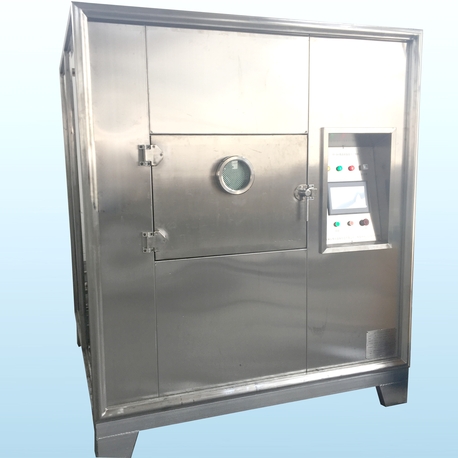
8. Anfrage für eine individuelle industrielle Trocknungsevaluation
Die Auswahl und Konfiguration eines industriellen thermischen Systems erfordert eine sorgfältige ingenieurtechnische Analyse und empirische Tests zur Überprüfung der Leistung. Unser Ingenieurteam bei Nasan bietet umfassende Testdienstleistungen an, um spezifische Trocknungskurven und Feuchtigkeitsprofile für eine Vielzahl von Schüttgütern und industriellen Feststoffen zu bestimmen.
Wir ermutigen Ingenieure, Werksleiter und Beschaffungsspezialisten, Anfragen zu individuellen Systemlayouts, Durchsatzkapazitäten und Konfigurationen von Trockenkammern einzureichen. Bitte nutzen Sie unser Anfrageportal, um Ihre Materialeigenschaften—einschließlich anfänglichem und Ziel-Feuchtigkeitsgehalt, Materialabmessungen und Temperaturgrenzen—einzureichen, um ein detailliertes Ingenieurangebot und ein mechanisches Spezifikationsblatt zu erhalten, das auf Ihre Produktionsanforderungen zugeschnitten ist.
9. Häufig gestellte Fragen
Q1: Was sind die Hauptbeschränkungen beim Betrieb eines standardmäßigen Heißlufttrockners bei hochdichten Materialien?
A1: Die primäre Einschränkung ist die Rate der internen Feuchtigkeitsdiffusion. Bei dichten Materialien trocknet die Oberfläche schnell, aber die interne Feuchtigkeit kann sich nicht schnell genug bewegen, um mit der konvektiven Verdampfungsrate Schritt zu halten. Dies führt zu langen Trocknungszyklen und Energieineffizienz. In solchen Fällen kann die Kombination von konvektiver Trocknung mit volumetrischen Heizmethoden, wie z.B. Mikrowellenenergie, helfen, diese Einschränkung zu überwinden.
Q2: Wie beeinflusst die Luftstromrichtung (gleichläufig vs. gegenläufig) das Temperaturprofil des Produkts?
A2: Bei der gleichläufigen Trocknung kommt die heiße Zuluft zuerst mit dem nassesten Material in Kontakt. Dies führt zu einer schnellen Verdampfung und hält die Materialtemperatur aufgrund der Verdunstungskühlung niedriger. Bei der gegenläufigen Trocknung kommt die trockene Zuluft mit dem fast trockenen Material am Entladeende in Kontakt. Dies ermöglicht niedrigere Restfeuchtigkeitswerte, setzt das trockene Produkt jedoch höheren Temperaturen aus, die für wärmeempfindliche Materialien möglicherweise nicht geeignet sind.
Q3: Welche Schritte sollten unternommen werden, um das Fallhärten in stärkehaltigen oder polymeren Materialien zu verhindern?
A3: Die Randschichthärtung wird verhindert, indem die relative Luftfeuchtigkeit der Trocknungsluft in den Anfangsstadien kontrolliert wird. Durch die Aufrechterhaltung einer höheren relativen Luftfeuchtigkeit zu Beginn wird die Verdunstungsrate an der Oberfläche im Gleichgewicht mit der internen Diffusionsrate gehalten. Dies verhindert, dass die obere Schicht vorzeitig schrumpft und eine undurchlässige Barriere bildet.
Q4: Wie kann die mechanische Fluidisierung den Wärmeübergang beim Trocknen von Schüttgütern verbessern?
A4: Die Fluidisierung schwebt die festen Partikel im aufsteigenden Luftstrom und setzt die gesamte Oberfläche jedes Partikels der heißen Luft aus. Dies maximiert den konvektiven Wärmeübergangskoeffizienten und sorgt für eine gleichmäßige Temperaturverteilung im gesamten Materialbett, wodurch nasse Stellen beseitigt und die Bearbeitungszeiten verkürzt werden.
Q5: Wie wird die Energieeffizienz beim Umgang mit Abluft mit hoher relativer Luftfeuchtigkeit aufrechterhalten?
A5: Systeme können rückgewonnene Wärmetauscher nutzen, um die einströmende Frischluft mit der thermischen Energie der feuchten Abluft vorzuheizen, bevor sie abgelassen wird. Darüber hinaus sorgt die modulierte Regelung der Rückführungsdämpfer basierend auf kontinuierlichen Taupunktmessungen dafür, dass nur gesättigte Luft abgeführt wird, wodurch wertvolle Wärme im Trocknungskammer erhalten bleibt.