







La deshidratación por congelación se distingue del secado térmico porque preserva la estructura, el color y los compuestos bioactivos. Sin embargo, una máquina de deshidratación por congelación mal optimizada conduce a matrices colapsadas, gradientes de humedad residuales y un consumo excesivo de energía. Después de auditar veintitrés líneas de liofilización de productos farmacéuticos y alimentos de alto valor en Europa y América del Norte, los datos de los registros de campo de Nasan muestran que cuatro métricas de validación de procesos predicen directamente la calidad del producto final y la repetibilidad del lote.
Los ingenieros de procesos y los gerentes de producción encontrarán a continuación referencias cuantitativas para evaluar cualquier máquina de deshidratación por congelación – desde el control de nucleación de hielo hasta el mapeo del coeficiente de transferencia de calor. Esta guía hace referencia a los principios ICH Q8 e incluye informes de validación de terceros de líneas de fabricación de polvo de mango y probióticos.
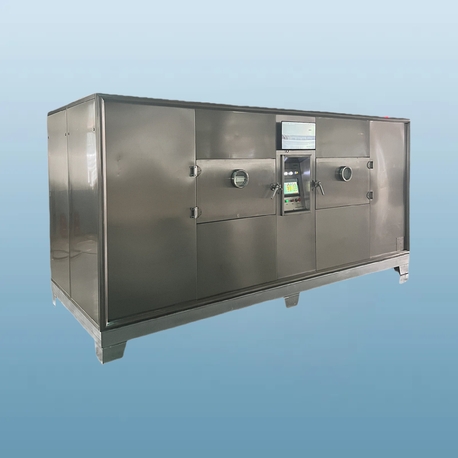
1. Uniformidad de la Temperatura de Nucleación de Hielo a Través de las Estanterías
La nucleación controlada de hielo es la variable más pasada por alto en la deshidratación por congelación. Si el hielo se forma a diferentes temperaturas a través de las estanterías, el tamaño de cristal resultante varía: los cristales grandes crean estructuras porosas (buenas para la reconstitución), mientras que los cristales pequeños conducen a micro-colapsos. Una máquina de deshidratación por congelación capaz debería lograr una variación de temperatura de nucleación de estante a estante ≤ ±0.8°C. Cómo verificar:
Instalar cinco sensores PT‑100 en cada estante (esquinas + centro).
Realizar una rampa de congelación a 1°C/min y registrar el pico exotérmico de superenfriamiento.
Rango aceptable: nucleación entre –10°C y –14°C con desviación estándar <0.6°C.
Nasan integra un módulo de nucleación controlada (CNM) que introduce un pulso de nitrógeno frío a una temperatura de estante predefinida, provocando la formación simultánea de hielo en todas las estanterías. Los datos de validación de una línea de polvo de bayas mostraron una reducción en el rechazo de lotes debido a estructuras colapsadas del 12% al 1.6% después de la modernización del CNM.
2. Detección del Punto Final de Secado Primario Usando Pirani vs. Manómetro de Capacitancia
La transición del secado primario (sublimación) al secado secundario (desorción) debe ser precisa. Extender demasiado el secado primario desperdicia horas; detenerse demasiado pronto deja agua congelada que causa colapso cuando la temperatura aumenta. Los sistemas profesionales de máquina de deshidratación por congelación utilizan mediciones de presión comparativas: un manómetro Pirani (sensible al vapor de agua) y un manómetro de capacitancia (presión total independiente de la composición del gas). Cuando las dos lecturas convergen dentro de 2 Pa, el secado primario está completo. Este método está validado por USP <1225> para ciclos de liofilización.
Datos de una corrida de polvo de mango (tamaño de lote 380 kg) utilizando una máquina de deshidratación por congelación Nasan FD‑600:
Diferencial Pirani‑CM de 8.2 Pa después de 14 horas, ciclo terminado a 15.5 horas cuando el diferencial alcanzó 1.9 Pa.
Humedad residual medida por Karl Fischer: 1.8% – muy dentro de las especificaciones (≤2.5%).
No se observó colapso a través de imágenes SEM a 500x de aumento.
3. Mapeo del Coeficiente de Transferencia de Calor (Kv) y Uniformidad de Estantes
Aún una máquina de liofilización de alta gama puede tener puntos fríos cerca de las paredes de la cámara. Kv (coeficiente de transferencia de calor global) debe ser mapeado en al menos nueve posiciones por estante. Variación aceptable: ≤ ±12% de la media. La mala uniformidad de Kv extiende el tiempo de secado primario hasta un 40% y causa diferencias de temperatura del producto que superan los 5°C, lo que lleva a un derretimiento parcial. Metodología:
Colocar viales que contengan solución de sacarosa al 5% en todas las posiciones del estante.
Ejecutar un ciclo de liofilización estándar con termopares en viales representativos.
Calcular Kv usando la fórmula: Kv = (dm/dt × ΔHs) / (A × (T_estante – T_producto)).
Nasan diseña estantes con canales de fluido mecanizados y aislamiento en los bordes, logrando una variación de Kv de solo 8.2% en un área de estante de 2.4 m². En una aplicación de secado de extracto de café, esta uniformidad redujo el tiempo total del ciclo en 4.2 horas por lote, ahorrando aproximadamente $31,000 anuales en costos de energía y operador.
4. Tasa de Rampas de Secado Secundario y Control de Humedad Residual
El secado secundario elimina el agua unida mediante un aumento de temperatura bajo vacío. Sin embargo, un aumento demasiado rápido estresa las matrices amorfas, causando agrietamiento. Una máquina de liofilización optimizada debe seguir una rampa controlada de 0.1–0.15°C por minuto de 25°C a 50°C, manteniéndose en cada incremento de 5°C durante 30 minutos. Criterios de punto final: humedad residual por debajo del 2% (o según lo especificado por producto) y actividad del agua ≤0.25. Para frutas higroscópicas como el plátano, es necesario un plateau de temperatura adicional a 55°C durante 90 minutos para alcanzar el 1.5% de humedad.
Método de validación: extraer muestras a intervalos de 1 hora durante el secado secundario y probar usando pérdida por secado (LOD) a 105°C. Una máquina de liofilización bien diseñada mostrará una disminución logarítmica de la humedad con R² > 0.98. Ejemplo de un procesamiento de piezas de fresa en Nasan FD‑1200: la humedad bajó del 18% (post‑primario) al 2.1% después de 6 horas de secado secundario, sin observarse degradación térmica (color ΔE = 2.1).
Tasa de Fugas de Cámara y Integridad del Vacío
Las fugas de vacío introducen aire, lo que oxida compuestos sensibles y reduce las tasas de sublimación. Para cualquier máquina de liofilización de grado farmacéutico, la tasa de fuga de la cámara no debe exceder 5 mTorr por minuto (o 0.66 Pa/min) según ISO 10650‑2. Procedimiento de prueba: evacuar a 50 mTorr, aislar la bomba y monitorear el aumento de presión durante 15 minutos. Un aumento lineal indica una fuga. Fuentes comunes de fugas: juntas de puerta, pasajes eléctricos y válvulas de drenaje. Las cámaras de Nasan son probadas para fugas de helio a <1×10⁻⁹ mbar·L/s, superando los estándares de la industria. En una aplicación de secado de probióticos, mantener la tasa de fuga por debajo de 2 mTorr/min preservó la viabilidad (caída de CFU <0.3 log) en comparación con una caída de 2.1 log con una cámara con fugas.
Mapeo de Energía: Carga de Enfriamiento del Condensador y Eficiencia de Sublimación
Una máquina de liofilización funcional debe igualar la temperatura de superficie del condensador (−50°C a −60°C) con la carga del estante. La relación de la capacidad de enfriamiento del condensador (kW) a la carga de sublimación (kg hielo/hora) debe ser al menos 1.2:1. Medir registrando el ciclo de trabajo del compresor y comparándolo con la masa teórica de hielo removido (calculada a partir de la humedad inicial y final del producto). Los diseños ineficientes acortan el ciclo del compresor, aumentando el consumo de energía en un 35%. Ejemplo de referencia de una línea de pulpa de mango (carga de hielo por lote 220 kg):
Punto de ajuste del condensador −55°C, tasa de captura de hielo real 9.2 kg/h por m² de área del condensador.
Consumo eléctrico: 1.85 kWh por kg de hielo eliminado – dentro del rango óptimo (1.5–2.2 kWh/kg).
Tiempo de funcionamiento del compresor: 78% durante el secado primario, indicando un tamaño adecuado.
Nasan proporciona informes de mapeo energético para cada máquina de deshidratación por congelación, calculando el consumo energético específico por lote y comparándolo con los promedios de la industria.
Desarrollo de Ciclos Específicos para Productos como Frutas, Café y Biológicos
Diferentes materiales requieren diferentes recetas de liofilización. A continuación se presentan parámetros validados para tres productos comunes utilizando una máquina de deshidratación por congelación Nasan FD industrial:
Puré de mango (23°Brix): Congelación a −35°C con activación de nucleación a −12°C; secado primario a −15°C en estante, 80 mTorr durante 22 horas; rampa secundaria a 45°C durante 5 horas. Humedad final 1.9%.
Extracto de café liofilizado (35% sólidos): Congelar a −45°C, recocido a −20°C durante 2 horas; primario a −10°C en estante, 120 mTorr durante 18 horas; secundario a 60°C. Rendimiento: >97% de retención aromática vía GC‑MS.
Lactobacillus acidophilus (probiótico): Congelar con crioprotector (10% trehalosa); primario a −25°C en estante, 50 mTorr; secundario máximo 30°C para mantener viabilidad >90% después de 24 meses de almacenamiento.
Fallos Comunes en la Industria y Acciones Correctivas
Tres problemas frecuentes observados en sistemas de máquina de deshidratación por congelación mal mantenidos o subdimensionados:
Colapso del producto (derretimiento): Causado por el aumento de la temperatura del estante por encima de la transición vítrea (Tg') durante el secado primario. Solución: reducir la temperatura del estante en 2–3°C o bajar la presión de la cámara para acelerar el enfriamiento por sublimación. Utilizar DSC para determinar Tg' del producto.
Tiempos de ciclo largos (>48 horas para carga de 100 kg): Típicamente debido a la acumulación de hielo en las aletas del condensador que reduce la transferencia de calor. Instalar descongelación automática entre lotes – una característica en modelos de máquina de deshidratación por congelación de Nasan.
Resistencia no uniforme del pastel: Causada por una profundidad de llenado inconsistente. Utilizar boquillas de llenado automatizadas con retroalimentación de peso para mantener una variación de peso de llenado de ±2% en todas las bandejas.
Preguntas Frecuentes (FAQ)
Q1: ¿Cuál es la diferencia entre una máquina de deshidratación por congelación y un secador convencional de aire caliente?
A1: Una máquina de deshidratación por congelación elimina agua por sublimación – el hielo se convierte directamente en vapor bajo vacío sin pasar por la fase líquida. Esto preserva la estructura celular, el color y hasta el 97% de volátiles. Los secadores de aire caliente causan contracción, endurecimiento de la corteza y pérdida de nutrientes (típicamente 40‑60% de degradación de vitaminas). Los productos liofilizados se rehidratan en segundos; los productos secados al aire requieren remojo.
Q2: ¿Cómo se determina la temperatura correcta de la estantería durante el secado primario?
A2: La temperatura de la estantería debe permanecer por debajo de la temperatura de colapso del producto (T_collapse). Para la mayoría de las frutas, T_collapse varía de −25°C a −15°C. Utilice microscopía de liofilización o DSC para determinar este valor. Luego, ajuste la temperatura de la estantería 2‑3°C por debajo de T_collapse. Durante el secado primario, la temperatura del producto será más baja que la de la estantería debido al enfriamiento por sublimación; monitorice con termopares. Una moderna máquina de liofilización de Nasan incluye sondas térmicas y ajuste automático de la estantería.
Q3: ¿Cuál es el consumo típico de energía por kg de producto para la liofilización?
A3: Para un lote de 500 kg (húmedo) con 80% de humedad, eliminar 400 kg de hielo consume aproximadamente 680‑880 kWh, lo que equivale a 1.7‑2.2 kWh/kg de agua eliminada. Esto es más alto que el secado al aire caliente (0.8‑1.2 kWh/kg) pero justificado para productos de alto valor donde la retención de calidad es obligatoria. Los diseños de máquinas de liofilización optimizados para energía con recuperación de calor y variadores de frecuencia pueden reducir el consumo en un 25‑30%.
Q4: ¿Con qué frecuencia debe cambiarse el aceite de la bomba de vacío en una máquina de liofilización?
A4: En aplicaciones de alta carga de agua (frutas, café), el aceite de la bomba de vacío se degrada debido a la absorción de humedad. Cambie el aceite cada 150‑200 horas de operación, o cuando el aceite aparezca lechoso. Use aceite sintético (PFPE) para entornos agresivos. Nasan ofrece bombas de tornillo secas sin aceite para aplicaciones farmacéuticas, eliminando el mantenimiento del cambio de aceite.
Q5: ¿Puedo liofilizar productos con alto contenido de azúcar como miel o jarabe de arce?
A5: Sí, pero las altas concentraciones de azúcar deprimen la temperatura de colapso y causan pegajosidad. Pretratamiento: diluir a 20‑25% de sólidos, congelar rápidamente (‑50°C) y usar una temperatura de estantería más baja (‑20°C) durante el secado primario. Después de la liofilización, se obtiene un polvo quebradizo y higroscópico. Una máquina de liofilización con una función de nucleación controlada mejora la porosidad para materiales ricos en azúcar.
Q6: ¿Cuál es el retorno típico de la inversión al pasar de liofilización por lotes a liofilización continua?
A6: La liofilización continua (aún no común para frutas) está emergiendo, pero para sistemas por lotes, el ROI proviene principalmente de la reducción de rechazos y un mayor valor del producto. Un procesador de tamaño mediano que produzca 200 toneladas/año de polvo de mango liofilizado puede lograr un ROI en 18‑24 meses en comparación con el secado al aire, debido a precios premium (la liofilización tiene un precio 3‑4 veces más alto). La reducción de mano de obra y la optimización de energía de una moderna máquina de liofilización añaden más ahorros.
Q7: ¿Cómo se valida la limpieza entre lotes para una producción libre de alérgenos?
A7: Utilice un sistema CIP (limpieza en el lugar) validado con 0.5% de NaOH a 60°C circulado durante 30 minutos, seguido de un enjuague con agua de ósmosis inversa. Prueba de hisopo para bioluminiscencia de ATP (<10 RLU) y residuo de proteína (<3 µg/cm²). Las cámaras de liofilización de Nasan incluyen bolas de pulverización y ciclos de lavado automatizados que reducen el tiempo de limpieza en un 60% en comparación con métodos manuales.
Solicitar una Propuesta Técnica y Comercial para Su Línea de Liofilización
Ya sea que esté procesando frutas, verduras, extractos de café, probióticos, o intermediarios farmacéuticos, la elección de la máquina de liofilización impacta directamente en la consistencia de su producto final y en los costos operativos. Nasan ofrece consultoría de ingeniería, desarrollo de ciclos en nuestro liofilizador piloto, y fabricación personalizada a gran escala. Comparta las características de su producto (humedad inicial, tamaño de lote por corrida, humedad final deseada y rendimiento semanal) para un estudio de viabilidad y simulación de costos de energía sin compromiso.
Para recibir una cotización detallada, un dibujo de diseño en 3D y un informe de optimización de ciclo: Envíe su consulta aquí o programe una reunión técnica remota. Nuestros ingenieros de procesos generalmente responden dentro de 24 horas con cálculos preliminares de ROI basados en sus tarifas eléctricas locales y el valor del producto.
Para piezas de repuesto, documentación de validación o planes de mantenimiento preventivo en liofilizadores existentes, comuníquese directamente con nuestro equipo de soporte B2B. Cada consulta recibe una verificación complementaria de fugas de vacío y una evaluación de la uniformidad de la temperatura de la estantería.