







La deshidratación industrial requiere un control exacto sobre la transferencia de calor y masa para preservar las estructuras moleculares de biológicos sensibles, ingredientes activos y productos alimenticios. La liofilización tradicional, aunque altamente efectiva para mantener la integridad estructural, está limitada por las bajas tasas de transferencia de calor. En sistemas convencionales, el calor debe conducir a través de la capa de producto seco para alcanzar el frente de sublimación, creando un cuello de botella operativo ya que el material seco actúa como un aislante térmico. La integración de la radiación de microondas aborda directamente esta limitación física. La tecnología de liofilización por microondas proporciona calentamiento volumétrico, generando energía térmica directamente dentro del núcleo de hielo del producto. Este enfoque elude las limitaciones conductivas de la capa seca, reduciendo los ciclos de sublimación mientras mantiene bajas temperaturas del producto. Los diseños de equipos ingenierizados por Nasan demuestran cómo la aplicación electromagnética precisa bajo vacío preserva las características estructurales y químicas en matrices sensibles.

La Física de la Liofilización Asistida por Microondas
Entender este proceso requiere examinar la interacción entre campos electromagnéticos y moléculas polares en condiciones de vacío. Por debajo del punto triple del agua (611.65 Pa), la humedad permanece congelada, y la sublimación ocurre cuando se suministra energía térmica. La calefacción tradicional depende de la conducción desde estantes calentados o radiación de las paredes de la cámara. Estos métodos dependen de gradientes de temperatura, que pueden sobrecalentar las superficies externas del producto antes de que el núcleo interno sublime.
El calentamiento volumétrico cambia esta dinámica. La energía de microondas a frecuencias industriales—típicamente 2.45 GHz o 915 MHz—penetra la matriz congelada al vacío. Las moléculas de agua, que poseen un momento dipolar permanente, se realinean continuamente con el campo eléctrico alternante. Este movimiento rotacional genera fricción a nivel molecular, convirtiendo la energía electromagnética en energía térmica dentro del núcleo congelado. Debido a que el calor se genera internamente, el frente de sublimación no depende de la conducción a través de la frontera externa seca. La disipación de potencia por unidad de volumen (P) de un material en un campo de microondas se puede calcular utilizando la ecuación:
P = 2 π f ε₀ ε″ E²
En esta ecuación, f representa la frecuencia de la radiación de microondas, ε₀ es la permitividad del espacio libre, ε″ es el factor de pérdida dieléctrica del material, y E es la intensidad del campo eléctrico local. Controlar estas variables permite a los operadores igualar la entrada de energía precisamente con el calor latente de sublimación.
Propiedades Dieléctricas de Materiales Congelados
Las propiedades dieléctricas del material dictan cuán efectivamente absorbe energía de microondas. La constante dieléctrica (ε′) y el factor de pérdida dieléctrica (ε″) son los parámetros principales de interés. El hielo tiene un factor de pérdida dieléctrica mucho más bajo que el agua líquida. Esta diferencia es estructuralmente significativa: las moléculas de agua congelada están bloqueadas en una red cristalina, restringiendo su movilidad rotacional en respuesta a campos electromagnéticos de alta frecuencia.
El hielo absorbe energía de microondas relativamente lento. Sin embargo, a medida que ocurre la sublimación localizada y emergen pequeñas cantidades de agua no congelada o fases de soluto concentrado, el factor de pérdida dieléctrica de estas regiones aumenta. Si el campo eléctrico no se controla, esto puede llevar a un calentamiento desigual, un fenómeno conocido como calentamiento descontrolado. Gestionar la intensidad y distribución del campo asegura que la entrada de energía coincida con la tasa de sublimación, previniendo el derretimiento localizado y el colapso posterior del producto.
Transferencia de Masa Bajo Condiciones de Vacío
Mientras que la transferencia de calor se acelera por el calentamiento volumétrico, la transferencia de masa sigue estando gobernada por la diferencia de presión entre el frente de sublimación y el condensador. En una cámara de liofilización típica, la presión de vacío debe mantenerse en un nivel que facilite el transporte rápido de vapor sin iniciar la descarga de plasma.
Durante la liofilización por microondas, el vapor generado dentro del núcleo de hielo debe escapar a través de la capa seca porosa. Esto crea un gradiente de presión interna. Si la tasa de sublimación es demasiado alta, la presión de vapor interna puede exceder la resistencia mecánica de la matriz del producto, lo que lleva a micro-explosiones estructurales o hinchazón. Se requiere un equilibrio preciso de la entrada de potencia de microondas en relación con el nivel de vacío de la cámara para mantener un flujo de vapor constante. Controlar estos parámetros previene daños estructurales mientras se mantiene la tasa de sublimación.
Desafíos de la Industria en Operaciones de Liofilización Estándar
La liofilización convencional sufre de cuellos de botella sistemáticos que limitan el rendimiento en el procesamiento comercial. Comprender estos desafíos ayuda a ilustrar la necesidad de métodos de calentamiento alternativos.
- Resistencia a la Transferencia de Calor: A medida que el frente de secado retrocede, el grosor de la capa seca aumenta, elevando la resistencia térmica. Para suministrar suficiente calor al frente de sublimación, los operadores deben aumentar las temperaturas de las estanterías, lo que aumenta la probabilidad de superar la temperatura de colapso de la formulación.
- Tiempos de Ciclo Extendidos: Los ciclos de liofilización de productos farmacéuticos y alimentos de alto valor frecuentemente duran entre 24 y 72 horas. Estas operaciones prolongadas requieren soporte continuo de utilidades, incluyendo bombas de vacío y sistemas de refrigeración, lo que impacta la programación operativa.
- Perfiles de Secado No Uniformes: Las diferencias en la transferencia de calor a través de estanterías grandes pueden llevar a la heterogeneidad del lote. Los frascos o bandejas situados cerca de las paredes de la cámara pueden secarse más rápido debido a efectos radiativos, lo que lleva a variaciones en el contenido de humedad residual.
- Limitaciones en la Transferencia de Masa en Capas Profundas: En el procesamiento a granel, capas gruesas de material presentan alta resistencia a la escape de vapor. Esto limita la profundidad de las bandejas utilizadas en liofilizadores convencionales, restringiendo el rendimiento total por ciclo.
Resolviendo Cuellos de Botella en el Procesamiento con Campos de Microondas
Integrar energía de microondas apunta directamente a estas limitaciones operativas. Debido a que las ondas electromagnéticas se propagan a través de la capa seca sin resistencia, la energía se deposita directamente donde ocurre la sublimación. Esto mantiene una distribución de calor uniforme a través del volumen del producto, eliminando los gradientes de temperatura que causan colapsos localizados.
Al acelerar la fase de sublimación, la liofilización por microondas reduce los tiempos de secado en un 60% a 80% en comparación con los liofilizadores de estantería tradicionales. Esta reducción permite a las instalaciones de procesamiento aumentar la frecuencia de lotes y mejorar los horarios de fabricación. Fabricantes como Nasan se centran en diseñar sistemas que distribuyen la potencia de microondas de manera uniforme en la cámara de vacío, abordando el desafío histórico de los puntos calientes y fríos en el secado electromagnético.
Aplicaciones Industriales Clave
La adopción de esta tecnología abarca varios sectores donde la estructura del material y la preservación de ingredientes activos son fundamentales.
- Biotecnología y Productos Farmacéuticos: Las proteínas, vacunas y anticuerpos monoclonales requieren estabilización para el almacenamiento. El calentamiento volumétrico bajo vacío minimiza el estrés térmico experimentado por estas macromoléculas durante el secado.
- Nutracéuticos de Alto Valor: Los compuestos bioactivos, como probióticos, enzimas y extractos de plantas, son sensibles a la degradación térmica. La sublimación a baja temperatura preserva su viabilidad y actividad biológica.
- Materiales de Ingeniería Avanzada: La síntesis sol-gel y la producción de nanopartículas utilizan la sublimación para eliminar disolventes sin causar colapso de poros o aglomeración de partículas.
- Ingredientes Alimentarios Especiales: Los extractos marinos, concentrados de café liofilizado y ingredientes funcionales se benefician de un secado rápido que preserva compuestos volátiles de sabor y propiedades de rehidratación.
Requisitos de Diseño y Control para los Sistemas Microwave Vacuum
Diseñar un sistema de liofilización por microondas a escala industrial implica resolver varias interacciones físicas complejas. Una preocupación principal es la prevención de la descarga de arco eléctrico, o descarga de brillo, que ocurre fácilmente en entornos de baja presión. Cuando la presión cae por debajo de ciertos umbrales, el potencial de ionización del gas residual disminuye. Si la intensidad del campo eléctrico supera el voltaje de ruptura del gas, se genera plasma, lo que puede dañar el producto y el equipo.
Para evitar esto, los sistemas deben operar con configuraciones de magnetrón cuidadosamente calculadas, guías de onda y agitadores de modo que distribuyan el campo electromagnético de manera uniforme en toda la cámara. La intensidad del campo debe mantenerse por debajo del umbral de ionización a la presión de vacío de operación. Esto se logra utilizando entradas de microondas de menor densidad distribuidas en múltiples fuentes en lugar de una única fuente de alta potencia.
El monitoreo de temperatura también requiere instrumentos especializados. Los termopares tradicionales no se pueden utilizar en un campo de microondas porque los cables de metal actúan como antenas, causando calentamiento localizado y distorsión del campo. Las configuraciones industriales utilizan sensores de temperatura de fibra óptica o termografía infrarroja para monitorear las temperaturas del producto en tiempo real. Estos sensores proporcionan los datos de retroalimentación necesarios para modular la potencia del magnetrón y mantener perfiles de secado estables a lo largo de las fases de secado primario y secundario.
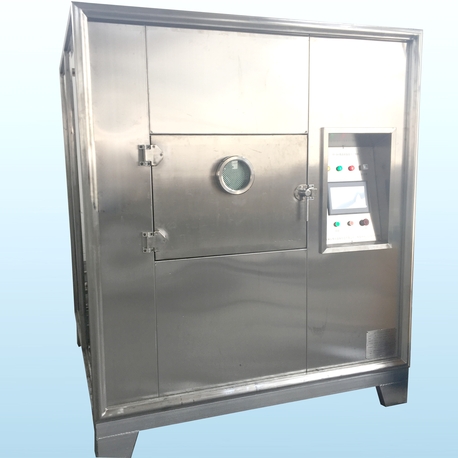
Integración y Consulta de Sistemas Industriales
Seleccionar la configuración de deshidratación adecuada requiere un análisis exhaustivo de las características del producto, el comportamiento dieléctrico y la escala de procesamiento. Nasan diseña y fabrica sistemas avanzados de procesamiento térmico adaptados para satisfacer requisitos industriales precisos. Si su instalación busca evaluar la integración de secado por congelación por microondas para materiales de alto valor, comuníquese con nuestro equipo de ingeniería de aplicaciones para discutir sus parámetros de proceso, especificaciones de material y dimensionamiento del sistema. Envíe una consulta hoy para iniciar una consulta de ingeniería.
Preguntas Frecuentes
Q1: ¿Cómo se compara el tiempo de procesamiento de secado por congelación por microondas con el secado por congelación tradicional?
A1: Los sistemas asistidos por microondas generan energía térmica directamente dentro del núcleo de hielo del producto, eludiendo la resistencia térmica de la capa seca. Este calentamiento volumétrico puede reducir los tiempos totales del ciclo de secado entre un 60% y un 80% dependiendo de la formulación del material y la configuración del sistema.
Q2: ¿Cuál es la causa de la descarga de plasma en un sistema de microondas al vacío y cómo se gestiona?
A2: En entornos al vacío, la baja presión de gas reduce el umbral de ionización, lo que puede llevar a un arco eléctrico o descarga de plasma si el campo electromagnético es demasiado intenso. Los sistemas gestionan esto distribuyendo la intensidad del campo de microondas, manteniendo los niveles de vacío dentro de ventanas operativas precisas y utilizando diseños avanzados de guías de onda para mantener la fuerza del campo local por debajo del límite de ionización.
Q3: ¿Por qué no se pueden utilizar sensores de temperatura convencionales en secadores por congelación por microondas?
A3: Los sensores metálicos, como los termopares estándar, actúan como antenas en un campo de microondas, absorbiendo energía, causando sobrecalentamiento localizado y distorsionando el campo electromagnético. En su lugar, los sistemas utilizan sensores de fibra óptica no metálicos o pirómetros infrarrojos para medir las temperaturas del producto sin interferencias.
Q4: ¿Cómo afecta la energía de microondas a la actividad biológica de los productos secos?
A4: Debido a que la energía se aplica bajo un vacío profundo, la sublimación del hielo mantiene la temperatura del producto baja, típicamente muy por debajo de su temperatura de colapso o de transición vítrea. Esta operación a baja temperatura preserva la integridad estructural de proteínas, enzimas y ingredientes activos sin degradación térmica.
Q5: ¿Se pueden secar materiales líquidos a granel utilizando sublimación asistida por microondas?
A5: Sí, los líquidos a granel se pueden congelar en pasteles o losas y procesar. La naturaleza volumétrica de el calentamiento por microondas es altamente efectiva para lechos de material grueso, ya que no depende de la transferencia de calor conductiva a través de las capas superficiales secas, lo que típicamente limita a los secadores de bandeja tradicionales.