







Las líneas de recubrimiento en polvo industrial requieren una distribución de calor continua y uniforme para lograr la reticulación de las resinas poliméricas. En líneas de producción de alto volumen, un horno de curado por cinta representa la zona principal de procesamiento térmico. HANNA diseña sistemas de acabado personalizados configurados para manejar geometrías complejas, cargas pesadas y horarios de producción exigentes. Comprender los principios físicos detrás del curado térmico continuo ayuda a las plantas a lograr una calidad de recubrimiento consistente, evitar fallos de adhesión y mantener tasas de producción estables.

Dinámica Térmica del Proceso de Curado
La transición del recubrimiento en polvo de un polvo seco a una capa protectora completamente curada y duradera implica fases térmicas distintas. Estas fases incluyen la fusión del polvo, el flujo, la humectación y la reticulación química. Los polvos termoestables, como el poliéster TGIC, epóxicos y híbridos, requieren un perfil térmico específico para iniciar la polimerización. Este proceso depende en gran medida de alcanzar la Temperatura Máxima del Metal (PMT) correcta del sustrato.
A diferencia de los sistemas por lotes, las líneas de curado continuo dependen del movimiento constante de la cinta a través de zonas de calor diferenciadas. La energía térmica debe penetrar completamente en el sustrato metálico. Si el sustrato no alcanza la PMT especificada durante el tiempo de permanencia requerido, el recubrimiento sufrirá de curado insuficiente, lo que llevará a acabados quebradizos, mala resistencia al impacto y reducción de la resistencia química. Por el contrario, el curado excesivo causado por velocidades lentas de la cinta o temperaturas excesivamente altas puede llevar a la decoloración, pérdida de brillo y degradación térmica de la matriz polimérica.
La calefacción por convección sigue siendo el método estándar en los sistemas de curado continuo. Aire caliente de alta velocidad se circula alrededor de las piezas, transfiriendo energía térmica a través de la convección. Para acelerar la fase inicial de fusión y prevenir la expulsión del polvo, algunos diseños avanzados integran zonas de pre-calentamiento por infrarrojos (IR) antes de la cámara de convección. La energía infrarroja transfiere calor rápidamente a la capa de polvo y a la superficie exterior inmediata del sustrato, gelificando el polvo antes de que entre en las corrientes de aire de alta velocidad de la zona principal de convección.
Anatomía Estructural de un horno de curado por cinta Continuo
Un sistema de curado térmico continuo confiable está construido a partir de varios componentes integrados, cada uno diseñado para resistir la expansión térmica y mantener perfiles de calor en estado estable.
1. Enclosure del Horno y Paneles de Aislamiento Modulares
La carcasa estructural típicamente consiste en paneles de doble pared con lengüeta y ranura. Estos paneles están rellenos con aislamiento de lana de roca de alta densidad, que generalmente varía de 150 mm a 200 mm de grosor, para prevenir la transferencia de calor al piso de la planta circundante. La piel interna del panel está hecha a menudo de acero aluminizado para resistir la corrosión y reflejar el calor, mientras que la piel externa está fabricada de acero estructural galvanizado o pintado. Para minimizar el puente térmico, juntas de alta temperatura sellan las uniones entre los paneles, y los soportes estructurales están diseñados con contacto mínimo entre los metales de las pieles interna y externa.
2. Sistema de Gestión de Cámara de Calefacción y Quemador (BMS)
La cámara de utilidad de calor alberga el quemador, la funda de combustión y el ventilador de circulación primaria. Los quemadores de gas directo, que utilizan gas natural o gas licuado de petróleo (GLP), son muy comunes debido a su control de temperatura sensible y combustión limpia. El Sistema de Gestión de Quemadores regula la relación combustible-aire utilizando válvulas de control modulantes vinculadas a controladores PID. Esta configuración asegura que el quemador se ajuste dinámicamente a los cambios en la carga, como cuando un lote denso de piezas de acero de calibre pesado entra en la zona de calefacción.
3. Conductos de Distribución de Aire y Boquillas
La distribución uniforme de la temperatura requiere un control preciso sobre las direcciones y velocidades del flujo de aire. Los conductos de suministro ajustables, situados a lo largo de las paredes inferiores o laterales del horno, entregan aire caliente a la cámara de curado. Los conductos de retorno de aire, típicamente ubicados en la parte superior del techo, extraen aire enfriado de vuelta a la cámara del quemador para recalentar. Las boquillas a lo largo de los conductos de suministro deben ajustarse para asegurar que el aire de alta velocidad no desplace el polvo no curado de las piezas durante la etapa de entrada inicial, mientras se mantiene un volumen suficiente para calentar uniformemente los perfiles de metal pesado.
Cuellos de Botella Operativos Comunes en el Curado de Pintura en Polvo
Mantener un ambiente térmico equilibrado en un horno de curado en cinta transportadora continuo presenta varios desafíos operativos, particularmente al manejar lotes de producción mixtos con diferentes grosores de metal.
- Estratificación Térmica: El aire caliente naturalmente asciende, creando un diferencial de temperatura entre la parte superior e inferior de la cámara del horno. Si no se gestiona, las piezas colgadas en la parte superior de un estante pueden sobrecurarse mientras que las piezas en la parte inferior permanecen poco curadas. La distribución equilibrada del aire y los ventiladores de recirculación de alto volumen ayudan a mitigar este efecto.
- Contaminación y Defectos Particulados: El aire de recirculación de alta velocidad puede recoger partículas de polvo sueltas, polvo y subproductos de combustión, depositándolos sobre la superficie de recubrimiento húmeda y fundida. Esto conduce a defectos en la superficie, como agujeros de alfiler, cráteres y acabados rugosos. Es necesario un mantenimiento regular de los sistemas de filtración y limpieza de conductos para prevenir la contaminación.
- Pérdida Térmica en Aberturas: Los sistemas continuos requieren aberturas en la entrada y salida para que las piezas pasen a través de la cinta transportadora. Sin un adecuado contención de aire, una cantidad sustancial de calor se escapa a la fábrica, resultando en un alto consumo de energía y temperaturas inestables cerca de los vestíbulos de entrada y salida del horno.
- Vibración y Balanceo de la Cinta Transportadora: Las vibraciones mecánicas de la cadena de la cinta transportadora pueden transferirse a las piezas colgadas, haciendo que oscilen o colisionen dentro del túnel. Esto puede llevar a que el polvo no curado se frote sobre piezas adyacentes o paredes del horno, creando daños en la superficie y acumulación de escombros de polvo curado en el suelo del horno.
Configuraciones de Diseño para Producción de Alta Capacidad
Para abordar la pérdida térmica y maximizar la utilización del espacio, los diseñadores de sistemas industriales configuran hornos de varias maneras. HANNA desarrolla configuraciones personalizadas que se alinean con las huellas específicas del piso de la planta y los requisitos de ciclo. El diseño físico del túnel del horno juega un papel clave en la contención térmica.
Un diseño de paso directo es adecuado para líneas lineales de alta velocidad, pero requiere cortinas de aire o sellos de aire altamente efectivos en ambos extremos. Estas cortinas de aire utilizan ventiladores de alta velocidad para soplar una cortina continua de aire a través de las aberturas, creando una barrera de presión que sella el aire caliente en el interior. Alternativamente, los diseños de múltiples pasadas, como configuraciones de giro en U o en S, ubican las aberturas de entrada y salida en el mismo lado o utilizan bucles internos. Este diseño de camino atrapa naturalmente el calor dentro de las secciones superiores elevadas de la cámara del horno, reduciendo la pérdida térmica a través de los portales de entrada y salida.
Para verificar que un horno de curado por cinta transportadora esté funcionando de acuerdo con las especificaciones, se realiza un perfilado térmico regularmente. Este proceso implica enviar un registrador de datos de temperatura equipado con termopares a través del horno junto con las piezas de producción. Los termopares están sujetos directamente a diferentes secciones de una pieza de prueba (representando zonas de metal delgadas, medianas y gruesas) para registrar la temperatura a lo largo de todo el ciclo de curado. Este perfil proporciona los datos necesarios para ajustar la configuración de los quemadores, las velocidades de la cinta transportadora y las posiciones de los reguladores para coincidir con las especificaciones del fabricante del polvo.
Selección y Sincronización de Sistemas de Cinta Transportadora
El sistema de cinta transportadora debe estar sincronizado con la capacidad térmica de la cámara de curado para asegurar un entrecruzamiento completo. La selección del tipo de cinta transportadora depende del peso, la forma y el volumen de las piezas que se están recubriendo.
Los transportadores monorraíl aéreos se utilizan ampliamente para líneas de recubrimiento en polvo continuo. Estos sistemas cuentan con una cadena continua que corre a través de una pista cerrada o una estructura de viga en I, con ganchos espaciados a intervalos regulares. Para piezas más pesadas, los sistemas de cinta transportadora de potencia y libre ofrecen mayor flexibilidad, permitiendo que las piezas se detengan, acumulen o desvíen a diferentes zonas de curado sin detener toda la línea de producción. Esto es beneficioso al curar piezas con grosores de metal significativamente diferentes que requieren diferentes tiempos de permanencia.
Calcular la longitud correcta del horno requiere una comprensión precisa de la velocidad de la línea y el tiempo de curado necesario. Por ejemplo, si una formulación de polvo requiere 15 minutos de tiempo de curado a un PMT objetivo, y la velocidad de la línea de cinta transportadora está establecida en 2 metros por minuto, la zona calentada del horno debe tener al menos 30 metros de largo, excluyendo los vestíbulos de entrada y salida. Si las limitaciones de espacio impiden un túnel tan largo, el perfil de temperatura o la configuración del quemador deben ajustarse para alcanzar el PMT más rápido, o se debe utilizar un diseño de múltiples pasadas para doblar el camino de viaje dentro de una huella más corta.
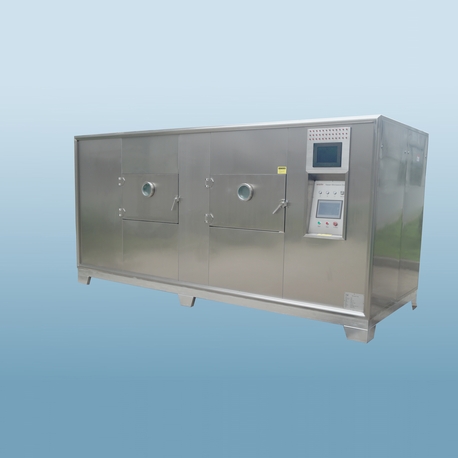
Directrices Operativas y Consulta
La gestión adecuada de una línea de curado térmico continuo implica la calibración rutinaria de los sensores de temperatura, la verificación regular de los parámetros de combustión del quemador y la verificación de la tensión de la cadena de la cinta transportadora. Mantener las superficies internas limpias y libres de acumulación de polvo previene defectos de contaminación por polvo en los productos terminados. Al mantener un ambiente térmico estable, los recubridores industriales pueden asegurar una adhesión consistente, uniformidad de color y durabilidad mecánica en todas las piezas procesadas.
Para las operaciones que buscan diseñar, construir o actualizar una línea de acabado, seleccionar el equipo térmico correcto es clave para lograr una calidad consistente. HANNA diseña líneas de recubrimiento en polvo completas y automatizadas, incluidos sistemas térmicos personalizados diseñados para un control preciso de la temperatura. Si necesita un horno de curado por cinta transportadora de alta eficiencia configurado para su rendimiento de producción específico, límites de diseño y perfiles de sustrato, envíe su consulta detallada a nuestro equipo de ingeniería para una consulta profesional y propuesta de diseño del sistema.
Preguntas Frecuentes
Q1: ¿Cuál es la diferencia entre la temperatura del aire y la temperatura máxima del metal (PMT) en un horno de curado?
A1: La temperatura del aire se refiere a la temperatura del aire caliente que circula dentro de la cámara del horno, medida por los termopares de control del horno. La Temperatura Máxima del Metal (PMT) es la temperatura real alcanzada por el sustrato metálico de la pieza en sí. Debido a que el metal tarda en absorber calor, la temperatura del aire debe ser típicamente más alta que la PMT objetivo, o la pieza debe permanecer en el horno el tiempo suficiente para que la temperatura del metal suba y coincida con el perfil de curado requerido.
Q2: ¿Cómo evitan las cortinas de aire la pérdida de calor en los vestíbulos de entrada y salida?
A2: Las cortinas de aire utilizan sopladores de alta velocidad montados en la parte superior o en los lados de las aberturas del horno para dirigir un flujo controlado de aire a través de la abertura. Este flujo crea una barrera de presión que mantiene el aire caliente dentro de la cámara del horno y evita que el aire frío de la fábrica entre. Esta contención mantiene la estabilidad de la temperatura cerca de los extremos del horno y reduce el desperdicio de energía.
Q3: ¿Se pueden curar diferentes grosores de metal simultáneamente en un horno de cinta transportadora continuo?
A3: Sí, pero esto requiere una configuración cuidadosa del perfil de temperatura del horno y la velocidad de la cinta transportadora. La velocidad de la cinta transportadora debe ser lo suficientemente lenta, o la zona del horno lo suficientemente larga, para asegurar que las piezas de metal más gruesas alcancen su PMT requerida y la mantengan durante el tiempo de curado especificado. Alternativamente, se pueden ajustar las zonas de temperatura, o se puede utilizar un precalentamiento por infrarrojos para calentar las piezas más pesadas más rápidamente antes de que entren en la zona de convección principal.
Q4: ¿Qué causa la expulsión de polvo dentro de un horno de curado por convección, y cómo se previene?
A4: La expulsión de polvo ocurre cuando la velocidad del aire circulante dentro del horno es demasiado alta antes de que el polvo seco se haya derretido y gelificado sobre la pieza. Esto se puede prevenir reduciendo la velocidad del aire cerca de la entrada del horno, utilizando compuertas ajustables para equilibrar el flujo de aire, o instalando una zona de precalentamiento por infrarrojos para derretir y asegurar el polvo antes de que alcance flujos de aire de convección de alta velocidad.
Q5: ¿Con qué frecuencia se debe realizar el perfilado térmico en una línea de curado con cinta transportadora?
A5: Es una práctica estándar realizar el perfilado térmico mensualmente o siempre que haya un cambio en la formulación del recubrimiento en polvo, geometrías de las piezas o velocidad de la cinta transportadora. El perfilado regular utilizando un registrador de datos móvil asegura que el sistema continúe entregando el perfil de temperatura correcto en todas las secciones de las piezas, ayudando a detectar cualquier cambio en el rendimiento del quemador o la distribución del flujo de aire antes de que ocurran defectos.