


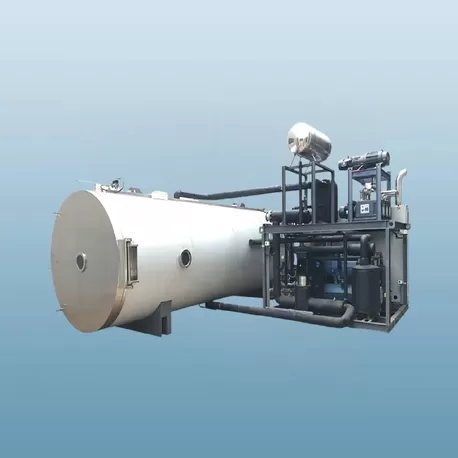




El secado industrial representa entre el 10% y el 25% del consumo de energía en la fabricación en sectores que van desde la cerámica hasta los ingredientes alimentarios. Los métodos convencionales de convección o conducción a menudo sufren de una transferencia de calor lenta, formación de costras en la superficie y eliminación no uniforme de la humedad. El calentamiento por microondas ofrece un mecanismo fundamentalmente diferente: la pérdida dieléctrica volumétrica convierte la energía electromagnética directamente dentro del material húmedo. Este artículo examina la física de las interacciones microondas-material, los parámetros de diseño del equipo para operación continua y soluciones a problemas comunes como el aumento térmico descontrolado y el arco eléctrico. Basándonos en datos de campo de instalaciones de Nasan, proporcionamos una referencia técnica para ingenieros de procesos y gerentes de producción.

1. Principios de Calentamiento por Microondas: Pérdida Dieléctrica y Profundidad de Penetración
A diferencia de la conducción térmica que se basa en un gradiente de temperatura desde la superficie hasta el núcleo, el calentamiento por microondas genera calor de manera uniforme dentro de un material dieléctrico. La potencia absorbida por unidad de volumen (Pv) se da por Pv = 2πf ε0 εr'' E2, donde f es la frecuencia (comúnmente 915 MHz o 2.45 GHz), εr'' es el factor de pérdida dieléctrica y E es la intensidad del campo eléctrico. Implicaciones clave:
Selección de frecuencia: 915 MHz penetra más profundo (hasta 10–15 cm en materiales húmedos) – adecuado para troncos gruesos, madera o productos químicos a granel. 2.45 GHz proporciona un calentamiento más rápido para capas delgadas o granuladas.
Dependencia del factor de pérdida: El agua tiene un alto εr'' a temperatura ambiente, lo que hace que el calentamiento por microondas sea excepcionalmente selectivo para la eliminación de humedad. Los sólidos secos absorben mucha menos energía, previniendo el sobrecalentamiento.
Profundidad de penetración (Dp): Dp = λ0 / (2π √(2εr')) * (1/√(1+(tanδ)2)-1). Para materiales granulares húmedos a 2.45 GHz, Dp típicamente varía entre 10 y 30 mm, dictando el grosor de la capa en secadores conveyorized.
Los ingenieros deben ajustar la geometría del aplicador a las dimensiones del producto. Los aplicadores de cavidad de modo múltiple y los aplicadores de onda viajera ofrecen diferentes perfiles de uniformidad de campo. Nasan diseña arreglos de cambio de fase ajustables para aplanar la distribución del campo eléctrico, reduciendo los puntos calientes.
2. Desafíos Técnicos Críticos y Estrategias de Mitigación
2.1 Aumento Térmico Descontrolado y Puntos Calientes
Cuando una región absorbe energía de microondas más rápido que las zonas adyacentes, su temperatura aumenta, incrementando aún más su factor de pérdida dieléctrica (retroalimentación positiva). Esto puede llevar a carbonización o fusión. Soluciones:
Rotación de carga u oscilación del transportador para promediar la exposición al campo.
Operación de potencia pulsada (ciclo de trabajo del 30-70%) permitiendo la difusión térmica entre pulsos.
Control de retroalimentación utilizando sensores infrarrojos o termometría de fibra óptica para modular la salida del magnetrón por zona.
2.2 Arco y Generación de Plasma
Inclusiones metálicas o bordes afilados en el producto pueden concentrar el campo eléctrico superando la resistencia dieléctrica del aire (3 kV/mm), causando chispas. Prevención: separadores magnéticos antes del secador, y diseñar cavidades con esquinas internas redondeadas. Para cintas continuas, usar malla no metálica (fibra de vidrio recubierta de PTFE).
2.3 Perfiles de Humedad No Uniformes
Aún con una distribución de potencia uniforme, la variación inicial de humedad a través del ancho del producto resulta en un calentamiento diferencial: las áreas más húmedas absorben más potencia y se secan más rápido, pero el producto final puede tener bolsillos residuales. Implementar sensores de humedad en bucle cerrado (sensores de transmisión de infrarrojo cercano o microondas) con control de magnetrón individual por zona de 300 mm.
3. Aplicaciones Industriales e Integración de Procesos
El calentamiento por microondas sobresale donde el secado convencional causa degradación de calidad. A continuación se presentan casos documentados con beneficios cuantificados.
3.1 Filtros de Espuma Cerámica y Refractarios
El secado por convección de lodos cerámicos a base de agua a menudo produce una piel superficial que atrapa la humedad, lo que lleva a agrietamientos durante la cocción. El secado por microondas (915 MHz, 50 kW) reduce el tiempo de secado de 18 horas a 45 minutos, con la tasa de defectos disminuyendo del 12% al 1.8%. Ajuste de propiedades dieléctricas: añadir carburo de silicio como un susceptor para mejorar la absorción a baja temperatura.
3.2 Ingredientes Alimentarios – Verduras y Hierbas Picadas
El secado tradicional al aire caliente de perejil o pimientos morrones resulta en la pérdida de aceites volátiles y degradación del color. Un secador de cinta de microondas continuo (2.45 GHz, 75 kW) operando a una temperatura de producto de 40–50°C preserva más del 90% de clorofila y aceites esenciales. Capacidad: 800 kg/h eliminando el 65% de humedad (base húmeda). Diseño clave: extracción de vapor de escape con trampa de condensado para evitar reabsorción.
3.3 Polvos Químicos – Catalizadores y Pigmentos
Muchos catalizadores (zeolitas, alúmina activada) requieren un secado suave para preservar la estructura de poros. El secado al vacío convencional toma 24 horas. Un sistema combinado de microondas-vacío (presión 30–50 mbar) reduce el punto de ebullición a 40°C, logrando humedad residual <0.5% en 90 minutos. Nasan ha suministrado unidades modulares con condensadores de recuperación de solventes integrados para polvos húmedos orgánicos.
3.4 Madera y Biomasa
El pretratamiento por microondas de astillas de madera para peletizar reduce la energía de molienda en un 30% debido a micro-agrietamientos por presión de vapor interna. Para madera, los túneles de 915 MHz logran esterilización (eliminar nematodos de la madera) y reducen agrietamientos. Densidad de potencia típica: 10–30 kW/m³ de madera.
4. Diseño del Sistema: Desde el Magnetrón hasta el Manejo de Materiales
Un secador industrial de microondas comprende cuatro subsistemas:
Generación de potencia: Magnetrones de onda continua (750 W a 100 kW cada uno), a menudo dispuestos en arreglos redundantes. Ánodos refrigerados por aire o agua. Eficiencia 70-85%.
Aplicador (cavidad): Guía de onda rectangular o circular sobredimensionada con mezcladores de modo. Para procesos continuos, túneles de estrangulación (stub de λ/4) previenen fugas por debajo de 5 mW/cm² en puntos de acceso del operador.
Transporte de material: Cintas tejidas recubiertas de PTFE, bandejas vibratorias, o transporte neumático para polvos. Para pastas líquidas, usar un tubo transparente a microondas (cuarzo o PTFE) con tornillo transportador interno.
Control y seguridad: Interruptores de enclavamiento, detectores de fuga de microondas (tres canales independientes), y PLC con almacenamiento de recetas para el perfil de potencia versus tiempo.
Sistemas de calefacción híbridos que combinan calefacción por microondas con infrarrojos o aire caliente están ganando popularidad. El flujo de aire elimina la humedad evaporada, mientras que la microondas proporciona energía volumétrica. Esta sinergia reduce la potencia total instalada en un 25-40% en comparación con diseños solo de microondas para productos gruesos.
5. Eficiencia Energética y Análisis de Costos del Ciclo de Vida
Eficiencia de conversión de energía de la electricidad de la red al calor entregado: resistencia eléctrica convencional (95% eficiente) vs. microondas (65-75% debido a pérdidas en el magnetrón y la fuente de alimentación). Sin embargo, la absorción selectiva de la microondas en las moléculas de agua a menudo reduce a la mitad los kWh requeridos por kg de agua eliminada, porque no se desperdicia energía calentando sólidos secos o el aire circundante. Un ejemplo comparativo para la eliminación de 1000 kg de agua de pasta cerámica:
Aire caliente a gas: 4.2 GJ (1100 kWh térmicos) @ 45% de eficiencia → 2.44 MWh equivalente a gas, más la potencia del ventilador.
Microondas (2.45 GHz): 0.9 kWh por kg de agua (típico) → 900 kWh eléctricos → 2.7 MWh de energía primaria (asumiendo 33% de eficiencia de la red), pero el tiempo de secado se reduce de 12h a 2h, disminuyendo los costos de mano de obra y espacio.
Para productos de alto valor donde la calidad y el rendimiento son importantes, la calefacción por microondas proporciona un retorno de inversión (ROI < 18 meses en el secado de excipientes farmacéuticos). Nasan ofrece un panel de control de monitoreo de energía propietario que rastrea el consumo específico de energía en tiempo real (kWh/kg de agua) y predice los intervalos de reemplazo del magnetrón.

6. Desarrollos Futuros: Generadores de Estado Sólido y Control por IA
Las fuentes de microondas de estado sólido emergentes (transistores GaN) permiten una sintonización de frecuencia precisa y control de fase, lo que permite un enfoque adaptativo de la energía en zonas más húmedas. Los primeros adoptantes en el secado textil informan una uniformidad 30% mayor. Combinados con visión artificial y modelos de predicción de humedad, estos sistemas definirán la próxima generación de equipos de calefacción por microondas.
Preguntas Frecuentes (FAQ)
P1: ¿Qué materiales son inadecuados para la calefacción por microondas?
R1: Materiales con pérdidas dieléctricas muy bajas (εr'' < 0.01) como PTFE, vidrio o lana mineral seca apenas se calientan – requieren un susceptor. Por el contrario, los materiales altamente conductores (metales a granel) reflejan microondas, causando arcos. Las láminas metálicas delgadas se pueden usar si la geometría del borde está cuidadosamente diseñada para evitar la concentración de carga. Siempre pruebe la muestra en un aplicador a escala de laboratorio antes de escalar.
P2: ¿Cómo afecta el grosor del producto a la uniformidad del secado?
R2: El grosor no debe exceder 1.5 veces la profundidad de penetración Dp. Para un gránulo húmedo con Dp ≈ 20 mm a 2.45 GHz, una altura de capa >30 mm dejará la parte inferior poco calentada. Soluciones: aplicar potencia desde la parte superior e inferior a través de alimentaciones de guía de onda dual, o usar una frecuencia más baja (915 MHz) con Dp de hasta 100 mm.
Q3: ¿Es seguro el calentamiento por microondas para el secado de disolventes orgánicos?
A3: Los disolventes con bajos puntos de inflamación (por ejemplo, etanol, acetona) presentan riesgos de explosión porque pueden ocurrir chispas. Utilice diseños intrínsecamente seguros: atmósfera inerte (purga de nitrógeno), recintos de magnetrón a prueba de explosiones y monitoreo de disolventes con sensores de LEL. Secadores por microondas compatibles con disolventes de Nasan incluyen cavidades presurizadas y dispositivos de detención de llamas.
Q4: ¿Qué mantenimiento se requiere para los sistemas de microondas industriales?
A4: Los magnetrones típicamente tienen de 8,000 a 15,000 horas de funcionamiento antes de que la potencia disminuya un 20%. Reemplace los capacitores de alto voltaje cada 5 años. Semanal: limpie las ventanas de la guía de ondas con alcohol isopropílico, inspeccione los sellos de la puerta en busca de fugas (usando una sonda calibrada) y verifique el flujo de aire de enfriamiento. Anual: mida la uniformidad del campo utilizando un arreglo de carga de agua.
Q5: ¿Se puede adaptar el calentamiento por microondas a un secador de aire caliente existente?
A5: Sí, las adaptaciones híbridas son comunes. Se inserta una sección de aplicador de microondas en el medio de un secador de cinta. El aire caliente precalienta y elimina la humedad superficial, mientras que la microonda finaliza el secado interno. Nasan proporciona kits de adaptación modular (15–200 kW) con interfaces de estrangulación que se ajustan a anchos de cinta estándar. Análisis de ROI disponible.
Q6: ¿Cómo valida la uniformidad de temperatura para industrias reguladas (farmacéutica)?
A6: Utilice sondas de fibra óptica (inmunes a interferencias electromagnéticas) colocadas en nueve posiciones a través de la carga. Realice un desafío de humedad de "peor caso": agregue un 20% de agua extra a una esquina del lote. Criterios de aceptación: variación de temperatura ≤±5°C después del 80% del tiempo de secado, y no se observa carbonización. Protocolos de validación documentados disponibles de Nasan.
¿Necesita mejorar la uniformidad del secado y la eficiencia energética? Comparta sus propiedades del material (humedad inicial/final, rendimiento, sensibilidad térmica) con el equipo de ingeniería de Nasan. Proporcionamos pruebas de viabilidad gratuitas utilizando nuestro secador de laboratorio de 10 kW y entregamos sistemas industriales llave en mano con garantías de rendimiento.
© 2026 Nasan – Sistemas Avanzados de Calentamiento y Secado por Microondas