







En el procesamiento comercial de champiñones—ya sea para extractos nutracéuticos, polvos culinarios o productos enteros secos—la transición de la cosecha a una forma estable en estante debe preservar la integridad estructural, el perfil de sabor y los polisacáridos bioactivos (β-glucanos). Un secador agrícola genérico a menudo no cumple con estos criterios, lo que resulta en endurecimiento de la corteza, distribución desigual de la humedad y degradación de compuestos sensibles al calor. Un deshidratador de champiñones diseñado específicamente aborda la arquitectura celular única de los tejidos fúngicos: la pared celular quitinosa, el alto contenido de humedad inicial (típicamente 88-92% en base húmeda) y la necesidad de mantener la estabilidad enzimática durante el período de secado de tasa de caída.
En Nasan, hemos diseñado más de 250 sistemas de secado industrial para aplicaciones micológicas, trabajando con especies que van desde Agaricus bisporus (botón blanco) hasta Ganoderma lucidum (reishi) y Hericium erinaceus (melena de león). Las demandas técnicas varían significativamente: el reishi requiere deshidratación a baja temperatura para preservar triterpenos, mientras que el shiitake exige un pardeamiento enzimático controlado para el desarrollo del umami. Este artículo disecciona la termodinámica, psicrometría y estrategias de control que definen un deshidratador de champiñones industrial de alto rendimiento, proporcionando puntos de referencia basados en datos para procesadores que buscan escalar operaciones con garantía de calidad.
1. Cinética de Secado en Tejido Fúngico: El Modelo de Migración de Humedad en Dos Etapas
El tejido de champiñón presenta una curva de secado bifásica. Durante el período de tasa constante, el agua libre en la superficie y dentro de los espacios intercelulares se evapora a una tasa gobernada por la velocidad del aire, la temperatura y la humedad relativa. El contenido crítico de humedad para la mayoría de los champiñones cultivados ocurre a aproximadamente 65-70% de contenido de humedad (base húmeda). Por debajo de este umbral, comienza el período de tasa de caída, donde el transporte de humedad es controlado por la difusión interna a través de la red hifal y las paredes celulares.
Un deshidratador de champiñones industrial debe gestionar esta transición con precisión. Elevar prematuramente la temperatura durante el período de tasa de caída causa contracción y endurecimiento de la corteza, atrapando humedad residual. Estudios de terceros indican que un secado inadecuadamente controlado resulta en estratificación de humedad que excede el 4.5% de coeficiente de variación (CV) en muestras de lote, lo que lleva a riesgos de moho post-empaquetado. Los sistemas avanzados emplean control de doble zona: la zona 1 opera a 45-50°C con 55-60% HR para maximizar la evaporación durante la fase de tasa constante; la zona 2 reduce la HR a 25-30% mientras mantiene o aumenta ligeramente la temperatura (máx. 58°C para la mayoría de las especies culinarias) para impulsar la eliminación de agua ligada sin choque térmico.
1.1 El Papel de la Distribución del Flujo de Aire y la Densidad de Carga de Bandejas
La uniformidad del flujo de aire a través de las bandejas de producto es un determinante principal de la consistencia del lote. En diseños subóptimos, los gradientes de velocidad pueden variar en ±0.8 m/s, creando “puntos calientes” localizados que queman las tapas y “zonas frías” que retienen humedad excesiva. El análisis de dinámica de fluidos computacional (CFD) de unidades de Nasan de cinta continua y tipo bandeja deshidratador de champiñones muestra variación de velocidad por debajo de ±0.2 m/s a lo largo de un ancho de 2.5 m cuando los diseños de plenum incorporan placas de distribución perforadas y amortiguadores ajustables.
La densidad de carga también impacta significativamente el tiempo de secado. Para los champiñones enteros, la carga óptima de la bandeja es de 8-10 kg/m²; exceder 12 kg/m² extiende los ciclos de secado en un 35-40% y promueve tapas superpuestas, lo que atrapa la humedad en los puntos de contacto. Los champiñones en rodajas requieren 6-8 kg/m² para asegurar un paso de aire adecuado entre las piezas. Los sistemas de cinta automatizados con esparcimiento asistido por vibración previenen la aglomeración y logran una distribución uniforme en una sola capa.
2. Clasificación de las arquitecturas de deshidratadores industriales de champiñones
La selección de la plataforma de secado adecuada depende del rendimiento, la forma del producto (entero, en rodajas, en polvo) y los parámetros de calidad requeridos. Las siguientes configuraciones dominan las operaciones comerciales.
Secadores de Cinta de Múltiples Etapas Continuas Dryers: Óptimos para el procesamiento de alto volumen de champiñones en rodajas destinados a ingredientes de alimentos congelados o paquetes minoristas deshidratados. Estos sistemas cuentan con 3-5 zonas controladas de manera independiente, lo que permite a los operadores programar curvas de secado específicas. Las velocidades de la cinta se ajustan automáticamente según los sensores de humedad de entrada. Las unidades continuas de Nasan logran rendimientos de 1,500–4,000 kg/h de producto fresco con uniformidad de humedad (CV) ≤ 3.2%.
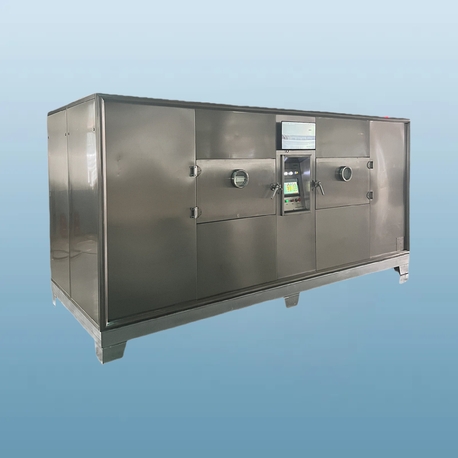
Secadores por Lotes de Bandeja-Camión: Preferidos para champiñones especiales (por ejemplo, morillas, maitake) que requieren un manejo delicado y trazabilidad completa por lote. Las unidades modernas por lotes incorporan retroalimentación gravimétrica: las celdas de carga debajo de cada camión monitorean la pérdida de masa en tiempo real, terminando automáticamente el ciclo cuando se alcanza la humedad objetivo (típicamente 8-12%), eliminando la conjetura.
Secadores de Bandeja Vacuum: Esenciales para champiñones medicinales de alto valor (reishi, cordyceps) donde la preservación de triterpenoides y polisacáridos termolábiles es crítica. Operando a presiones absolutas de 50–100 mbar, se reduce el punto de ebullición del agua a 38-45°C, lo que permite un secado rápido sin exceder los 45°C de temperatura del producto. Esta configuración produce tasas de retención bioactiva que superan el 92%, en comparación con el 65-70% en secadores atmosféricos convencionales.
3. Puntos de Dolor de la Industria: Cuantificación de Defectos de Calidad y Medidas de Ingeniería
Las operaciones comerciales de secado de champiñones enfrentan problemas de calidad recurrentes que impactan directamente la aceptación en el mercado y los precios. A continuación se presentan modos de falla documentados y las soluciones ingenierizadas implementadas en los modernos sistemas de deshidratadores de champiñones.
3.1 Envejecimiento Enzimático y Desarrollo de Sabor
Para shiitake y variedades similares, el envejecimiento enzimático controlado es deseable para desarrollar el característico sabor umami. Sin embargo, el envejecimiento descontrolado resulta en tapas oscuras y poco atractivas y notas amargas. La clave es la gestión precisa de la temperatura durante los primeros 90 minutos de secado: mantener a 38-42°C activa la polifenol oxidasa (PPO) y la tirosinasa sin desnaturalizarlas prematuramente, permitiendo que el envejecimiento natural progrese. Después de este período, la temperatura se incrementa a 55°C para inactivar las enzimas y fijar el color. Un deshidratador de champiñones con secuenciación de zonas programable y retroalimentación colorimétrica en tiempo real (usando espectrofotómetros en línea) automatiza este proceso, logrando un color consistente (ΔE < 2.5) en todos los lotes.
3.2 Reducción de Carga Microbiana Sin Degradación Térmica
Los champiñones deshidratados destinados a aplicaciones farmacéuticas o de alimentos funcionales requieren un recuento total de placas (TPC) por debajo de 10⁴ CFU/g. El secado convencional por aire caliente a 60°C logra una reducción de 2-3 log, pero puede no cumplir con especificaciones de exportación estrictas. Los sistemas avanzados integran irradiación pulsada de UV-C dentro de la cámara de secado o secado asistido por radiofrecuencia (RF). La energía RF calienta selectivamente las moléculas de agua, logrando pasteurización (reducción de 5 log) mientras mantiene temperaturas de masa por debajo de 48°C. Nasan ofrece opciones modulares de asistencia RF que se adaptan a secadores de cinta existentes, proporcionando un paso de muerte no térmico.
3.3 Retención de Color Sin Sulfitos para Variedades Blancas
Los champiñones blancos naturalmente se decoloran debido a la formación de melanina. Muchos procesadores recurren al pretratamiento con sulfitos, que enfrenta restricciones regulatorias en los mercados de la UE y orgánicos. Las soluciones alternativas incluyen el secado en atmósfera modificada (utilizando nitrógeno o dióxido de carbono como cobertura) para excluir el oxígeno durante las fases iniciales de secado, o aplicar un recubrimiento delgado de soluciones a base de ácido ascórbico a través de boquillas de nebulización en la entrada del secador. Estos métodos preservan la blancura (valor L* > 82) sin aditivos químicos, permitiendo el etiquetado “sin sulfitos”.
4. Eficiencia Energética y Recuperación de Calor en Secado Comercial
El consumo de energía representa el mayor gasto operativo en la deshidratación de champiñones. Un secador convencional de resistencia eléctrica o a gas consume de 3.2 a 4.5 kWh por kilogramo de agua evaporada. Los sistemas de deshidratación de champiñones asistidos por bomba de calor de alto rendimiento reducen el consumo específico de energía (SEC) a 1.3-1.8 kWh/kg de agua eliminada, lo que genera períodos de recuperación de 12 a 20 meses dependiendo de las tarifas de servicios públicos locales.
Las ganancias de eficiencia provienen de la operación en circuito cerrado: la bomba de calor captura el calor latente del aire de escape, reutilizándolo para el precalentamiento del aire entrante. Para instalaciones que procesan 10,000 kg de champiñones frescos diariamente (aproximadamente 8,500 kg de eliminación de agua), los ahorros anuales de energía oscilan entre $55,000 y $75,000. Nasan incorpora características adicionales de recuperación de energía, tales como:
Intercambiadores de calor de placas de flujo cruzado que recuperan del 65 al 70% de la entalpía de escape
Variadores de frecuencia (VFD) en todos los ventiladores, ajustando el flujo de aire a los requisitos de carga reales
Ciclos de descongelación automatizados que optimizan la operación de la bomba de calor en condiciones de baja temperatura ambiente
5. Diseño Sanitario y Cumplimiento Regulatorio
Las instalaciones de procesamiento de champiñones que exportan a América del Norte, la UE o Japón deben cumplir con estándares de diseño sanitario para prevenir la contaminación cruzada y facilitar la limpieza. Las características clave de diseño de un deshidratador de champiñones higiénico incluyen:
Construcción completamente soldada de acero inoxidable 304L o 316L con esquinas redondeadas (≥ 6 mm de radio) para eliminar puntos de refugio
Pisos inclinados (mínimo 2°) con desagües centrales para permitir la salida del agua de lavado
Enclosures eléctricos con clasificación IP69K para entornos de lavado a alta presión
Secciones de cinta de liberación rápida y paneles de acceso sin herramientas para reducir el tiempo de inactividad de limpieza en un 40-50% en comparación con diseños convencionales
Los secadores Nasan están certificados según las directrices de EHEDG (Grupo Europeo de Ingeniería y Diseño Higiénico), proporcionando cumplimiento documentado para auditorías de GMP y HACCP.
6. Estudio de Caso: Escalando la Producción de Shiitake Orgánico con Secado Continuo
Una granja de champiñones en el medio oeste de EE. UU. especializada en shiitake orgánico enfrentó limitaciones de capacidad con sus secadores de lotes. Cada lote requería 22 horas y producía niveles de humedad inconsistentes, con un 18% del producto superando el 12% de humedad—lo que llevó a quejas de moho durante el almacenamiento. La operación se actualizó a un Nasan deshidratador de champiñones de banda continua de 3 etapas deshidratador de champiñones con bomba de calor integrada y control de punto de rocío específico por zona.
Los resultados durante un período de 12 meses demostraron:
El rendimiento aumentó de 350 kg/día (fresco) a 1,800 kg/día
El tiempo de secado se redujo de 22 horas a 9.5 horas por lote equivalente
La uniformidad de la humedad mejoró: el CV se redujo del 8.2% al 2.9%
La tasa de rechazo debido a la inconsistencia del color cayó del 15% al 2.3%
El consumo de energía por kilogramo de producto seco disminuyó en un 58%
El sistema de recetas automatizado permitió a los operadores almacenar perfiles para shiitake, ostra y melena de león, cambiando entre productos con un tiempo de cambio mínimo.
7. Control de Procesos: Curvas de Secado Habilitadas por IoT y Análisis Predictivo
El moderno deshidratador de champiñones industrial funciona como un activo conectado dentro de los marcos de la Industria 4.0. La Plataforma de Inteligencia de Secado (DIP) de Nasan integra:
Sensores de infrarrojo cercano (NIR) en línea que miden el contenido de humedad cada 30 segundos a lo largo del ancho de la banda
Probes de temperatura inalámbricos colocados dentro de las capas de producto para monitorear la temperatura central sin abrir la cámara
Algoritmos predictivos que ajustan los puntos de ajuste de la zona basándose en datos de humedad en tiempo real, manteniendo el punto final objetivo con una precisión de ±0.8%
Diagnósticos remotos y alertas de mantenimiento: el sistema notifica a los operadores cuando la vibración del rodamiento del ventilador supera los umbrales base o cuando la caída de presión del filtro indica que se requiere limpieza
Esta infraestructura soporta la trazabilidad completa para auditorías regulatorias, con perfiles de secado con sello de tiempo archivados para cada lote. Para los fabricantes por contrato, estos datos proporcionan verificación de la consistencia del proceso a los compradores.
8. Direcciones Futuras: Secado Híbrido y Reducción de Carbono
A medida que los compromisos de sostenibilidad corporativa se intensifican, los procesadores de champiñones están evaluando configuraciones de secado híbrido que reducen las emisiones de Alcance 1 y Alcance 2. Los sistemas emergentes combinan:
Precalentadores térmicos solares para elevar la temperatura del aire antes de entrar en la bomba de calor, reduciendo la demanda eléctrica
Bucles de aceite térmico alimentados por biomasa en regiones con disponibilidad de desechos forestales
Secado al vacío asistido por microondas (MAVD) para extractos ultra-premium, reduciendo el tiempo de secado a 1/8 de los métodos convencionales mientras se preserva la integridad del β-glucano
Nasan ofrece diseños modulares que permiten la futura integración de estas tecnologías sin reemplazar la infraestructura de secado central, protegiendo las inversiones de capital a medida que evolucionan los paisajes energéticos.
Preguntas Frecuentes (FAQ)
Q1: ¿Cuál es el perfil de temperatura óptimo para secar hongos shiitake
para maximizar el sabor umami?
A1: Shiitake requiere una
fase de desarrollo enzimático controlado. Inicie el secado a 38-42°C durante 90
minutos para permitir el dorado natural a través de la actividad de la tirosinasa. Luego, aumente
la temperatura a 52-55°C durante el resto del ciclo, manteniendo la humedad relativa
por debajo del 35% durante el período de tasa de caída. Un
deshidratador de hongos programable con segmentación de zonas es esencial para
replicar este perfil de manera consistente. El tiempo total de secado para rebanadas de 8 mm
generalmente varía de 6 a 8 horas.
Q2: ¿Cómo puedo prevenir el endurecimiento de la corteza en los hongos
botón enteros durante el secado industrial?
A2: El endurecimiento de la corteza ocurre cuando la humedad superficial
se evapora demasiado rápido antes de que la humedad interna pueda migrar. Las soluciones incluyen:
(1) mantener la humedad relativa por encima del 50% durante las primeras 2-3 horas de
secado; (2) usar velocidades de aire más bajas (0.8-1.2 m/s) durante la etapa inicial;
(3) implementar ciclos de secado intermitente—períodos cortos de descanso donde no se aplica
flujo de aire—para permitir que los gradientes de humedad se igualen. Muchos controladores avanzados de
deshidratador de hongos incluyen modos de secado intermitente como una característica estándar.
Q3: ¿Qué nivel de humedad debo apuntar para los hongos secos destinados
a almacenamiento a largo plazo?
A3: Para estabilidad en estantería sin
refrigeración, el contenido final de humedad debe estar entre el 8% y el 10% (base húmeda).
Con un 10% de humedad, la actividad del agua (aw) generalmente cae por debajo de 0.65,
inhibiendo el crecimiento de moho y bacterias. Superar el 12% de humedad eleva
aw a >0.70, aumentando significativamente el riesgo de deterioro. Los
secadores industriales con sensores NIR en línea pueden asegurar una detección precisa del punto final.
Q4: ¿Cómo calculo la capacidad requerida para un deshidratador de hongos
basado en el rendimiento fresco?
A4: Los hongos generalmente tienen
un contenido de humedad del 88-92% en fresco y se secan al 8-10%, lo que significa que aproximadamente 8-9
kg de producto fresco rinden 1 kg de seco. Para determinar la capacidad evaporativa requerida: rendimiento fresco (kg/h) × (fracción de humedad inicial – fracción de humedad final) = tasa de eliminación de agua (kg/h). Por ejemplo, procesar 1,000 kg/h en fresco
(90% a 9%) requiere eliminar 810 kg/h de agua. Seleccione un secador con capacidad evaporativa nominal al menos un 15% por encima de esta cifra para acomodar la variabilidad estacional.
Q5: ¿Puede un solo deshidratador procesar tanto hongos medicinales (reishi)
como variedades culinarias sin contaminación cruzada?
A5: Sí,
siempre que el sistema incorpore características de diseño sanitario y protocolos de limpieza validados. El reishi y otros hongos medicinales a menudo tienen esporas alérgicas que
no deben cruzar a los productos culinarios. Busque un deshidratador de hongos con interiores de acero inoxidable completamente soldados, secciones de cinta removibles para limpieza, y zonas de manejo de aire separadas o un sistema de limpieza en el lugar (CIP). Los secadores Nasan incluyen bolas de rociado CIP y superficies autolimpiantes certificadas para protocolos de cambio de alérgenos.
Q6: ¿Cuál es el retorno de inversión típico al actualizar de un
horno por lotes a un deshidratador de champiñones de cinta continua?
A6: El ROI depende
de los costos laborales actuales, las tarifas de energía y los porcentajes de rechazo. Basado en
instalaciones en instalaciones que procesan 500-2,000 kg/día de fresco, los períodos de recuperación
oscilan entre 14 y 24 meses. Principales impulsores: reducción de mano de obra (la
operación continua requiere un 50-60% menos de manipulación), ahorros de energía (los modelos de bomba de calor
reducen el consumo en un 40-55%) y mejora del rendimiento (la reducción de rechazos del 8-12%
se suma directamente a los ingresos netos). Un análisis detallado utilizando sus tarifas de servicios públicos
específicas y rendimiento puede ser proporcionado por el personal de ingeniería de Nasan.
Seleccionar un deshidratador de champiñones de alto rendimiento es una inversión estratégica que determina la calidad del producto, la eficiencia operativa y el cumplimiento normativo. Nasan proporciona soporte integral —desde la auditoría de procesos y la personalización de equipos hasta la puesta en marcha y monitoreo remoto—asegurando que su operación de secado cumpla con las rigurosas demandas de los mercados globales. Contacte a nuestro equipo de procesamiento micológico para programar una consulta técnica y recibir un análisis de capacidad personalizado.