







备选标题2 (疑问型): Warum übertrifft der Mikrowellentrockner die Heißlufttrocknung bei wärmeempfindlichen Materialien?
备选标题3 (利益型): Mikrowellentrockner-Lösungen: Einheitliche Feuchtigkeitsentfernung ohne Oberflächenveränderung
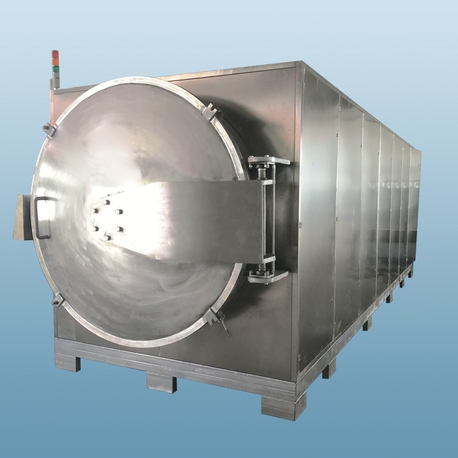
Industrielle Trocknungsprozesse stehen vor konstanten Herausforderungen: lange Verarbeitungszeiten, ungleichmäßige Feuchtigkeitsentfernung und thermische Schäden an Materialoberflächen. Konventionelles Heißluft- oder Leitungstrocknen erzeugt oft einen Feuchtigkeitsgradienten, wobei die äußere Schicht getrocknet wird, während der Kern Feuchtigkeit behält. Ein Mikrowellentrockner behebt diese Einschränkungen, indem er elektromagnetische Energie direkt in Wärme innerhalb des Produktvolumens umwandelt. Dieser Ansatz eignet sich für chemische Verbindungen, Lebensmittelzutaten, keramische Vorprodukte und Mineralienkonzentrate, bei denen Produktintegrität und Energieeffizienz wichtig sind.
Ingenieurtechnische Systeme von Herstellern wie Nasan zeigen, wie industrielles Mikrowellentrocknen die Verarbeitungsschritte reduziert und gleichzeitig die Materialeigenschaften bewahrt. Die folgende Analyse untersucht die Physik, Anwendungsparameter und Integrationsstrategien für Mikrowellentrocknungsgeräte.

Wie ein Mikrowellentrockner die Mechanik der Feuchtigkeitsentfernung verändert
Im Gegensatz zur thermischen Leitung, die auf Temperaturgradienten beruht, verwendet ein Mikrowellentrockner die dielektrische Erwärmung. Polare Moleküle – hauptsächlich Wasser – versuchen, sich mit einem oszillierenden elektromagnetischen Feld bei 915 MHz oder 2,45 GHz auszurichten. Diese molekulare Reibung erzeugt sofort Wärme im gesamten Materialvolumen. Das Ergebnis: Feuchtigkeit wandert von innen nach außen über den Dampfdruck, nicht über Kapillarwirkung. Drei spezifische Vorteile ergeben sich:
Selektive Energiekopplung: Nur Materialien mit hohen dielektrischen Verlustfaktoren absorbieren Energie; die umgebende Luft und Förderbänder bleiben kühl.
Umgekehrter Temperaturgradient: Das Innere erreicht oft höhere Temperaturen als die Oberfläche, was eine Rissbildung verhindert.
Kurze Verarbeitungszeiten: Für ein 5 cm Bett aus feuchtem keramischen Pulver sinkt die Trocknungszeit von 4 Stunden (Konvektion) auf 12–18 Minuten in einem kontinuierlichen Mikrowellen-Tunnel.
Felddaten aus industriellen Installationen zeigen, dass die volumetrische Erwärmung die Notwendigkeit erhöhter Umgebungstemperaturen beseitigt. Ein Mikrowellentrockner arbeitet effektiv zwischen 40 °C und 90 °C und bewahrt flüchtige organische Verbindungen oder bioaktive Komponenten in landwirtschaftlichen Produkten.
Kerntechnische Spezifikationen, die die Leistung des Trockners beeinflussen
Frequenzauswahl und Eindringtiefe
Industrielle Systeme verwenden entweder 915 MHz (höhere Eindringtiefe, geeignet für dicke Betten >8 cm) oder 2,45 GHz (schnellere Erwärmung für dünne Schichten). Die Eindringtiefe – wo die Leistung auf 37 % des Oberflächenwerts abfällt – hängt vom Feuchtigkeitsgehalt und der dielektrischen Konstante ab. Für nasse Feststoffe mit 25 % Feuchtigkeit erreicht 2,45 GHz eine Eindringtiefe von 2–4 cm, während 915 MHz 8–12 cm erreicht. Die Auswahl der richtigen Frequenz vermeidet Überschläge oder thermisches Durchbrennen.
Leistungsdichte und Gleichmäßigkeit Kontrolle
Die Leistungsdichte (kW pro kg nassem Material) bestimmt die Anstiegsraten. Die meisten industriellen Prozesse erfordern 1,5–3 kW/kg für eine effektive Feuchtigkeitsentfernung. Eine gleichmäßige Feldverteilung verhindert Hotspots; Nasan integriert Modus-Rührer und variable Leistungs-Magnetronen, um die Energieverteilung für unterschiedliche Produktgeometrien anzupassen. Dieses Design eignet sich für unregelmäßige Formen wie mineralische Aggregate oder Lebensmittelpartikel.
Geschlossene Infrarotsensoren gekoppelt mit Echtzeit-Leistungsmodulation.
Multimode-Anwenderkammern für kontinuierliche Band- oder Batch-Konfigurationen.
Optionale Zwangsluftzirkulation zur Entfernung von verdampftem Dampf, ohne das Produkt zu kühlen.
Anwendungsbereiche, in denen Mikrowellentrockner konventionelle Systeme ersetzen
Traditionelle Trocknungsmethoden versagen, wenn das Material wärmelabil, hygroskopisch ist oder eine schnelle Lösungsevaporation erfordert. Vier industrielle Segmente profitieren von einer Mikrowellentrockner-Integration:
Chemische Verarbeitung: Katalysatoren, Pigmente und Polymergranulate erreichen eine konstante Restfeuchte von unter 0,5 % ohne Oberflächenfusion. Mikrowellentrocknung beschleunigt auch die Lösungsmittelentfernung aus Filterkuchen.
Lebensmittel und Futtermittel: Getrocknete Kräuter, Gemüse-Pulver und Tierfutter behalten natürliche Farben und ätherische Öle. Der Pasteurisierungseffekt durch schnelles Erhitzen reduziert die mikrobielle Belastung um 3–5 Logs.
Fortgeschrittene Keramiken: Grüne Körper für elektronische Substrate oder Strukturkeramiken trocknen gleichmäßig und verhindern Rissbildung während des Sinterns. Die Trocknungs-Schwindung wird vorhersehbar.
Mineralkonzentrate: Eisenerzpellets, Glimmer und Silikatsande erreichen eine Endfeuchte von ≤2 % für nachgelagerte Siebung oder pneumatische Förderung.
Ein praktisches Beispiel: Das Trocknen von hygroskopischen Polymerpellets (Nylon 6,6) von 1,2 % Feuchtigkeit auf 0,15 % in einem herkömmlichen Ofen dauert 8 Stunden bei 80 °C und birgt das Risiko einer Oxidation. Ein Mikrowellentrockner erreicht dasselbe in 20 Minuten bei 60 °C, ohne zu vergilben. Nasan hat solche Systeme für Hersteller von Ingenieurharzen geliefert, mit einem Fokus auf geschlossene Leistungsregelung, um Schmelzansammlungen zu vermeiden.
Prozessintegration: Kontinuierliches Band versus Batch-Mikrowellentrockner-Konfigurationen
Die Auswahl der richtigen Konfiguration hängt von der Produktionsdurchsatz (kg/h), der Feuchtigkeitsvariabilität und der Kontinuität des vorgelagerten Prozesses ab. Kontinuierliche Band trockner dominieren Hochkapazitätsbetriebe (500–5000 kg/h), während Batch-Kammern für Labor- oder Mehrproduktlinien dienen.
Kontinuierliche Mikrowellenbandtrockner
Material breitet sich auf einem PTFE- oder Keramikband aus, das durch mehrere Mikrowellenkammern führt.
Jede Zone kann unabhängige Leistungs- und Luftabsaugraten haben, was gestuftes Trocknen ermöglicht.
Inline-Feuchtesensoren passen die Bandgeschwindigkeit dynamisch an – ideal für landwirtschaftliche Pulver oder recycelte Kunststoffflocken.
Batch-Typ Mikrowellenkammern
Rotierende Drehteller oder Rührwerke sorgen für die Exposition von Materialien, die dazu neigen, Bögen zu bilden (z.B. faserige Kräuter).
Geeignet für Produkte mit niedrigem Volumen und hohem Wert wie pharmazeutische Zwischenprodukte oder Spezialfarbstoffe.
Vakuum-Mikrowellen-Hybriden für wärmeempfindliche Materialien, die eine Niedertemperaturverdampfung erfordern.
Die Energieeffizienz beider Designs übersteigt 70 % Umwandlung von elektrischer Eingabe in nutzbare Wärme, während dampfbeheizte Trockner selten 45 % übersteigen. Diese Effizienzlücke führt zu einem geringeren betrieblichen CO2-Fußabdruck für Einrichtungen, die Mikrowellentrocknung anwenden.
Behebung von Branchenproblemen: Einheitlichkeit, Skalierung und Durchsatz
Ingenieure zögern oft, Mikrowellentrockner zu übernehmen, aufgrund historischer Probleme mit ungleichmäßiger Erwärmung. Moderne Steuerungssysteme lösen dies mit drei Regelungsebenen:
Dynamisches Lastanpassung: Ein Frequenzumrichter passt die Magnetronausgabe an, während sich der Feuchtigkeitsgehalt entlang der Trocknerlänge ändert.
Feldprofilierung: Versetzte Wellenleiterzuführungen und rotierende Diffusoren reduzieren stehende Wellenmuster.
Materialbewegung: Vibrationsförderer oder Rührmischer drehen das Bett und setzen frische Oberflächen dem Feld aus.
Die Skalierung vom Pilot- zum Produktionsmaßstab erfordert die Überprüfung der dielektrischen Eigenschaften über Feuchtigkeitsbereiche. Nasan bietet Materialprüfdienste an, bei denen 5 kg Proben in einer variablen Leistung von 6 kW getestet werden, um die optimale Verweildauer und maximale Betttiefe zu bestimmen. Diese Daten informieren das Design von vollständigen Mikrowellentrockner-Systemen mit garantierten Endfeuchtigkeitsspezifikationen.
Durchsatzbeschränkungen existieren nur dort, wo die Dampfabfuhr unzureichend ist. Für nasse Pasten oder Schlämme verhindert das Vorformen in Pellets oder Extrudate vor dem Eintritt in den Mikrowellentunnel, dass Dampf sich staut. Alternativ ein zweistufiger Ansatz: Mechanische Entwässerung auf 40 % Feuchtigkeit, gefolgt von Mikrowellen-Finish auf 2 % Restfeuchtigkeit. Diese hybride Abfolge maximiert die gesamte Energie nutzung.
Regulatorische und Sicherheitsstandards für industrielle Mikrowellengeräte
Die Einhaltung der IEC 60519-6 (Sicherheit in Mikrowellenverarbeitungsgeräten) ist verpflichtend. Industrietrockner integrieren mehrere Verriegelungen, Leckagemonitore (<5 mW/cm² bei 5 cm Abstand) und abgeschirmte Sichtfenster. Im Gegensatz zu konventionellen Öfen ist das Applikatorgehäuse als Faraday-Käfig konzipiert, um Emissionen während des Betriebs zu verhindern. Nasan baut nach CE- und UL-Standards, einschließlich automatischer Abschaltung der Stromversorgung, wenn die Tür öffnet oder wenn die reflektierte Leistung sichere Grenzen überschreitet. Zusätzliche Sicherheitsmerkmale für entzündliche Lösungsmittel umfassen Stickstoffspülung und Druckentlastungsplatten – obwohl wasserbasierte Trocknung die Hauptanwendung bleibt.
Häufig gestellte Fragen zu Mikrowellentrocknern in Produktionsumgebungen
Q1: Kann ein Mikrowellentrockner Materialien mit hohem Zucker- oder Fettgehalt verarbeiten?
Q2: Was ist das typische Wartungsintervall für einen industriellen Mikrowellentrockner?
Q3: Wie schneidet ein Mikrowellentrockner im Vergleich zur Wirbelschichttrocknung für API-Pulver ab?
Q4: Können bestehende Förderbandtrockner mit Mikrowellenmodulen nachgerüstet werden?
Q5: Welche elektrische Infrastruktur ist für einen 100 kW Mikrowellentrockner erforderlich?
Q6: Beeinflusst die Materialform (Pulver, Granulate, Platten) die Trocknungsleistung?
Für eine detaillierte Prozessevaluierung oder um eine Mikrowellentrockner-Konfiguration anzufordern, die auf die dielektrischen Eigenschaften und Durchsatzziele Ihres Materials zugeschnitten ist, senden Sie eine Anfrage an das Nasan Ingenieurteam. Geben Sie den Namen Ihres Materials, die anfänglichen und Ziel-Feuchtigkeitswerte, die Schüttdichte und die gewünschte stündliche Kapazität an. Technische Datenblätter, Layoutzeichnungen und ein Pilotversuchsbericht werden für Ihre spezifische Anwendung vorbereitet.
Anfragenübermittlung: Verwenden Sie das Kontaktformular unter https://www.nasandry.com/contact.html oder senden Sie Ihre Trocknungsparameter direkt per E-Mail. Jede Anfrage erhält innerhalb von zwei Werktagen eine vorläufige Machbarkeitsanalyse.