







Die Entwicklung der Dehydrationstechnologie hat sich von der einfachen Feuchtigkeitsentfernung zur anspruchsvollen Erhaltung molekularer Strukturen gewandelt. In der risikobehafteten Herstellung von Arzneimitteln, Biologika und hochwertigen Nutraceuticals besteht das Ziel darin, Wasser zu entfernen, während die biologische Aktivität, Farbe und strukturelle Integrität des Substrats erhalten bleiben. Die traditionelle Lyophilisation, obwohl effektiv, wird oft durch außergewöhnlich lange Verarbeitungszyklen und ineffiziente Wärmeübertragung behindert. Hier bietet die Integration von elektromagnetischer Energie, insbesondere Mikrowellen-Freeze-Drying, eine anspruchsvolle Alternative zu konventionellen leitenden Methoden.
Durch die Nutzung der volumetrischen Erwärmung adressiert dieser Prozess den grundlegenden Engpass der Gefriertrocknung: die langsame Migration thermischer Energie durch die zunehmend isolierende Schicht des getrockneten Materials. Als Pionier in der Vakuum- und Thermotechnik hat Nasan Systeme entwickelt, die Vakuumphysik mit Mikrowellenenergie harmonisieren, um eine gleichmäßige Sublimation zu gewährleisten, ohne die thermischen Grenzen des Produkts zu gefährden.
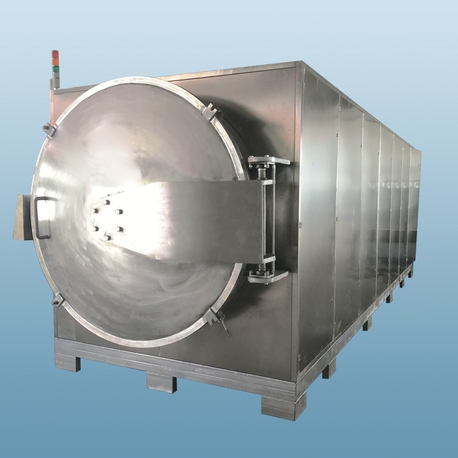
Verstehen der Sublimationsschnittstelle
Gefriertrocknung oder Lyophilisation basiert auf dem Prinzip der Sublimation, bei dem Wasser direkt von einem Feststoff (Eis) in ein Gas (Dampf) übergeht, ohne die flüssige Phase zu durchlaufen. Dies geschieht unterhalb des Triple-Punkts von Wasser (0,01 °C bei 611,73 Pa). In einem Standard-System wird Wärme über beheizte Regale auf das gefrorene Produkt angewendet. Während sich die "Eisfront" in das Zentrum des Materials zurückzieht, fungiert die getrocknete äußere Schicht als thermischer Isolator, was es zunehmend schwieriger macht, dass Wärme den gefrorenen Kern erreicht. Diese Diskrepanz führt oft zu Verarbeitungszeiten, die mehrere Tage dauern können.
Die Einführung von Mikrowellen-Freeze-Drying verändert dieses dynamische Gleichgewicht grundlegend. Anstatt sich auf die Wärmeleitung von der Oberfläche zum Kern zu verlassen, dringen elektromagnetische Wellen in das gesamte Volumen des Materials ein. Die Energie wird direkt von den Eiskristallen und allen verbleibenden gebundenen Wassermolekülen absorbiert, was einen viel schnelleren Phasenübergang ermöglicht. Diese interne Energieerzeugung stellt sicher, dass die Sublimationsrate während der primären Trocknungsphase hoch bleibt, was die gesamte Verweildauer in der Vakuumkammer erheblich reduziert.
Überwindung der Wärmeübertragungsbeschränkungen in der konventionellen Lyophilisation
Die primäre Einschränkung bei der traditionellen Lyophilisation ist die Wärmeleitfähigkeit der getrockneten Schicht. Wenn Wasserdampf das Produkt verlässt, hinterlässt es eine poröse, wabenartige Struktur. Während diese Struktur für eine schnelle Rehydration wünschenswert ist, ist sie ein schlechter Wärmeleiter. Folglich erhöhen die Betreiber oft die Regaltemperaturen, um den Prozess zu beschleunigen, was das erhebliche Risiko eines "Melt-Backs" oder eines Verstoßes gegen die Glasübergangstemperatur (Tg) birgt. Wenn der gefrorene Kern schmilzt, geht die strukturelle Integrität des Produkts verloren, was zu einem zusammengefallenen Keks und schlechter Löslichkeit führt.
Die volumetrische Energieabsorption umgeht diese Einschränkung. Da die Mikrowellenenergie mit den polaren Molekülen im gesamten Probenvolumen interagiert, wird die Wärme genau dort erzeugt, wo die Sublimation stattfindet. Dieser gezielte Ansatz ermöglicht eine viel höhere Massentransferrate. Darüber hinaus kann die Temperatur des Produkts aufgrund der sofortigen und leicht modulierbaren Energiezufuhr innerhalb eines sehr engen Fensters, knapp unterhalb seiner Kollaps-Temperatur, gehalten werden. Nasan Engineering konzentriert sich darauf, diese Energieimpulse genau zu kalibrieren, um die Dampfentfernungskapazität des Vakuumsystems abzustimmen und ein stabiles Gleichgewicht zu gewährleisten.
Dielektrische Eigenschaften und Energieabsorption während der primären Trocknung
Die Effizienz von Mikrowellen-Freeze-Drying wird durch die dielektrischen Eigenschaften des Materials bestimmt. Insbesondere der dielektrische Verlustfaktor (ε'') bestimmt, wie effektiv das gefrorene Substrat elektromagnetische Energie in Wärme umwandelt. Interessanterweise hat Eis einen viel niedrigeren dielektrischen Verlustfaktor als flüssiges Wasser. Das mag wie ein Nachteil erscheinen, bietet jedoch tatsächlich einen selbstregulierenden Mechanismus. Die Energie wird bevorzugt von den Bereichen absorbiert, die einen höheren dielektrischen Verlust aufweisen, typischerweise von den Bereichen, in denen die Sublimation am aktivsten ist oder in denen gebundenes Wasser vorhanden ist.
Schlüsselvariablen bei der dielektrischen Erwärmung:
Permittivität: Die Fähigkeit des Materials, elektromagnetische Energie zu speichern und zu übertragen.
Verlusttangente: Das Verhältnis der als Wärme verlorenen Energie zur gespeicherten Energie, das sich signifikant mit Temperatur und physikalischem Zustand ändert.
Penetrationstiefe: Die Entfernung, die die Wellen in das Material eindringen, bevor die Leistung auf 1/e ihres Oberflächenwertes abfällt. In gefrorenen Materialien ist die Penetrationstiefe im Allgemeinen viel größer als in feuchten Materialien, was die Verarbeitung größerer Chargen oder dickerer Kuchen ermöglicht.
Frequenzdynamik: Die meisten industriellen Systeme arbeiten bei 2450 MHz, obwohl 915 MHz manchmal für größere industrielle Volumina genutzt wird, um eine größere Homogenität in sehr dicken Lasten zu erreichen.
Betriebssteuerung und Plasma-Prävention
Eine der bedeutendsten ingenieurtechnischen Herausforderungen bei der Kombination von Vakuumumgebungen mit Mikrowellenenergie ist die Verhinderung von Glimmentladung oder Plasmaformation. Bei bestimmten Vakuumniveaus – typischerweise zwischen 10 und 100 Pa – werden die Luftmoleküle unter dem Einfluss eines elektromagnetischen Feldes leichter ionisiert. Dieses Plasma kann die Produktoberfläche beschädigen, lokale Verbrennungen verursachen und die Sensoren stören. Um dies zu steuern, ist ein tiefes Verständnis der Paschen-Kurve erforderlich, die die Durchbruchspannung eines Gases in Abhängigkeit von Druck und Abstand beschreibt.
Um dieses Risiko zu mindern, verwenden ausgeklügelte Mikrowellen-Freeze-Drying-Systeme mehrere Strategien. Erstens muss das Vakuumniveau sorgfältig kontrolliert werden, um außerhalb des Spitzen-Ionisationsbereichs zu bleiben, wann immer die Magnetrons aktiv sind. Zweitens wird die elektrische Feldstärke durch fortschrittliches Wellenleitungsdesign und den Einsatz von Modulatoren gesteuert, um "Hotspots" zu verhindern, in denen die Feldstärke die Ionisationsschwelle überschreiten könnte. Nasan nutzt hochpräzise Simulationssoftware, um diese Felder vor der Herstellung zu modellieren, um sicherzustellen, dass das Applikatordesign das Risiko von Entladungen minimiert und gleichzeitig die Energiehomogenität maximiert.
Strategische Anwendungen in wertvollen Sektoren
Während die Einführung dieser Technologie einen systematischen Ansatz für das Prozessdesign erfordert, sind die Vorteile in bestimmten Branchen tiefgreifend. Die Fähigkeit, wärmeempfindliche Materialien schnell ohne hohe Temperaturen zu trocknen, macht es zur bevorzugten Wahl für die nächste Generation von hochwertigen Gütern.
Pharmazeutika und Biotechnologien
Bei der Produktion von Impfstoffen, Enzymen und monoklonalen Antikörpern ist es notwendig, die tertiäre Struktur von Proteinen aufrechtzuerhalten. Konventionelles Gefriertrocknen kann manchmal eine Woche für eine einzelne Charge dauern. Durch den Einsatz von mikrowellenunterstützten Methoden kann dies auf weniger als 24 Stunden reduziert werden. Die schnelle Entfernung von Wasser minimiert die Zeit, die die Proteine in einem "teilweise hydratisierten" Zustand verbringen, der oft der Zeitpunkt ist, an dem sie am anfälligsten für Denaturierung sind.
Fortgeschrittene Lebensmittelwissenschaft
Für hochwertige Zutaten wie Trüffel, medizinische Pilze oder konzentrierte Fruchtextrakte sind Geschmack und Aromaerhalt von größter Bedeutung. Mikrowellenunterstützte Sublimation bewahrt die flüchtigen organischen Verbindungen (VOCs), die oft während langer konventioneller Zyklen verloren gehen. Das resultierende Produkt hat ein überlegenes sensorisches Profil und eine viel schnellere Rehydratationsrate aufgrund der erhaltenen kapillaren Struktur.
Chemie- und Materialwissenschaft
In der Synthese von Aerogelen oder spezialisierten Katalysatoren ist die Trocknungsphase ein entscheidender Schritt, der die Oberfläche und Porosität des Endmaterials bestimmt. Kontrollierte elektromagnetische Erwärmung ermöglicht die präzise Entfernung von Lösungsmitteln und stellt sicher, dass die empfindlichen Nanostrukturen nicht unter kapillaren Kräften zusammenbrechen.

Integration von Vakuumsystemen mit elektromagnetischen Wellenleitern
Die mechanische Montage einer Mikrowellen-Freeze-Drying-Einheit ist ein Meisterwerk der Präzisionsmechanik. Die Vakuumkammer muss aus Materialien konstruiert werden, die das Mikrowellenfeld nicht stören—typischerweise hochgradiger Edelstahl mit spezialisierten Anschlüssen. Die Fenster, durch die die Mikrowellen in die Kammer eintreten (Druckfenster), müssen transparent für elektromagnetische Wellen sein, aber in der Lage sein, den Druckunterschied zwischen der Atmosphäre und dem Vakuum standzuhalten.
Übliche Materialien für diese Fenster sind spezialisierte Keramiken oder Hochleistungs-Polymere wie PTFE. Diese Fenster müssen sauber und frei von Feuchtigkeit gehalten werden, da jede Kondensation auf der Oberfläche zu lokalisierter Erwärmung und potenziellem Versagen der Dichtung führen könnte. Darüber hinaus müssen die Vakuumpumpen so dimensioniert sein, dass sie den schnellen Anstieg des Dampfes bewältigen können, der durch die erhöhte Sublimationsrate erzeugt wird. Hochkapazitive Kondensatoren sind erforderlich, um diesen Dampf schnell zu fangen und zu verhindern, dass er das Vakuumpumpenöl erreicht.
Systematischer Vergleich: Konventionelle vs. Mikrowellenunterstützte Lyophilisation
| Betriebskennzahl | Konventionelles Freeze Drying | Mikrowellenunterstütztes Freeze Drying |
|---|---|---|
| Wärmeübertragungsmechanismus | Leitung/Radiation (Oberflächenbegrenzt) | Dielektrisch/Volumetrisch (Intern) |
| Trocknungszykluszeit | Hoch (24–72+ Stunden) | Niedrig (4–12 Stunden) |
| Energieeffizienz | Niedrig (Wärmeverlust durch Wände/Regale) | Hoch (Energie gezielt auf Feuchtigkeit) |
| Uniformität | Variiert je nach Regalposition | Sehr gleichmäßig mit ordnungsgemäßer Modus-Rührungen |
| Risiko der Produktdegradation | Moderat (Lange Wärmeexposition) | Minimal (Verkürzte thermische Exposition) |
Datengetriebene Prozessoptimierung
Um reproduzierbare Ergebnisse zu erzielen, müssen Hersteller eine Suite von Sensoren einsetzen, die Echtzeit-Feedback liefern. Traditionelle Temperaturfühler wie Thermoelemente können als Antennen in einem Mikrowellenfeld fungieren, was zu Bogenbildung und falschen Messwerten führen kann. Stattdessen werden Lichtwellenleiter-Sensoren oder Infrarot-Pyrometer verwendet. Diese Werkzeuge ermöglichen die Überwachung der Oberflächen- und Kerntemperaturen des Produkts, ohne das elektromagnetische Umfeld zu stören.
Durch die Kartierung des "Sublimationsendpunkts"—dem Moment, in dem die Energieabsorption signifikant abnimmt—können Betreiber die Übertrocknung des Produkts verhindern, was zur Entfernung von strukturell notwendigem gebundenem Wasser führen kann. Dieses Maß an Kontrolle ist grundlegend für die Stabilität des Kuchens und gewährleistet eine lange Haltbarkeit des Lyophilisats.
Zukünftige Richtungen in der Lyophilisation
Während die Branche sich in Richtung kontinuierlicher Fertigung bewegt, wird die Rolle von Mikrowellen-Freeze-Drying voraussichtlich zunehmen. Batch-Verarbeitung ist von Natur aus weniger effizient als kontinuierlicher Fluss, und die Geschwindigkeit der Mikrowellenheizung macht sie einzigartig geeignet für bandgetriebene Vakuumsysteme. In einem solchen Setup bewegen sich gefrorene Pellets oder Granulate durch eine Reihe von Vakuumverschlüssen und Mikrowellenzonen und treten am anderen Ende als vollständig getrocknetes, lagerfähiges Produkt hervor. Dieser Wandel erfordert eine noch präzisere Kontrolle über die Wellenverteilung und das Dampfmangement, Bereiche, in denen Ingenieurbüros derzeit ihre Forschungs- und Entwicklungsanstrengungen konzentrieren.
Abschließende Beobachtungen
Der Übergang zu Mikrowellen-Freeze-Drying stellt einen bedeutenden Fortschritt in der thermischen Verarbeitung dar. Durch die Überwindung der physikalischen Grenzen der Wärmeleitung im Vakuum ermöglicht diese Technologie eine schnellere, sicherere und effizientere Produktion der empfindlichsten Materialien der Welt. Ob das Ziel darin besteht, die Wirksamkeit eines lebensrettenden Medikaments oder das Geschmacksprofil einer seltenen Pflanze zu bewahren, die Verbindung von Vakuumwissenschaft und elektromagnetischer Energie bietet eine robuste Lösung für moderne industrielle Herausforderungen.
Häufig gestellte Fragen (FAQ)
Q1: Ist Mikrowellenenergie sicher für empfindliche biologische Moleküle?
A1: Ja. Mikrowellenstrahlung ist nicht-ionisierend, was bedeutet, dass sie nicht die Energie hat, um DNA- oder Molekülbindungen zu brechen. Ihre Wirkung ist rein thermisch. Durch die Reduzierung der Gesamtzeit, die die Moleküle bei erhöhten Temperaturen im Vergleich zur herkömmlichen Trocknung verbringen, bewahrt sie oft die biologische Aktivität besser als traditionelle Methoden.
Q2: Wie stellen Sie sicher, dass das Produkt während des Prozesses nicht schmilzt?
A2: Das Schmelzen wird verhindert, indem ein Vakuumlevel weit unter dem Dreipunkt gehalten wird und durch präzise Leistungsmodulation. Sensoren überwachen die Produkttemperatur in Echtzeit, und die Mikrowellenleistung wird sofort angepasst, um sicherzustellen, dass das Substrat unter seiner Glasübergangs- oder Kollaps-Temperatur bleibt.
Q3: Können Metalle in der Trockenkammer vorhanden sein?
A3: Die Kammerwände sind aus Metall, was notwendig ist, um die Mikrowellen zu halten. Loose Metallobjekte oder scharfe metallische Kanten in der Kammer können jedoch zu Lichtbögen führen. Industrielle Systeme sind mit glatten Innenflächen und spezialisierten Regalen ausgestattet, um dieses Risiko zu eliminieren.
Q4: Warum ist nicht jeder Freeze Dryer mit Mikrowellen ausgestattet?
A4: Die Integration erfordert anspruchsvolle Technik, um die Vakuumphysik mit der Verteilung des elektromagnetischen Feldes in Einklang zu bringen. Es ist ein komplexeres System zu entwerfen und erfordert ein tieferes Verständnis der dielektrischen Eigenschaften des Materials, was es am besten für Produkte mit hohem Wert geeignet macht, bei denen Qualität und Geschwindigkeit die Haupttreiber sind.
Q5: Wie hoch ist die typische Reduzierung der Trocknungszeit?
A5: Während die Ergebnisse je nach Material und Feuchtigkeitsgehalt variieren, ist es üblich, eine Reduzierung der Trocknungszeit um 60 % bis 80 % im Vergleich zur traditionellen, regalfesten Lyophilisation zu sehen. Dies ermöglicht eine signifikant höhere Durchsatzrate innerhalb des gleichen Produktionsraums.
Bereit, Ihren Produktionszyklus zu revolutionieren? Unsere Ingenieure stehen Ihnen zur Verfügung, um Ihnen bei der Bewertung der Machbarkeit der elektromagnetischen Trocknung für Ihre spezifische Anwendung zu helfen. Kontaktieren Sie uns noch heute, um Ihre Prozessanforderungen zu besprechen und eine detaillierte Beratung zu unseren fortschrittlichen Vakuumlösungen zu erhalten. Jetzt anfragen