







Im industriellen Lebensmittelverarbeitungssektor bleibt die Dehydration eine der energieintensivsten und qualitätssensibelsten Betriebseinheiten. Für Verarbeiter, die Zwiebeln, Karotten, Kartoffeln oder Blattgemüse verarbeiten, bestimmt die Spezifikation einer Gemüse-Dehydrationsmaschine nicht nur die Betriebskosten der Anlage, sondern auch die Farbe, den Nährstoffgehalt und die Rehydrierungseigenschaften des Endprodukts. Mit der weltweit steigenden Nachfrage nach haltbaren Zutaten ist es unerlässlich, über Chargenanlagen hinaus zu kontinuierlichen, präzisionsgefertigten Systemen zu wechseln. Dieser Artikel bietet eine technische Untersuchung moderner Dehydrationstechnologien, Überlegungen zu Wärme- und Stoffübertragung sowie Strategien zur Minimierung der Produktdegradation, basierend auf Prozesskenntnissen führender OEMs wie Nasan.
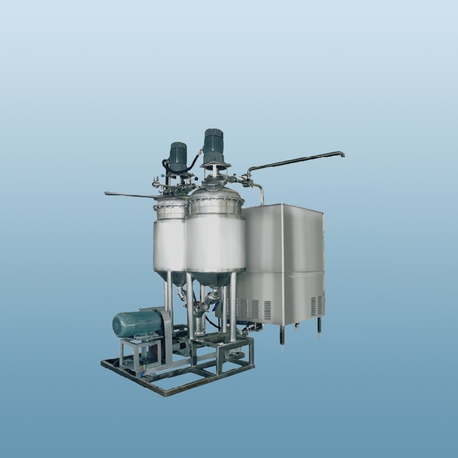
1. Klassifizierung von Gemüse-Dehydrationsmaschinen nach Wärmeübertragungsmethode
Die Auswahl einer Gemüse-Dehydrationsmaschine hängt von der physikalischen Form des Eingangsmaterials – gewürfelt, geschnitten oder püriert – und dem gewünschten Durchsatz ab. Drei primäre industrielle Konfigurationen dominieren den Markt, jede mit unterschiedlichen thermodynamischen Eigenschaften.
1.1 Kontinuierliche Band- (Förderer-) Trockner für sanfte Verarbeitung
Mehrstufige Bandtrockner sind der Branchenstandard für das Trocknen von partikulärem Gemüse, während Farbe und Struktur erhalten bleiben. In diesem Design wird das nasse Material auf ein perforiertes Edelstahlband gefüttert, das ein Bett mit gleichmäßiger Tiefe bildet. Erwärmte Luft wird je nach Zone von unten oder oben durch das Bett gedrückt. Der Hauptvorteil ist die Möglichkeit, Temperatur, Luftfeuchtigkeit und Luftstrom in jeder Stufe präzise zu steuern. Die erste Stufe (oft als "Vor-Trockner" oder "Wachseinstellzone" bezeichnet) verwendet höhere Temperaturen, um schnell Oberflächenfeuchtigkeit zu entfernen, ohne eine Rissbildung zu verursachen. Nachfolgende Stufen arbeiten bei niedrigeren Temperaturen, um die interne Feuchtigkeit auszugleichen. Fortschrittliche Nasan-Bandsysteme integrieren modulare Plenums und variable Frequenzantriebe für Ventilatoren, um einen konstanten Druckabfall aufrechtzuerhalten, während das Produkt schrumpft, was eine gleichmäßige Trocknung über die Bandbreite gewährleistet.
1.2 Tunnel-Trockner für hochkapazitive, chargenkontinuierliche Betriebe
Für Verarbeiter, die große Mengen eines einzelnen Produkts, wie Kartoffelstreifen oder Zwiebelringe, verarbeiten, bieten Tunnel-Trockner eine robuste Lösung. Hier bewegen sich mit Produkt beladene Tabletts oder Wagen langsam durch einen langen isolierten Tunnel und treffen auf zunehmend heißere Luft. Während die Investitionskosten niedriger sind als bei mehrstufigen Bändern, können die Arbeitsanforderungen für das Laden/Entladen höher sein, es sei denn, sie sind vollständig automatisiert. Tunnel-Trockner sind auch anfälliger für die Schichtung von Lufttemperatur und -geschwindigkeit, was ein sorgfältiges Baffle-Design erfordert, um sicherzustellen, dass alle Tabletts gleichzeitig die endgültige Feuchtigkeit erreichen.
1.3 Trommeltrockner für Pasten und Pürees
Beim Dehydrieren von hochviskosen Materialien wie Tomatenmark, Knoblauchpüree oder gekochtem Kürbis wird ein Trommeltrockner eingesetzt. In dieser Konfiguration wird eine dünne Schicht des Produkts auf die Oberfläche von ein oder zwei beheizten rotierenden Trommeln aufgetragen. Das Produkt trocknet innerhalb einer einzigen Umdrehung (typischerweise 20-120 Sekunden) und wird von einer Abstreifklinge abgezogen. Diese Methode produziert ein flockiges oder pulverförmiges Produkt mit hoher Löslichkeit. Die kritischen Parameter sind Trommeltemperatur, Drehgeschwindigkeit und Filmdicke, die genau kontrolliert werden müssen, um Verbrennungen oder unvollständiges Trocknen zu vermeiden.
2. Thermodynamische Effizienz und spezifischer Energieverbrauch
Für eine kommerzielle Gemüse-Dehydrationsmaschine ist der spezifische Energieverbrauch (SEC), gemessen in Kilowattstunden pro Kilogramm entferntem Wasser (kWh/kgH₂O), die entscheidende Leistungskennzahl. Ein ineffizienter Trockner erodiert direkt die Gewinnmargen in einem Rohstoffgeschäft.
Theoretisches Minimum vs. Tatsächliches: Die theoretische Energie, die benötigt wird, um 1 kg Wasser bei atmosphärischem Druck zu verdampfen, beträgt ungefähr 0,63 kWh (oder 2257 kJ). In der Praxis verbrauchen industrielle Systeme jedoch zwischen 0,9 und 1,5 kWh/kgH₂O. Der Unterschied repräsentiert Verluste durch Abluft, Strahlung vom Trocknergehäuse und Ineffizienzen im Brenner oder Wärmetauscher.
Integration der Wärmerückgewinnung: Moderne Gemüse-Dehydrationsmaschinen integrieren zunehmend Wärmerückgewinnungssysteme. Abluft, die immer noch signifikante thermische Energie trägt, wird durch einen Luft-zu-Luft-Wärmetauscher geleitet, um die zugeführte Frischluft vorzuwärmen. Dies kann den SEC um 15-25 % reduzieren. Bei geschlossenen Systemen, die Wärmepumpen verwenden, kann der Leistungskoeffizient (COP) 3-4 erreichen, was die Betriebskosten im Vergleich zu direkt gasbeheizten Geräten dramatisch senkt.
Isolationsstandards: Wärmeverluste durch Wände werden oft unterschätzt. Die Spezifikation eines Trockners mit hochdichter Mineralwollisolierung (100-150 mm Dicke) und thermisch getrennten Stützen ist für eine ganzjährige Effizienz in gemäßigten Klimazonen nicht verhandelbar.
3. Qualitätskennzahlen: Farbe, Nährstoffretention und Rehydrationsverhältnis
Für Lebensmittelverarbeiter ist der Trockner ein Qualitätstor. Schlecht kontrollierte Dehydration kann das Produkt so weit verschlechtern, dass es für Premiumanwendungen wie Suppen oder Fertiggerichte unverkäuflich wird.
3.1 Verhinderung von enzymatischer Bräunung und Karamellisierung
Gemüse enthält Enzyme, die Bräunung verursachen, wenn Zellen rupturiert und Sauerstoff ausgesetzt werden. Während das Blanchieren (kurze Dampf- oder Heißwasserbehandlung) vor dem Trocknen diese Enzyme inaktiviert, muss der Trocknungsprozess selbst Temperaturen vermeiden, die nicht-enzymatische Bräunung (Maillard-Reaktion) oder Zuckerkaramellisierung auslösen. Für Zwiebeln und Knoblauch, die reich an Zuckern sind, bedeutet dies, niedrigere Temperaturen (unter 65 °C) in den letzten Trocknungsphasen zu verwenden. Eine mehrstufige Nasan Dehydrationslinie ermöglicht dieses absteigende Temperaturprofil, das für hellfarbige, hochwertige Produkte entscheidend ist.
3.2 Kontrolle des Rehydrationsverhältnisses
Das Rehydrationsverhältnis (Gewicht des rehydrierten Produkts / Gewicht des trockenen Produkts) ist ein wichtiger Qualitätsindex für industrielle Zutatenkäufer. Es zeigt, wie gut die Zellstruktur erhalten geblieben ist. Schnelles Trocknen bei übermäßig hohen Temperaturen führt zum Zusammenbruch der Zellwände, wodurch die Struktur in einem dichten Zustand gefangen bleibt, der Wasser nicht vollständig wieder aufnehmen kann. Sanftes, gestuftes Trocknen, das mit der fallenden Rate der Trocknungskurve übereinstimmt, erhält die Porosität. In-line Feuchtesensoren und Regelkreise verhindern Übertrocknung, die die Rehydrationskapazität dauerhaft schädigt.
3.3 Retention flüchtiger Verbindungen
Kräuter und bestimmte Gemüse (z. B. Sellerie, Lauch) beziehen ihren Wert aus flüchtigen aromatischen Verbindungen. Diese werden leicht durch hohe Luftströme entfernt. Die Rückführung eines Teils der Abluft (unter Berücksichtigung der Luftfeuchtigkeit) kann den Verlust von Flüchtigen reduzieren. Trocknen bei niedrigen Temperaturen und langen Verweildauern, oft kombiniert mit Entfeuchtungswärmepumpen, ist die bevorzugte Methode zur Erhaltung der ätherischen Öle in botanischen Stoffen und Kräutern.
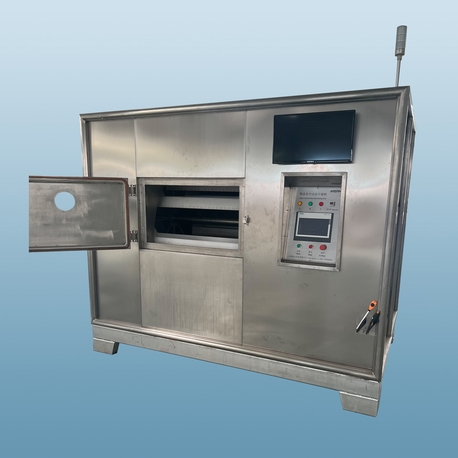
4. Lösung häufiger betrieblicher Herausforderungen bei der Gemüse-Dehydration
Selbst die am besten gestaltete Gemüse-Dehydrationsmaschine erfordert eine ordnungsgemäße Integration, um Ausfallzeiten und Produktverluste zu vermeiden.
Herausforderung: Klebrigkeit und Agglomeration. Zuckergehaltreiche Gemüse wie Karotten oder Süßkartoffeln können während der Zwischentrocknungsphase (20-40% MC) klebrig werden, was dazu führt, dass sie zusammenklumpen oder am Band haften. Lösung: Rückmischung—Recycling eines Teils des trockenen Produkts und Mischen mit dem nassen Futter—beschichtet die nassen Partikel und verhindert Agglomeration. Diese Technik ist Standard in Nasan-Linien für schwer zu trocknendes Erntegut.
Herausforderung: Ungleichmäßiges Trocknen. Variation in der Stückgröße oder Betttiefe führt zu Feuchtigkeitsvariationen. Lösung: Implementierung eines Vorsortierers, um eine einheitliche Würfelgröße sicherzustellen, und Verwendung eines „Verteilers“ oder „oszillierenden Bandes“ am Trocknerzufuhr, um ein perfekt ebenes Bett zu schaffen. Luftverteilungsschotten und Drucksensoren gewährleisten die Luftstromgleichmäßigkeit.
Herausforderung: Kreuzkontamination. Der Wechsel zwischen Produkten (z.B. von Zwiebel zu Apfel) erfordert gründliche Reinigung, um Geschmackstransfer zu verhindern. Lösung: Spezifizierung eines Trockners mit vollständig geschweißtem Innenraum, glatten Oberflächen und integrierten CIP (Clean-in-Place)-Düsen. Bandwaschsysteme am Rücklaufstrang sind für die Lebensmittelsicherheit in Mehrproduktanlagen unerlässlich.
5. Automatisierung und datengestütztes Trocknen
Die Prinzipien von Industrie 4.0 verwandeln die Gemüse-Dehydration von einer manuellen Kunst in eine datengestützte Wissenschaft. Moderne Steuerungssysteme auf einer Gemüse-Dehydrationsmaschine regulieren nicht nur die Temperatur; sie optimieren den gesamten Prozess.
Fortschrittliche SPS mit modellbasierten prädiktiven Algorithmen passen die Bandgeschwindigkeit, Zonentemperaturen und den Luftstrom basierend auf Echtzeit-Feedback von NIR (Nahinfrarot)-Feuchtesensoren am Ausgang an. Diese „Feed-Forward“-Steuerung kompensiert Variationen in der Feuchtigkeit des Zuführmaterials, die aufgrund saisonaler Veränderungen oder der Wascheffizienz schwanken können. Darüber hinaus bietet die Datenprotokollierung aller Prozessparameter (Temperaturen, Lüftergeschwindigkeiten, Energieverbrauch) pro Charge vollständige Rückverfolgbarkeit, eine Anforderung für große Lebensmitteleinzelhändler und QSR (Quick Service Restaurant)-Lieferketten. Diese Daten können analysiert werden, um Wartungsbedarfe wie Lagerverschleiß oder Bandspannungverlust vorherzusagen, bevor sie zu einem Ausfall führen.
Häufig gestellte Fragen (FAQ)
Q1: Was ist der Unterschied zwischen einem Dehydrator und einem Gefriertrockner für Gemüse?
A1: Eine thermische Gemüse-Dehydrationsmaschine verwendet beheizte Luft, um Wasser aus der festen Matrix zu verdampfen. Sie arbeitet über dem Gefrierpunkt und ist ein kontinuierlicher Prozess, der für Bulk-Zutaten geeignet ist. Ein Gefriertrockner (Lyophilisator) friert das Produkt ein und sublimiert dann das Eis unter Vakuum. Die Gefriertrocknung produziert eine überlegene Qualität mit perfekter Formstabilität, kostet jedoch 4-8 Mal mehr pro Kilogramm entferntem Wasser. Die thermische Dehydration bleibt der Standard für kosteneffiziente, großangelegte Produktion.
Q2: Wie berechne ich die erforderliche Größe (Kapazität) einer Gemüse-Dehydrationsmaschine für mein Werk?
A2: Die Dimensionierung basiert auf der Wasserentfernungslast, nicht nur auf der Eingangs-Tonnenzahl. Sie müssen wissen: Frischwaren-Durchsatz (kg/Stunde), Anfänglicher Feuchtigkeitsgehalt (IMC, %), und Endfeuchtigkeitsgehalt (FMC, %). Berechnen Sie das zu verdampfende Wasser: Wasser (kg/Stunde) = Frischgewicht x [(IMC - FMC) / (100 - FMC)]. Der Hersteller des Trockners wird diese Zahl zusammen mit Ihrem Produkttyp und den Begrenzungen der Trocknungstemperatur verwenden, um die notwendige Bandfläche oder Trommelgröße zu bestimmen. Überschreiten Sie immer um 10-15%, um zukünftige Kapazitätssteigerungen und saisonale Schwankungen im IMC zu berücksichtigen.
Q3: Ist es notwendig, Gemüse vor der Verarbeitung in einer Dehydrationsmaschine vorzubehandeln?
A3: Für viele Gemüse ist eine Vorbehandlung sehr empfohlen. Häufige Vorbehandlungen sind: (1) Blanchieren (Dampf oder heißes Wasser), um Enzyme zu inaktivieren, die während der Lagerung zu Geschmacksveränderungen und Farbverlust führen. (2) Sulfitisierung oder Eintauchen in Ascorbinsäure, um Bräunung bei hellen Produkten wie Äpfeln oder Kartoffeln zu verhindern. (3) Osmotische Vorbehandlung (Einweichen in Zucker- oder Salzlösungen) für Früchte oder spezifische Gemüseanwendungen zur Modifikation von Geschmack und Textur. Das Auslassen der Vorbehandlung kann zu einem Produkt von schlechter Qualität mit einer kurzen Haltbarkeit führen.
Q4: Was sind die typischen Versorgungsanforderungen für einen industriellen Gemüse- Trockner?
A4: Neben der elektrischen Versorgung für Motoren und Steuerungen benötigt ein direkt befeuerter Trockner eine saubere Brennstoffquelle – typischerweise Erdgas, Propan oder indirekt beheizt über Dampf oder Thermoöl. Sie benötigen auch ein robustes Belüftungs- und Abgassystem, oft mit Zyklonen oder Abscheidern, wenn die Abgase Partikel enthalten. Eine saubere Wasserversorgung kann für die Bandreinigung oder Feuchtigkeitskontrolle in bestimmten Designs erforderlich sein. Druckluft wird für pneumatische Aktuatoren und Reinigungssysteme benötigt.
Q5: Wie kann ich die Farbe meiner getrockneten Gemüse verbessern, ohne chemische Zusatzstoffe zu verwenden?
A5: Die Farberhaltung wird hauptsächlich durch Prozesskontrolle erreicht. (1) Optimieren Sie die Blanchierparameter (Zeit/Temperatur), um Enzyme vollständig zu deaktivieren. (2) Reduzieren Sie die Trocknungstemperatur und erhöhen Sie den Luftstrom in der kritischen ersten Phase, um schnell durch die hochfeuchte Zone zu gelangen, wo die Zersetzung am schnellsten ist. (3) Minimieren Sie die Sauerstoffexposition während der Trocknung, indem Sie eine höhere Rückführungsrate von inertem (sauerstoffarmem) Luft verwenden, oft von einem Stickstoffgenerator oder durch Verbrennung von Gas in einem direkt befeuerten System, das Sauerstoff verbraucht. (4) Sorgen Sie für eine schnelle Abkühlung nach dem Trocknen und sofortige Verpackung in feuchtigkeitsdichten, lichtundurchlässigen Materialien.
Für ein detailliertes Prozess-Audit oder um die Spezifikationen für eine neue Gemüse-Dehydrationsmaschine zu besprechen, kontaktieren Sie die Lebensmittelverarbeitungstechniker bei Nasan, um eine Beratung zu vereinbaren.