







In hochpreisigen B2B-Verarbeitungsumgebungen – von der Lebensmitteldehydrierung und pharmazeutischen Extraktion bis hin zur Behandlung von Biosoliden und fortschrittlichen Keramiken – schaffen konventionelle konvektive oder leitende Trocknungsmethoden oft Engpässe. Ungleichmäßige Feuchtigkeitsprofile, Fallhärtung, lange Zykluszeiten und thermische Zersetzung empfindlicher Verbindungen sind häufig. Mikrowellentrocknung bietet einen grundlegend anderen Ansatz: Elektromagnetische Energie wird direkt in Wärme innerhalb der eigenen polaren Moleküle des feuchten Materials (Wasser, Ethanol, bestimmte Lösungsmittel) umgewandelt. Dieser volumetrische Heizmechanismus umgeht die langsame thermische Diffusion, bietet eine gleichmäßige Feuchtigkeitsentfernung, kürzere Verarbeitungsfenster und eine überlegene Produktqualität. Bei Nasan entwerfen wir industrielle Systeme, die diese Prinzipien mit präziser Leistungsmodulation, kontinuierlicher Materialhandhabung und sicherheitskonformer Architektur nutzen.
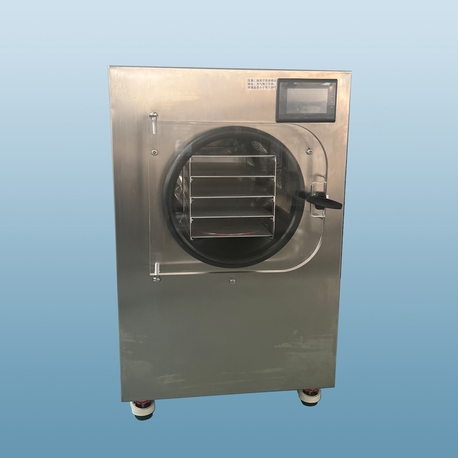
1. Physikalische Prinzipien der Mikrowellentrocknung: Über die Oberflächenheizung hinaus
Im Gegensatz zu Infrarot oder Heißluft, bei denen sich die Wärme von der Oberfläche nach innen ausbreitet, basiert die Mikrowellentrocknung auf dielectric heating. Ein Mikrowellenapplikator (typischerweise bei 915 MHz oder 2,45 GHz betrieben) erzeugt ein wechselndes elektrisches Feld. Polare Moleküle – insbesondere Wasser – versuchen, sich Millionen von Malen pro Sekunde mit dem Feld auszurichten, was molekulare Reibung und sofortige interne Wärmeentwicklung induziert. Wichtige technische Parameter sind:
Penetrierungstiefe (Dp): Abhängig von der dielektrischen Konstante und dem Verlustfaktor des Materials; bei 915 MHz kann Dp in feuchten Materialien 50 mm überschreiten, was eine gleichmäßige Erwärmung dicker Platten oder Schüttgüter ermöglicht.
Leistungsdichte & Durchsatzrate: Für kontinuierliche industrielle Mikrowellentrocknung Linien bestimmt die Leistung pro Masseneinheit (kW/kg) die Effizienz der Feuchtigkeitsentfernung.
Selektive Erwärmung: Wasser absorbiert Mikrowellenenergie viel effizienter als trockene feste Matrizen – Wärme wird direkt dort erzeugt, wo Feuchtigkeit vorhanden ist, wodurch Energieverschwendung auf trockenem Material oder Behälterwänden vermieden wird.
Dieser volumetrische Effekt beseitigt Feuchtigkeitsgradienten, die häufig bei der Heißlufttrocknung vorkommen, und reduziert erheblich Kern-Schalen-Defekte, was eine schnellere Verarbeitung dicker oder dichter Rohstoffe ermöglicht.
2. Quantitative Vorteile gegenüber konventionellen Trocknungstechnologien
Beim Austausch von gasbeheizten Trocknern, Dampfröhren-Trocknern oder Bandöfen liefern mikrowellenbasierte Systeme messbare betriebliche Vorteile. Unabhängige Studien und Nasan Felddaten zeigen:
Reduzierung der Trocknungszeit: Bis zu 70 % kürzere Zyklen für Früchte, Kräuter und Keramiken im Vergleich zur Konvektion.
Energieeffizienz: 40‑60 % geringerer spezifischer Energieverbrauch (kWh pro kg entfernten Wassers), da Energie direkt mit der Feuchtigkeit gekoppelt wird, anstatt gesamte Luftvolumina oder Kammerwände zu erhitzen.
Produktintegrität: Die Retention von flüchtigen Aromastoffen, Vitaminen und bioaktiven Verbindungen liegt typischerweise 20-35 % höher im Vergleich zur Heißlufttrocknung bei gleichen Feuchtigkeitszielen.
Kleinere Stellfläche: Ein Mikrowellentrocknungsmodul benötigt 50‑70 % weniger Bodenfläche für einen ähnlichen Durchsatz, aufgrund der stark intensivierten Trocknungsraten.
Darüber hinaus ermöglicht Mikrowellen-Trocknung das Trocknen bei niedrigen Temperaturen (30–60°C) unter atmosphärischen oder Vakuumbedingungen, ideal für sauerstoffempfindliche pharmazeutische Zwischenprodukte und Nutraceuticals.
3. Hochwertige industrielle Anwendungen der Mikrowellen-Trocknung
3.1 Lebensmittel- und Agrarverarbeitung
Dehydrierung von Früchten (Banane, Apfel, Mango), Gemüse (Karotten, Zwiebeln, Knoblauch), Kräutern (Basilikum, Minze, Oregano) und Fertiggerichten. Kontinuierliche Mikrowellenbandtrockner bewahren die natürliche Farbe und reduzieren die Rissbildung, während sie die Notwendigkeit von Sulfiten als Antibraunungsmittel beseitigen. Für die Pasteurisierung und die Nachbehandlung kann dasselbe Gerät tödliche Temperaturen für Insekten und Schimmel erreichen.
3.2 Pharmazeutische und Nutraceutical-Herstellung
Trocknung von feuchten Granulaten, Kräuterextrakten (Ginseng, Echinacea, Curcumin) und wärmeempfindlichen APIs (aktiven pharmazeutischen Inhaltsstoffen). Die Mikrowellen-Trocknung unter Vakuum (Vakuum-Mikrowellen-Kombination) ermöglicht eine sanfte Dehydrierung bei 30–40°C, wodurch der Abbau thermisch empfindlicher Verbindungen verhindert wird. Darüber hinaus vermeidet eine gleichmäßige Feuchtigkeitsverteilung das Verklumpen und verbessert die Tablettkompressionseigenschaften.
3.3 Chemische und fortschrittliche Materialtrocknung
Katalysatoren, Zeolithe, Ruß, Pigmente, Batterie-Vorläufermaterialien und Aerogele. Der selektive Heizeffekt beschleunigt die Lösungsmittelentfernung (Wasser, Alkohole, Aceton), ohne die feste Matrix zu überhitzen. Für das Lösungsmittel-Recycling reduzieren geschlossene Mikrowellensysteme mit Kondensatoren die VOC-Emissionen.
3.4 Umwelt- und Schlammbehandlung
Entwässerung und Hygienisierung von kommunalem und industriellem Schlamm. Mikrowellenenergie tötet gleichzeitig Krankheitserreger, reduziert das Schlammvolumen um bis zu 65% und verbessert den Brennwert für die anschließende Verbrennung oder Pyrolyse. Nutzt den hohen dielektrischen Verlust von Wasser und polaren organischen Stoffen.
4. Lösung kritischer Herausforderungen der Industrie mit Mikrowellentechnologie
4.1 Ungleichmäßige Feuchtigkeit und Hot Spots
Konventionelle Trockner produzieren häufig übertrocknete Ränder und feuchte Zentren. Die selbstlimitierende Eigenschaft der Mikrowelle: Bereiche mit höherer Feuchtigkeit absorbieren mehr Energie, was die Verdampfung beschleunigt, bis die Feuchtigkeitsniveaus ausgeglichen sind. Fortschrittliche Leistungsverteilsysteme (Modus-Rührer, variabel einstellbare Magnetrons und Lastverfolgung) gewährleisten eine finale Feuchtigkeitsuniformität von ±1% über das Band oder Tablett.
4.2 Thermische Zersetzung und Farbschäden
Für Produkte wie Tee, Kaffee, Kräuter und Gewürze führen hohe Oberflächentemperaturen durch heiße Luft zur Zersetzung von Chlorophyll, Aromavorläufern und ätherischen Ölen. Die Mikrowellen-Trocknung erhält niedrige Bulk-Temperaturen (typischerweise <60°C), während sie gebundenes Wasser schnell entfernt und die ursprünglichen sensorischen Eigenschaften und die Marktqualität bewahrt.
4.3 Lange Verweilzeiten und Produktionsengpässe
Viele organische Materialien benötigen Stunden in einem Konvektionsofen. Industrielle Mikrowellentunnel können die Verweildauer von 8 Stunden auf 30–45 Minuten reduzieren. Dies ermöglicht eine Just-in-Time-Produktion und senkt den Bestand an unfertigen Produkten.
4.4 Hohe Energiekosten und CO2-Fußabdruck
Auf fossilen Brennstoffen basierende Trockner sind notorisch ineffizient (thermische Effizienz oft unter 35%). Mikrowellensysteme, insbesondere solche, die mit Festkörpergeneratoren und Leistungsrückführung gekoppelt sind, erreichen eine elektrische zu thermischen Umwandlung von 70-85% und können grüne Elektrizität nutzen, wodurch die Scope-2-Emissionen gesenkt werden.
5. Systemarchitekturen: Batch-, kontinuierliche & hybride Designs
Die Wahl des richtigen Geräte-Layouts hängt von der Kapazität, dem Feuchtigkeitsprofil und der Materialhandhabung ab. Nasan bietet maßgeschneiderte Konfigurationen an:
Batch-Mikrowellentrockner (Schrank/Tunnel): Ideal für kleine bis mittlere Volumina, F&E-Versuche und häufige Produktwechsel. Typische Leistung: 3kW bis 30kW pro Modul.
Kontinuierliche Band-Mikrowellentrockner: Hoher Durchsatz (200–5000 kg/h) für Lebensmittel-, Chemie- und Recyclingindustrien. Mehrstufige Applikatoren ermöglichen die Zonierung der Leistungsdichte.
Hybridsysteme (Mikrowelle + Heißluft / Infrarot / Vakuum): Synergetische Designs, die volumetrische Erwärmung mit konvektiver Oberflächentrocknung für Materialien kombinieren, die eine Krustenbildung erfordern (z.B. Snacks) oder eine tiefe Niedertemperaturtrocknung.
Zusätzliche Ingenieuroptionen umfassen eine inerte Atmosphäre (Stickstoffabdeckung) für oxidationsempfindliche Produkte, PLC/HMI-Steuerung mit Rezeptspeicherung und integrierte Feuchtigkeitssensoren für die geschlossene Regelung.
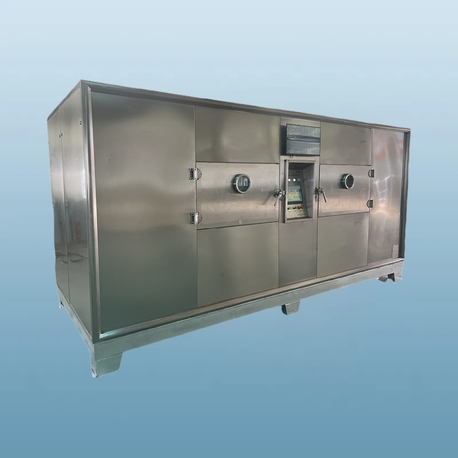
6. Geräteintegration & Sicherheitskonformität
Industrielle Mikrowellentrocknung-Installationen müssen strengen Strahlungsleckstandards entsprechen (<1–5 mW/cm² bei 5 cm, gemäß IEC 60519‑6 oder lokalen Vorschriften). Nasan-Systeme beinhalten:
Doppelt verriegelte Tür-/Drossel-Designs und Labyrinthdichtungen
Übertemperaturabschaltungen und Lichtbogenerkennung (besonders wichtig für metallhaltige oder heterogene Lasten)
RF-Abschirmung an allen Anschlüssen, Einlässen und Auslässen
EMV-konforme Stromversorgungen und Filterung
Die Materialvorauswertung ist entscheidend: Produkte, die metallische Partikel, leitfähige Salze oder hochverlustbehaftete Lösungsmittel enthalten, erfordern spezifische Frequenz-/Leistungsprofile, um Lichtbogenbildung zu vermeiden. Unser Prozesslabor bewertet die dielektrischen Eigenschaften und bietet Machbarkeitsstudien zur Skalierung an.
7. Wirtschaftliche Analyse: Amortisation & Gesamtkosten des Eigentums
Während die Investitionsausgaben für industrielle Mikrowellen-Trockner oft höher sind als bei einfachen Gasöfen, zeigt die Gesamtkostenbetrachtung (TCO) häufig eine vollständige Rendite innerhalb von 12–30 Monaten aufgrund von:
Energieeinsparungen: Bei $0,10/kWh elektrischer Energie spart ein 100 kW Mikrowellensystem jährlich ca. $50.000–$80.000 im Vergleich zur entsprechenden Gasheizung (unter Berücksichtigung des Strom- vs. Gaspreises pro MJ und der Effizienz).
Reduzierte Produktverluste: Weniger Schnittabfälle, weniger Ausschuss durch Verfärbung oder ungleichmäßige Trocknung verbessern typischerweise den Ertrag um 3-8 %.
Arbeitskräfte & Wartung: Automatisierte Mikrowellenlinien reduzieren manuelles Wenden und Reinigung der Bänder. Keine Brennerwartung, Abgasreinigung oder Staubexplosionsrisiken (wenn ordnungsgemäß verwaltet).
Fallbeispiel: Ein Gewürzverarbeiter, der einen 12-stündigen Heißluft-Batchprozess durch eine 60 kW kontinuierliche Mikrowellentrocknung-Linie ersetzt hat, erhöhte den täglichen Durchsatz von 4 Tonnen auf 14 Tonnen, während die Energiekosten pro Tonne um 52 % gesenkt wurden. Die Amortisation erfolgte nach 14 Monaten.
8. Häufig gestellte Fragen (FAQ)
Q1: Kann die Mikrowellentrocknung Materialien mit hohem Zucker- oder Fettgehalt (z.B. Fruchtpürees, ölige Samen) verarbeiten?
A1: Ja, aber mit präziser Leistungssteuerung. Ein hoher Zucker- oder Fettgehalt reduziert den Verlustfaktor, sodass die anfängliche Feuchtigkeitsentfernung langsamer sein kann. Lösungen umfassen die Anwendung von gepulster Mikrowelle, Mischung mit dielektrischen Verstärkern (z.B. kleine Mengen Wasser oder Kopplungsstoffe) oder die Verwendung einer niedrigeren Frequenz (915 MHz) für tiefere Penetration. Unsere Ingenieure führen die dielektrische Profilierung durch, um optimale Trocknungskurven für klebrige oder fette Materialien zu entwerfen.
Q2: Wie steht es um Brand- oder Explosionsrisiken mit organischem Staub und Mikrowellenenergie?
A2: Industrielle Mikrowellentrockner sind von Natur aus sicherer als flammenbasierte Systeme, da keine offene Verbrennung vorhanden ist. Allerdings kann entzündlicher Staub (Zucker, Stärke, Gewürze) entzündet werden, wenn eine Überhitzung auftritt. Wir setzen Maßnahmen zur Gefahrenminderung um: Stickstoffspülung, Sauerstoffüberwachung, funkenresistente Förderbänder und Temperatursensoren mit automatischer Leistungsabschaltung. Alle Systeme entsprechen den Anforderungen von ATEX oder NFPA 69, wo nötig.
Q3: Wie funktioniert das Hochskalieren von einer Labor-Mikrowelle auf die volle Produktion?
A3: Das Hochskalieren ist nicht linear, sondern folgt den Prinzipien der Leistungsdichte und des Volumenladens. Wir empfehlen einen dreiphasigen Ansatz: (i) Laboruntersuchungen (2–10 kg Charge), um die dielektrische Reaktion zu bestimmen, (ii) Pilotversuche (50–200 kg/h) mit einstellbarem Mehrfach-Magnetron-Tunnel, (iii) vollständiges Design mit validierten elektromagnetischen Simulationen. Nasan bietet sowohl Pilotvermietungen als auch Prozessgarantien an.
Q4: Wie sieht der typische Wartungsplan für einen Mikrowellentrockner aus?
A4: Routinemäßige Wartung alle 500–1000 Betriebsstunden: Überprüfen Sie den Zustand der Magnetron-Kathode (alle 8.000–12.000 Stunden ersetzen), reinigen Sie die Wellenleiterfenster und das Innere des Applikators von Produktresten, inspizieren Sie die Türdichtungen mit einem Leckdetektor und überprüfen Sie die Bandführung. Da keine heißen Gase oder beweglichen Flammen vorhanden sind, sind die Wartungskosten in der Regel 40–60% niedriger als bei konventionellen thermischen Trocknern.
Q5: Kann die Mikrowellentrocknung mit Vakuum für temperaturempfindliche Pharmazeutika kombiniert werden?
A5: Absolut. Vakuum-Mikrowellentrocknung (VMD) arbeitet bei 30–50°C und 10–50 mbar absolutem Druck, wodurch der Siedepunkt von Wasser und Lösungsmitteln drastisch gesenkt wird. Es verhindert Oxidation und thermische Zersetzung von Peptiden, Probiotika und Kräuterextrakten. Unsere Vakuum-Mikrowellensysteme verfügen über rotierende Trommeln oder statische Tabletts mit kontinuierlicher Vakuumpumpung und Lösungsmittelrückgewinnungskondensatoren.
Q6: Welchen Einfluss hat die Produktform und -größe auf die Trocknungsuniformität?
A6: Die Uniformität verbessert sich, wenn die Produktabmessungen geringer sind als die Eindringtiefe. Bei größeren Gegenständen (z.B. ganze Früchte oder Holzblöcke) konfigurieren wir eine multidirektionale Mikrowellenzufuhr (oberer + unterer Wellenleiter) und intermittierende Rotation. Alternativ können Sie die Produktdicke reduzieren oder vorab zuschneiden, um die Effizienz der Mikrowellentrocknung zu optimieren. Unser kostenloses Prozess-Audit beinhaltet Empfehlungen zur Größenreduzierung.
9. Nächste Schritte: Entwicklung einer maßgeschneiderten Mikrowellen-Trocknungsanlage
Jedes industrielle Material hat eine einzigartige Permittivität, Schüttdichte und Empfindlichkeit gegenüber thermischem Stress. Ein generischer Trockner wird die Effizienz oder Qualität beeinträchtigen. Mikrowellen-Trocknung Investitionen müssen von Machbarkeitstests, Leistungsanalysen und Vollskalen-Simulationen begleitet werden. Das Nasan-Prozessentwicklungsteam bietet vor Ort Materialbewertungen, Pilotversuche mit 6–50 kW Testanlagen und schlüsselfertige Installationsunterstützung, einschließlich elektrischer Integration, Sicherheitszertifizierung und Schulung der Bediener. Wir zielen auf eine Feuchtigkeitsreduktion von 85 % auf 5–10 % ab, mit dokumentierter Einheitlichkeit und Erhaltung kritischer Produkteigenschaften.
Bereit, Ihren Trocknungsprozess zu optimieren? Reichen Sie Ihre Material- spezifikationen, gewünschte Durchsatzmenge und endgültige Feuchtigkeitsziele ein. Senden Sie eine Anfrage an das Ingenieurteam von Nasan für einen detaillierten technischen Vorschlag, die Vereinbarung eines Pilotversuchs oder eine ROI-Berechnung. Unsere Spezialisten antworten innerhalb von 24 Stunden mit einer vorläufigen wirtschaftlichen Bewertung.